


Pelapisan Ekstrusi vs. Laminasi Ekstrusi: Perbedaan Utama
Dua istilah yang sering muncul dalam pengolahan nonwoven adalah: pelapisan ekstrusi dan laminasi ekstrusi. Keduanya menggunakan keluarga mesin yang sama, polimer cair yang sama, dan celah pendingin yang sama, namun melakukan pekerjaan yang berbeda. Panduan ini membandingkan kedua proses tersebut dan mengkaji pro dan kontra laminasi ekstrusi nonwoven secara praktis. Pembaca akan mempelajari proses mana yang cocok untuk produk mana, bagaimana pertimbangan tersebut memengaruhi biaya dan kualitas, dan apa yang perlu diperiksa saat mencari peralatan.
Kedua proses tersebut menggunakan anatomi mesin inti yang sama: ekstruder yang melelehkan dan menghomogenkan resin, cetakan slot datar yang menyebarkan lelehan menjadi tirai tipis, dan celah yang dibentuk oleh rol pendingin berpendingin air dan rol penekan. Dudukan penggulung, kontrol tegangan, pemangkasan tepi, dan mesin penggulung melengkapi lini produksi. Satu-satunya perbedaan struktural antara pelapisan dan laminasi adalah jumlah lembaran yang masuk ke celah. Pada lini pelapisan saja, lembaran masuk dan keluar pada jalur yang sama; pada lini laminasi, lembaran kedua dimasukkan sehingga keduanya bertemu dengan polimer di celah.
Poin-Poin Penting
Pelapisan ekstrusi mengaplikasikan lapisan polimer cair ke satu substrat; laminasi menggunakan polimer sebagai lapisan perekat antara dua substrat.
Kelebihan dan kekurangan laminasi ekstrusi non-woven menentukan apakah proses ini tepat untuk produk tertentu: pertimbangan utama adalah kekuatan ikatan dan kecepatan versus paparan panas dan kontrol pelapisan.
Dalam industri nonwoven, laminasi dihargai karena tidak memerlukan lem, tahan air, perekatan berkecepatan tinggi, dan tekstur lembut pada hasil laminasi yang sudah jadi.
Parameter proses seperti suhu leleh, tekanan jepit, dan suhu rol pendingin menentukan apakah laminasi yang dihasilkan lunak, kuat, dan seragam.
Perbedaan Antara Pelapisan dan Laminasi
Pelapisan ekstrusi adalah proses di mana termoplastik cair diekstrusi melalui cetakan celah datar langsung ke substrat tunggal yang bergerak, seperti kertas, film, foil, atau kain nonwoven. Polimer tersebut mendarat di jaring pada celah antara rol pendingin dan rol penekan, mendingin, dan membentuk lapisan tipis kontinu di atas substrat. Polimer tersebut merupakan lapisan fungsional yang ditambahkan: ia memberikan sifat penyegelan, penghalang, atau permukaan. Substrat dapat diberi perlakuan awal dengan pelepasan korona untuk meningkatkan energi permukaannya dan meningkatkan daya rekat polimer cair.
Laminasi menggunakan konsep peralatan yang sama dengan tujuan yang berbeda. Polimer cair diekstrusi di antara dua lembaran substrat dan bertindak sebagai lapisan perekat yang mengikatnya bersama. Setelah susunan tersebut melewati proses pendinginan dan mendingin, hasilnya adalah komposit tiga lapis: substrat, polimer, substrat. Resin berfungsi sebagai lem dan lapisan tengah dari struktur yang sudah jadi. Singkatnya, pelapisan menambahkan satu lapisan ke satu lembaran, sedangkan laminasi menggabungkan dua lembaran dengan polimer di antaranya.
Jendela proses tipikal menunjukkan mengapa kedua teknik tersebut dipasangkan dalam praktiknya. Untuk LDPE, suhu leleh biasanya dijaga dalam kisaran 270–330 °C: cukup tinggi agar polimer mengalir dan sedikit teroksidasi untuk adhesi, cukup rendah untuk menghindari degradasi serat pada lembaran tipis. Berat lapisan umumnya berkisar antara 10 dan 40 g/m² (kira-kira 10–40 µm film), tergantung pada apakah produk membutuhkan permukaan tipis dan lunak atau penghalang yang kaku. Celah udara antara cetakan dan penjepit, tekanan penjepit, dan suhu rol pendingin melengkapi serangkaian variabel yang disesuaikan operator saat beralih dari satu produk ke produk lainnya.
| Aspek | Pelapisan Ekstrusi | Laminasi Ekstrusi |
|---|---|---|
| Substrat yang terlibat | Satu | Dua |
| Peran polimer | Lapisan permukaan fungsional | Lapisan perekat dan lapisan tengah |
| Keluaran tipikal | Lembaran tunggal berlapis | Komposit multi-lapisan terikat |
| Produk umum | Film berlapis, kertas berlapis, kain nonwoven dengan permukaan film. | Struktur nonwoven + film, kertas + foil, film + film. |
| Pengaturan mesin | Satu bersantai memberi makan sedikit | Dua orang melepaskan diri dan memberi makan sedikit secara bersamaan. |
Mengetahui teknik mana yang dijelaskan oleh pemasok sangat penting untuk pengendalian mutu dan perbandingan yang adil. Penawaran untuk "lini laminasi" yang sebenarnya hanya memiliki satu penggulung hanya dapat melakukan pelapisan; lini dengan dua penggulung dapat melakukan keduanya. Klaim ketebalan, persyaratan perekat, dan garansi produk semuanya dinyatakan secara berbeda untuk kedua mode tersebut, sehingga pembeli yang memahami perbedaannya dapat menghindari ekspektasi yang tidak sesuai.
Istilah-istilah itu sendiri didefinisikan seputar material serat hasil rekayasa:ISO 9092, standar internasional yang mendefinisikan bahan nonwoven., mendeskripsikannya sebagai susunan serat hasil rekayasa dengan integritas struktural yang dicapai melalui cara fisik atau kimia, tidak termasuk tenun, rajutan, dan pembuatan kertas. Asosiasi industri sepertiAsosiasi Industri Kain NonwovenDanEDANA, asosiasi untuk industri nonwoven dan industri terkait., publikasikan data latar belakang yang digunakan konverter saat membandingkan proses.
Ketika Kedua Istilah Tersebut Tumpang Tindih dalam Konversi Nonwoven
Dalam bahasa sehari-hari di pabrik, batasan antara kedua proses tersebut seringkali kabur. Jalur produksi lapisan belakang higienis yang memasukkan kain nonwoven spunbond dan menekan film PE cair ke atasnya secara teknis adalah pelapisan ekstrusi, karena hanya ada satu substrat. Banyak perusahaan pengolah masih menyebutnya laminasi karena hasilnya adalah kain berlaminasi dengan lapisan film. Kebingungan ini tidak terlalu berpengaruh di lantai pabrik, tetapi menjadi penting ketika pembeli membandingkan spesifikasi.
Realita praktisnya adalah sebagian besar lini produksi modern dapat melakukan keduanya. Ekstruder, slot die, chill roll, dan nip identik; perbedaannya terletak pada apakah unwind kedua memberi makan nip. Mesin laminasi ekstrusi dengan dua unwind dan mode yang dapat diubah dapat melapisi satu web dalam satu kali proses dan melaminasi dua web dalam proses berikutnya. Inilah mengapa pembeli mesin harus memastikan jumlah unwind, mode yang tersedia, dan lebar substrat yang sebenarnya mereka butuhkan sebelum membeli.
Garis produksi komposit nonwoven yang khas untuk produk kebersihan menggambarkan tumpang tindih tersebut. Web biasanya berupa nonwoven spunbond atau SMS, dan filmnya adalah LDPE. Dalam mode pelapisan, film menempel pada nonwoven untuk membentuk lapisan belakang anti bocor yang digunakan pada popok dan pembalut wanita. Dalam mode laminasi, web kedua seperti nonwoven lain atau tisu dimasukkan ke dalam celah yang sama, menghasilkan komposit terikat untuk tisu basah atau produk medis. Oleh karena itu, garis produksi yang sama melayani kedua keluarga produk tersebut, itulah sebabnya fleksibilitas peralatan merupakan keuntungan komersial yang nyata.
Pilihan antara mode-mode tersebut jarang sekali tetap untuk seluruh pabrik. Sebuah mesin pengolah yang membuat kain pelapis popok di pagi hari dapat beralih ke komposit tisu dua lapis setelah pergantian yang hanya memakan waktu beberapa menit, selama mesin tersebut menyimpan resep untuk kedua pekerjaan tersebut. Fleksibilitas ini adalah salah satu alasan mengapa lini servo penuh dengan penyimpanan resep layar sentuh telah menjadi standar di sektor kebersihan: perangkat kerasnya tidak berubah, hanya penggulungan dan parameter yang tersimpan.
Asosiasi teknis sepertiTAPPI, asosiasi teknis untuk industri konversi dan pengemasan., memiliki pengetahuan mendalam tentang pelapisan ekstrusi yang mencakup mode pelapisan dan laminasi pada peralatan yang sama.
Kelebihan dan Kekurangan Laminasi Ekstrusi untuk Kain Non-Woven
Setelah prosesnya dipahami, keputusan bergantung pada pertimbangan yang seimbang. Tidak ada satu metode konversi pun yang terbaik untuk setiap produk; masing-masing mengorbankan satu sifat demi sifat lainnya. Keuntungan dan keterbatasan di bawah ini mencerminkan bagaimana proses tersebut bekerja pada bahan nonwoven nyata dalam produksi, dan faktor-faktor inilah yang dipertimbangkan pembeli saat membandingkan penawaran harga.
Kelebihan
Ikatan tanpa lem, diikat secara mekanis.Karena polimer meleleh saat bersentuhan dengan kain, ia mengalir ke dalam struktur serat dan menempel saat mendingin. Tidak ada lapisan perekat yang dapat gagal, tidak ada pelarut, dan tidak ada oven pengering. Ikatan tersebut kontinu di seluruh lebar, yang sulit dicapai dengan perekat semprot atau berlapis.
Penghalang kedap air dalam satu langkah.Film polimer kontinu secara alami kedap air dan tahan cairan, yang persis dibutuhkan oleh alas popok, kain penutup medis, dan pelapis kemasan.
Kecepatan lintasan tunggal yang tinggi.Proses laminasi berlangsung dalam satu kali proses dengan kecepatan jalur produksi yang tinggi, sehingga biaya per unit menurun seiring dengan peningkatan volume produksi. Model berkecepatan tinggi memiliki rating 100 m/menit atau lebih.
Terasa lembut saat disentuh.Tanpa lapisan perekat di antara kain dan film, laminasi tetap fleksibel dan mudah dibentuk, sifat penting untuk produk kebersihan dan medis.
Kualitas konsisten dengan kontrol digital.Penggerak servo untuk mengatur tegangan dan input parameter melalui layar sentuh menjaga agar lembaran tetap rata dan lapisan tetap seragam, mengurangi pemborosan akibat peregangan, kerutan, dan variasi ketebalan.
Dari perspektif biaya, proses ini menghilangkan seluruh pusat biaya dari daftar bahan baku. Tidak ada perekat, tidak ada pelarut, tidak ada stasiun pelapisan, dan tidak ada oven pengering; film polimer diproduksi secara langsung dari pelet. Untuk konversi volume tinggi, kombinasi biaya material yang lebih rendah dan kecepatan sekali lewat biasanya menjadi faktor penentu.
Potensi daur ulang.Struktur monomaterial, seperti film PE pada jaring berbasis PE, lebih mudah didaur ulang daripada komposit multi-lapisan yang direkatkan, karena tidak ada perekat asing yang perlu dipisahkan selama pemrosesan ulang.
| Keuntungan | Apa Artinya dalam Praktik |
|---|---|
| Ikatan tanpa lem | Ikatan mekanis kontinu, tanpa biaya perekat atau pelarut. |
| Penghalang kedap air | Permukaan tahan cairan terbentuk dalam langkah yang sama |
| Kecepatan tinggi | Output sekali lewat menjaga biaya per unit tetap rendah. |
| Sentuhan lembut di tangan | Laminasi tanpa lapisan lem, fleksibel dan mudah dibentuk. |
| Konsistensi | Tegangan servo dan kontrol digital mengurangi pemborosan. |
| Kemampuan daur ulang | Struktur berbahan tunggal lebih mudah didaur ulang. |
Kelemahannya
Paparan panas pada kain.Polimer harus cukup panas agar dapat mengalir dan merekat, biasanya dalam kisaran 270–330 °C untuk LDPE. Kain nonwoven ringan dapat menyusut, mengeras, atau mengalami kerusakan serat jika suhu leleh tidak sesuai dengan substrat, sehingga lembaran tipis memerlukan kontrol parameter yang cermat. Untuk lembaran di bawah 30 g/m², operator biasanya beroperasi pada batas bawah rentang suhu dan memperpendek celah udara untuk membatasi waktu serat berada di dekat lelehan.
Sirkulasi udara berkurang.Lapisan film kontinu menghalangi uap air. Kemampuan bernapas dapat disesuaikan dengan lapisan yang lebih tipis atau resin yang dimodifikasi, tetapi tidak dapat mencapai struktur terbuka dari pengikatan titik perekat. Produk yang harus memungkinkan udara atau uap air melewatinya, seperti film pakaian yang dapat bernapas, biasanya membutuhkan film berlubang atau jalur pengikatan yang berbeda.
Pengendalian ketebalan lapisan.Ketebalan yang seragam bergantung pada keseimbangan antara celah cetakan, keluaran ekstruder, dan kecepatan lini produksi. Mencapai hal ini membutuhkan pengalaman proses dan, pada mesin yang lebih tua, perhatian operator yang konstan. Mesin modern menutup siklus secara otomatis, mempertahankan berat target dengan menghubungkan kecepatan ekstruder dengan kecepatan lini produksi.
Investasi awal yang lebih tinggi.Ekstruder, slot die, chill roller, dan sistem penegangan harganya lebih mahal daripada mesin laminasi perekat sederhana. Pengembalian investasi berasal dari biaya material yang lebih rendah dan kecepatan yang lebih tinggi, bukan dari harga pembelian yang lebih rendah.
Fleksibilitas pola terbatas.Proses ini menghasilkan lapisan film yang kontinu. Aplikasi yang membutuhkan pengikatan selektif atau berpola lebih cocok menggunakan laminasi perekat, yang dapat mengaplikasikan lem hanya di tempat yang dibutuhkan.
Diperlukan keahlian dalam proses.Rentang suhu, tekanan jepit, celah udara, dan tegangan saling berinteraksi. Produsen yang menyediakan panduan parameter dan dukungan pengoperasian akan mengurangi kurva pembelajaran secara signifikan.
| Keterbatasan | Bagaimana Hal Itu Mempengaruhi Produksi |
|---|---|
| Paparan panas | Lembaran tipis dapat menyusut atau mengeras jika suhu leleh terlalu tinggi. |
| Sirkulasi udara berkurang | Film kontinu menghalangi uap; hanya sebagian yang dapat disesuaikan. |
| Kontrol ketebalan | Membutuhkan keseimbangan antara celah cetakan, output, dan kecepatan jalur produksi. |
| Investasi awal | Biaya modal lebih tinggi daripada mesin laminasi perekat. |
| Fleksibilitas pola | Film kontinu; tidak ada pengikatan selektif atau berpola. |
| Keahlian proses | Parameter yang saling berinteraksi membutuhkan operator yang terlatih. |
Bagaimana Kompromi-Kompromi Tersebut Diterjemahkan Menjadi Produk Nyata
Perbandingan menjadi lebih konkret ketika diterapkan pada produk. Lapisan belakang popok membutuhkan lapisan anti bocor, hasil produksi tinggi, dan tekstur lembut, yang secara langsung sesuai dengan kekuatan proses tersebut. Kain penutup bedah membutuhkan ketahanan terhadap cairan dan tingkat penghalang yang telah dinilai secara formal;panduan peraturan tentang gaun medisMenjelaskan tingkat penghalang yang diakui yang harus dipenuhi oleh bahan pelindung tersebut. Sebaliknya, kemasan atau kain pakaian yang dapat bernapas mungkin lebih baik menggunakan perekat titik, karena lapisan film kontinu akan menghalangi transfer uap yang dibutuhkan produk.
Alasan yang sama berlaku untuk bahan yang sensitif terhadap suhu. Jika substrat tidak dapat menahan panas dari lapisan film yang meleleh, laminasi perekat atau laminasi film adalah pilihan yang lebih aman. Singkatnya, laminasi lebih unggul ketika produk membutuhkan ikatan yang kuat, kontinu, dan kedap air dalam jumlah besar; alternatif lain lebih unggul ketika kemampuan bernapas, pola, atau sensitivitas panas menjadi persyaratan utama.
Teknologi yang sama melayani tiga sektor dengan prioritas yang sedikit berbeda. Pada produk kebersihan, laminasi membentuk lapisan belakang: konstruksi yang harus tahan terhadap kebocoran sekaligus terasa lembut di kulit, yang mendukung lapisan tipis dan ringan. Pada produk medis, kain penutup dan gaun menggabungkan penghalang cairan dengan kenyamanan untuk prosedur yang panjang, sehingga berat film dan berat dasar kain diseimbangkan dengan kelenturan dan kemampuan bernapas. Dalam pengemasan, laminasi dipilih karena penghalang kelembaban dan kekuatan mekaniknya daripada kelembutannya, itulah sebabnya lapisan tersebut seringkali lebih tebal dan substratnya lebih berat.
| Skenario Produk | Proses yang Direkomendasikan | Alasan |
|---|---|---|
| Lapisan belakang higienis anti bocor | Pelapisan ekstrusi atau laminasi | Film kedap air kontinu, terasa lembut, kecepatan tinggi. |
| Kain penutup bedah atau gaun isolasi | Pelapisan ekstrusi atau laminasi | Penghalang cairan kontinu dengan tingkat perlindungan bertingkat. |
| Pakaian atau filter yang dapat bernapas | pengikatan titik perekat | Menjaga struktur tetap terbuka dan memungkinkan sirkulasi udara. |
| Jaringan sensitif suhu | Laminasi film atau perekat | Menghindari paparan panas leleh pada jaring. |
| Ikatan selektif atau berpola | Laminasi perekat | Lem hanya boleh diaplikasikan di tempat yang dibutuhkan. |
Panduan pengambilan keputusan di atas mencakup kasus-kasus umum, tetapi produk-produk yang tidak biasa perlu diteliti lebih lanjut. Kain yang harus tetap sangat elastis, atau lembaran yang mengandung aditif yang sensitif terhadap panas, mungkin tidak akan tahan terhadap lapisan leleh. Dalam kasus seperti itu, perusahaan pengolah melakukan uji coba kecil sebelum menggunakan peralatan secara permanen, karena kegagalan ikatan pada lini produksi akan lebih mahal daripada sampel yang ditolak.
Hal yang Perlu Diperiksa Sebelum Membeli Peralatan
Pembeli sebaiknya memulai dengan mendefinisikan produk target: lebar web, kisaran ketebalan lapisan, output yang dibutuhkan, dan apakah mode pelapisan dan laminasi diperlukan. Keempat jawaban ini mempersempit daftar peralatan lebih cepat daripada langkah lainnya. Bagi pembeli yang telah memutuskan bahwa proses tersebut sesuai dengan produk mereka, pilihan peralatan menentukan berapa banyak keuntungan yang dapat direalisasikan dan berapa banyak keterbatasan yang dapat dikelola. Misalnya, mesin yang menyimpan resep untuk beberapa produk mengubah fleksibilitas pola yang terbatas dari proses tersebut menjadi keuntungan penjadwalan daripada kendala.
| Faktor | Apa yang perlu diperiksa |
|---|---|
| Metode pelapisan vs. laminasi | Jumlah gulungan; dapatkah jalur tersebut melapisi, melaminasi, atau keduanya? |
| Lebar kerja | Sesuaikan lebar bahan baku; lini produksi kompak umumnya dapat menangani hingga 600 mm. |
| Kecepatan produksi | Periksa kecepatan nominal m/menit; model kecepatan tinggi mencapai 100 m/menit. |
| Kontrol ketebalan | Jarak celah cetakan, kecepatan ekstruder, dan kecepatan jalur harus dapat disesuaikan. |
| Kontrol tegangan | Sistem penggerak servo atau silinder mencegah peregangan dan kerutan. |
| Manajemen panas | Konfirmasikan rentang suhu leleh yang aman untuk kain nonwoven ringan. |
| Catu daya | Sesuaikan dengan tegangan listrik setempat, misalnya 380 V / 50 Hz |
| Dukungan purna jual | Garansi, panduan instalasi, suku cadang, dan pelatihan. |
Saat membeli mesin laminasi ekstrusi dalam jumlah besar, pembeli harus meminta lembar spesifikasi lengkap, parameter proses, dan uji coba pada material mereka sendiri. Membandingkan keseragaman lapisan dan kekuatan kupas di antara produsen yang terpilih adalah cara praktis untuk memverifikasi kualitas sebelum melakukan pemesanan. Perbandingan terstruktur dari poin-poin ini, bersama dengan tabel teknis di atas, memberikan gambaran lengkap sebelum keputusan pembelian apa pun. Tanyakan juga bagaimana kinerja mesin saat dinyalakan dan dimatikan, di mana sebagian besar variasi ketebalan terjadi.
Ketentuan purna jual sama pentingnya dengan perangkat keras itu sendiri. Masa garansi standar, petunjuk pemasangan yang terdokumentasi, ketersediaan suku cadang, dan pelatihan operator merupakan sinyal praktis dari pemasok yang andal. Untuk proses dengan parameter yang saling berinteraksi, dukungan komisioning yang membantu pembeli mencapai berat lapisan yang stabil dalam beberapa hari pertama biasanya akan menghemat biaya dalam hal pengurangan limbah percobaan.
Kesimpulan
Pelapisan ekstrusi dan laminasi ekstrusi adalah kerabat dekat yang melayani struktur berbeda: pelapisan menambahkan lapisan polimer ke satu lembaran, sementara laminasi merekatkan dua lembaran dengan polimer di antaranya. Bagi pengolah nonwoven, mempertimbangkan pro dan kontra laminasi ekstrusi nonwoven bermuara pada beberapa pertimbangan yang jelas: ikatan yang kuat, bebas lem, dan tahan air dengan kecepatan tinggi, diimbangi dengan paparan panas, batasan kemampuan bernapas, dan investasi awal yang lebih tinggi. Produk yang membutuhkan kinerja penghalang kontinu dalam jumlah besar paling diuntungkan dari proses ini; produk yang membutuhkan kemampuan bernapas atau ikatan selektif mungkin lebih baik dilayani di tempat lain. Bagi pembeli mesin, pertanyaan praktisnya sederhana: satu lembaran atau dua, rentang pelapisan mana, kecepatan berapa, dan dukungan purna jual apa. Uji coba singkat dengan material representatif tetap menjadi cara termurah untuk mengkonfirmasi pilihan sebelum menginvestasikan modal. Dengan mesin yang tepat dan parameter proses yang tepat, laminasi tetap menjadi salah satu cara paling andal untuk mengubah kain nonwoven menjadi komposit jadi berkinerja tinggi.
Pertanyaan yang Sering Diajukan
Apa saja kelebihan dan kekurangan laminasi ekstrusi untuk kain non-woven?
Keunggulan utamanya adalah daya rekat yang kuat tanpa lem, lapisan kedap air, kecepatan tinggi, dan tekstur yang lembut. Kekurangan utamanya adalah paparan panas pada material tipis, sirkulasi udara yang berkurang, kebutuhan kontrol ketebalan, dan investasi awal yang lebih tinggi.
Apa perbedaan antara pelapisan ekstrusi dan laminasi ekstrusi?
Pelapisan ekstrusi mengaplikasikan lapisan polimer cair ke satu substrat. Dalam laminasi, polimer diekstrusi di antara dua substrat, di mana ia bertindak sebagai lapisan perekat dan lapisan tengah komposit.
Apakah laminasi ekstrusi lebih kuat daripada laminasi perekat?
Untuk ikatan kontinu dan lebar penuh, pengikatan mekanis polimer cair biasanya lebih kuat dan lebih konsisten daripada garis lem. Namun, laminasi perekat memungkinkan pengikatan selektif dan berpola, yang tidak dapat dilakukan oleh proses tersebut.
Bisakah proses ini menghasilkan kain nonwoven yang dapat bernapas?
Ya, sampai batas tertentu. Kemampuan bernapas diatur melalui ketebalan lapisan dan pilihan resin, tetapi lapisan kontinu akan selalu menghalangi lebih banyak uap daripada perekat titik.
Apakah panas dapat merusak kain nonwoven?
Kain nonwoven yang ringan dapat menyusut atau mengeras jika suhu lelehnya terlalu tinggi. Menyesuaikan suhu dengan substrat, biasanya dalam kisaran 270–330 °C untuk LDPE, akan menjaga risiko tetap terkendali.
Polimer apa yang digunakan?
LDPE adalah yang paling umum karena lunak, kedap air, dan ekonomis. LLDPE, PP, EVA, dan EMA digunakan ketika dibutuhkan ketangguhan, ketahanan panas, atau daya rekat khusus.
Seberapa cepat sebuah saluran dapat mencapai kecepatan tersebut?
Kecepatan produksi bergantung pada desain mesin dan material. Mesin laminasi ekstrusi kecepatan tinggi memiliki kecepatan 100 m/menit, yang merupakan kecepatan tipikal untuk lini kompak servo penuh untuk bahan kebersihan dan medis.
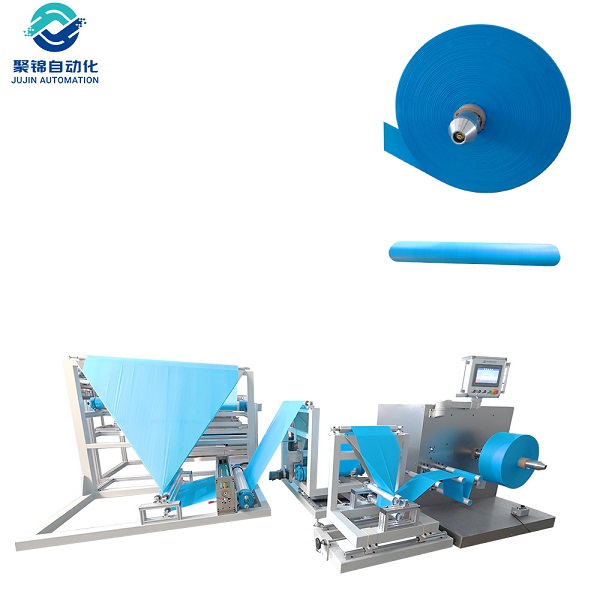
Sedang mencari produsen mesin laminasi ekstrusi non-woven yang andal?
JUJIN Automation memiliki pengalaman 18 tahun dalam penelitian dan pembuatan mesin non-woven. Mesin komposit non-woven berkecepatan tinggi full-servo-nya melaminasi film PE/PP ke kain non-woven hingga kecepatan 100 m/menit tanpa perekat kimia, dengan kontrol layar sentuh, rangka las 3 ton, dan dukungan pengiriman global. Pembeli dapat meminta spesifikasi, parameter proses, dan uji coba sampel sebelum memesan.


