


الطلاء بالبثق مقابل الترقق بالبثق: الاختلافات الرئيسية
يُستخدم مصطلحان بشكل متكرر في مجال تحويل الأقمشة غير المنسوجة: طلاء البثق وتغليف البثق. يشتركان في نفس عائلة الآلات، ونفس البوليمر المنصهر، ونفس نقطة التلامس المبردة، إلا أنهما يؤديان وظائف مختلفة. يقارن هذا الدليل بين العمليتين، ويدرس مزايا وعيوب تغليف البثق للأقمشة غير المنسوجة من الناحية العملية. سيتعرف القراء على العملية الأنسب لكل منتج، وكيف تؤثر المفاضلات على التكلفة والجودة، وما يجب مراعاته عند شراء المعدات.
تستخدم كلتا العمليتين نفس البنية الأساسية للآلة: جهاز بثق يقوم بصهر الراتنج وتجانسه، وقالب مسطح ذو فتحة ينشر المصهور على شكل ستارة رقيقة، ومنطقة تلامس تتكون من بكرة تبريد مبردة بالماء وبكرة ضغط. وتكتمل خطوط الإنتاج بوحدات فك اللفائف، ووحدة التحكم في الشد، ووحدة تشذيب الحواف، ووحدة لف. والفرق الهيكلي الوحيد بين الطلاء والتغليف هو عدد اللفائف التي تدخل منطقة التلامس. ففي خطوط الطلاء فقط، تدخل اللفائف وتخرج من نفس المسار؛ أما في خطوط التغليف، فتُمرر اللفائف الثانية بحيث تلتقي كلتاهما بالبوليمر في منطقة التلامس.
أهم النقاط
تقوم عملية الطلاء بالبثق بتطبيق طبقة من البوليمر المنصهر على ركيزة واحدة؛ أما عملية الترقق فتستخدم البوليمر كطبقة رابطة بين ركيزتين.
تحدد مزايا وعيوب عملية التغليف بالبثق غير المنسوج ما إذا كانت هي العملية المناسبة لمنتج معين: وتتمثل المقايضات الرئيسية في قوة الترابط والسرعة مقابل التعرض للحرارة والتحكم في الطلاء.
في صناعة الأقمشة غير المنسوجة، تحظى عملية التغليف بتقدير كبير لكونها خالية من الغراء، ومقاومة للماء، وسريعة الالتصاق، وللملمس الناعم للطبقة النهائية.
تحدد معايير العملية مثل درجة حرارة الانصهار وضغط التلامس ودرجة حرارة أسطوانة التبريد ما إذا كانت الرقائق تخرج ناعمة وقوية وموحدة.
كيف يختلف الطلاء عن التغليف؟
طلاء البثق هو عملية يتم فيها بثق مادة بلاستيكية حرارية منصهرة عبر قالب مسطح ذي فتحة مباشرة على سطح متحرك واحد، مثل الورق أو الفيلم أو الرقائق المعدنية أو النسيج غير المنسوج. يستقر البوليمر على السطح في منطقة التلامس بين أسطوانة التبريد وأسطوانة الضغط، ثم يبرد، مكونًا طبقة رقيقة متصلة فوق السطح. يُعد البوليمر الطبقة الوظيفية المضافة، حيث يوفر خصائص منع التسرب والعزل وتحسين السطح. يمكن معالجة السطح مسبقًا بتفريغ كورونا لرفع طاقة سطحه وتحسين التصاق البوليمر المنصهر.
تستخدم عملية الترقق نفس مفهوم المعدات ولكن بهدف مختلف. يُبثق البوليمر المنصهر بين طبقتين من الركيزة، ويعمل كطبقة لاصقة تربطهما معًا. بعد مرور المجموعة عبر نقطة التلامس وتبريدها، تكون النتيجة مادة مركبة ثلاثية الطبقات: ركيزة، بوليمر، ركيزة. يعمل الراتنج كطبقة لاصقة وطبقة وسطى في آنٍ واحد للهيكل النهائي. باختصار، تضيف عملية الطلاء طبقة واحدة إلى طبقة واحدة، بينما تربط عملية الترقق طبقتين باستخدام البوليمر بينهما.
توضح نطاقات المعالجة النموذجية سبب استخدام هاتين التقنيتين معًا في الممارسة العملية. بالنسبة للبولي إيثيلين منخفض الكثافة (LDPE)، تُضبط درجة حرارة الانصهار عادةً بين 270 و330 درجة مئوية: وهي درجة حرارة كافية لتدفق البوليمر وتأكسده بشكل طفيف لضمان الالتصاق، ومنخفضة بما يكفي لتجنب تدهور ألياف الطبقة الرقيقة. يتراوح وزن الطلاء عادةً بين 10 و40 غ/م² (ما يعادل تقريبًا 10-40 ميكرومتر من الفيلم)، وذلك حسب ما إذا كان المنتج يحتاج إلى سطح رقيق وناعم أو حاجز صلب. تُكمل فجوة الهواء بين القالب ومنطقة التلامس، وضغط منطقة التلامس، ودرجة حرارة أسطوانة التبريد، مجموعة المتغيرات التي يضبطها المشغلون عند الانتقال من منتج إلى آخر.
| وجه | طلاء البثق | التغليف بالبثق |
|---|---|---|
| الركائز المعنية | واحد | اثنين |
| دور البوليمر | طبقة سطحية وظيفية | طبقة الربط والطبقة الوسطى |
| الناتج النموذجي | شبكة مفردة مطلية | مركب متعدد الطبقات مترابط |
| المنتجات الشائعة | غشاء مطلي، ورق مطلي، نسيج غير منسوج ذو سطح غشائي | هياكل غير منسوجة + غشاء، ورق + رقائق معدنية، غشاء + غشاء |
| إعداد الآلة | استرخاء واحد يغذي الحلمة | اثنان من اللفائف يغذيان الحلمة معًا |
يُعدّ معرفة أيّ من التقنيتين التي يصفها المورّد أمرًا بالغ الأهمية لضمان الجودة وإجراء مقارنة عادلة. فعلى سبيل المثال، يُمكن لخط إنتاج التغليف الذي يحتوي على وحدة فك واحدة أن يقوم بعملية التغليف فقط، بينما يُمكن لخط إنتاج يحتوي على وحدتي فك القيام بالعمليتين معًا. كما تختلف مواصفات السُمك ومتطلبات التماسك وضمانات المنتج بين الطريقتين، لذا فإنّ فهم المشترين لهذا الفرق يُجنّبهم تضارب التوقعات.
تُعرَّف المصطلحات نفسها حول المواد الليفية المصنعة:المعيار الدولي ISO 9092 الذي يحدد المواد غير المنسوجةيصفها بأنها تجمعات ليفية مصممة هندسيًا، تتمتع بسلامة هيكلية يتم تحقيقها بوسائل فيزيائية أو كيميائية، باستثناء النسيج والحياكة وصناعة الورق. وتشمل هذه التجمعات روابط صناعية مثلرابطة صناعة الأقمشة غير المنسوجةوإيدانا، رابطة الأقمشة غير المنسوجة والصناعات ذات الصلة، انشر البيانات الأساسية التي يستخدمها المحولون عند مقارنة العمليات.
عندما يتداخل المصطلحان في تحويل الأقمشة غير المنسوجة
في لغة المصانع اليومية، غالبًا ما يكون التمييز بين العمليتين غير واضح. فخط إنتاج الأغطية الخلفية الصحية الذي يُغذي نسيجًا غير منسوج بتقنية الغزل ويضغط عليه طبقة رقيقة من البولي إيثيلين المنصهر، يُعتبر تقنيًا طلاءً بالبثق، لوجود طبقة أساسية واحدة فقط. مع ذلك، لا يزال العديد من المصنّعين يُطلقون عليه اسم التغليف لأن الناتج عبارة عن نسيج مُغلف بطبقة رقيقة. هذا الالتباس لا يُؤثر كثيرًا في أرضية المصنع، ولكنه يُصبح مهمًا عند مقارنة المشترين للمواصفات.
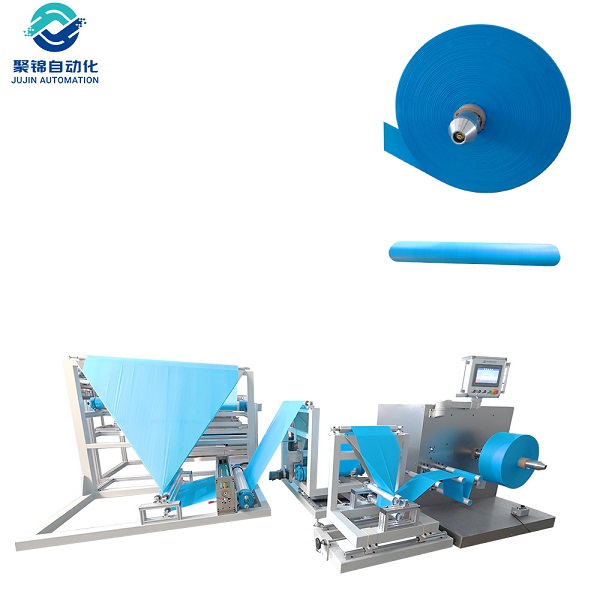
في الواقع العملي، تستطيع معظم خطوط الإنتاج الحديثة القيام بالأمرين معًا. فجهاز البثق، وقالب الفتحة، وبكرة التبريد، ووحدة الضغط متطابقة؛ والفرق يكمن في وجود وحدة فك لف ثانية تغذي وحدة الضغط. تستطيع آلة التغليف بالبثق المزودة بوحدتي فك لف ووضع تشغيل قابل للتبديل تغليف شريط واحد في عملية واحدة وتغليف شريطين في العملية التالية. لذا، ينبغي على مشتري الآلات التأكد من عدد وحدات فك اللف، والأوضاع المتاحة، وعرض الركيزة التي يحتاجونها فعليًا قبل الشراء.
يوضح خط إنتاج نموذجي للأقمشة غير المنسوجة المركبة المستخدمة في منتجات النظافة الشخصية التداخل بين مكونات الخط. عادةً ما تكون الطبقة الأساسية من نسيج غير منسوج بتقنية سبونبوند أو SMS، بينما يكون الغشاء من البولي إيثيلين منخفض الكثافة (LDPE). في وضع التغليف، يستقر الغشاء على النسيج غير المنسوج لتشكيل الطبقة الخلفية المانعة للتسرب المستخدمة في حفاضات الأطفال والفوط الصحية. أما في وضع التغليف، فتُغذى طبقة ثانية، مثل نسيج غير منسوج آخر أو منديل ورقي، إلى نفس نقطة التلامس، مما ينتج عنه مركب مترابط يُستخدم في صناعة المناديل المبللة أو المنتجات الطبية. وبالتالي، يخدم نفس الخط كلا نوعي المنتجات، وهذا ما يجعل مرونة المعدات ميزة تجارية حقيقية.
نادراً ما يكون الاختيار بين أوضاع التشغيل ثابتاً في مصنع كامل. فمثلاً، يمكن لآلة تصنيع أغطية حفاضات الأطفال في الصباح أن تتحول إلى آلة تصنيع مناديل مبللة ثنائية الطبقات بعد عملية تغيير تستغرق دقائق، طالما أن الآلة تخزن وصفات لكلا النوعين. هذه المرونة هي أحد أسباب انتشار خطوط الإنتاج المؤازرة بالكامل المزودة بشاشة لمس لتخزين الوصفات، لتصبح المعيار في قطاع النظافة: فالأجهزة لا تتغير، بل فقط أجزاء فك اللفائف والمعايير المخزنة.
الجمعيات التقنية مثلتابي، الرابطة التقنية لصناعة التحويل والتعبئة والتغليف، الحفاظ على معرفة واسعة بتقنيات طلاء البثق التي تغطي كلاً من أوضاع الطلاء والتصفيح على نفس المعدات.
مزايا وعيوب التغليف بالبثق للأقمشة غير المنسوجة
بمجرد فهم العملية، يصبح القرار مبنياً على تقييم متوازن. لا توجد طريقة تحويل واحدة هي الأفضل لكل منتج؛ فكل طريقة توازن بين ميزة وأخرى. تعكس المزايا والعيوب المذكورة أدناه كيفية تطبيق العملية على المواد غير المنسوجة الحقيقية في الإنتاج، وهي العوامل التي يأخذها المشترون في الاعتبار عند مقارنة الأسعار.
المحترفون
رابطة مثبتة ميكانيكياً وخالية من الغراء.لأن البوليمر يكون منصهرًا عند ملامسته للنسيج، فإنه ينساب داخل بنية الألياف ويلتصق بها أثناء تبريده. لا توجد طبقة لاصقة قابلة للتلف، ولا مذيب، ولا فرن تجفيف. الرابطة متصلة على كامل العرض، وهو أمر يصعب تحقيقه باستخدام المواد اللاصقة المرشوشة أو المطلية.
حاجز مقاوم للماء في خطوة واحدة.يتميز غشاء البوليمر المتصل بمقاومته للماء والسوائل بشكل طبيعي، وهو بالضبط ما تتطلبه أغطية الحفاضات الخلفية والستائر الطبية وبطانات التغليف.
سرعة عالية في تمريرة واحدة.تتم عملية الترقق في تمريرة واحدة بسرعة خط إنتاج عالية، لذا تنخفض تكلفة الوحدة مع زيادة حجم الإنتاج. وتُصنف الطرازات عالية السرعة عند 100 متر/دقيقة وما فوق.
ملمس ناعم.وبدون طبقة لاصقة بين القماش والفيلم، تظل الطبقة الرقيقة مرنة وقابلة للتشكيل، وهي خاصية مهمة لمنتجات النظافة والمنتجات الطبية.
جودة ثابتة مع تحكم رقمي.يعمل نظام الشد المؤازر وإدخال المعلمات عبر شاشة اللمس على الحفاظ على استواء الشبكة وتوحيد الطلاء، مما يقلل من الفاقد الناتج عن التمدد والتجعد واختلاف السماكة.
من منظور التكلفة، تُزيل هذه العملية مراكز تكلفة كاملة من قائمة المواد. فلا حاجة إلى مواد لاصقة، أو مذيبات، أو محطة طلاء، أو فرن تجفيف؛ إذ يُنتج غشاء البوليمر مباشرةً من الحبيبات. وفي عمليات التحويل بكميات كبيرة، يُعدّ الجمع بين انخفاض تكلفة المواد وسرعة العملية في تمريرة واحدة العامل الحاسم عادةً.
إمكانية إعادة التدوير.تعتبر الهياكل أحادية المادة، مثل غشاء البولي إيثيلين على شبكة من البولي إيثيلين، أسهل في إعادة التدوير من المركبات متعددة الطبقات الملصقة، لأنه لا يلزم فصل أي مادة لاصقة غريبة أثناء إعادة المعالجة.
| ميزة | ماذا يعني ذلك عملياً؟ |
|---|---|
| رابطة خالية من الغراء | رابطة ميكانيكية مستمرة، بدون تكلفة مواد لاصقة أو مذيبات |
| حاجز مقاوم للماء | سطح مقاوم للسوائل تم تشكيله في نفس الخطوة |
| هايز | يساهم الإنتاج أحادي المرور في خفض تكلفة الوحدة |
| ملمس ناعم | طبقة لاصقة، صفائح مرنة وقابلة للتشكيل |
| تناسق | يقلل نظام الشد المؤازر والتحكم الرقمي من الهدر |
| إمكانية إعادة التدوير | يسهل إعادة تدوير الهياكل أحادية المادة |
السلبيات
تعرض النسيج للحرارة.يجب أن يكون البوليمر ساخنًا بدرجة كافية ليتدفق ويرتبط، وعادةً ما تتراوح درجة حرارته بين 270 و330 درجة مئوية للبولي إيثيلين منخفض الكثافة. قد تنكمش الأقمشة غير المنسوجة خفيفة الوزن أو تتصلب أو تتلف أليافها إذا لم تتطابق درجة حرارة الانصهار مع درجة حرارة الركيزة، لذا تتطلب الأقمشة الرقيقة تحكمًا دقيقًا في المعايير. بالنسبة للأقمشة التي يقل وزنها عن 30 غ/م²، عادةً ما يعمل المشغلون عند الحد الأدنى لنطاق درجة الحرارة ويقللون الفجوة الهوائية للحد من الوقت الذي تقضيه الألياف بالقرب من المادة المنصهرة.
انخفاض في التهوية.يمنع الغشاء المتصل بخار الرطوبة. يمكن ضبط خاصية التهوية باستخدام طبقات أرق أو راتنجات معدلة، لكنها لا تصل إلى بنية الترابط المفتوح لنقاط اللصق. المنتجات التي يجب أن تسمح بمرور الهواء أو بخار الرطوبة، مثل أغشية الملابس القابلة للتهوية، تحتاج عادةً إلى أغشية مثقبة أو طريقة لصق مختلفة.
التحكم في سمك الطلاء.يعتمد توحيد سُمك الطبقة على توازن فجوة القالب، ومخرجات الطارد، وسرعة خط الإنتاج. ويتطلب تحقيق ذلك خبرة في العملية، وفي الآلات القديمة، انتباهًا مستمرًا من المشغل. أما الآلات الحديثة، فتُغلق الحلقة تلقائيًا، وتحافظ على الوزن المستهدف من خلال ربط سرعة الطارد بسرعة خط الإنتاج.
استثمار أولي أعلى.إنّ تكلفة جهاز البثق، وقالب الفتحة، وبكرة التبريد، ونظام الشد، تفوق تكلفة جهاز التغليف اللاصق البسيط. ويكمن العائد في انخفاض تكلفة المواد وزيادة السرعة، وليس في انخفاض سعر الشراء.
مرونة محدودة في تصميم الأنماط.تُنتج هذه العملية طبقة متصلة. أما التطبيقات التي تتطلب ربطًا انتقائيًا أو بنمط معين، فتُناسبها بشكل أفضل عملية التغليف اللاصق، التي تسمح بوضع المادة اللاصقة فقط في الأماكن المطلوبة.
الخبرة في العمليات مطلوبة.تتفاعل نطاقات درجة الحرارة، وضغط التلامس، وفجوة الهواء، والشد مع بعضها البعض. إن الشركة المصنعة التي تقدم إرشادات حول المعايير ودعم التشغيل تقلل بشكل كبير من فترة التعلم.
| القيود | كيف يؤثر ذلك على الإنتاج |
|---|---|
| التعرض للحرارة | قد تنكمش الأقمشة الخفيفة أو تتصلب إذا كانت درجة حرارة الانصهار مرتفعة للغاية |
| انخفاض التهوية | يحجب الغشاء المتصل البخار؛ قابل للتعديل جزئيًا فقط |
| التحكم في السماكة | يتطلب ذلك فجوة رقاقة متوازنة، ومخرجات، وسرعة خط الإنتاج |
| الاستثمار الأولي | تكلفة رأس المال أعلى من تكلفة آلات التغليف اللاصقة |
| مرونة النمط | طبقة متصلة؛ لا يوجد ربط انتقائي أو نمطي |
| خبرة في العمليات | تتطلب المعلمات المتفاعلة مشغلين مدربين |
كيف تُترجم هذه المفاضلات إلى منتجات حقيقية
يصبح هذا التشبيه ملموساً عند تطبيقه على المنتجات. تحتاج الطبقة الخلفية للحفاضات إلى غشاء مانع للتسرب، وإنتاجية عالية، وملمس ناعم، وهو ما يصب مباشرة في نقاط قوة العملية. يحتاج غطاء العمليات الجراحية إلى مقاومة للسوائل ومستوى حاجز مصنف رسمياً؛إرشادات تنظيمية بشأن الأردية الطبيةيشرح هذا مستويات الحماية المعترف بها التي يجب أن تستوفيها هذه المواد الواقية. في المقابل، قد يكون من الأفضل استخدام تقنية الربط بنقاط لاصقة لتغليف أو نسيج ملابس يسمح بمرور الهواء، لأن الغشاء المتصل سيمنع انتقال البخار الذي يحتاجه المنتج.
ينطبق المنطق نفسه على الأغشية الحساسة للحرارة. إذا لم تتحمل المادة الأساسية حرارة الغشاء المنصهر، فإن التغليف اللاصق أو التغليف بالأغشية هو الخيار الأكثر أمانًا. باختصار، يُعد التغليف الخيار الأمثل عندما يحتاج المنتج إلى رابطة قوية ومستمرة ومقاومة للماء بكميات كبيرة؛ بينما تُعد البدائل الأخرى هي الأنسب عندما تكون التهوية أو النمط أو الحساسية للحرارة هي المتطلبات الأساسية.
تُستخدم التقنية نفسها في ثلاثة قطاعات ذات أولويات مختلفة قليلاً. ففي منتجات النظافة الشخصية، تُشكّل الطبقة الرقائقية الغلاف الخلفي: وهو تصميم يجب أن يقاوم التسرب مع توفير ملمس ناعم على البشرة، مما يُفضّل استخدام طبقة رقيقة وخفيفة الوزن. أما في المنتجات الطبية، فتجمع الأغطية والأردية بين حاجز السوائل والراحة أثناء الإجراءات الطويلة، لذا يُوازن وزن الغشاء ووزن القماش الأساسي من جهة، والمرونة والتهوية من جهة أخرى. وفي مجال التغليف، تُختار الطبقة الرقائقية لحاجز الرطوبة الذي توفره وقوتها الميكانيكية بدلاً من نعومتها، ولهذا السبب غالبًا ما تكون الطبقة أكثر سمكًا والركيزة أثقل وزنًا.
| سيناريو المنتج | العملية الموصى بها | سبب |
|---|---|---|
| غطاء خلفي صحي مانع للتسرب | طلاء البثق أو التغليف | غشاء مقاوم للماء بشكل مستمر، ملمس ناعم، سرعة عالية |
| غطاء جراحي أو رداء عزل | طلاء البثق أو التغليف | حاجز سائل مستمر بمستوى حماية متدرج |
| ملابس أو مرشحات قابلة للتهوية | اللصق بنقاط لاصقة | يحافظ على الهيكل المفتوح والمسامي |
| شبكة حساسة لدرجة الحرارة | تغليف غشائي أو لاصق | يتجنب تعريض الشبكة لحرارة الذوبان |
| رابطة انتقائية أو نمطية | تغليف لاصق | لا يمكن وضع الغراء إلا عند الحاجة |
يغطي دليل القرار أعلاه الحالات الشائعة، لكن المنتجات غير المألوفة تتطلب دراسة متأنية. فالنسيج الذي يجب أن يحافظ على مرونته العالية، أو الشبكة التي تحتوي على إضافات حساسة للحرارة، قد لا تصمد أمام عملية الصهر. في مثل هذه الحالات، يُجري المصنّعون تجربة صغيرة قبل الالتزام بشراء المعدات، لأن فشل عملية الربط على خط الإنتاج يكلف أكثر من رفض عينة.
ما يجب التحقق منه قبل شراء المعدات
ينبغي على المشترين البدء بتحديد المنتج المستهدف: عرض الشريط، ونطاق سماكة الطلاء، والإنتاج المطلوب، وما إذا كانت هناك حاجة إلى كلٍ من الطلاء والتغليف. تُسهم هذه الإجابات الأربع في تضييق قائمة المعدات بشكل أسرع من أي خطوة أخرى. بالنسبة للمشترين الذين قرروا أن العملية مناسبة لمنتجاتهم، فإن اختيار المعدات يُحدد مدى الاستفادة من المزايا ومدى إمكانية إدارة القيود. على سبيل المثال، تُحوّل الآلة التي تخزن وصفات لعدة منتجات محدودية مرونة تصميم العملية إلى ميزة في الجدولة بدلاً من كونها قيدًا.
| عامل | ما الذي يجب فحصه؟ |
|---|---|
| الطلاء مقابل وضع التغليف | عدد اللفات؛ هل يمكن طلاء الخيط أو تغليفه أو كليهما؟ |
| عرض العمل | يجب أن تتطابق مع عرض المادة الخام؛ وعادةً ما تتعامل الخطوط المدمجة مع ما يصل إلى 600 مم |
| سرعة الإنتاج | تحقق من السرعة المقدرة بالمتر/دقيقة؛ تصل سرعة الطرازات عالية السرعة إلى 100 متر/دقيقة |
| التحكم في السماكة | يجب أن تكون فجوة القالب وسرعة الطارد وسرعة الخط قابلة للتعديل |
| التحكم في التوتر | تمنع الأنظمة المؤازرة أو الأنظمة التي تعمل بالأسطوانات التمدد والتجعد. |
| إدارة الحرارة | تأكيد نطاقات الذوبان الآمنة للأقمشة غير المنسوجة خفيفة الوزن |
| مزود الطاقة | قم بمطابقة الجهد الكهربائي المحلي، على سبيل المثال 380 فولت / 50 هرتز |
| دعم ما بعد البيع | الضمان، إرشادات التركيب، قطع الغيار، والتدريب |
عند شراء آلة تغليف بالبثق بكميات كبيرة، ينبغي على المشترين طلب ورقة المواصفات الكاملة، ومعايير التشغيل، وإجراء تجربة تشغيلية على موادهم الخاصة. تُعد مقارنة تجانس الطلاء وقوة التقشير بين الشركات المصنعة المختارة طريقة عملية للتحقق من الجودة قبل تقديم الطلب. توفر المقارنة المنظمة لهذه النقاط، بالإضافة إلى الجدول الفني أعلاه، صورة كاملة قبل اتخاذ أي قرار شراء. اسأل أيضًا عن كيفية عمل الآلة عند بدء التشغيل والإيقاف، حيث يحدث أكبر تباين في السماكة.
لا تقل أهمية شروط ما بعد البيع عن أهمية الأجهزة نفسها. ففترة الضمان القياسية، وتعليمات التركيب الموثقة، وتوفر قطع الغيار، وتدريب المشغلين، كلها مؤشرات عملية على موثوقية المورد. بالنسبة لعملية ذات معايير متداخلة، فإن دعم التشغيل الذي يساعد المشتري على الوصول إلى وزن طلاء ثابت في الأيام الأولى عادةً ما يعوض تكلفته من خلال تقليل الفاقد التجريبي.
خاتمة
تُعدّ عملية طلاء البثق وعملية الترقق بالبثق عمليتين متقاربتين تُستخدمان في هياكل مختلفة: يُضيف الطلاء طبقة بوليمرية إلى طبقة واحدة من النسيج، بينما يربط الترقق طبقتين من النسيج مع وجود البوليمر بينهما. بالنسبة لمصنّعي الأقمشة غير المنسوجة، فإنّ تقييم مزايا وعيوب عملية الترقق بالبثق للأقمشة غير المنسوجة يتلخص في بعض المفاضلات الواضحة: الحصول على رابطة قوية، خالية من المواد اللاصقة، ومقاومة للماء عند السرعات العالية، مع مراعاة عوامل أخرى كالتعرض للحرارة، وحدود التهوية، وارتفاع التكلفة الأولية. تستفيد المنتجات التي تتطلب أداءً حاجزًا مستمرًا بكميات كبيرة من هذه العملية بشكل أكبر؛ أما المنتجات التي تتطلب تهوية أو ربطًا انتقائيًا، فقد يكون من الأنسب استخدام طرق أخرى. بالنسبة لمشتري الآلات، فإنّ الأسئلة العملية بسيطة: طبقة واحدة أم طبقتين، ما هو نطاق الطلاء، ما هي السرعة، وما هو دعم ما بعد البيع. تبقى التجربة القصيرة باستخدام مادة نموذجية هي الطريقة الأقل تكلفة لتأكيد الاختيار قبل استثمار رأس المال. مع الآلة المناسبة ومعايير العملية الصحيحة، يبقى الترقق أحد أكثر الطرق موثوقية لتحويل النسيج غير المنسوج إلى مركب نهائي عالي الأداء.
الأسئلة الشائعة
ما هي مزايا وعيوب عملية التغليف بالبثق للأقمشة غير المنسوجة؟
من أهم مزاياها: رابطة قوية بدون استخدام مواد لاصقة، حاجز مقاوم للماء، سرعة عالية، وملمس ناعم. أما عيوبها الرئيسية فتتمثل في تعرض الأقمشة الخفيفة للحرارة، انخفاض التهوية، متطلبات التحكم في السماكة، وارتفاع التكلفة الأولية.
ما الفرق بين طلاء البثق والتصفيح بالبثق؟
تُطبّق عملية الطلاء بالبثق طبقة من البوليمر المنصهر على ركيزة واحدة. أما في عملية الترقق، فيتم بثق البوليمر بين ركيزتين، حيث يعمل كطبقة رابطة وطبقة وسطى للمركب.
هل التغليف بالبثق أقوى من التغليف اللاصق؟
بالنسبة للروابط المستمرة كاملة العرض، يكون التثبيت الميكانيكي للبوليمر المنصهر عادةً أقوى وأكثر اتساقًا من خط الغراء. ومع ذلك، يسمح التغليف اللاصق بالربط الانتقائي والنمطي، وهو ما لا يمكن تحقيقه بهذه العملية.
هل يمكن لهذه العملية إنتاج أقمشة غير منسوجة تسمح بمرور الهواء؟
نعم، إلى حد ما. يتم ضبط قابلية التهوية من خلال سمك الفيلم ونوع الراتنج المستخدم، ولكن الفيلم المتصل سيمنع دائمًا بخارًا أكثر من الربط بنقاط لاصقة.
هل تتسبب الحرارة في تلف الأقمشة غير المنسوجة؟
قد تنكمش الأقمشة غير المنسوجة خفيفة الوزن أو تتصلب إذا كانت درجة حرارة الانصهار مرتفعة للغاية. إن مطابقة درجة الحرارة مع الركيزة، والتي تتراوح عادةً بين 270 و330 درجة مئوية للبولي إيثيلين منخفض الكثافة، تحافظ على السيطرة على المخاطر.
ما هي البوليمرات المستخدمة؟
يُعد البولي إيثيلين منخفض الكثافة (LDPE) الأكثر شيوعًا نظرًا لكونه ناعمًا ومقاومًا للماء واقتصاديًا. أما البولي إيثيلين منخفض الكثافة الخطي (LLDPE) والبولي بروبيلين (PP) والإيثيلين إيثيلين جليكول (EVA) والإيثيلين إيثيلين جليكول (EMA) فتُستخدم عند الحاجة إلى المتانة أو مقاومة الحرارة أو قوة الالتصاق الخاصة.
ما هي السرعة التي يمكن أن يصل إليها الخط؟
تعتمد سرعات الإنتاج على تصميم الآلة والمادة. تُصنف آلات التغليف بالبثق عالية السرعة بسرعة 100 متر/دقيقة، وهي سرعة نموذجية لخطوط الإنتاج المدمجة ذات التحكم المؤازر الكامل للمواد الصحية والطبية.
هل تبحث عن شركة مصنعة موثوقة لآلات تغليف الأقمشة غير المنسوجة بالبثق؟
تتمتع شركة جوجين للأتمتة بخبرة 18 عامًا في مجال البحث والتطوير وتصنيع آلات الأقمشة غير المنسوجة. تقوم آلتها عالية السرعة والمؤازرة بالكامل بتغليف أغشية البولي إيثيلين/البولي بروبيلين على الأقمشة غير المنسوجة بسرعة تصل إلى 100 متر/دقيقة دون استخدام مواد لاصقة كيميائية، وذلك بفضل شاشة التحكم باللمس، وهيكلها الملحوم الذي يزن 3 أطنان، ودعم التوصيل العالمي. يمكن للمشترين طلب المواصفات ومعايير العملية وعينات تجريبية قبل الطلب.


