


التغليف بالبثق للأقمشة غير المنسوجة: دليل شامل للعملية والفوائد والتطبيقات
يومياً، تعتمد ملايين منتجات النظافة الشخصية، والملابس الطبية، ومواد التعبئة والتغليف الصناعية على خطوة صناعية هادئة: لفة من القماش الناعم غير المنسوج تلتقي بستارة رقيقة من البوليمر المنصهر ويتم ضغطهما معاً في جزء من الثانية. تُسمى هذه الخطوةتغليف بالبثق غير منسوجوالمعدات التي تقف وراء ذلك هيآلة التغليف بالبثقيشرح هذا الدليل كيفية عمل العملية، والمواد المستخدمة، وأسباب اختيار المصنّعين لها، وأماكن استخدام الرقائق النهائية. كما سيجد المشترون إرشادات عملية لشراء...آلة التغليف بالبثقلخط إنتاجهم.
أهم النقاط
تقوم هذه العملية بربط نسيج غير منسوج بطبقة بوليمر منصهرة في خطوة واحدة متواصلة، بدون استخدام مواد لاصقة.
يتكون خط الإنتاج الأساسي من وحدة فك اللفائف، ووحدة بثق ذات قالب مسطح، ووحدة ضغط مبردة، ووحدة لف اللفائف؛ ويحدد التحكم في الشد ودرجة الحرارة الجودة.
يؤدي الربط الخالي من الغراء إلى إنشاء طبقات قوية ومقاومة للماء وغالبًا ما تكون قابلة للتهوية بتكلفة تشغيل أقل من التغليف اللاصق.
تُعدّ مجالات النظافة والطب والتعبئة والتغليف أكبر ثلاثة مجالات تطبيق للمركبات غير المنسوجة المصفحة.
ما هي عملية التغليف بالبثق للأقمشة غير المنسوجة؟
تغليف بالبثق غير منسوجهي عملية تحويل يتم فيها بثق طبقة من البوليمر المنصهر عبر قالب مسطح ذي فتحة على ركيزة متحركة غير منسوجة. يمر كل من ستارة البوليمر والنسيج معًا عبر نقطة تلامس تتكون من أسطوانة مبردة وأسطوانة ضغط، حيث يتم ضغط الغشاء الساخن على سطح الألياف. ومع تبريد الغشاء، يلتصق بالنسيج عن طريق التثبيت الميكانيكي، دون استخدام أي غراء أو مذيب أو مواد لاصقة في المنتج. والنتيجة هي طبقة مركبة تحافظ على نعومة وقوة النسيج غير المنسوج، وتضيف إليها خاصية العزل التي يتميز بها غشاء البوليمر.
تُعرَّف الأقمشة غير المنسوجة نفسها من خلالالمعيار الدولي ISO 9092 الذي يحدد المواد غير المنسوجةباعتبارها تجمعات ليفية مصممة هندسياً، تُمنح سلامة هيكلية بوسائل فيزيائية أو كيميائية، باستثناء النسيج والحياكة وصناعة الورق.رابطة صناعة الأقمشة غير المنسوجةوإيدانا، رابطة الأقمشة غير المنسوجة والصناعات ذات الصلةنشر معلومات أساسية مفصلة حول كيفية إنتاج واستخدام الأقمشة غير المنسوجة.آلة التغليف بالبثقيقوم الجهاز بعملية التغليف في خط واحد: فك القماش، وبثق الفيلم، والربط، والتبريد، وإعادة اللف.
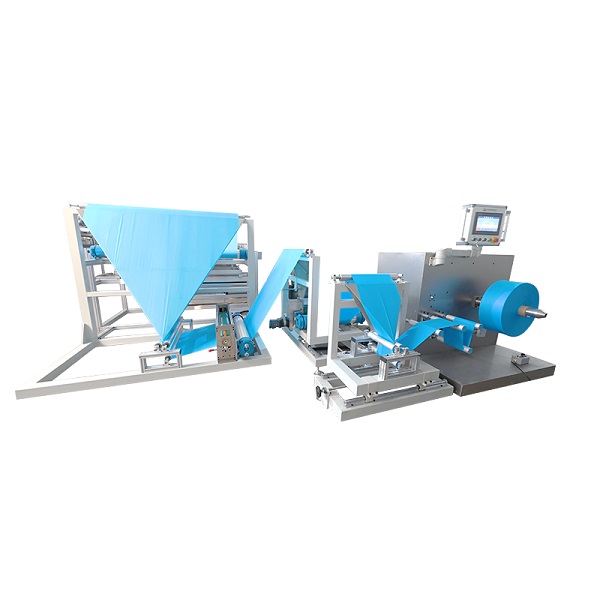
كيف تتم العملية - خطوة بخطوة
على الرغم من اختلاف تصميمات الآلات، إلا أن كل خط تغليف يتبع نفس التسلسل المنطقي. الخطوات التالية تصف خطًا نموذجيًا أحادي الجانب.
الاسترخاء.يتم تثبيت الركيزة غير المنسوجة على حامل فك اللفائف. وتُعد اللفائف التي يصل قطرها إلى حوالي 800 مم شائعة في الخطوط المدمجة، لأن اللفائف الأكبر تعني عددًا أقل من عمليات التغيير.
معالجة السطح (اختياري).تعمل معالجة كورونا على رفع طاقة سطح النسيج، مما يحسن من التصاق الطبقة المنصهرة على البوليمرات منخفضة الطاقة مثل البولي بروبيلين.
بثق البوليمر.تُصهر حبيبات البولي إيثيلين أو البولي بروبيلين في الأسطوانة الساخنة لجهاز البثق، ثم تُصفّى لإزالة الشوائب، وتُضخ عبر قالب ذي فتحة مسطحة على شكل ستارة منصهرة متجانسة. تتراوح درجات حرارة الصهر عادةً بين 270 و330 درجة مئوية للبولي إيثيلين منخفض الكثافة، ويُفضّل استخدام درجات حرارة أقل عند طلاء الأقمشة غير المنسوجة خفيفة الوزن لتجنب تلف الألياف بفعل الحرارة.
تطبيق الفيلم وربط الحلمات.يلتقي الغشاء المنصهر بالنسيج المتحرك عند نقطة التلامس بين أسطوانة التبريد المبردة بالماء وأسطوانة الضغط. يعمل الضغط على دمج البوليمر في سطح الألياف، بينما تسحب أسطوانة التبريد الحرارة لتثبيت الغشاء.
التبريد وتشذيب الحواف.يتم تبريد الرقائق، ويتم تشذيب حوافها إلى عرض العمل، ويتم إزالة نفايات التشذيب تلقائيًا على خطوط مصممة جيدًا.
اللف ومراقبة الجودة.يتم لف اللفة النهائية تحت شد ثابت. يقوم المشغلون بأخذ عينات من وزن الطلاء وسمك الفيلم وقوة الترابط وفقًا للمواصفات.
ثلاثة متغيرات في العملية تستحق اهتمامًا خاصًا لأنها تتحكم في معظم مشاكل الجودة. يجب أن تكون درجة حرارة الانصهار عالية بما يكفي لتدفق البوليمر وتأكسده بشكل طفيف لضمان الالتصاق، ولكن منخفضة بما يكفي لتجنب تلف الألياف غير المنسوجة. تؤثر الفجوة الهوائية بين القالب ومنطقة التلامس على مدى سحب الفيلم ومقدار الأكسدة التي تحدث. يحدد ضغط منطقة التلامس ودرجة حرارة أسطوانة التبريد مدى عمق اختراق البوليمر لسطح الألياف وسرعة تصلب الرقائق. في خطوط الإنتاج الحديثة، تُدخل هذه القيم رقميًا وتُحفظ تلقائيًا، وهذا ما يسمح لآلة صغيرة الحجم بإنتاج لفائف متناسقة طوال اليوم.
| منصة | ماذا يحدث؟ | مفتاح التحكم |
|---|---|---|
| فكّ القيود | يتم تغذية خط الإنتاج بنسيج غير منسوج | التوتر ومحاذاة الشبكة |
| معالجة السطح | يؤدي التفريغ الإكليلي إلى زيادة طاقة السطح | قوة المعالجة مقابل سرعة الخط |
| البثق | ينصهر البوليمر ويخرج من قالب الفتحة | درجات حرارة البرميل والقالب |
| ربط الحلمات | تم ضغط الفيلم على القماش، ثم تم تبريده. | ضغط الضغط، درجة حرارة لفافة التبريد |
| التشذيب | تم قص الحواف إلى العرض النهائي | موضع القص وإزالته |
| لف | رقائق ملفوفة على شكل لفائف | شد اللف، صلابة اللفائف |
الجمعيات التقنية مثلتابي، الرابطة التقنية لصناعة التحويل والتعبئة والتغليف، الحفاظ على معرفة واسعة بتقنيات طلاء البثق التي يستخدمها مهندسو العمليات لضبط هذه المعايير بشكل صحيح.
المكونات الرئيسية لآلة التغليف بالبثق
سيجد المشترون الذين يقارنون خيارات الآلات نفس المكونات الأساسية في كل خط إنتاج؛ وتكمن الاختلافات في الدقة والسرعة والتحكم. يلخص الجدول أدناه كل جزء ودوره.
| عنصر | الوظيفة الأساسية |
|---|---|
| حامل فك اللف ودليل الويب | يحمل لفة القماش غير المنسوج ويحافظ على محاذاة النسيج |
| أنظمة التحكم في الشد | يحافظ على شد ثابت لمنع التمدد والتجعد؛ وتُعد الأنواع المؤازرة بالكامل أو التي تعمل بالأسطوانة هي الأكثر اتساقًا. |
| الطارد | يذيب البوليمر ويتجانسه عند درجات حرارة مضبوطة |
| مبدل الشاشة / مرشح الذوبان | يزيل الملوثات والمواد الهلامية من المادة المنصهرة |
| قالب ذو فتحة مسطحة | يوزع المادة المنصهرة على شكل طبقة متجانسة؛ وتتحكم الحافة القابلة للتعديل في سمكها. |
| معالج كورونا (اختياري) | يزيد من طاقة سطح الركيزة لزيادة قوة الالتصاق |
| لفافة باردة ولفافة سريعة | قم بلصق الفيلم بالقماش واتركه يبرد لتثبيت الطبقة الرقيقة. |
| تقليم الحواف وإزالة النفايات | قم بقص وإزالة الزوائد للحصول على حواف نظيفة وعملية مستقرة |
| اللفاف | يلف الرقائق النهائية تحت شد ثابت |
| شاشة تحكم تعمل باللمس من نوع HMI | يحدد سرعة التشغيل، وسماكة الطلاء، ومعايير الشد |
أحدثت أنظمة التحكم الحديثة تغييرًا جذريًا في كيفية عمل هذه المكونات معًا. تعمل محركات المؤازرة الكاملة على مزامنة عمليات فك اللفائف، والبثق، واللف، مما يضمن عدم تمدد أو تجعد الشريط، حتى عند السرعات العالية. تخزن لوحة اللمس إعدادات المواد المختلفة، مما يتيح للمشغل التبديل بين رقائق التغليف الصحية المصنوعة بتقنية سبونبوند ورقائق التغليف الأكثر صلابة، وذلك بتغيير المعايير فقط دون الحاجة إلى تغيير الأجهزة. تعالج خطوط الإنتاج المدمجة عالية السرعة في هذه الفئة عادةً لفائف يصل قطرها إلى 800 مم وعرضها إلى حوالي 600 مم، بسرعة إنتاج تبلغ 100 متر/دقيقة، مما يحافظ على انخفاض تكلفة الوحدة عند التحويل بكميات كبيرة.
المواد المستخدمة في عملية الترقق بالبثق للأقمشة غير المنسوجة
تُعدّ فئتان من المواد أساسيتين في هذه العملية: الركيزة غير المنسوجة والطبقة البوليمرية. تشمل الركائز غير المنسوجة الشائعة البولي بروبيلين المغزول، والبولي بروبيلين المصهور، والبولي بروبيلين المغزول-المصهور-المغزول، والبولي بروبيلين المغزول. أما البوليمر، فهو في الغالب بولي إيثيلين منخفض الكثافة (LDPE)، الذي يُختار لانخفاض تكلفته وسهولة معالجته وملمسه الناعم؛ بينما يُستخدم البولي إيثيلين منخفض الكثافة الخطي (LLDPE) والبولي بروبيلين (PP) وإيثيلين فينيل الإيثر (EVA) وإيثيل إيثر أمين (EMA) عند الحاجة إلى مزيد من المتانة أو مقاومة الحرارة أو الالتصاق بطبقة معينة.
| مادة | الدور النموذجي | لماذا يتم استخدامه |
|---|---|---|
| بولي بروبيلين غير منسوج بتقنية سبونبوند | الركيزة | قاعدة ناعمة وقوية واقتصادية للمنتجات الصحية والطبية |
| النفخ بالذوبان | طبقة الركيزة | تضيف الألياف الدقيقة خصائص الترشيح والحاجز |
| رسالة نصية قصيرة مركبة | الركيزة | يجمع بين الحماية والمتانة في صناعة الأغطية والأردية الطبية. |
| سبونليس | الركيزة | نعومة فائقة تشبه نعومة القماش، مثالية للمناديل والملابس الفاخرة |
| البولي إيثيلين منخفض الكثافة | فيلم | أكثر أنواع راتنجات الطلاء شيوعاً؛ ناعمة، مقاومة للماء، ومنخفضة التكلفة |
| البولي إيثيلين منخفض الكثافة | فيلم | يضيف صلابة ومقاومة للثقب |
| ص | فيلم | مقاومة أعلى للحرارة وصلابة أكبر |
| إيفا / إيما | فيلم | التصاق أفضل بالركائز الصعبة |
يُحدد سُمك الطلاء بواسطة فجوة القالب، ومخرجات جهاز البثق، وسرعة خط الإنتاج. تتراوح القيم النموذجية لتغليف الأقمشة غير المنسوجة من حوالي 10 إلى 40 ميكرون، وهو ما يُعادل تقريبًا 10-40 غ/م² من البوليمر. تُستخدم طبقات طلاء أرقّ عندما تكون النعومة والتهوية مهمة، بينما تُنتج طبقات الطلاء السميكة أغشية حاجز أكثر صلابة للتغليف عالي الجودة.
تعتمد قوة الالتصاق على طاقة السطح. تتميز الأقمشة غير المنسوجة المصنوعة من البولي بروبيلين بطاقة سطح منخفضة، ولذلك تُستخدم معالجة كورونا لتحضيرها. يلتصق غشاء البولي إيثيلين بسهولة بالركيزة المعالجة، ولكن قد تؤدي أوزان الطلاء الثقيلة إلى زيادة صلابة الرقائق وتقليل نفاذيتها للهواء، لذا يتم تحديد حجم الطلاء وفقًا للتطبيق. يُعد هذا التوازن بين قوة الالتصاق والنعومة وأداء الحاجز السبب الرئيسي لإجراء مهندسي العمليات تجارب قبل الإنتاج.
فوائد التغليف بالبثق غير المنسوج
تعتمد شعبية التغليف بالبثق على مزايا العملية والمنتج القابلة للقياس، والتي يمكن التحقق منها جميعًا من خلال تجربة تشغيلية.
رابطة مثبتة ميكانيكياً وخالية من الغراء.لأن البوليمر يكون منصهراً عند ملامسته للنسيج، فإنه يتدفق داخل بنية الألياف ويلتصق بها أثناء تبريده. لا توجد طبقة لاصقة قد تتلف، ولا مذيب يجب التعامل معه، ويبقى ملمس النسيج ناعماً ومرناً.
أداء الحاجز المدمج.إن غشاء البوليمر المتصل مقاوم للماء والسوائل بطبيعته، وهذا بالضبط ما تتطلبه أغطية الحفاضات الخلفية والستائر الجراحية.
تهوية قابلة للتعديل.من خلال ضبط سمك الفيلم واختيار الراتنج وإعدادات العملية، يمكن للمنتجين التحكم في كمية بخار الرطوبة التي تمر عبر الرقائق.
إنتاجية عالية لكل خط.تتم عملية التغليف في تمريرة واحدة، لذا يحل خط إنتاج واحد محل خطوات الطلاء والتجفيف واللصق في العمليات القديمة. وتُصنف الطرازات عالية السرعة بسرعات إنتاج تبلغ 100 متر/دقيقة وما فوق.
جودة ثابتة مع تحكم مؤازر.يعمل نظام الشد المؤازر وإدخال المعلمات عبر شاشة اللمس على الحفاظ على استواء الشبكة وتوحيد الطلاء، مما يقلل من الفاقد الناتج عن التمدد والتجعد واختلاف السماكة.
من منظور التكلفة، يُعدّ التغليف بالبثق خيارًا جذابًا لأنه يُلغي مراكز تكلفة كاملة من قائمة المواد. فلا حاجة إلى مواد لاصقة أو مذيبات أو محطات طلاء أو أفران تجفيف. يُنتج غشاء البوليمر مباشرةً من حبيبات البوليمر، لذا يقتصر المخزون على لفائف الراتنج والأقمشة غير المنسوجة. في عمليات التحويل بكميات كبيرة، يُعدّ الجمع بين انخفاض تكلفة المواد وسرعة المعالجة في تمريرة واحدة العامل الحاسم عادةً.
| فائدة | ماذا يعني ذلك عملياً؟ |
|---|---|
| رابطة خالية من المواد اللاصقة | لا غراء، لا مذيبات، تكلفة مواد أقل، منتج أكثر نعومة |
| أداء الحاجز | سطح مقاوم للماء والسوائل في خطوة واحدة |
| تهوية قابلة للتعديل | يتم ضبط انتقال بخار الرطوبة بواسطة الفيلم والعملية |
| سرعة المرور الواحد | يغني سطر واحد عن خطوات الطلاء والتجفيف واللصق |
| اتساق العملية | يقلل نظام الشد المؤازر والتحكم الرقمي من الهدر |
| إمكانية إعادة التدوير | تُعد رقائق البولي إيثيلين أحادية المادة أسهل في إعادة التدوير |
تطبيقات المركبات غير المنسوجة المصفحة
يتم تحويل الصفائح النهائية إلى منتجات عبر ثلاثة قطاعات رئيسية، لكل منها متطلباتها الخاصة.
| قطاع | المنتج النموذجي | المتطلب الرئيسي |
|---|---|---|
| صحة | ملاءات خلفية للحفاضات، فوط صحية، فوط سلس البول للكبار | غشاء مانع للتسرب، ملمس ناعم غير منسوج |
| طبي | أغطية جراحية، أردية عزل، ملاءات سرير معقمة | مقاومة السوائل، سطح نظيف، مستوى الحاجز |
| التغليف | بطانات مقاومة للماء، عبوات مجففة، أغلفة بناء | حاجز للرطوبة، مقاومة للتمزق |
| صناعي | ملابس واقية، أغطية مراتب، مواد ترشيح مركبة | المتانة والحاجز المصمم خصيصًا |
في منتجات النظافة الشخصية، تُشكّل الطبقة الرقائقية عادةً الغلاف الخلفي: وهو تصميم يجب أن يكون مقاومًا للتسرب مع توفير ملمس ناعم على البشرة. في المنتجات الطبية، تُستخدم التقنية نفسها لإنتاج أغطية وأردية تجمع بين حاجز السوائل والراحة أثناء الإجراءات الطويلة. أما في مجال التغليف، فيُختار الغلاف الرقائقي لقدرته على منع تسرب الرطوبة وقوته الميكانيكية بدلاً من نعومته، ولهذا السبب غالبًا ما يكون الطلاء أكثر سمكًا والطبقة الأساسية أثقل وزنًا.
في الاستخدام الطبي، يتم تصنيف أداء مقاومة السوائل للأردية والأغطية بشكل رسمي.إرشادات تنظيمية بشأن الأردية الطبيةيشرح مستويات الحماية المعترف بها التي يجب أن تستوفيها الملابس الواقية، ويتم تصميم الأقمشة غير المنسوجة المصفحة بشكل روتيني للوصول إلى مستوى محدد من هذا التصنيف.
كيفية اختيار آلة تغليف بالبثق
اختيار الخيار الصحيحآلة التغليف بالبثقيعتمد ذلك على مزيج المنتجات، وتصميم المصنع، والإنتاج المستهدف. عادةً ما يُقيّم المشترون العوامل التالية قبل طلب عرض سعر.
| عامل | ما الذي يجب فحصه؟ |
|---|---|
| عرض العمل | يجب أن تتطابق مع عرض المادة الخام؛ وعادةً ما تتعامل الخطوط المدمجة مع ما يصل إلى 600 مم |
| سرعة الإنتاج | تحقق من السرعة المقدرة بالمتر/دقيقة؛ تصل سرعة الطرازات عالية السرعة إلى 100 متر/دقيقة |
| التحكم في سمك الطلاء | يجب أن تكون فجوة القالب وسرعة الطارد وسرعة الخط قابلة للتعديل |
| التحكم في التوتر | تمنع الأنظمة المؤازرة أو الأنظمة التي تعمل بالأسطوانات التمدد والتجعد. |
| توافق الركيزة | يتم تأكيد دعم تقنيات سبونبوند، وميلتبلون، وإس إم إس، وسبونليس. |
| مزود الطاقة | قم بمطابقة الجهد الكهربائي المحلي، على سبيل المثال 380 فولت / 50 هرتز |
| البصمة والوزن | تحقق من مساحة الأرضية ومتطلبات الأساس |
| دعم ما بعد البيع | فترة الضمان، إرشادات التركيب، وتوافر قطع الغيار |
عند الشراء بكميات كبيرة، ينبغي على المشترين طلب ورقة المواصفات الكاملة، ومعايير العملية، وإجراء تجربة على موادهم الخاصة. تُعد مقارنة تجانس الطلاء وقوة التقشير بين الشركات المصنعة المختارة طريقة عملية للتحقق من الجودة قبل تقديم الطلب.
أخيرًا، ينبغي على المشترين النظر إلى ما هو أبعد من مجرد الآلة نفسها. اسألوا عن فترة الضمان، وتوافر قطع الغيار، ووثائق التركيب، وتدريب المشغلين. بالنسبة لخط إنتاج رقائق البثق، تُعدّ معرفة العملية بنفس أهمية معرفة المكونات المادية، لذا فإن الشركة المصنعة التي تشرح المعايير وتقدم دعمًا في التشغيل عادةً ما توفر سرعة أكبر في بدء التشغيل. تُقدّم مقارنة منظمة لهذه النقاط التجارية، إلى جانب الجدول الفني أعلاه، صورة كاملة قبل اتخاذ أي قرار شراء.
خاتمة
تغليف بالبثق غير منسوجهي تقنية تحويل ناضجة وقابلة للقياس، تحوّل مادتين بسيطتين إلى مركب موثوق. توفر الطبقة الأساسية غير المنسوجة النعومة والقوة والتكلفة المنخفضة، بينما يضيف غشاء رقيق من البوليمر المنصهر طبقة عازلة ومقاومة للماء في تمريرة واحدة دون استخدام غراء. تُحدد هذه العملية بمجموعة صغيرة من المعايير القابلة للتحكم - درجة حرارة الانصهار، وضغط التلامس، وتبريد الأسطوانة، وسُمك الطلاء، وسرعة خط الإنتاج - وتتعامل معها الآلات الحديثة بدقة عالية وتحكم عبر شاشة اللمس. من أغطية حفاضات الأطفال إلى أغطية العمليات الجراحية، لا تزال هذه التقنية جسراً موثوقاً بين إنتاج الأقمشة غير المنسوجة والمنتجات النهائية ذات الاستخدام الواحد.
الأسئلة الشائعة
ما هي عملية التغليف بالبثق للأقمشة غير المنسوجة؟
هي عملية يتم فيها صهر بوليمر مثل البولي إيثيلين أو البولي بروبيلين، وبثقه على شكل غشاء رقيق، وضغطه على نسيج غير منسوج في نقطة تلامس مبردة. تتشكل الرابطة بدون مادة لاصقة.
كيف يختلف التغليف بالبثق عن التغليف اللاصق؟
تستخدم عملية التغليف بالبثق البوليمر المنصهر نفسه كطبقة رابطة، بينما تستخدم عملية التغليف اللاصق مادة لاصقة بين مادتين. توفر عملية التغليف بالبثق تكلفة المادة اللاصقة وخطوات التجفيف، وعادةً ما تُنتج رابطة أقوى وأكثر مرونة.
ما هي البوليمرات المستخدمة في هذه العملية؟
يُعد البولي إيثيلين منخفض الكثافة (LDPE) الأكثر شيوعًا نظرًا لكونه ناعمًا ومقاومًا للماء واقتصاديًا. أما البولي إيثيلين منخفض الكثافة الخطي (LLDPE) والبولي بروبيلين (PP) والإيثيلين إيثيلين جليكول (EVA) والإيثيلين إيثيلين جليكول (EMA) فتُستخدم عند الحاجة إلى المتانة أو مقاومة الحرارة أو قوة الالتصاق الخاصة.
ما هو سُمك الطلاء الذي يمكن أن تنتجه الآلة؟
يبلغ سمك الطلاء النموذجي حوالي 10 إلى 40 ميكرون، أي ما يقارب 10-40 جم/م² من البوليمر. ويتم التحكم فيه من خلال فجوة القالب، ومخرجات الطارد، وسرعة الخط.
ما هي أنواع الأقمشة غير المنسوجة التي يمكن تغليفها؟
تُستخدم تقنيات الترقق الشائعة في صناعة الأقمشة، مثل البولي بروبيلين غير المنسوج بتقنية الغزل، والنسيج المصهور بالنفخ، والنسيج المصهور بالغزل، والنسيج المصهور بالغزل. ويكمن الشرط الأساسي في قدرة سطح القماش على استيعاب طبقة الغزل المنصهر، وهو ما يمكن تحسينه من خلال المعالجة بتقنية كورونا.
هل المنتج المغلف مقاوم للماء ويسمح بمرور الهواء؟
يتميز غشاء البوليمر المتصل بمقاومته للماء والسوائل. ويمكن تعديل نفاذية الهواء من خلال سمك الغشاء وتركيبة الراتنج، بحيث تتوازن هاتان الخاصيتان مع التطبيق.
ما هي السرعة التي يمكن أن تصل إليها خطوط إنتاج الأقمشة غير المنسوجة؟
تعتمد سرعات الإنتاج على تصميم الآلة والمادة المستخدمة. تُصنف الطرازات عالية السرعة بسرعة 100 متر/دقيقة، وهي سرعة نموذجية لخطوط الإنتاج المدمجة ذات نظام المؤازرة الكامل المستخدمة في صناعة مواد النظافة والمواد الطبية.
ما هي التطبيقات الرئيسية؟
تُعد منتجات النظافة الشخصية مثل أغطية الحفاضات الخلفية، والمنتجات الطبية مثل الستائر والأردية، والتغليف مثل البطانات المقاومة للماء وأغلفة البناء، المجموعات الرئيسية الثلاث.
هل تبحث عن شركة مصنعة موثوقة لآلات تغليف الأقمشة غير المنسوجة بالبثق؟
تتمتع شركة جوجين للأتمتة بخبرة 18 عامًا في مجال البحث والتطوير وتصنيع آلات الأقمشة غير المنسوجة. تقوم آلتها عالية السرعة والمؤازرة بالكامل بتغليف أغشية البولي إيثيلين/البولي بروبيلين على الأقمشة غير المنسوجة بسرعة تصل إلى 100 متر/دقيقة دون استخدام مواد لاصقة كيميائية، مع شاشة تحكم تعمل باللمس، وهيكل ملحوم يزن 3 أطنان، ودعم توصيل عالمي. يمكن للمشترين طلب المواصفات وإرشادات العملية قبل الطلب.


