


Recubrimiento por extrusión frente a laminación por extrusión: diferencias clave
En la transformación de no tejidos, dos términos se repiten constantemente: recubrimiento por extrusión y laminación por extrusión. Comparten la misma familia de máquinas, el mismo polímero fundido y el mismo sistema de enfriamiento, pero realizan funciones diferentes. Esta guía compara ambos procesos y analiza las ventajas y desventajas de la laminación por extrusión de no tejidos en términos prácticos. Los lectores aprenderán qué proceso se adapta mejor a cada producto, cómo influyen las ventajas y desventajas en el costo y la calidad, y qué aspectos deben considerar al adquirir el equipo.
Ambos procesos utilizan la misma estructura básica: una extrusora que funde y homogeneiza la resina, una boquilla plana que extiende la resina fundida formando una fina cortina, y una zona de contacto formada por un rodillo de enfriamiento refrigerado por agua y un rodillo de presión. Los soportes de desenrollado, el control de tensión, el recorte de bordes y una bobinadora completan la línea. La única diferencia estructural entre el recubrimiento y el laminado radica en el número de bobinas que entran en la zona de contacto. En las líneas de recubrimiento, la bobina entra y sale por el mismo camino; en las líneas de laminado, la segunda bobina se introduce de forma que ambas se encuentran con el polímero en la zona de contacto.
Conclusiones clave
El recubrimiento por extrusión aplica una capa de polímero fundido sobre un único sustrato; la laminación utiliza el polímero como capa de unión entre dos sustratos.
Las ventajas e inconvenientes de la laminación por extrusión de telas no tejidas determinan si es el proceso adecuado para un producto determinado: las principales disyuntivas son la resistencia de la unión y la velocidad frente a la exposición al calor y el control del recubrimiento.
En la industria de los no tejidos, la laminación se valora por su unión rápida, impermeable y sin adhesivos, así como por el tacto suave del laminado final.
Los parámetros del proceso, como la temperatura de fusión, la presión de contacto y la temperatura del rodillo de enfriamiento, determinan si el laminado resultante es suave, resistente y uniforme.
En qué se diferencian el recubrimiento y la laminación.
El recubrimiento por extrusión es un proceso en el que el termoplástico fundido se extruye a través de una boquilla plana directamente sobre un sustrato móvil, como papel, película, lámina o tela no tejida. El polímero se deposita sobre la banda en el punto de contacto entre un rodillo de enfriamiento y un rodillo de presión, se enfría y forma una capa delgada y continua sobre el sustrato. El polímero es la capa funcional que se añade: proporciona propiedades de sellado, barrera o superficie. El sustrato puede ser pretratado con descarga de corona para aumentar su energía superficial y mejorar la adhesión del polímero fundido.
La laminación utiliza el mismo concepto de equipo, pero con un objetivo diferente. El polímero fundido se extruye entre dos láminas de sustrato y actúa como la capa adhesiva que las une. Tras pasar el conjunto por la zona de contacto y enfriarse, el resultado es un compuesto de tres capas: sustrato, polímero y sustrato. La resina actúa como adhesivo y como capa intermedia de la estructura final. En resumen, el recubrimiento añade una capa a una lámina, mientras que la laminación une dos láminas con el polímero entre ellas.
Los parámetros típicos del proceso explican por qué ambas técnicas se combinan en la práctica. Para el LDPE, la temperatura de fusión suele mantenerse entre 270 y 330 °C: lo suficientemente alta para que el polímero fluya y se oxide ligeramente para lograr la adhesión, y lo suficientemente baja para evitar la degradación de las fibras de una lámina ligera. El peso del recubrimiento suele estar entre 10 y 40 g/m² (aproximadamente 10-40 µm de película), dependiendo de si el producto requiere una superficie fina y suave o una barrera rígida. El espacio de aire entre la boquilla y el rodillo de presión, la presión del rodillo de presión y la temperatura del rodillo de enfriamiento completan el conjunto de variables que los operarios ajustan al pasar de un producto a otro.
| Aspecto | Recubrimiento por extrusión | Laminación por extrusión |
|---|---|---|
| Sustratos involucrados | Uno | Dos |
| Función del polímero | Capa superficial funcional | Capa de unión y capa intermedia |
| Salida típica | Tela simple recubierta | Compuesto multicapa adherido |
| Productos comunes | Película recubierta, papel recubierto, tela no tejida con superficie de película | Estructuras no tejidas + película, papel + lámina, película + película |
| Configuración de la máquina | Una relajación alimentando el pellizco | Dos se desenrollan alimentando el mordisco juntos |
Saber cuál de las dos técnicas describe un proveedor es fundamental para el control de calidad y para una comparación justa. Un presupuesto para una "línea de laminación" que en realidad tiene un solo desenrollador solo permite el recubrimiento; una línea con dos desenrolladores puede realizar ambas funciones. Las especificaciones de espesor, los requisitos de adhesión y las garantías del producto se expresan de forma diferente para cada método, por lo que los compradores que comprenden la diferencia evitan expectativas erróneas.
Los términos en sí se definen en torno a materiales fibrosos de ingeniería:ISO 9092, la norma internacional que define los materiales no tejidos., los describe como conjuntos fibrosos diseñados con integridad estructural lograda por medios físicos o químicos, excluyendo el tejido, el tricotado y la fabricación de papel. Asociaciones industriales como laAsociación de la Industria de Telas No TejidasyEDANA, la asociación de industrias de telas no tejidas y afines., publicar los datos de fondo que utilizan los convertidores al comparar procesos.
Cuando los dos términos se superponen en la conversión de telas no tejidas
En el lenguaje cotidiano de la industria, la distinción entre ambos procesos suele ser difusa. Una línea de recubrimiento higiénico que alimenta un tejido no tejido spunbond y le aplica una película de PE fundido se denomina técnicamente recubrimiento por extrusión, ya que solo utiliza un sustrato. Muchos fabricantes aún lo llaman laminación porque el resultado es un tejido laminado con una película en la superficie. Esta confusión no tiene mayor importancia en la planta de producción, pero sí la tiene cuando los compradores comparan las especificaciones.
En la práctica, la mayoría de las líneas modernas pueden realizar ambas funciones. La extrusora, la boquilla de ranura, el rodillo de enfriamiento y el rodillo de presión son idénticos; la diferencia radica en si un segundo desenrollador alimenta el rodillo de presión. Una máquina de laminación por extrusión con dos desenrolladores y un modo conmutable puede recubrir una sola banda en una pasada y laminar dos bandas en la siguiente. Por ello, antes de comprar una máquina, es importante que los compradores confirmen el número de desenrolladores, los modos disponibles y el ancho del sustrato que realmente necesitan.
Una línea típica de compuestos no tejidos para productos de higiene ilustra la superposición. La banda suele ser un no tejido spunbond o SMS, y la película es de LDPE. En el modo de recubrimiento, la película se deposita sobre el no tejido para formar la capa posterior impermeable utilizada en pañales y compresas sanitarias. En el modo de laminación, una segunda banda, como otro no tejido o un pañuelo de papel, se introduce en la misma boquilla, produciendo un compuesto adherido para toallitas o productos médicos. Por lo tanto, la misma línea sirve para ambas familias de productos, razón por la cual la flexibilidad del equipo representa una verdadera ventaja comercial.
La elección entre los modos de producción rara vez es fija para toda la planta. Un convertidor que fabrica sábanas para pañales por la mañana puede cambiar a un compuesto de toallitas de dos bobinas tras un cambio que dura solo unos minutos, siempre que la máquina almacene las recetas para ambos procesos. Esta flexibilidad es una de las razones por las que las líneas totalmente servoaccionadas con almacenamiento de recetas mediante pantalla táctil se han convertido en el estándar en el sector de la higiene: el hardware no cambia, solo los desenrollados y los parámetros almacenados.
Asociaciones técnicas comoTAPPI, la asociación técnica de la industria de la conversión y el embalaje, mantener un conocimiento exhaustivo del recubrimiento por extrusión que abarque tanto los modos de recubrimiento como de laminación en el mismo equipo.
Ventajas e inconvenientes de la laminación por extrusión para tejidos no tejidos.
Una vez comprendido el proceso, la decisión se reduce a un juicio ponderado. No existe un método de conversión óptimo para todos los productos; cada uno implica sacrificar una propiedad a cambio de otra. Las ventajas y limitaciones que se describen a continuación reflejan el comportamiento del proceso en materiales no tejidos reales durante la producción, y son los factores que los compradores consideran al comparar presupuestos.
Las ventajas
Unión sin pegamento, anclada mecánicamente.Debido a que el polímero está fundido al entrar en contacto con la tela, fluye hacia la estructura de la fibra y se adhiere al enfriarse. No hay capa adhesiva que pueda fallar, ni disolvente, ni horno de secado. La unión es continua en todo el ancho, algo difícil de lograr con adhesivos en aerosol o recubiertos.
Barrera impermeable en un solo paso.Una película de polímero continua es naturalmente impermeable y resistente a los fluidos, que es precisamente lo que requieren las sábanas exteriores de los pañales, los campos quirúrgicos y los revestimientos de embalaje.
Alta velocidad en una sola pasada.La laminación se realiza en una sola pasada a alta velocidad de línea, por lo que el costo unitario disminuye a medida que aumenta el volumen. Los modelos de alta velocidad tienen una capacidad nominal de 100 m/min o superior.
Tacto suave.Al no tener una capa adhesiva entre la tela y la película, el laminado se mantiene flexible y con buena caída, una propiedad importante para los productos de higiene y médicos.
Calidad constante con control digital.La tensión controlada por servomotor y la introducción de parámetros mediante pantalla táctil mantienen la banda plana y el recubrimiento uniforme, reduciendo el desperdicio causado por el estiramiento, las arrugas y las variaciones de espesor.
Desde el punto de vista de los costos, el proceso elimina centros de costos completos de la lista de materiales. No se requiere adhesivo, disolvente, estación de recubrimiento ni horno de secado; la película de polímero se produce en línea a partir de gránulos. Para la conversión de alto volumen, la combinación de un menor costo de material y una velocidad de una sola pasada suele ser el factor decisivo.
Potencial de reciclabilidad.Las estructuras monomateriales, como una película de PE sobre una malla a base de PE, son más fáciles de reciclar que los compuestos multicapa pegados, porque no es necesario separar ningún adhesivo extraño durante el reprocesamiento.
| Ventaja | Qué significa en la práctica |
|---|---|
| Unión sin pegamento | Unión mecánica continua, sin coste de adhesivos ni disolventes. |
| Barrera impermeable | Superficie resistente a los fluidos formada en el mismo paso. |
| Alta velocidad | La salida de una sola pasada mantiene bajo el costo unitario. |
| tacto suave | Laminado flexible y con buena caída, sin capa adhesiva. |
| Consistencia | La tensión servoaccionada y el control digital reducen el desperdicio. |
| Reciclabilidad | Las estructuras monomateriales son más fáciles de reciclar. |
Los inconvenientes
Exposición del tejido al calor.El polímero debe estar lo suficientemente caliente para fluir y adherirse, generalmente entre 270 y 330 °C para el LDPE. Los no tejidos ligeros pueden encogerse, endurecerse o sufrir daños en las fibras si la temperatura de fusión no coincide con la del sustrato, por lo que las telas delgadas requieren un control preciso de los parámetros. Para telas de menos de 30 g/m², los operarios suelen trabajar en el extremo inferior del rango de temperatura y acortar el espacio de aire para limitar el tiempo que la fibra permanece cerca del punto de fusión.
Transpirabilidad reducida.Una película continua bloquea el vapor de agua. La transpirabilidad se puede ajustar con recubrimientos más delgados o resinas modificadas, pero no alcanza la estructura abierta de la unión adhesiva puntual. Los productos que deben permitir el paso del aire o el vapor de agua, como las películas transpirables para prendas de vestir, generalmente requieren películas perforadas o un método de unión diferente.
Control del espesor del recubrimiento.El grosor uniforme depende de que la separación de la boquilla, la salida de la extrusora y la velocidad de la línea se mantengan en equilibrio. Lograrlo requiere experiencia en el proceso y, en máquinas antiguas, la atención constante del operario. Las máquinas modernas cierran el ciclo automáticamente, manteniendo el grosor deseado al vincular la velocidad de la extrusora con la velocidad de la línea.
Mayor inversión inicial.Una extrusora, una boquilla de ranura, un rodillo de enfriamiento y un sistema de tensión cuestan más que una laminadora adhesiva sencilla. La rentabilidad se debe al menor coste de los materiales y a la mayor velocidad de producción, no a un precio de compra más bajo.
Flexibilidad de diseño limitada.El proceso produce una película continua. Las aplicaciones que requieren una unión selectiva o con patrones definidos se benefician más de la laminación adhesiva, que permite aplicar el pegamento solo donde es necesario.
Se requiere experiencia en procesos.Los rangos de temperatura, la presión de contacto, el espacio de aire y la tensión interactúan entre sí. Un fabricante que ofrece orientación sobre parámetros y asistencia para la puesta en marcha reduce significativamente la curva de aprendizaje.
| Limitación | Cómo afecta a la producción |
|---|---|
| exposición al calor | Las telas ligeras pueden encogerse o endurecerse si la temperatura de fusión es demasiado alta. |
| Transpirabilidad reducida | La película continua bloquea el vapor; solo parcialmente ajustable. |
| Control de espesor | Requiere un equilibrio entre la separación del chip, la producción y la velocidad de la línea. |
| Inversión inicial | Mayor coste de capital que las laminadoras adhesivas. |
| Flexibilidad de patrones | Película continua; sin unión selectiva ni con patrones. |
| Experiencia en procesos | Los parámetros que interactúan requieren operadores capacitados. |
Cómo se traducen las compensaciones en productos reales
La comparación se vuelve concreta cuando se aplica a los productos. Una cubierta posterior para pañales necesita una película impermeable, alta productividad y un tacto suave, lo que juega directamente con las fortalezas del proceso. Un campo quirúrgico necesita resistencia a los fluidos y un nivel de barrera que esté formalmente graduado;Guía normativa sobre batas médicasExplica los niveles de barrera reconocidos que deben cumplir dichos materiales protectores. Por el contrario, un embalaje o tejido transpirable para prendas de vestir puede beneficiarse más de la unión adhesiva puntual, ya que una película continua bloquearía la transferencia de vapor que el producto necesita.
El mismo razonamiento se aplica a las telas sensibles a la temperatura. Si el sustrato no tolera el calor de una película fundida, la laminación adhesiva o la laminación de película son la opción más segura. En resumen, la laminación es la mejor opción cuando el producto requiere una unión fuerte, continua e impermeable en grandes volúmenes; las alternativas son la mejor opción cuando la transpirabilidad, el diseño o la sensibilidad al calor son factores determinantes.
La misma tecnología se aplica a tres sectores con prioridades ligeramente diferentes. En productos de higiene, el laminado forma la capa posterior: una estructura que debe resistir las fugas a la vez que resulta suave al tacto, lo que favorece un recubrimiento fino y ligero. En productos médicos, los campos quirúrgicos y las batas combinan una barrera contra líquidos con comodidad para procedimientos prolongados, por lo que el peso de la película y el gramaje del tejido se equilibran con la caída y la transpirabilidad. En el embalaje, el laminado se elige por su barrera contra la humedad y su resistencia mecánica, más que por su suavidad, razón por la cual el recubrimiento suele ser más grueso y el sustrato más pesado.
| Escenario del producto | Proceso recomendado | Razón |
|---|---|---|
| Lámina posterior higiénica a prueba de fugas | Recubrimiento por extrusión o laminación | Película impermeable continua, tacto suave, alta velocidad |
| Campo quirúrgico o bata de aislamiento | Recubrimiento por extrusión o laminación | Barrera continua de fluidos con un nivel de protección gradual. |
| Prendas transpirables o filtro | Unión por puntos adhesivos | Mantiene la estructura abierta y transpirable. |
| Tela sensible a la temperatura | Laminación con película o adhesivo | Evita exponer la red al calor de fusión. |
| Enlace selectivo o con patrón | Laminación adhesiva | El pegamento se puede aplicar solo donde sea necesario. |
La guía de decisiones anterior abarca los casos más comunes, pero los productos atípicos requieren un análisis más detallado. Un tejido que debe conservar su alta elasticidad o una malla que contiene aditivos termosensibles podrían no resistir la película fundida. En estos casos, los fabricantes realizan una prueba piloto antes de adquirir el equipo, ya que un fallo en la unión en la línea de producción resulta más costoso que una muestra rechazada.
Qué comprobar antes de comprar el equipo
Los compradores deben comenzar definiendo el producto objetivo: el ancho de la banda, el rango de espesor del recubrimiento, la producción requerida y si se necesitan tanto el recubrimiento como la laminación. Estas cuatro respuestas reducen la lista de equipos más rápidamente que cualquier otro paso. Para los compradores que han decidido que el proceso se ajusta a su producto, la elección del equipo determina cuántas de las ventajas se pueden aprovechar y cuántas de las limitaciones se pueden gestionar. Una máquina que almacena recetas para varios productos, por ejemplo, convierte la flexibilidad limitada del proceso en una ventaja de planificación en lugar de una limitación.
| Factor | Qué comprobar |
|---|---|
| Modo de recubrimiento frente a modo de laminación | Número de desenrollados; ¿puede la línea recubrirse, laminarse o ambas cosas? |
| Ancho de trabajo | Adapte el ancho de la materia prima; las líneas compactas suelen manejar hasta 600 mm. |
| Velocidad de producción | Compruebe la velocidad nominal en m/min; los modelos de alta velocidad alcanzan los 100 m/min. |
| Control de espesor | La separación de la boquilla, la velocidad de la extrusora y la velocidad de la línea deben ser ajustables. |
| Control de tensión | Los sistemas accionados por servomotores o cilindros evitan el estiramiento y las arrugas. |
| Gestión del calor | Confirme los rangos de fusión seguros para telas no tejidas ligeras. |
| Fuente de alimentación | Asegúrese de que coincida con la tensión local, por ejemplo, 380 V / 50 Hz. |
| Soporte postventa | Garantía, instrucciones de instalación, repuestos y capacitación. |
Al adquirir una máquina de laminación por extrusión en grandes cantidades, los compradores deben solicitar la hoja de especificaciones completa, los parámetros del proceso y una prueba con su propio material. Comparar la uniformidad del recubrimiento y la resistencia al despegue entre los fabricantes preseleccionados es una forma práctica de verificar la calidad antes de realizar el pedido. Una comparación estructurada de estos aspectos, junto con la tabla técnica anterior, ofrece una visión completa antes de tomar cualquier decisión de compra. Pregunte también cómo se comporta la máquina al arrancar y al apagarse, ya que es cuando se produce la mayor parte de la variación de espesor.
Las condiciones de posventa son tan importantes como el hardware. Un periodo de garantía estándar, instrucciones de instalación documentadas, disponibilidad de repuestos y capacitación para el operador son indicadores prácticos de un proveedor confiable. En procesos con parámetros que interactúan entre sí, el soporte durante la puesta en marcha, que ayuda al comprador a lograr un peso de recubrimiento estable en los primeros días, suele amortizarse gracias a la reducción de los residuos de prueba.
Conclusión
El recubrimiento por extrusión y la laminación por extrusión son procesos similares que se aplican a estructuras diferentes: el recubrimiento añade una capa de polímero a una sola banda, mientras que la laminación une dos bandas con el polímero entre ellas. Para los fabricantes de no tejidos, sopesar las ventajas y desventajas de la laminación por extrusión se reduce a considerar algunas ventajas y desventajas: una unión fuerte, sin adhesivos e impermeable a alta velocidad, en contraposición a la exposición al calor, las limitaciones de transpirabilidad y una mayor inversión inicial. Los productos que requieren un rendimiento de barrera continuo a gran escala son los que más se benefician de este proceso; los productos que necesitan transpirabilidad o una unión selectiva pueden encontrar mejores soluciones en otros métodos. Para los compradores de maquinaria, las preguntas prácticas son sencillas: una o dos bandas, qué gama de recubrimiento, qué velocidad y qué servicio posventa. Una breve prueba con material representativo sigue siendo la forma más económica de confirmar la elección antes de invertir capital. Con la maquinaria y los parámetros de proceso adecuados, la laminación sigue siendo una de las formas más fiables de convertir la tela no tejida en un compuesto acabado de alto rendimiento.
Preguntas frecuentes
¿Cuáles son las ventajas y desventajas de la laminación por extrusión para telas no tejidas?
Las principales ventajas son una unión fuerte sin pegamento, una barrera impermeable, alta velocidad y un tacto suave. Las principales desventajas son la exposición al calor de las redes ligeras, la transpirabilidad reducida, la necesidad de controlar el grosor y una mayor inversión inicial.
¿Cuál es la diferencia entre recubrimiento por extrusión y laminación por extrusión?
El recubrimiento por extrusión aplica una capa de polímero fundido sobre un único sustrato. En la laminación, el polímero se extruye entre dos sustratos, donde actúa como capa de unión y capa intermedia del material compuesto.
¿Es la laminación por extrusión más resistente que la laminación adhesiva?
Para uniones continuas de ancho completo, el anclaje mecánico de un polímero fundido suele ser más fuerte y uniforme que una línea de pegamento. Sin embargo, la laminación adhesiva permite uniones selectivas y con patrones definidos, algo que el proceso no puede lograr.
¿Es posible producir telas no tejidas transpirables mediante este proceso?
Sí, hasta cierto punto. La transpirabilidad se ajusta mediante el grosor de la película y la elección de la resina, pero una película continua siempre bloqueará más vapor que una unión adhesiva puntual.
¿El calor daña los tejidos no tejidos?
Los tejidos no tejidos ligeros pueden encogerse o endurecerse si la temperatura de fusión es demasiado alta. Ajustar la temperatura al sustrato, generalmente entre 270 y 330 °C para el LDPE, permite controlar el riesgo.
¿Qué polímeros se utilizan?
El LDPE es el más común por ser suave, impermeable y económico. El LLDPE, el PP, el EVA y el EMA se utilizan cuando se requiere resistencia, resistencia al calor o una adhesión especial.
¿Qué velocidad puede alcanzar una línea?
La velocidad de producción depende del diseño de la máquina y del material. Las máquinas de laminación por extrusión de alta velocidad tienen una capacidad nominal de 100 m/min, lo cual es típico de las líneas compactas totalmente servoaccionadas para materiales de higiene y médicos.
¿Busca un fabricante fiable de máquinas de laminación por extrusión de telas no tejidas?
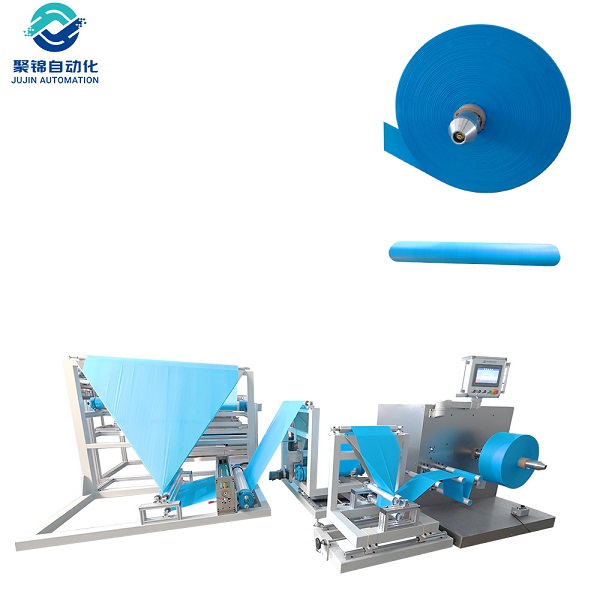
JUJIN Automation cuenta con 18 años de experiencia en la investigación y fabricación de maquinaria para telas no tejidas. Su máquina de laminación de compuestos no tejidos de alta velocidad con servocontrol completo lamina películas de PE/PP sobre telas no tejidas a una velocidad de hasta 100 m/min sin adhesivos químicos, con control mediante pantalla táctil, una estructura soldada de 3 toneladas y servicio de entrega global. Los compradores pueden solicitar especificaciones, parámetros de proceso y muestras antes de realizar su pedido.


