


Laminación por extrusión de no tejidos: una guía completa sobre el proceso, los beneficios y las aplicaciones.
Cada día, millones de productos de higiene, batas médicas y materiales de embalaje industrial dependen de un paso industrial silencioso: un rollo de tela suave no tejida que se encuentra con una fina cortina de polímero fundido y se comprime en una fracción de segundo. Ese paso se llamaLaminación por extrusión de tela no tejiday el equipo que lo respalda es unmáquina de laminación por extrusiónEsta guía explica cómo funciona el proceso, qué materiales se utilizan, por qué los fabricantes lo eligen y dónde se utilizan los laminados terminados. Los compradores también encontrarán orientación práctica para la compra de unmáquina de laminación por extrusiónpara su línea de producción.
Conclusiones clave
El proceso une un tejido no tejido a una película de polímero fundido en un solo paso continuo, sin necesidad de adhesivos.
La línea principal se compone de un desenrollador, una extrusora con una boquilla plana, una zona de contacto refrigerada y una bobinadora; el control de la tensión y la temperatura determina la calidad.
La unión sin pegamento crea laminados resistentes, impermeables y, a menudo, transpirables, con un coste operativo menor que la laminación adhesiva.
La higiene, la medicina y el embalaje son las tres principales áreas de aplicación de los compuestos laminados no tejidos.
¿Qué es la laminación por extrusión de telas no tejidas?
Laminación por extrusión de tela no tejidaEs un proceso de conversión en el que una capa de polímero fundido se extruye a través de una boquilla plana sobre un sustrato no tejido móvil. La cortina de polímero y el tejido pasan juntos por una zona de contacto formada por un rodillo refrigerado y un rodillo de presión, donde la película caliente se presiona contra la superficie de la fibra. A medida que la película se enfría, se adhiere al tejido mediante anclaje mecánico, sin necesidad de pegamento, disolvente ni adhesivo. El resultado es una lámina compuesta que conserva la suavidad y la resistencia del no tejido y, además, incorpora las propiedades de barrera de la película de polímero.
Los no tejidos se definen porISO 9092, la norma internacional que define los materiales no tejidos., como conjuntos fibrosos diseñados a los que se les confiere integridad estructural por medios físicos o químicos, excluyendo el tejido, el tricotado y la fabricación de papel.Asociación de la Industria de Telas No TejidasyEDANA, la asociación de industrias de telas no tejidas y afines., publicar información detallada sobre cómo se producen y utilizan los no tejidos.máquina de laminación por extrusiónRealiza el paso de laminación en una sola línea: desenrollado del tejido, extrusión de la película, unión, enfriamiento y rebobinado.
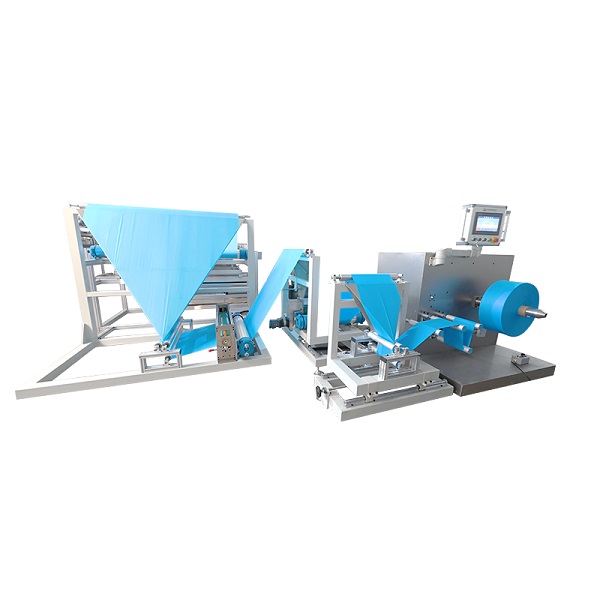
Cómo funciona el proceso: paso a paso
Aunque la disposición de las máquinas varía, todas las líneas de laminación siguen la misma secuencia lógica. Los pasos que se describen a continuación detallan una línea típica de una sola cara.
Relajación.El sustrato no tejido se monta en un soporte de desenrollado. En las líneas compactas, son comunes los rollos de hasta unos 800 mm de diámetro, ya que un rollo más grande implica menos cambios de formato.
Tratamiento de superficie (opcional).Un sistema de tratamiento corona aumenta la energía superficial del tejido, lo que mejora la adhesión de la película fundida en polímeros de baja energía como el polipropileno.
Extrusión de polímeros.Los gránulos de PE o PP se funden en el cilindro calentado de la extrusora, se filtran para eliminar contaminantes y se bombean a través de una boquilla plana formando una cortina fundida uniforme. Las temperaturas de fusión suelen estar entre 270 y 330 °C para el LDPE, aunque se prefieren valores más bajos al recubrir telas no tejidas ligeras para evitar daños por calor en las fibras.
Aplicación de la película y unión por presión.La película fundida entra en contacto con el tejido en movimiento en el punto de contacto entre un rodillo de enfriamiento refrigerado por agua y un rodillo de presión. La presión incrusta el polímero en la superficie de la fibra, y el rodillo de enfriamiento extrae el calor para fijar la película.
Enfriamiento y recorte de bordes.El laminado se enfría, sus bordes se recortan al ancho de trabajo y los restos de recorte se eliminan automáticamente mediante líneas bien diseñadas.
Bobinado y control de calidad.El rollo terminado se enrolla bajo tensión constante. Los operarios comprueban el peso del recubrimiento, el espesor de la película y la resistencia de la unión, comparándolos con las especificaciones.
Tres variables del proceso merecen especial atención, ya que controlan la mayoría de los problemas de calidad. La temperatura de fusión debe ser lo suficientemente alta para que el polímero fluya y se oxide ligeramente para lograr la adhesión, pero lo suficientemente baja para evitar la degradación de las fibras no tejidas. El espacio de aire entre la boquilla y el rodillo de presión influye en la cantidad de película que se estira y en la cantidad de oxidación que se produce. La presión del rodillo de presión y la temperatura del rodillo de enfriamiento determinan la profundidad de penetración del polímero en la superficie de la fibra y la rapidez con la que se endurece el laminado. En las líneas modernas, estos valores se introducen digitalmente y se mantienen automáticamente, por lo que una máquina compacta puede producir rollos uniformes durante todo el día.
| Escenario | Lo que sucede | Control de llaves |
|---|---|---|
| Relajación | La tela no tejida se introduce en la línea. | Alineación de tensión y de la red |
| Tratamiento de superficies | La descarga de corona aumenta la energía superficial. | Potencia de tratamiento frente a velocidad de línea |
| Extrusión | El polímero se funde y sale por la boquilla de extrusión. | Temperaturas del cañón y del troquel |
| Unión de pezones | La película se presiona sobre la tela y luego se enfría. | Presión de presión, temperatura del rodillo de enfriamiento |
| Guarnición | Bordes cortados al ancho final | Posición y extracción del recorte |
| Devanado | Laminado enrollado en rollos | Tensión de bobinado, dureza de laminación |
Asociaciones técnicas comoTAPPI, la asociación técnica de la industria de la conversión y el embalaje, mantener un conocimiento exhaustivo del recubrimiento por extrusión que los ingenieros de procesos utilizan para configurar correctamente estos parámetros.
Componentes clave de una máquina de laminación por extrusión
Los compradores que comparen diferentes opciones de maquinaria encontrarán los mismos componentes básicos en todas las líneas de producción; las diferencias radican en la precisión, la velocidad y el control. La siguiente tabla resume cada componente y su función.
| Componente | Función principal |
|---|---|
| Guía de soporte y web para relajarse | Sujeta el rollo de tela no tejida y mantiene la banda alineada. |
| Sistema de control de tensión | Mantiene una tensión constante para evitar el estiramiento y las arrugas; los tipos totalmente servoaccionados o accionados por cilindro son los más consistentes. |
| Extrusora | Funde y homogeneiza el polímero a temperaturas controladas. |
| Cambiador de pantalla / filtro de fusión | Elimina contaminantes y geles del fundido |
| troquel de ranura plana | Distribuye el material fundido en una película uniforme; el borde ajustable controla el espesor. |
| Tratamiento contra el coronavirus (opcional) | Aumenta la energía superficial del sustrato para una adhesión más fuerte. |
| Rollo de hielo y rollo de nip | Adhiere la película a la tela y enfríala para fijar el laminado. |
| Recorte de bordes y eliminación de residuos | Corta y retira los recortes para obtener bordes limpios y un funcionamiento estable. |
| Devanadera | Enrolla el laminado terminado a tensión constante. |
| Control de pantalla táctil HMI | Establece los parámetros de velocidad, espesor del recubrimiento y tensión. |
El control moderno ha transformado la forma en que estos componentes interactúan. Los servomotores sincronizan el desenrollado, la extrusión y el bobinado, evitando que la banda se estire o se arrugue, incluso a alta velocidad. Un panel táctil almacena las recetas para diferentes materiales, permitiendo al operario cambiar de un laminado higiénico spunbond a un laminado de embalaje más rígido modificando parámetros en lugar de hardware. Las líneas compactas de alta velocidad de esta categoría suelen procesar bobinas de hasta 800 mm de diámetro y unos 600 mm de ancho, con velocidades de producción de 100 m/min, lo que mantiene el coste unitario bajo para la conversión en volumen.
Materiales utilizados en la laminación por extrusión de no tejidos
En este proceso, dos familias de materiales son fundamentales: el sustrato no tejido y la película de polímero. Los sustratos no tejidos más comunes incluyen polipropileno spunbond, meltblown, SMS (spunbond-meltblown-spunbond) y spunlace. El polímero más frecuente es el polietileno de baja densidad (LDPE), elegido por su bajo costo, facilidad de procesamiento y tacto suave; el LLDPE, el PP, el EVA y el EMA se utilizan cuando se requiere mayor resistencia, resistencia al calor o adhesión a una película específica.
| Material | Rol típico | Por qué se utiliza |
|---|---|---|
| Tejido no tejido de PP spunbond | Sustrato | Base suave, resistente y económica para productos de higiene y médicos. |
| Meltblown | Capa de sustrato | Las fibras finas añaden propiedades de filtración y barrera. |
| compuesto SMS | Sustrato | Combina barrera y resistencia para paños quirúrgicos y batas médicas. |
| Spunlace | Sustrato | Suavidad similar a la de la tela para toallitas y prendas de vestir de primera calidad. |
| LDPE | Película | Resina de recubrimiento más común; blanda, impermeable y de bajo costo. |
| LLDPE | Película | Aporta dureza y resistencia a las perforaciones. |
| PÁGINAS | Película | Mayor resistencia al calor y rigidez. |
| EVA / EMA | Película | Mejor adherencia a sustratos difíciles |
El espesor del recubrimiento viene determinado por la separación de la boquilla, la salida de la extrusora y la velocidad de la línea. Los valores típicos para la laminación de no tejidos oscilan entre 10 y 40 micras, lo que equivale aproximadamente a 10-40 g/m² de polímero. Los recubrimientos más finos se utilizan cuando la suavidad y la transpirabilidad son importantes, mientras que los recubrimientos más gruesos crean películas barrera más rígidas para envases exigentes.
La adhesión está determinada por la energía superficial. Los no tejidos de polipropileno tienen baja energía superficial, por lo que se utiliza el tratamiento corona para preparar la tela. La película de polietileno se adhiere fácilmente a un sustrato tratado, pero los recubrimientos pesados pueden rigidizar el laminado y reducir la transpirabilidad, por lo que el recubrimiento se dimensiona según la aplicación. Este equilibrio entre la fuerza de adhesión, la suavidad y el rendimiento de barrera es la razón principal por la que los ingenieros de procesos realizan pruebas antes de la producción.
Ventajas de la laminación por extrusión de no tejidos
La popularidad de la laminación por extrusión se basa en ventajas cuantificables tanto del proceso como del producto, todas las cuales pueden verificarse mediante una prueba piloto.
Una unión sin adhesivo, anclada mecánicamente.Debido a que el polímero está fundido al entrar en contacto con la tela, fluye hacia la estructura de la fibra y se adhiere a medida que se enfría. No hay capa adhesiva que pueda fallar, ni disolvente que gestionar, y el tacto se mantiene suave y flexible.
Rendimiento de barrera incorporado.Una película de polímero continua es impermeable y resistente a los fluidos por naturaleza, que es precisamente lo que requieren las sábanas exteriores de los pañales y los campos quirúrgicos.
Transpirabilidad ajustable.Ajustando el grosor de la película, la elección de la resina y los parámetros del proceso, los fabricantes pueden controlar la cantidad de vapor de humedad que atraviesa el laminado.
Alto rendimiento por línea.La laminación se realiza en una sola pasada, por lo que una sola línea reemplaza los pasos de recubrimiento, secado y adhesión de los procesos anteriores. Los modelos de alta velocidad están diseñados para velocidades de producción de 100 m/min o superiores.
Calidad constante con control servo.La tensión controlada por servomotor y la introducción de parámetros mediante pantalla táctil mantienen la banda plana y el recubrimiento uniforme, reduciendo el desperdicio causado por el estiramiento, las arrugas y las variaciones de espesor.
Desde el punto de vista de los costos, la laminación por extrusión resulta atractiva porque elimina centros de costos completos de la lista de materiales. No requiere adhesivos, disolventes, estaciones de recubrimiento ni hornos de secado. La película de polímero se produce en línea a partir de gránulos, por lo que el inventario se limita a la resina y los rollos de tela no tejida. Para la conversión de alto volumen, la combinación de un menor costo de material y una velocidad de procesamiento en una sola pasada suele ser el factor decisivo.
| Beneficio | Qué significa en la práctica |
|---|---|
| Unión sin adhesivo | Sin pegamento, sin disolvente, menor coste de material, producto más suave |
| Rendimiento de la barrera | Superficie impermeable y resistente a los fluidos en un solo paso. |
| Transpirabilidad ajustable | Transferencia de vapor de humedad ajustada por película y proceso |
| Velocidad de una sola pasada | Una sola línea reemplaza los pasos de recubrimiento, secado y adhesión. |
| consistencia del proceso | La tensión servoaccionada y el control digital reducen el desperdicio. |
| Potencial de reciclabilidad | Los laminados de PE monomaterial son más fáciles de reciclar. |
Aplicaciones de los compuestos no tejidos laminados
Los laminados acabados se transforman en productos para tres sectores principales, cada uno con su propio perfil de requisitos.
| Sector | Producto típico | Requisito clave |
|---|---|---|
| Higiene | Cubiertas para pañales, compresas sanitarias, compresas para incontinencia de adultos | Película impermeable, tacto suave de tela no tejida |
| Médico | Campos quirúrgicos, batas de aislamiento, sábanas estériles | Resistencia a los fluidos, superficie limpia, nivel de barrera |
| Embalaje | Revestimientos impermeables, embalajes desecantes, envolturas para la construcción. | Barrera contra la humedad, resistencia al desgarro |
| Industrial | Ropa de protección, fundas para colchones, materiales compuestos de filtración | Durabilidad y barrera a medida |
En productos de higiene, el laminado suele formar la capa posterior: una estructura que debe resistir las fugas a la vez que resulta suave al tacto. En productos médicos, esta misma tecnología se utiliza para fabricar batas y paños quirúrgicos que combinan una barrera contra líquidos con comodidad para procedimientos prolongados. En el embalaje, el laminado se elige por su barrera contra la humedad y su resistencia mecánica, más que por su suavidad, razón por la cual el recubrimiento suele ser más grueso y el sustrato más pesado.
En el ámbito médico, la resistencia a los fluidos de las batas y los campos quirúrgicos se clasifica formalmente.Orientación normativa sobre batas médicasExplica los niveles de barrera reconocidos que deben cumplir las prendas de protección, y los tejidos no tejidos laminados se diseñan habitualmente para alcanzar un nivel específico de esa clasificación.
Cómo elegir una máquina de laminación por extrusión
Elegir el adecuadomáquina de laminación por extrusiónDepende de la combinación de productos, la distribución de la fábrica y la producción prevista. Los compradores suelen evaluar los siguientes factores antes de solicitar un presupuesto.
| Factor | Qué comprobar |
|---|---|
| Ancho de trabajo | Adapte el ancho de la materia prima; las líneas compactas suelen manejar hasta 600 mm. |
| Velocidad de producción | Compruebe la velocidad nominal en m/min; los modelos de alta velocidad alcanzan los 100 m/min. |
| Control del espesor del recubrimiento | La separación de la boquilla, la velocidad de la extrusora y la velocidad de la línea deben ser ajustables. |
| Control de tensión | Los sistemas accionados por servomotores o cilindros evitan el estiramiento y las arrugas. |
| Compatibilidad con el sustrato | Confirme que se admiten spunbond, meltblown, SMS y spunlace. |
| Fuente de alimentación | Asegúrese de que coincida con la tensión local, por ejemplo, 380 V / 50 Hz. |
| Huella y peso | Verifique los requisitos de espacio y cimentación. |
| Soporte postventa | Periodo de garantía, instrucciones de instalación y disponibilidad de repuestos. |
Al comprar al por mayor, los compradores deben solicitar la ficha técnica completa, los parámetros del proceso y una prueba con su propio material. Comparar la uniformidad del recubrimiento y la resistencia al despegue entre los fabricantes preseleccionados es una forma práctica de verificar la calidad antes de realizar un pedido.
Finalmente, los compradores deben considerar otros aspectos además de la máquina. Es importante preguntar sobre el período de garantía, la disponibilidad de repuestos, la documentación de instalación y la capacitación del operador. Para una línea de laminación por extrusión, el conocimiento del proceso es tan importante como el hardware, por lo que un fabricante que explique los parámetros y ofrezca asistencia para la puesta en marcha suele facilitar una puesta en marcha más rápida. Una comparación estructurada de estos aspectos comerciales, junto con la tabla técnica anterior, ofrece una visión completa antes de tomar cualquier decisión de compra.
Conclusión
Laminación por extrusión de tela no tejidaSe trata de una tecnología de conversión madura y medible que transforma dos materiales sencillos en un compuesto fiable. Un sustrato no tejido proporciona suavidad, resistencia y bajo coste, mientras que una fina película de polímero fundido añade barrera e impermeabilidad en una sola pasada sin adhesivos. El proceso se define por un pequeño conjunto de parámetros controlables: temperatura de fusión, presión de contacto, enfriamiento del rodillo, espesor del recubrimiento y velocidad de la línea. Las máquinas modernas los gestionan con precisión servo y control mediante pantalla táctil. Desde sábanas para pañales hasta campos quirúrgicos, esta tecnología sigue siendo un puente fiable entre la producción de tejidos no tejidos y los productos desechables terminados.
Preguntas frecuentes
¿Qué es la laminación por extrusión de telas no tejidas?
Es un proceso que funde un polímero como el PE o el PP, lo extruye en forma de película delgada y lo presiona sobre un tejido no tejido en una zona de contacto refrigerada. La unión se forma sin adhesivo.
¿En qué se diferencia la laminación por extrusión de la laminación adhesiva?
La laminación por extrusión utiliza el polímero fundido como capa de unión, mientras que la laminación adhesiva aplica pegamento entre dos materiales. La laminación por extrusión elimina el costo del pegamento y los pasos de secado, y generalmente proporciona una unión más suave y resistente.
¿Qué polímeros se utilizan en el proceso?
El LDPE es el más común por ser suave, impermeable y económico. El LLDPE, el PP, el EVA y el EMA se utilizan cuando se requiere resistencia, resistencia al calor o una adhesión especial.
¿Qué espesor de recubrimiento puede producir la máquina?
El espesor típico del recubrimiento es de entre 10 y 40 micras, lo que equivale aproximadamente a 10-40 g/m² de polímero. Este espesor se controla mediante la separación de la boquilla, la salida de la extrusora y la velocidad de la línea.
¿Qué tejidos no tejidos se pueden laminar?
El polipropileno spunbond, el meltblown, el SMS y el spunlace se laminan habitualmente. La condición principal es que la superficie del tejido admita la película fundida, lo cual se puede mejorar mediante un tratamiento corona.
¿El producto laminado es impermeable y transpirable?
Una película polimérica continua es impermeable y resistente a los fluidos. La transpirabilidad se puede ajustar mediante el grosor de la película y la formulación de la resina, de modo que ambas propiedades se equilibran según la aplicación.
¿Qué velocidad puede alcanzar una línea de laminación de telas no tejidas?
La velocidad de producción depende del diseño de la máquina y del material. Los modelos de alta velocidad alcanzan los 100 m/min, lo cual es típico de las líneas compactas totalmente servoaccionadas para materiales de higiene y médicos.
¿Cuáles son las principales aplicaciones?
Los productos de higiene, como las sábanas para pañales; los productos médicos, como las batas y los paños quirúrgicos; y los envases, como los revestimientos impermeables y las envolturas para la construcción, constituyen los tres grupos principales.
¿Busca un fabricante fiable de máquinas de laminación por extrusión de telas no tejidas?
JUJIN Automation cuenta con 18 años de experiencia en la investigación y fabricación de maquinaria para telas no tejidas. Su máquina de laminación de compuestos no tejidos de alta velocidad con servocontrol total lamina películas de PE/PP sobre telas no tejidas a una velocidad de hasta 100 m/min sin adhesivos químicos, con control mediante pantalla táctil, una estructura soldada de 3 toneladas y servicio de entrega global. Los compradores pueden solicitar especificaciones y orientación sobre el proceso antes de realizar su pedido.


