


Cómo funciona una máquina para fabricar fundas de asiento de inodoro: Proceso paso a paso
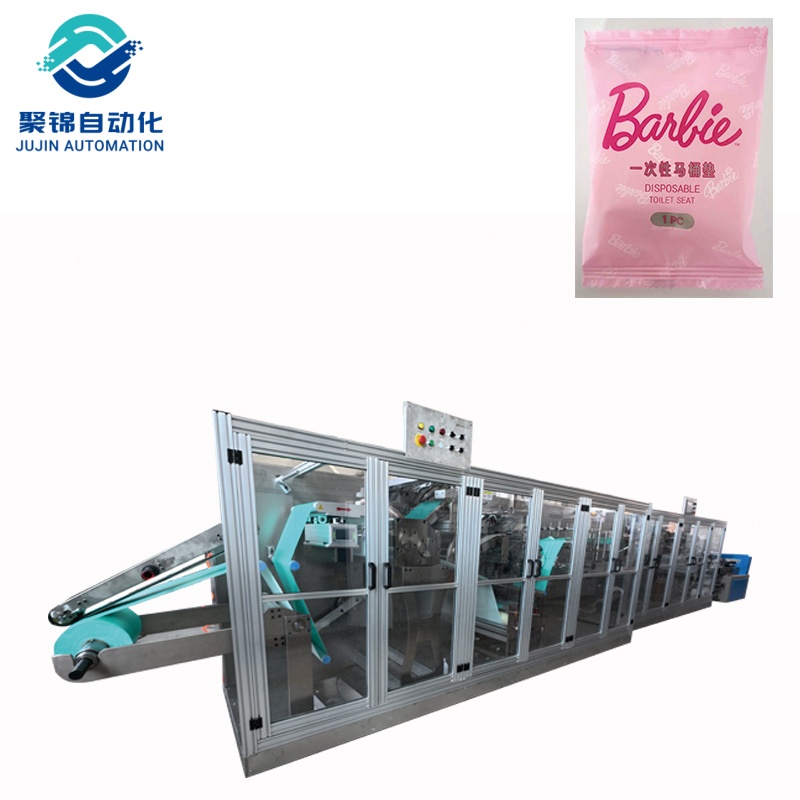
Esa delgada funda de bolsillo para el asiento del inodoro que se encuentra junto al dispensador en el baño de un hotel o en el baño de un aeropuerto no está cosida a mano. Se produce en masa mediante una sola pieza de equipo industrial. En segundos, unaMáquina para fabricar fundas para asientos de inodoroEste equipo transforma rollos de tela no tejida en cubiertas terminadas, dobladas y listas para empacar, mediante un proceso continuo de alimentación, unión, perforación, corte y plegado. Este artículo explica el funcionamiento de este equipo paso a paso, en un lenguaje sencillo que compradores, gerentes de planta y lectores principiantes pueden comprender.
Conclusiones clave
AMáquina para fabricar fundas para asientos de inodoroEs un sistema de conversión automatizado que transforma la tela no tejida, a menudo combinada con una película de PE o una capa de papel protector, en fundas desechables para asientos de inodoro.
La secuencia básica es la misma en todos los diseños: desenrollado, unión o pegado, perforación y corte, plegado y salida, y cada etapa está sincronizada por un sistema de control PLC.
Predominan dos tecnologías principales: la soldadura ultrasónica para cubiertas blandas de doble capa y la aplicación de adhesivo en aerosol para cubiertas con papel protector.
La mayoría de las máquinas automáticas funcionan a una velocidad de entre 80 y 100 piezas por minuto y son operadas por tan solo uno o dos trabajadores.
El control preciso de la tensión y la sincronización del servomotor son los dos factores que determinan si las cubiertas salen lisas, con el tamaño correcto y con un alto índice de calidad.
¿Qué es una máquina para fabricar fundas para asientos de inodoro?
Se trata de una máquina de conversión que toma rollos de materia prima y los transforma automáticamente en fundas desechables para asientos de inodoro. También se la conoce como máquina para fabricar fundas de inodoro, línea de producción de fundas de inodoro no tejidas o unidad central de un taller de conversión de productos de higiene desechables. Lo esencial es que no se requiere corte manual, sellado a mano ni manipulación intermedia entre ciclos: la máquina alimenta el material, forma la funda, la sella o pega, la corta, la pliega en un bolsillo compacto y la entrega a la siguiente estación, todo en un flujo continuo.
Estas máquinas se instalan en fábricas que abastecen a hoteles, aeropuertos, centros comerciales, hospitales, recintos para eventos y cadenas minoristas; en definitiva, a cualquier negocio que necesite una barrera higiénica para cada usuario de baño. Dado que el producto final se utiliza una sola vez y se desecha, el equipo está diseñado para ofrecer alta velocidad, mínima mano de obra y calidad constante a un bajo coste unitario.
¿Qué materiales lleva una funda desechable para el asiento del inodoro?
Para comprender la máquina, primero hay que comprender el material. La materia prima principal es la tela no tejida, una lámina de fibras unidas mediante calor, presión o productos químicos en lugar de ser tejidas o tricotadas. La mayoría de las fundas utilizan tela no tejida spunbond de polipropileno (PP), valorada por su suavidad, resistencia y bajo costo. El peso de la tela, medido en gramos por metro cuadrado (g/m², también llamado GSM), es la especificación clave, y el método reconocido internacionalmente para medirlo está definido por lamétodos internacionales de prueba de telas no tejidas; la información de fondo sobre cómo se fabrican y utilizan estos tejidos de ingeniería es publicada por laAsociación de la industria de los no tejidos.
| Material | Papel en la portada | Especificación típica |
|---|---|---|
| Tejido no tejido spunbond de PP | Capa superior suave y agradable para la piel. | Generalmente de 18 a 30 g/m²; ancho del rollo de unos 800 mm. |
| EN la película | capa de barrera impermeable | Película delgada, espesor típico de 15 a 30 µm; diámetro del rollo de hasta aproximadamente 1000 mm. |
| Papel no tejido laminado | Capa base para cubiertas pegadas | Tamaño extendido de aproximadamente 62 × 65 cm en los modelos típicos. |
| Papel antiadherente (recubierto de silicona) | Protege el reverso adhesivo. | Diámetro del rollo de hasta 40 cm; ancho de 1,5 a 2,5 cm. |
La elección de la combinación de materiales determina la ruta de producción que utiliza la máquina, como se explica a continuación.
Cómo funciona el proceso, paso a paso
Dentro de un modernoMáquina para fabricar fundas para asientos de inodoroEl proceso sigue una secuencia fija y sincronizada. Cada estación está sincronizada con las demás mediante el sistema de control, de modo que el material nunca deja de moverse. Las fábricas suelen utilizar una de dos rutas, según el diseño de la cubierta.
Ruta 1: Soldadura ultrasónica (tejido no tejido de doble capa + película de PE)
Relajación.En el estante de materiales se colocan rollos de tela no tejida y película de PE. Es común encontrar rollos con diámetros de hasta aproximadamente 1000 mm, ya que un rollo más grande implica menos cambios por turno.
Encuadernación de cantos.Las bocinas ultrasónicas sellan ambos bordes de la red. La vibración de alta frecuencia, normalmente alrededor de 20 kHz, funde y fusiona las fibras para que los bordes queden lisos, sellados y a prueba de fugas, sin hilos, sin pegamento, sin agujeros de aguja.
Laminación.La capa superior no tejida y la película inferior de PE están soldadas entre sí para formar una única malla compuesta, creando una superficie suave con un respaldo 100% impermeable.
Realce.Se imprime un patrón en las capas superior e inferior, lo que mejora la textura y ayuda a que la funda se mantenga en su lugar sobre el asiento.
Moldeo y punzonado de materiales compuestos.La forma de la tapa, incluida la abertura interior, se crea mediante herramientas de precisión sincronizadas con la alimentación del material.
Corte.Cada cubierta individual se separa de la banda continua. El sellado y el corte se realizan en el mismo ciclo, por lo que el borde cortado ya está sellado y no se deshilachará.
Plegado y salida.Tres pliegues transversales consecutivos comprimen la cubierta hasta convertirla en un cuadrado compacto del tamaño de un bolsillo, listo para ser introducido en una máquina de envasado o reempaquetado.
Ruta 2: Aplicación de adhesivo (tejido no tejido laminado + papel protector)
Relajación.La base laminada no tejida y una tira de papel antiadherente recubierta de silicona se introducen en la línea bajo control de tensión constante.
Aplicación del adhesivo de posicionamiento.Un sistema de adhesivo en aerosol aplica el pegamento solo donde es necesario. El posicionamiento controlado por servomotor y la transferencia mediante tambor de succión mantienen la precisión del patrón de adhesivo, de modo que la cubierta terminada se despliega plana y se adhiere firmemente al usarse.
Perforación de moldes.Un rodillo de acero de alta velocidad corta la forma de la tapa, incluyendo la abertura central. En las líneas modernas, el margen de error en el corte se mantiene dentro de los 3 mm.
Plegado tipo W.La cubierta está plegada en forma de W para adaptarse al formato de embalaje compacto.
Corte.Cada cubierta se separa de la base mediante herramientas sincronizadas.
Plegado triple continuo.Otros pliegues comprimen la cubierta hasta alcanzar su tamaño final de venta al público.
Conexión de embalaje.Las fundas terminadas se transportan a la máquina de embalaje para su envoltura automática, completando así un ciclo de producción sin contacto.
Soldadura ultrasónica frente a aplicación adhesiva
Ambas tecnologías han demostrado su eficacia a escala industrial, y ninguna es intrínsecamente superior: la elección correcta depende del diseño del producto, del mercado objetivo y del presupuesto disponible.
| Factor | Soldadura ultrasónica | Aplicación de adhesivo |
|---|---|---|
| Método de unión | La vibración de alta frecuencia funde y fusiona las capas. | Adhesivo en aerosol aplicado con posicionamiento controlado por servomotor. |
| Más adecuado para | Cubiertas impermeables de doble capa suave no tejida + película de PE | Fundas con respaldo de papel protector que se adhieren al asiento. |
| Calidad de los bordes | Liso, sellado, sin residuos de pegamento. | Depende de la precisión del adhesivo. |
| Velocidad típica | 80–100 piezas por minuto | 80–100 piezas por minuto |
| Control de calidad | Soldadura permanente, resistencia de costura uniforme | Tasa de conformidad del 99% o superior en líneas servocontroladas. |
| Consumibles principales | Solo electricidad | Adhesivo y papel antiadherente |
Componentes principales de la máquina
Todas las máquinas de este tipo están construidas con el mismo conjunto de módulos. Cada pieza tiene una función específica, y una desalineación en cualquiera de ellas puede afectar la calidad de todas las cubiertas producidas.
| Componente | Función principal | Característica clave en las máquinas modernas |
|---|---|---|
| Estante de material (desenrollado) | Soporta y desenrolla rollos de materia prima. | Maneja rollos de tela no tejida y PE de hasta aproximadamente 1000 mm de diámetro. |
| Sistema de control de tensión | Mantiene la alimentación de la red a una tensión baja y constante. | Control automático accionado por cilindro; evita arrugas y estiramientos a alta velocidad. |
| Rodillos de alimentación servoaccionados | Controlar la velocidad de avance del material y el tamaño final. | Sincronizado mediante servomotor con sellado y corte a una fracción de milímetro. |
| Unidad de sellado/adhesivo | Une las capas (ultrasónico) o aplica pegamento (método adhesivo). | Soldadura ultrasónica de aproximadamente 20 kHz o adhesivo en aerosol con transferencia por tambor de succión. |
| Módulo de perforación y corte | Forma la cubierta y separa cada pieza. | Herramientas de acero para moldes; error de tamaño de corte dentro de 3 mm |
| Sistema de plegado | Compacta la cubierta para su embalaje. | Plegado transversal triple y en forma de W, totalmente automático. |
| Panel táctil PLC | Control centralizado y programación | Entrada digital para cambio de tamaño y velocidad en cuestión de minutos. |
Cómo se mantiene la calidad a alta velocidad
Producir entre 80 y 100 cubiertas por minuto no es cuestión de suerte. Tres factores determinan la calidad de producción. Primero, el control de tensión: la película de PE delgada y no tejida, ligera y delgada, se estira fácilmente, por lo que un sistema de tensión automático mantiene ambas bobinas alimentándose a la misma velocidad; de lo contrario, la película se arruga o las dimensiones de la cubierta varían. Segundo, la sincronización servo: las unidades de alimentación, sellado, perforación y corte están conectadas electrónicamente, lo que permite que una línea moderna mantenga el error de corte dentro de 3 mm mientras funciona de forma continua. Tercero, la monitorización del proceso: las cubiertas terminadas se cuentan y verifican automáticamente, y las tasas de conformidad del 99 % o superiores son estándar en las líneas adhesivas controladas por servo.
La seguridad también es importante en la planta de producción. Toda máquina con piezas móviles debe estar debidamente protegida, y las autoridades de seguridad laboral publican guías detalladas.guía de protección de máquinasque cualquier planta que opere equipos de conversión debe seguir. En cuanto al producto, el propósito higiénico de estas cubiertas se alinea con lo establecido.directrices de higiene públicasobre la limpieza en instalaciones compartidas.
El funcionamiento diario es sencillo. Un operario se encarga principalmente de monitorizar la pantalla táctil, cargar nuevos rollos de material y comprobar periódicamente el producto plegado; cuando cambia el tamaño del producto o el patrón de plegado, se introducen digitalmente los nuevos parámetros y la línea se ajusta automáticamente en cuestión de minutos, por lo que el cambio entre lotes requiere tiempo, no la adaptación de las herramientas mecánicas.
Especificaciones clave a evaluar antes de comprar
Al comparar proveedores y precios, los compradores deben verificar los siguientes parámetros para asegurarse de que el equipo se ajuste a su plan de producción, las condiciones de su fábrica y su presupuesto.
| Especificación | Qué buscar | Rango típico |
|---|---|---|
| Velocidad de producción | Debe cubrir su volumen diario planificado | 80-100 piezas por minuto en líneas automáticas |
| Tamaño del producto terminado | Debe cubrir las dimensiones de la cubierta objetivo. | Aproximadamente 700 × 150 mm plegado; alrededor de 62 × 65 cm desplegado. |
| rollos de materia prima | Rollos más grandes significan menos cambios de formato. | Rollo de tela no tejida con un diámetro de hasta 1000 mm; papel antiadherente de hasta 40 cm. |
| Fuente de alimentación | Debe coincidir con el voltaje de fábrica. | 380 V / 50 Hz, 7–15 kW según el modelo. |
| Tecnología de unión | Ultrasónico o adhesivo, según su producto. | Ultrasónico de aproximadamente 20 kHz; adhesivo en aerosol con posicionamiento servo. |
| Tasa calificada | El nivel de rechazo afecta al coste por pieza. | 99% o superior en líneas controladas por servomotores. |
| Se requieren operadores | Menor mano de obra significa menores costos operativos. | 1-2 operarios por línea totalmente automatizada |
Dónde se utilizan fundas desechables para asientos de inodoro
Un único modelo de máquina puede servir a muchos mercados finales, ya que el mismo proceso básico (alimentación de la tela no tejida, unión, corte y plegado) se aplica a la mayoría de los diseños de cubiertas de un solo uso. Las aplicaciones típicas incluyen:
Hostelería y viajes:Hoteles, aeropuertos, trenes de alta velocidad y cruceros que necesitan una nueva barrera para cada huésped.
Atención médica y de maternidad:Salas de hospital y clínicas ambulatorias donde los pacientes vulnerables necesitan protección adicional.
Baños públicos y eventos:centros comerciales, parques de atracciones, estadios y grandes concentraciones de personas que deben mantener altos estándares de higiene.
Comercio minorista y comercio electrónico:Paquetes portátiles vendidos para uso personal en viajes y baños domésticos.
¿Busca un fabricante fiable?
Para los compradores, el equipo es solo la mitad de la decisión: el fabricante que lo produce es igual de importante. Un fabricante confiableMáquina para fabricar fundas para asientos de inodoroEl fabricante proporciona especificaciones verificables, precios transparentes, condiciones de entrega claras y soporte posventa, desde guías de instalación hasta repuestos y garantía. JUJIN es un fabricante directo de nivel de fuente de ambosmodelos ultrasónicosymodelos de pegamento automáticoCon garantía de 12 meses para las piezas mecánicas y servicio de técnico in situ disponible bajo petición. Envíenos sus requisitos para obtener un presupuesto detallado y el precio de fábrica antes de contratar el servicio.
Obtén un presupuesto ahoraConclusión
AMáquina para fabricar fundas para asientos de inodoroEs un ejemplo compacto de automatización industrial moderna: se introducen rollos económicos de tela no tejida y se obtienen tapas sanitarias selladas, plegadas y listas para empacar a un ritmo constante con muy poca mano de obra. La ciencia de los materiales del polipropileno no tejido explica por qué el producto puede ser suave, resistente y económico a la vez, mientras que la soldadura ultrasónica o la aplicación de adhesivos de precisión y el control de tensión accionado por servomotores explican cómo se mantiene la calidad constante a alta velocidad. Para cualquier empresa que necesite tapas desechables para asientos de inodoro en grandes cantidades, este equipo ofrece una ruta directa desde la materia prima hasta el producto terminado con un costo predecible por unidad.
Preguntas frecuentes
¿Qué es una máquina para fabricar fundas para asientos de inodoro?
Una máquina de conversión automatizada que transforma rollos de tela no tejida —junto con película de PE o papel protector— en fundas desechables para asientos de inodoro mediante desenrollado, unión o encolado, perforación, corte y plegado, con muy poca mano de obra.
¿Cuántas tapas puede producir por minuto?
Las máquinas automáticas típicas funcionan a una velocidad de entre 80 y 100 piezas por minuto; algunos modelos tienen una capacidad mayor o menor dependiendo del tamaño y el diseño de la cubierta.
¿Qué es mejor: la soldadura ultrasónica o la aplicación de adhesivos?
Ninguna de las dos opciones es universalmente mejor. La soldadura ultrasónica es adecuada para cubiertas de tela no tejida de doble capa y de película de PE; la aplicación adhesiva es más apropiada para cubiertas con papel protector que se adhieren al asiento. La elección depende del diseño del producto y del mercado objetivo.
¿Puede una misma máquina producir diferentes tamaños y estilos?
Sí. Las máquinas controladas por PLC permiten a los operarios cambiar la longitud de la cubierta, los parámetros de sellado y la configuración de plegado en la pantalla táctil, normalmente en cuestión de minutos y sin necesidad de reajustar las herramientas mecánicas.
¿Qué materias primas se necesitan?
Tejido no tejido spunbond de polipropileno (PP), película de PE y, opcionalmente, papel desmoldante y adhesivo en aerosol, según la ruta de producción que utilice la máquina.
¿Se puede conectar a una máquina de envasado?
Sí. La cinta transportadora de salida está diseñada para acoplarse con máquinas de envasado o de envoltura, formando una línea de producción totalmente automática y sin contacto.
¿Cuántos trabajadores se necesitan para su funcionamiento?
Una línea totalmente automatizada normalmente necesita uno o dos operarios, principalmente para el cambio de rollos de material y la supervisión rutinaria.


