


Cómo operar una máquina para fabricar fundas de asiento de inodoro: Tutorial para principiantes
Esa pila ordenada de fundas de asiento de inodoro selladas y dobladas junto a un lavabo de baño público parece simple, pero cada funda comienza como un rollo ancho de tela no tejida o papel laminado. Entre el rollo y el producto terminado hay unMáquina para fabricar fundas para asientos de inodoro— Una línea automatizada que desenrolla la materia prima, sella o pega sus bordes, perfora el contorno del asiento, corta cada funda, la pliega en un cuadrado del tamaño de un bolsillo y la entrega lista para empaquetar. Este tutorial está dirigido a principiantes. Explica qué es este equipo, cómo funciona y cómo operar una máquina para fabricar fundas de inodoro de forma segura y constante, paso a paso, en un lenguaje sencillo; no se requiere un título de ingeniería. Al finalizar, podrá operar una máquina para fabricar fundas de inodoro con confianza, desde el arranque en frío hasta la limpieza al final del turno.
Conclusiones clave
Una máquina para fabricar fundas para asientos de inodoro transforma rollos de tela no tejida de PP (a veces laminada con una película de PE) en fundas para asientos de inodoro terminadas, plegadas y de un solo uso, en un proceso continuo.
La mayoría de las fundas desechables están hechas de tela no tejida spunbond de polipropileno (PP) de aproximadamente 20 a 40 g/m²; las máquinas de tipo encolado, en cambio, alimentan papel laminado o tela no tejida laminada junto con papel protector.
Los componentes principales son el soporte para el material, el sistema de control de tensión, los rodillos de alimentación servoaccionados, la unidad de sellado, el módulo de punzonado y corte, el sistema de plegado y el panel táctil PLC.
Una máquina típica para fabricar fundas de asientos de inodoro de forma automática produce entre 80 y 100 piezas por minuto y solo necesita un operario para su supervisión habitual.
Los principiantes pueden dominar el funcionamiento rápidamente, ya que los cambios de parámetros (longitud de la cubierta, estilo de plegado y velocidad) se introducen en una pantalla táctil sin necesidad de reajustar las herramientas mecánicas.
¿Qué es una máquina para fabricar fundas para asientos de inodoro?
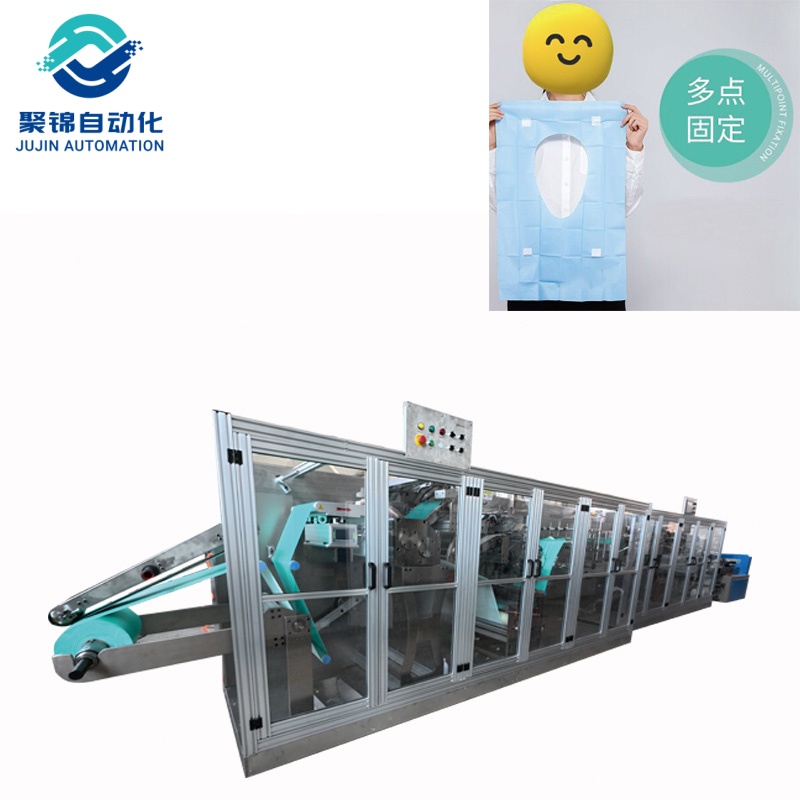
AMáquina para fabricar fundas para asientos de inodoro—también conocida como máquina para fabricar fundas desechables para asientos de inodoro o línea de producción de almohadillas para asientos de inodoro— es un equipo de conversión industrial que transforma rollos de materia prima en fundas desechables para asientos de inodoro, listas para usar, con una mínima manipulación manual. Entre ciclos, no se realiza ningún corte ni plegado manual: la máquina alimenta el material, forma la funda, sella o pega los bordes, perfora el contorno del asiento, corta cada pieza, la pliega y la apila.
Existen dos diseños principales. Las máquinas de soldadura ultrasónica unen la tela no tejida mediante vibración de alta frecuencia y son comunes para fundas suaves e impermeables tipo bolsillo. Las máquinas de encolado aplican una pequeña cantidad de adhesivo en aerosol y son adecuadas para fundas que requieren una tira adhesiva para fijarlas al asiento del inodoro. Ambos tipos comparten el mismo flujo de trabajo, y esta guía abarca los principios que se aplican a cualquier máquina moderna para fabricar fundas de asiento de inodoro.
Por qué la materia prima es importante
Comprender el material facilita la comprensión de la máquina. Una funda desechable para asiento de inodoro no está tejida ni tricotada como la tela normal. Está hecha detela no tejida— Una lámina de fibras unidas mediante calor, presión o productos químicos. La materia prima más común es el polipropileno (PP) no tejido spunbond: el polímero fundido se extruye en finos filamentos continuos, se coloca en una malla y se une térmicamente. El resultado es un tejido suave, transpirable, resistente al desgarro y lo suficientemente económico como para usarlo una sola vez y desecharlo.
El peso de la tela, medido en gramos por metro cuadrado (g/m², también llamado GSM), es el parámetro más importante porque afecta la suavidad, la resistencia, la opacidad y el costo. Las fundas desechables para asientos de inodoro generalmente se fabrican con material de 20 a 40 g/m², y algunas versiones impermeables laminan una película de PE debajo del tejido no tejido. Cuando se configura una nueva máquina para fabricar fundas para asientos de inodoro, el peso del material y la calidad del rollo que se elija afectan directamente los resultados del sellado y el costo por pieza.industria de los no tejidosPublica información detallada sobre cómo se fabrican estos tejidos técnicos y dónde se utilizan.
| Material | GSM típico | Qué significa para la portada |
|---|---|---|
| PP spunbond (estándar) | 20–30 g/m² | Ligeras y económicas; la opción más común para fundas de asiento desechables. |
| Película de PP spunbond + PE | 25–40 g/m² | Añade una capa inferior impermeable; se utiliza para viajes y cubiertas de alta calidad. |
| Papel laminado / tela no tejida | Basado en papel | Se utiliza en máquinas de tipo encolado para cubiertas autoadhesivas. |
Conozca los componentes principales antes de comenzar.
Independientemente de la marca de la máquina, su funcionamiento es el mismo. Cada componente tiene una función específica, y si alguna pieza está mal alineada, la calidad de todas las fundas se ve afectada. Dedique unos minutos a identificar los componentes que se muestran a continuación antes de encender la máquina; familiarizarse con ellos antes de su primer turno le evitará cometer los errores más comunes de los principiantes.
1. Estante de material (Unidad de desenrollado)
Aquí es donde se cargan los rollos de materia prima. El soporte sostiene los rollos y mantiene estable el ángulo de alimentación del material, lo que permite un desenrollado suave y sin arrugas. En las líneas típicas, los rollos pueden tener hasta unos 1000 mm de diámetro; un rollo más grande implica menos cambios de rollo por turno.
2. Sistema de control de tensión
La película de PE y no tejido, ligera y flexible, se estira y se desplaza con facilidad. El control automático de tensión mediante cilindro mantiene la fuerza de alimentación baja y constante, lo que evita arrugas, estiramientos y desperdicio de material a alta velocidad.
3. Rodillos de tracción y alimentación servoaccionados
Estos rodillos determinan el avance del material en cada ciclo, lo que controla directamente la longitud de la cubierta terminada. En las máquinas modernas, están sincronizados mediante servomotores con las unidades de sellado y corte con una precisión de pocos milímetros.
4. Unidad de sellado
En una máquina ultrasónica para fabricar fundas de inodoro, la vibración de alta frecuencia (normalmente entre 20 y 35 kHz) funde y fusiona las fibras para crear un borde resistente, limpio e impermeable, sin necesidad de hilo ni pegamento. En cambio, las máquinas que utilizan pegamento aplican adhesivo en aerosol mediante un sistema de transferencia por succión con posicionamiento controlado por servomotor.
5. Módulo de perforación y corte
Tras el sellado, la unidad de punzonado da forma al contorno del asiento y el módulo de corte separa cada tapa de la banda. El molde de corte está fabricado en acero para moldes, y una línea bien ajustada mantiene el margen de error de corte en torno a los 3 mm.
6. Sistema de plegado
Para su transporte y venta al por menor, es necesario comprimir una pieza grande de material en un paquete pequeño. El módulo de plegado realiza un pliegue longitudinal seguido de pliegues transversales (normalmente tres), obteniendo cuadrados compactos y ordenados, listos para ser embolsados.
7. Panel táctil PLC
El cerebro de la línea. Los operarios introducen la longitud de la cubierta, la velocidad, la energía de sellado o la cantidad de adhesivo y los ajustes de plegado directamente en la pantalla táctil. El PLC coordina entonces todos los servomotores, la unidad de sellado y los cilindros neumáticos, de modo que cambiar el tamaño del producto lleva minutos en lugar de horas.
| Componente | Función principal | Qué comprobar durante el funcionamiento |
|---|---|---|
| Estante para materiales | Soporta y desenrolla rollos de materia prima. | Alineación de rodillos y juntas de empalme |
| Control de tensión | Mantiene una alimentación constante y de baja tensión. | Trayectoria de material sin arrugas |
| rodillos de alimentación servoaccionados | Controla la velocidad de avance y la longitud de la cubierta. | Dimensiones de la cubierta uniformes |
| Unidad de sellado | Une o pega bordes sin hilo | Resistencia del sellado y acabado de los bordes |
| Módulo de perforación/corte | Forma y separa cada cubierta | Desgaste del molde y precisión de corte |
| Sistema plegable | Fundas compactas para embalaje | Alineación de los pliegues y orden en el apilamiento |
| Pantalla táctil PLC | Control centralizado y entrada de parámetros | Mensajes de error y recetas guardadas |
Cómo operar una máquina para fabricar fundas de asiento de inodoro: Paso a paso
Siga esta secuencia en cada turno. Se aplica tanto a las máquinas soldadas por ultrasonidos como a las pegadas, y es la misma secuencia que utilizan los operarios de fábrica que manejan una máquina para fabricar fundas de inodoro durante todo el día.
Paso 1: Realice la comprobación de seguridad previa al arranque.
Cada turno en una máquina para fabricar fundas de inodoro comienza con la misma revisión de cinco minutos. Antes de encenderla, confirme que todas las protecciones estén en su lugar, que el botón de parada de emergencia funcione y que el área de trabajo esté limpia. Verifique el suministro de aire comprimido (la mayoría de las líneas requieren entre 0,6 y 0,8 MPa) y asegúrese de que no haya atascos de material del turno anterior.
Paso 2 — Cargar los rollos de materia prima
Coloque el rollo de tela no tejida (y el rollo de película de PE en las líneas impermeables) en el soporte de materiales, alinee los bordes del rollo y fije el núcleo en su lugar. En las máquinas de encolado, cargue también el rollo de papel desmoldante, que suele tener entre 1,5 y 2,5 cm de ancho. Empalme el extremo del rollo viejo con el nuevo para que la línea no tenga que detenerse.
Paso 3: Pasar el material a través de la línea.
Siga las marcas de la trayectoria del material en el bastidor, pasando la banda a través de los rodillos tensores, la unidad de sellado y la sección de plegado. Asegúrese de que la banda quede plana y sin pliegues antes de cerrar las protecciones. En las máquinas ultrasónicas, confirme que la película y el tejido no tejido entren en la unidad de sellado al mismo nivel.
Paso 4: Configurar los parámetros en la pantalla táctil.
En la pantalla del PLC, introduzca la longitud y el ancho de la funda, el modo de plegado, la velocidad de producción y la energía de sellado (o la cantidad de adhesivo en las máquinas de encolado). Utilice los valores de la ficha técnica de su máquina para fabricar fundas de inodoro como punto de partida y guárdelos como una receta para poder recuperar el siguiente pedido con un solo toque.
Paso 5: Ejecutar un lote de prueba
Inicie la línea a baja velocidad y realice entre 10 y 20 pruebas. Inspeccione cada una: los bordes deben estar completamente sellados o pegados uniformemente, el contorno perforado debe ser nítido, las dimensiones deben coincidir con los valores establecidos (con un margen de error de corte de aproximadamente 3 mm) y los pliegues deben ser firmes y uniformes. Ajuste los parámetros si es necesario y, a continuación, realice otra tanda corta para confirmar. Este paso de prueba es fundamental para quienes se inician en la fabricación de fundas para inodoros.
Paso 6: Ejecutar la producción continua y monitorizar.
Una vez que las piezas de prueba pasen, aumente la velocidad al rango de operación normal, generalmente de 80 a 100 piezas por minuto en líneas automáticas. Verifique la producción cada 15 a 30 minutos: observe si hay arrugas, estiramiento de la película, acumulación de adhesivo en la boquilla o el tambor de succión, y cualquier cambio en las dimensiones de la cubierta. Un operador estable es el mejor indicador de calidad que tiene una línea.
Paso 7: Cambiar a una talla diferente
Para producir una funda de diferente tamaño o con un estilo de plegado distinto, simplemente introduzca los nuevos parámetros en la pantalla táctil y realice una nueva prueba. Dado que una máquina moderna para fabricar fundas de inodoro no requiere reequipamiento mecánico, el cambio completo suele tardar solo unos minutos.
Paso 8: Apagar y limpiar
Al finalizar el turno, detenga la alimentación y deje que el material restante pase por la máquina. Apague la máquina con el interruptor principal, libere la presión de aire, limpie la unidad de sellado o la boquilla de pegamento, limpie los sensores y retire los residuos del área de corte. Una máquina limpia arranca más rápido a la mañana siguiente.
| Fase | Acciones clave | Tiempo típico |
|---|---|---|
| Verificación previa al arranque | Guardias, parada de emergencia, presión de aire, limpieza del área | 5–10 min |
| Carga de material | Montar los rollos, alinear los bordes, empalmar | 10–20 minutos |
| Configuración de parámetros | Introduzca los valores de tamaño, velocidad, sellado o adhesivo. | 5–10 min |
| Prueba piloto | 10-20 piezas, inspección visual y dimensional | 5–10 min |
| Ejecución continua | Supervise la calidad cada 15-30 minutos. | Turno completo |
| Apagado y limpieza | Agotar el material, limpiar la unidad de sellado y los sensores. | 10–15 minutos |
Soldadura ultrasónica vs. pegado: ¿Qué opción estás eligiendo?
Antes de comenzar, identifique cuál de los dos diseños principales utiliza su máquina para fabricar tapas de inodoro, ya que el proceso de sellado varía. Ambos diseños son comunes, y la elección de la máquina adecuada para una fábrica depende principalmente del mercado objetivo del producto final. La siguiente tabla resume las diferencias prácticas.
| Característica | Máquina de soldadura ultrasónica | Máquina de encolado |
|---|---|---|
| materias primas | Tela no tejida de PP + película de PE | Papel laminado, tela no tejida laminada, papel antiadherente |
| Método de sellado | Soldadura ultrasónica, aproximadamente 20–35 kHz | Adhesivo en aerosol con transferencia por tambor de succión |
| Producto típico | Fundas suaves e impermeables tipo bolsillo | Cubiertas con tiras adhesivas para fijación |
| Salida típica | 80–100 piezas/min | 80–100 piezas/min |
| Requisitos del operador | 1 | 1 |
| Potencia instalada típica | Aproximadamente 7–10 kW | Aproximadamente 15 kW |
Normas de seguridad que todo operador debe seguir
Las líneas de conversión industrial funcionan a alta velocidad y utilizan calor, presión y aire comprimido, por lo que las normas de seguridad no son opcionales. No importa qué máquina para fabricar tapas de inodoros opere, se aplican las siguientes normas. Esta sección resume las prácticas que las normas de seguridad de maquinaria modernas, comonormas internacionales de seguridad de maquinaria— están construidos en torno a.
Nunca retire ni anule las protecciones de seguridad, los enclavamientos o las cortinas de luz mientras la máquina esté en funcionamiento.
Mantenga las manos, las herramientas y la ropa suelta alejadas de los rodillos, la unidad de sellado y el módulo de corte durante el funcionamiento.
Sepa dónde están los botones de parada de emergencia y pruébelos al comienzo de cada turno.
Solo los electricistas cualificados pueden abrir el armario eléctrico; estas líneas suelen funcionar con alimentación trifásica de 380 V / 50 Hz.
Utilice los procedimientos de bloqueo y etiquetado antes de cualquier limpieza o mantenimiento que requiera introducir la mano en el interior de la máquina.
Utilice el equipo de protección personal adecuado: protección auditiva cerca de las unidades ultrasónicas y guantes resistentes a los cortes para la manipulación de materiales.
Mantenimiento diario sencillo que mantiene la línea en funcionamiento.
Una máquina para fabricar fundas para asientos de inodoro no requiere un mantenimiento intensivo, pero sí una rutina constante. Los pequeños problemas —un sensor polvoriento, una cuchilla desgastada, una boquilla atascada— se convierten en grandes problemas si se ignoran durante semanas.
| Frecuencia | Tarea |
|---|---|
| A diario | Limpie la unidad de sellado o la boquilla de pegamento; limpie los sensores; retire los restos del área de corte. |
| Semanalmente | Compruebe la tensión y el recorrido del material para detectar desgaste; inspeccione las cuchillas y los moldes para detectar desgaste en los bordes; revise los filtros de aire y drene el condensado. |
| Mensual | Lubrique las piezas móviles según el manual; verifique la precisión del corte; compruebe las conexiones eléctricas y los sistemas de parada de emergencia. |
Solución de problemas comunes
Incluso una máquina para fabricar fundas de inodoro bien gestionada puede presentar defectos ocasionalmente. La mayoría de los problemas tienen causas sencillas, y la siguiente tabla recoge los más comunes entre los principiantes.
| Síntoma | Causa probable | Qué hacer |
|---|---|---|
| Arrugas en las cubiertas | Tensión desigual entre el no tejido y la película | Vuelva a comprobar los ajustes de tensión; verifique la alineación del rodillo. |
| Bordes sin sellar o débiles | Energía ultrasónica insuficiente o bocina desgastada | Aumenta ligeramente la energía; inspecciona el cuerno y el yunque. |
| El tamaño de la cubierta varía más de 3 mm. | Deslizamiento del rodillo de alimentación o sincronización del servo floja | Compruebe los rodillos de tracción; recalibre la longitud de alimentación. |
| Residuos de adhesivo en las cubiertas | Boquilla obstruida o exceso de adhesivo | Limpie la boquilla; reduzca la cantidad de adhesivo. |
| La máquina se detiene a mitad de la carrera. | Sensor activado por atasco o desalineación. | Elimine el atasco, reinicie el sensor, reinicie la línea. |
Especificaciones técnicas clave a evaluar
Tanto si estás aprendiendo a manejar una máquina como si planeas comprar una, la ficha técnica es la forma más rápida de entender las capacidades de una máquina para fabricar tapas de inodoro. Los valores que se muestran a continuación reflejan el rango típico de las líneas automáticas convencionales y sirven como referencia útil para comparar presupuestos.
| Especificación | Valor típico / Rango |
|---|---|
| Velocidad de producción | 80–100 piezas/min |
| Tasa calificada | ≥ 99% |
| Potencia instalada | 7–15 kW dependiendo del modelo |
| Fuente de alimentación | 380 V / 50 Hz / trifásico |
| Presión atmosférica | 0,6–0,8 MPa |
| Diámetro del rollo de materia prima | Hasta aproximadamente 1000 mm |
| Tamaño de la cubierta final | De bolsillo, de unos 700 mm de largo × 150 mm de ancho; el tipo encolado se expande hasta unos 62 × 65 cm. |
Dónde se utilizan fundas desechables para asientos de inodoro
El mercado de estos productos explica por qué tantas fábricas invierten en máquinas para fabricar fundas para asientos de inodoro. Las fundas desechables son un consumible estándar en varias industrias.
Hostelería y viajes:hoteles, aeropuertos, aerolíneas, trenes de alta velocidad y cruceros
Atención médica y de maternidad:hospitales, salas de maternidad y clínicas ambulatorias
Baños públicos y eventos:centros comerciales, parques de atracciones y grandes eventos públicos
Minorista:paquetes de tamaño viaje que se venden en supermercados y tiendas de conveniencia.
Conclusión
Manejar una máquina para fabricar fundas de inodoro es una habilidad práctica que cualquier operario de fábrica puede aprender rápidamente. El proceso es siempre el mismo: revisar la máquina, cargar el material, ajustar los parámetros, realizar una prueba, supervisar la producción y limpiar al final del turno. El equipo realiza el trabajo repetitivo; la labor del operario consiste en mantener la línea segura, limpia y funcionando de manera uniforme.
Para las empresas que abastecen a hoteles, hospitales o comercios, una máquina para fabricar fundas de inodoro bien operada transforma rollos económicos de tela no tejida en un flujo constante de productos terminados a un costo unitario predecible, con mano de obra reducida, calidad uniforme y mínimo desperdicio. Si está evaluando máquinas para una nueva línea de producción, la tabla de especificaciones anterior es un punto de partida práctico para comparar modelos.
¿Busca un fabricante fiable de máquinas para fabricar fundas para asientos de inodoro?
JUJIN es una fábrica con más de diez años de experiencia en equipos de higiene desechables. Sus ingenieros pueden recomendar el modelo adecuado —soldado por ultrasonidos o pegado— según la materia prima, el tamaño del producto y la producción prevista, además de brindar asistencia para la instalación y capacitación para los operarios.
Correo electrónico: sales5@jujin-machine.com | WhatsApp: +86-13306111722
Preguntas frecuentes
¿Es difícil aprender a usar una máquina para fabricar fundas para asientos de inodoro?
No. Las máquinas modernas utilizan control PLC con pantalla táctil, y los operarios solo introducen parámetros, cargan material y supervisan la producción. Con la formación adecuada, la mayoría de los principiantes manejan la línea de forma independiente en pocos días.
¿Qué materias primas necesito?
Tejido no tejido spunbond de PP de 20–40 g/m², más película de PE si se producen cubiertas impermeables tipo bolsillo. Las máquinas de tipo encolado utilizan papel laminado o tejido no tejido laminado junto con papel de liberación (normalmente de 1,5–2,5 cm de ancho).
¿Cuántas piezas por minuto puede producir?
Las líneas automáticas típicas funcionan a una velocidad de 80 a 100 piezas por minuto, y la producción varía según el tamaño de la cubierta y el tipo de plegado. El índice de piezas conformes suele ser del 99 % o superior cuando la máquina está configurada correctamente.
¿Puede una misma máquina producir diferentes tamaños?
Sí. Los operarios modifican la longitud, el ancho, el modo de plegado y la velocidad de la cubierta en la pantalla táctil, generalmente en cuestión de minutos y sin necesidad de reajustar la maquinaria. Guardar la configuración como recetas agiliza aún más los pedidos repetidos.
¿Cuántos operarios se necesitan?
Una máquina automática para fabricar fundas de asiento de inodoro normalmente requiere un operario para la supervisión, el empalme del material y los controles de calidad. Los pedidos grandes con cambios frecuentes de rollos pueden justificar la contratación de una segunda persona.
¿Qué mantenimiento diario se requiere?
Limpie la unidad de sellado o la boquilla de pegamento, limpie los sensores y retire los residuos del área de corte al final de cada turno. Una revisión semanal de las cuchillas, los moldes y los rodillos de tensión garantiza la uniformidad de la línea.
¿Se puede conectar a una máquina de envasado?
Sí. El mecanismo de transporte de una máquina para fabricar fundas de asientos de inodoro está diseñado para acoplarse con máquinas de envasado o embolsado, formando una línea de producción totalmente automatizada desde la materia prima hasta el producto envasado.


