


پوشش اکستروژن در مقابل لمینت اکستروژن: تفاوتهای کلیدی
دو اصطلاح دائماً در تبدیل منسوجات بیبافت ظاهر میشوند: پوشش اکستروژن و لمینت اکستروژن. آنها از یک خانواده دستگاه، پلیمر مذاب یکسان و یک گیره خنککننده مشترک استفاده میکنند، اما وظایف متفاوتی انجام میدهند. این راهنما این دو فرآیند را مقایسه میکند و مزایا و معایب لمینت اکستروژن بیبافت را از نظر عملی بررسی میکند. خوانندگان یاد خواهند گرفت که کدام فرآیند با کدام محصول مطابقت دارد، چگونه این بده بستانها بر هزینه و کیفیت تأثیر میگذارند و هنگام تهیه تجهیزات چه مواردی را باید بررسی کنند.
هر دو فرآیند از آناتومی دستگاه اصلی یکسانی استفاده میکنند: یک اکسترودر که رزین را ذوب و همگن میکند، یک قالب شیاردار مسطح که مذاب را به صورت یک پرده نازک پخش میکند، و یک شیار که توسط یک غلتک خنککننده با آب و یک غلتک فشاری تشکیل میشود. پایههای باز کردن پیچ، کنترل کشش، برش لبه و یک شیار، خط را کامل میکنند. تنها تفاوت ساختاری بین پوششدهی و لمینت کردن، تعداد تارهایی است که به درون شیار تغذیه میشوند. در خطوط فقط پوششدهی، تار در یک مسیر وارد و خارج میشود؛ در خطوط لمینت کردن، تار دوم به گونهای رزوه میشود که هر دو در شیار به پلیمر برسند.
نکات کلیدی
پوشش اکستروژن یک لایه پلیمر مذاب را روی یک زیرلایه اعمال میکند؛ در حالی که در لایهگذاری از پلیمر به عنوان یک لایه اتصال بین دو زیرلایه استفاده میشود.
مزایا و معایب لمینت اکستروژن نبافته تعیین میکند که آیا این فرآیند برای یک محصول خاص مناسب است یا خیر: مهمترین مزایا عبارتند از استحکام و سرعت اتصال در مقابل قرار گرفتن در معرض حرارت و کنترل پوشش.
در صنعت منسوجات بیبافت، لمینت به دلیل عدم نیاز به چسب، ضد آب بودن، سرعت بالای اتصال و همچنین نرمی و لطافت محصول نهایی لمینت، ارزشمند است.
پارامترهای فرآیند مانند دمای مذاب، فشار گاز گرفتن و دمای غلتک سرد تعیین میکنند که آیا لمینت نرم، محکم و یکنواخت میشود یا خیر.
تفاوت پوشش و لمینت چیست؟
پوشش اکستروژن فرآیندی است که در آن ترموپلاستیک مذاب از طریق یک قالب شیاردار مسطح مستقیماً روی یک زیرلایه متحرک مانند کاغذ، فیلم، فویل یا پارچه نبافته اکسترود میشود. پلیمر روی شبکه بین غلتک سرد و غلتک فشاری قرار میگیرد، خنک میشود و یک لایه نازک پیوسته روی زیرلایه تشکیل میدهد. پلیمر لایه کاربردی است که اضافه میشود: این لایه، آببندی، مانع یا خواص سطحی را فراهم میکند. زیرلایه را میتوان با تخلیه کرونا پیشتیمار کرد تا انرژی سطحی آن افزایش یابد و چسبندگی پلیمر مذاب بهبود یابد.
لمینت کردن از همان مفهوم تجهیزات با هدفی متفاوت استفاده میکند. پلیمر مذاب بین دو شبکه زیرلایه اکسترود میشود و به عنوان لایه چسب عمل میکند که آنها را به هم میچسباند. پس از عبور مجموعه از میان سوراخ برش و خنک شدن، نتیجه یک کامپوزیت سه لایه است: زیرلایه، پلیمر، زیرلایه. رزین هم چسب و هم لایه میانی ساختار نهایی است. به طور خلاصه، پوشش یک لایه به یک شبکه اضافه میکند، در حالی که لمینت کردن دو شبکه را با پلیمر بین آنها به هم متصل میکند.
پنجرههای فرآیند معمول نشان میدهند که چرا این دو تکنیک در عمل با هم جفت میشوند. برای LDPE، دمای ذوب معمولاً در محدوده ۲۷۰ تا ۳۳۰ درجه سانتیگراد نگه داشته میشود: به اندازه کافی بالا که پلیمر بتواند جریان یابد و برای چسبندگی کمی اکسید شود، و به اندازه کافی پایین که از تخریب الیاف یک شبکه سبک وزن جلوگیری شود. وزن پوشش معمولاً بین ۱۰ تا ۴۰ گرم بر متر مربع (تقریباً ۱۰ تا ۴۰ میکرومتر فیلم) است، بسته به اینکه آیا محصول به یک سطح نازک و نرم یا یک مانع سفت نیاز دارد. فاصله هوایی بین قالب و محل اتصال، فشار محل اتصال و دمای غلتک سرد، مجموعه متغیرهایی را که اپراتورها هنگام تغییر از یک محصول به محصول دیگر تنظیم میکنند، کامل میکنند.
| جنبه | پوشش اکستروژن | لمینیت اکستروژن |
|---|---|---|
| بسترهای درگیر | یکی | دو |
| نقش پلیمر | لایه سطحی عملکردی | لایه پیوند و لایه میانی |
| خروجی معمولی | تک وب روکش دار | کامپوزیت چند لایه پیوندی |
| محصولات رایج | فیلم روکشدار، کاغذ روکشدار، نبافته با سطح فیلم | ساختارهای نبافته + فیلم، کاغذ + فویل، فیلم + فیلم |
| راه اندازی دستگاه | یکی را باز کن، نوک سینه را تغذیه کن | دو نفر با هم نوک سینه را باز میکنند و به آن شیر میدهند |
دانستن اینکه یک تأمینکننده کدام یک از دو تکنیک را توصیف میکند، برای کنترل کیفیت و مقایسه منصفانه اهمیت دارد. یک قیمتگذاری برای «خط لمینت» که در واقع یک بازشو دارد، فقط میتواند پوشش دهد؛ خطی با دو بازشو میتواند هر دو را انجام دهد. ادعاهای مربوط به ضخامت، الزامات چسبندگی و ضمانتنامههای محصول، همگی برای این دو حالت به طور متفاوتی بیان میشوند، بنابراین خریدارانی که این تفاوت را درک میکنند، از انتظارات نامتناسب جلوگیری میکنند.
خود این اصطلاحات پیرامون مواد فیبری مهندسیشده تعریف میشوند:ISO 9092، استاندارد بینالمللی که مواد نبافته را تعریف میکند، آنها را به عنوان مجموعههای فیبری مهندسیشده با یکپارچگی ساختاری که با روشهای فیزیکی یا شیمیایی به دست میآیند، به استثنای بافندگی، کشبافی و کاغذسازی، توصیف میکند. انجمنهای صنعتی مانندانجمن صنایع پارچههای نبافتهوادانا، انجمن منسوجات نبافته و صنایع وابسته، دادههای پسزمینهای را که مبدلها هنگام مقایسه فرآیندها استفاده میکنند، منتشر کنید.
وقتی دو اصطلاح در تبدیل منسوجات نبافته با هم همپوشانی دارند
در زبان روزمره کارخانه، مرز بین این دو فرآیند اغلب مبهم است. یک خط ورق بهداشتی که یک پارچه نبافته اسپان باند را تغذیه میکند و یک فیلم PE مذاب را روی آن فشار میدهد، از نظر فنی پوشش اکستروژن است، زیرا تنها یک زیرلایه وجود دارد. بسیاری از تبدیلکنندگان هنوز آن را لمینت مینامند زیرا خروجی یک پارچه لمینت شده با روکش فیلم است. این سردرگمی در کارخانه اهمیت کمی دارد، اما وقتی خریداران مشخصات را مقایسه میکنند، اهمیت پیدا میکند.
واقعیت عملی این است که اکثر خطوط مدرن میتوانند هر دو را انجام دهند. اکسترودر، قالب شیاردار، رول خنککننده و گیره یکسان هستند؛ تفاوت در این است که آیا باز کردن مجدد گیره را تغذیه میکند یا خیر. یک دستگاه لمینت اکستروژن با دو باز کردن و حالت قابل تعویض میتواند یک شبکه را در یک نوبت پوشش دهد و در نوبت بعدی دو شبکه را لمینت کند. به همین دلیل است که خریداران دستگاه باید قبل از خرید، تعداد باز کردنها، حالتهای موجود و عرض زیرلایه مورد نیاز خود را تأیید کنند.
یک خط تولید کامپوزیت نبافته معمولی برای محصولات بهداشتی، همپوشانی این دو را نشان میدهد. تار عنکبوت معمولاً از جنس اسپانباند یا SMS نبافته و فیلم از جنس LDPE است. در حالت پوششدهی، فیلم روی تار عنکبوت نبافته قرار میگیرد تا صفحه پشتی ضد نشت مورد استفاده در پوشک و نوار بهداشتی را تشکیل دهد. در حالت لمینت، یک تار عنکبوت دوم مانند یک تار عنکبوت نبافته دیگر یا یک دستمال کاغذی در همان محل اتصال قرار میگیرد و یک کامپوزیت چسبنده برای دستمالهای مرطوب یا محصولات پزشکی تولید میکند. بنابراین، یک خط تولید واحد به هر دو خانواده محصول خدمات ارائه میدهد، به همین دلیل است که انعطافپذیری تجهیزات یک مزیت تجاری واقعی است.
انتخاب بین حالتها به ندرت برای کل یک کارخانه ثابت است. یک دستگاه تبدیلکننده که صبحها صفحات پشتی پوشک تولید میکند، میتواند پس از تعویض که چند دقیقه طول میکشد، به یک کامپوزیت پاککننده دو وبهای تغییر دهد، البته تا زمانی که دستگاه دستور العملهای هر دو کار را ذخیره کند. این انعطافپذیری یکی از دلایلی است که خطوط تمام سروو با ذخیرهسازی دستور العملهای صفحه لمسی به استانداردی در بخش بهداشت تبدیل شدهاند: سختافزار تغییر نمیکند، فقط باز کردن و پارامترهای ذخیره شده تغییر میکنند.
انجمنهای فنی مانندTAPPI، انجمن فنی صنایع تبدیلی و بستهبندی، دانش گسترده ای در مورد پوشش اکستروژن دارند که هم حالت های پوشش دهی و هم حالت های لمینت را روی همان تجهیزات پوشش می دهد.
مزایا و معایب لمینت اکستروژن برای پارچههای نبافته
پس از درک فرآیند، تصمیم گیری به یک قضاوت متعادل ختم میشود. هیچ روش تبدیل واحدی برای هر محصول بهترین نیست؛ هر روش، یک ویژگی را با ویژگی دیگر مبادله میکند. مزایا و محدودیتهای زیر نشان دهنده نحوه عملکرد این فرآیند بر روی مواد نبافته واقعی در تولید است و عواملی هستند که خریداران هنگام مقایسه قیمتها در نظر میگیرند.
مزایا
اتصال بدون چسب و با لنگر مکانیکی.از آنجا که پلیمر هنگام برخورد با پارچه مذاب است، به درون ساختار الیاف جریان مییابد و با سرد شدن، محکم میشود. هیچ لایه چسبی برای از بین رفتن وجود ندارد، هیچ حلالی وجود ندارد و نیازی به کوره خشک کردن نیست. اتصال در تمام عرض پارچه پیوسته است، که دستیابی به آن با چسبهای اسپری شده یا روکش شده دشوار است.
مانع ضد آب در یک مرحله.یک فیلم پلیمری پیوسته به طور طبیعی ضد آب و مقاوم در برابر مایعات است، که دقیقاً همان چیزی است که صفحات پشتی پوشک، پارچههای پزشکی و آسترهای بستهبندی به آن نیاز دارند.
سرعت تک پاس بالا.لمینت کردن در یک مرحله و با سرعت بالای خط انجام میشود، بنابراین هزینه واحد با افزایش حجم کاهش مییابد. مدلهای پرسرعت با سرعت ۱۰۰ متر در دقیقه و بالاتر تولید میشوند.
حس نرمی دست.بدون لایه چسب بین پارچه و فیلم، لمینت انعطافپذیر و قابل جابجایی باقی میماند، که یک ویژگی مهم برای محصولات بهداشتی و پزشکی است.
کیفیت پایدار با کنترل دیجیتال.کشش سروو موتور و ورود پارامتر روی صفحه لمسی، باعث میشود که سطح رول صاف و پوشش یکنواخت بماند و ضایعات ناشی از کشش، چروکیدگی و تغییر ضخامت کاهش یابد.
از دیدگاه هزینه، این فرآیند کل مراکز هزینه را از لیست مواد اولیه حذف میکند. هیچ چسب، حلال، ایستگاه پوششدهی و کوره خشککنی وجود ندارد؛ فیلم پلیمری به صورت خطی از گلولهها تولید میشود. برای تبدیل با حجم بالا، ترکیب هزینه مواد کمتر و سرعت تک مرحلهای معمولاً عامل تعیینکننده است.
پتانسیل بازیافت پذیریساختارهای تکمادهای، مانند یک فیلم PE روی یک شبکه مبتنی بر PE، نسبت به کامپوزیتهای چندلایه چسبدار، راحتتر بازیافت میشوند، زیرا هیچ چسب خارجی در طول پردازش مجدد نباید جدا شود.
| مزیت | در عمل به چه معناست |
|---|---|
| اتصال بدون چسب | پیوند مکانیکی پیوسته، بدون هزینه چسب یا حلال |
| مانع ضد آب | سطح مقاوم در برابر سیال که در همان مرحله تشکیل شده است |
| سرعت بالا | خروجی تکگذر، هزینه واحد را پایین نگه میدارد |
| حس نرمی دست | بدون لایه چسب، لمینت انعطافپذیر و قابل جابجایی |
| ثبات | تنش سروو و کنترل دیجیتال ضایعات را کاهش میدهند |
| قابلیت بازیافت | سازههای تکمادهای راحتتر بازیافت میشوند |
معایب
قرار گرفتن در معرض گرما روی پارچه.پلیمر باید به اندازه کافی داغ باشد تا جریان یابد و پیوند برقرار کند، که معمولاً برای LDPE در محدوده ۲۷۰ تا ۳۳۰ درجه سانتیگراد است. اگر دمای مذاب با زیرلایه مطابقت نداشته باشد، پارچههای نبافته سبک میتوانند جمع شوند، سفت شوند یا دچار آسیب الیاف شوند، بنابراین تارهای نازک نیاز به کنترل دقیق پارامترها دارند. برای تارهای کمتر از ۳۰ گرم بر متر مربع، اپراتورها معمولاً در انتهای پایین پنجره کار میکنند و فاصله هوا را کوتاه میکنند تا زمانی که الیاف در نزدیکی مذاب میمانند را محدود کنند.
کاهش قابلیت تنفس.یک فیلم پیوسته، بخار رطوبت را مسدود میکند. قابلیت تنفس را میتوان با پوششهای نازکتر یا رزینهای اصلاحشده تنظیم کرد، اما نمیتواند به ساختار باز اتصال نقطهای چسب برسد. محصولاتی که باید از هوا یا بخار رطوبت عبور کنند، مانند فیلمهای پوشاک قابل تنفس، معمولاً به فیلمهای سوراخدار یا مسیر اتصال متفاوتی نیاز دارند.
کنترل ضخامت پوشش.ضخامت یکنواخت به فاصله بین قالب، خروجی اکسترودر و حفظ تعادل سرعت خط بستگی دارد. رسیدن به این هدف به تجربه فرآیند و در دستگاههای قدیمیتر، توجه مداوم اپراتور نیاز دارد. دستگاههای مدرن حلقه را به طور خودکار میبندند و با مرتبط کردن سرعت اکسترودر به سرعت خط، وزن هدف را حفظ میکنند.
سرمایهگذاری اولیه بالاتر.یک اکسترودر، قالب شیاردار، رول خنککننده و سیستم کشش، هزینه بیشتری نسبت به یک لمینت چسبی ساده دارند. بازگشت سرمایه از هزینه مواد کمتر و سرعت بالاتر حاصل میشود، نه از قیمت خرید پایینتر.
انعطافپذیری محدود الگو.این فرآیند یک فیلم پیوسته تولید میکند. کاربردهایی که نیاز به اتصال انتخابی یا طرحدار دارند، با لمینت چسبی بهتر انجام میشوند، که میتواند چسب را فقط در جایی که مورد نیاز است اعمال کند.
تخصص فرآیند مورد نیاز است.پنجرههای دمایی، فشار نیپ، فاصله هوایی و کشش با یکدیگر تعامل دارند. تولیدکنندهای که راهنمایی پارامتر و پشتیبانی راهاندازی را ارائه میدهد، منحنی یادگیری را به میزان قابل توجهی کاهش میدهد.
| محدودیت | چگونه بر تولید تأثیر میگذارد |
|---|---|
| قرار گرفتن در معرض گرما | اگر دمای ذوب خیلی بالا باشد، تارهای سبک میتوانند منقبض یا سفت شوند. |
| کاهش تنفس پذیری | فیلم پیوسته بخار را مسدود میکند؛ فقط تا حدی قابل تنظیم است |
| کنترل ضخامت | نیاز به فاصلهی دای، خروجی و سرعت خط متعادل دارد |
| سرمایهگذاری اولیه | هزینه سرمایه گذاری بالاتر نسبت به لمینت های چسبی |
| انعطافپذیری الگو | فیلم پیوسته؛ بدون پیوند انتخابی یا الگودار |
| تخصص فرآیند | پارامترهای تعاملی نیاز به اپراتورهای آموزش دیده دارند |
چگونه بدهبستانها به محصولات واقعی تبدیل میشوند
این مقایسه وقتی در مورد محصولات اعمال میشود، ملموستر میشود. یک لایه محافظ پوشک به یک فیلم ضد نشت، خروجی بالا و حس نرمی نیاز دارد که مستقیماً با نقاط قوت این فرآیند مرتبط است. یک پارچه جراحی به مقاومت در برابر مایعات و سطح مانعی نیاز دارد که به طور رسمی درجهبندی شده باشد؛دستورالعملهای نظارتی در مورد لباسهای پزشکیسطوح مانع شناختهشدهای را که چنین مواد محافظی باید داشته باشند، توضیح میدهد. در مقابل، یک بستهبندی یا پارچه پوشاک قابل تنفس، ممکن است با اتصال نقطهای چسب بهتر عمل کند، زیرا یک فیلم پیوسته، انتقال بخار مورد نیاز محصول را مسدود میکند.
همین استدلال در مورد تارهای حساس به دما نیز صدق میکند. اگر زیرلایه نتواند گرمای یک فیلم مذاب را تحمل کند، لمینت چسبی یا لمینت فیلم، مسیر ایمنتری است. به طور خلاصه، لمینت زمانی برنده میشود که محصول به یک پیوند قوی، مداوم و ضد آب در حجم بالا نیاز داشته باشد؛ گزینههای جایگزین زمانی برنده میشوند که قابلیت تنفس، طرح یا حساسیت به گرما بر نیاز غالب باشد.
همین فناوری در خدمت سه بخش با اولویتهای کمی متفاوت است. در محصولات بهداشتی، لمینت، صفحه پشتی را تشکیل میدهد: ساختاری که باید در برابر نشت مقاومت کند و در عین حال در برابر پوست نرم باشد، که این امر باعث ایجاد یک پوشش نازک و کم وزن میشود. در محصولات پزشکی، پردهها و گانها، یک مانع مایع را با راحتی برای رویههای طولانی ترکیب میکنند، بنابراین وزن فیلم و وزن پایه پارچه در برابر آویزش و قابلیت تنفس متعادل میشود. در بستهبندی، لمینت به دلیل مانع رطوبت و استحکام مکانیکی آن انتخاب میشود، نه به دلیل نرمی، به همین دلیل است که پوشش اغلب ضخیمتر و زیرلایه سنگینتر است.
| سناریوی محصول | فرآیند توصیه شده | دلیل |
|---|---|---|
| صفحه پشتی بهداشتی ضد نشت | پوشش اکستروژن یا لمینیت | فیلم ضد آب پیوسته، نرم، سرعت بالا |
| پارچه جراحی یا لباس ایزوله | پوشش اکستروژن یا لمینیت | مانع سیال پیوسته با سطح حفاظت درجهبندیشده |
| لباس یا فیلتر قابل تنفس | اتصال نقطهای چسبی | ساختار باز و قابل تنفس را حفظ میکند |
| وب حساس به دما | لایه بندی فیلم یا چسب | از قرار گرفتن وب در معرض گرمازدگی جلوگیری میکند |
| پیوند انتخابی یا الگودار | لمینت چسبی | چسب فقط در صورت لزوم قابل استفاده است |
راهنمای تصمیمگیری فوق موارد رایج را پوشش میدهد، اما محصولات غیرمعمول نیاز به بررسی دقیقتری دارند. پارچهای که باید بسیار الاستیک باقی بماند، یا تار و پودی که حاوی افزودنیهای حساس به گرما است، ممکن است در برابر فیلم مذاب دوام نیاورد. در چنین مواردی، مبدلها قبل از تعهد به تجهیزات، یک آزمایش کوچک انجام میدهند، زیرا یک اتصال ناموفق در خط تولید هزینه بیشتری نسبت به یک نمونه رد شده دارد.
قبل از خرید تجهیزات چه مواردی را باید بررسی کرد
خریداران باید با تعریف محصول هدف شروع کنند: عرض نوار، محدوده ضخامت پوشش، خروجی مورد نیاز و اینکه آیا هر دو حالت پوشش و لمینت مورد نیاز است یا خیر. این چهار پاسخ، فهرست تجهیزات را سریعتر از هر مرحله دیگری محدود میکند. برای خریدارانی که تصمیم گرفتهاند این فرآیند با محصول آنها مطابقت دارد، انتخاب تجهیزات تعیین میکند که چه تعداد از مزایا محقق میشود و چه تعداد از محدودیتها را میتوان مدیریت کرد. به عنوان مثال، دستگاهی که دستور العملهای چندین محصول را ذخیره میکند، انعطافپذیری محدود الگوی فرآیند را به یک مزیت برنامهریزی تبدیل میکند، نه یک محدودیت.
| عامل | چه چیزی را بررسی کنیم |
|---|---|
| حالت پوششدهی در مقابل حالت لمینت | تعداد دفعات باز شدن نخ؛ آیا نخ میتواند روکش، لمینت یا هر دو را انجام دهد؟ |
| عرض کاری | عرض مواد اولیه را مطابقت دهید؛ خطوط فشرده معمولاً تا 600 میلیمتر را تحمل میکنند. |
| سرعت تولید | سرعت نامی متر بر دقیقه را بررسی کنید؛ مدلهای پرسرعت به ۱۰۰ متر بر دقیقه میرسند |
| کنترل ضخامت | فاصله بین قالب، سرعت اکسترودر و سرعت خط باید قابل تنظیم باشد |
| کنترل تنش | سیستمهای سروو یا سیلندری از کشیدگی و چروک شدن جلوگیری میکنند |
| مدیریت گرما | تأیید پنجرههای ذوب ایمن برای منسوجات نبافته سبک |
| منبع تغذیه | ولتاژ محلی را مطابقت دهید، به عنوان مثال ۳۸۰ ولت / ۵۰ هرتز |
| پشتیبانی پس از فروش | گارانتی، راهنمای نصب، قطعات یدکی و آموزش |
هنگام خرید دستگاه لمینت اکستروژن در حجم بالا، خریداران باید برگه مشخصات کامل، پارامترهای فرآیند و یک آزمایش روی مواد خودشان را درخواست کنند. مقایسه یکنواختی پوشش و مقاومت در برابر پوسته شدن در بین تولیدکنندگان منتخب، یک روش عملی برای تأیید کیفیت قبل از ثبت سفارش است. مقایسه ساختار یافته این نکات، همراه با جدول فنی بالا، قبل از هرگونه تصمیم گیری برای خرید، تصویر کاملی ارائه میدهد. همچنین بپرسید که دستگاه در هنگام روشن و خاموش شدن، که بیشترین تغییر ضخامت در آن رخ میدهد، چگونه رفتار میکند.
شرایط پس از فروش به اندازه سختافزار اهمیت دارد. دوره گارانتی استاندارد، دستورالعملهای نصب مستند، در دسترس بودن قطعات یدکی و آموزش اپراتور، نشانههای عملی یک تأمینکننده قابل اعتماد هستند. برای فرآیندی با پارامترهای تعاملی، پشتیبانی راهاندازی که به خریدار کمک میکند تا در روزهای اول به وزن پوشش پایدار برسد، معمولاً با کاهش ضایعات آزمایشی، هزینه خود را جبران میکند.
نتیجهگیری
پوشش اکستروژن و لمینت اکستروژن خویشاوندان نزدیکی هستند که ساختارهای متفاوتی را ارائه میدهند: پوشش یک لایه پلیمری را به یک تار عنکبوت اضافه میکند، در حالی که لمینت دو تار عنکبوت را با پلیمر در میان آن پیوند میدهد. برای تولیدکنندگان منسوجات نبافته، سنجش مزایا و معایب لمینت اکستروژن نبافته به چند بده بستان واضح خلاصه میشود: یک پیوند قوی، بدون چسب و ضد آب با سرعت بالا، متعادل در برابر قرار گرفتن در معرض گرما، محدودیتهای تنفسپذیری و سرمایهگذاری اولیه بالاتر. محصولاتی که به عملکرد مانع مداوم در حجم بالا نیاز دارند، بیشترین بهره را از این فرآیند میبرند. محصولاتی که به تنفسپذیری یا پیوند انتخابی نیاز دارند، ممکن است در جای دیگری بهتر ارائه شوند. برای خریداران دستگاه، سوالات عملی ساده هستند: یک تار عنکبوت یا دو تار عنکبوت، کدام محدوده پوششدهی، چه سرعتی و چه پشتیبانی پس از فروش. یک آزمایش کوتاه با مواد نمونه، ارزانترین راه برای تأیید انتخاب قبل از سرمایهگذاری است. با دستگاه مناسب و پارامترهای فرآیند مناسب، لمینت همچنان یکی از قابل اعتمادترین راهها برای تبدیل پارچه نبافته به یک کامپوزیت نهایی و با کارایی بالا است.
سوالات متداول
مزایا و معایب لمینیت اکستروژن برای پارچههای نبافته چیست؟
مزایای اصلی آن عبارتند از اتصال قوی بدون چسب، مانع ضد آب، سرعت بالا و حس نرمی در دست. معایب اصلی آن قرار گرفتن در معرض گرما در تارهای سبک، کاهش تنفسپذیری، نیاز به کنترل ضخامت و سرمایهگذاری اولیه بالاتر است.
تفاوت بین پوشش اکستروژن و لمینت اکستروژن چیست؟
پوشش اکستروژن یک لایه پلیمر مذاب را روی یک زیرلایه اعمال میکند. در لایهبندی، پلیمر بین دو زیرلایه اکسترود میشود، جایی که به عنوان لایه اتصال و لایه میانی کامپوزیت عمل میکند.
آیا لمینت اکستروژن از لمینت چسبی قویتر است؟
برای پیوندهای پیوسته و تمام عرض، لنگر مکانیکی یک پلیمر مذاب معمولاً قویتر و منسجمتر از یک خط چسب است. با این حال، لایهبندی چسب امکان پیوند انتخابی و طرحدار را فراهم میکند، کاری که این فرآیند نمیتواند انجام دهد.
آیا این فرآیند میتواند منسوجات نبافته قابل تنفس تولید کند؟
بله، تا حدی. قابلیت تنفس از طریق ضخامت فیلم و انتخاب رزین تنظیم میشود، اما یک فیلم پیوسته همیشه بخار بیشتری را نسبت به اتصال نقطهای چسب مسدود میکند.
آیا گرما به پارچههای نبافته آسیب میرساند؟
اگر دمای مذاب خیلی بالا باشد، منسوجات نبافته سبک میتوانند جمع یا سفت شوند. تطبیق دما با زیرلایه، معمولاً در محدوده ۲۷۰ تا ۳۳۰ درجه سانتیگراد برای LDPE، خطر را تحت کنترل نگه میدارد.
از کدام پلیمرها استفاده میشود؟
LDPE رایجترین نوع است زیرا نرم، ضد آب و مقرون به صرفه است. LLDPE، PP، EVA و EMA زمانی استفاده میشوند که چقرمگی، مقاومت در برابر حرارت یا چسبندگی ویژه مورد نیاز باشد.
یک خط به چه سرعتی میتواند برسد؟
سرعت تولید به طراحی دستگاه و جنس آن بستگی دارد. دستگاههای لمینت اکستروژن با سرعت بالا، سرعت ۱۰۰ متر بر دقیقه دارند که برای خطوط فشرده تمام سروو برای مواد بهداشتی و پزشکی معمول است.
به دنبال یک تولیدکننده قابل اعتماد برای دستگاه لمینت اکستروژن غیر بافته شده هستید؟
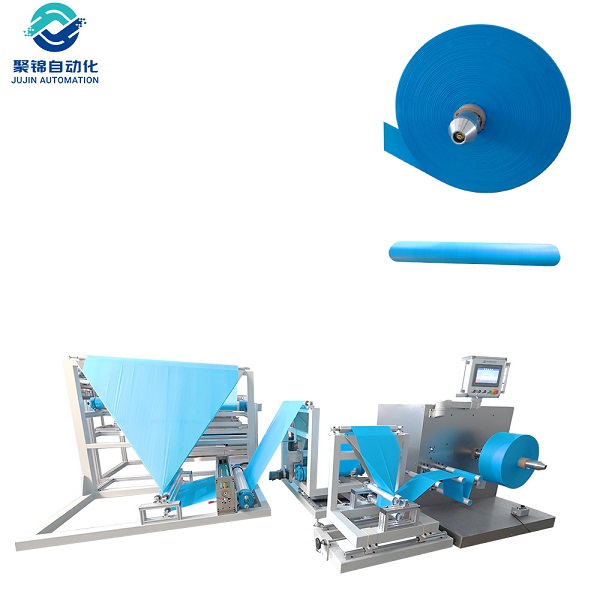
شرکت JUJIN Automation دارای ۱۸ سال سابقه در تحقیق و تولید ماشینآلات نبافته است. دستگاه کامپوزیت نبافته پرسرعت و تمامسرووی این شرکت، فیلم PE/PP را با سرعت حداکثر ۱۰۰ متر در دقیقه و بدون چسبهای شیمیایی، با کنترل لمسی، قاب جوش داده شده ۳ تنی و پشتیبانی تحویل جهانی، روی پارچههای نبافته لمینت میکند. خریداران میتوانند قبل از سفارش، مشخصات، پارامترهای فرآیند و نمونههای آزمایشی را درخواست کنند.


