


لمینت اکستروژن غیر بافته شده: راهنمای کامل فرآیند، مزایا و کاربردها
هر روز، میلیونها محصول بهداشتی، لباسهای پزشکی و مواد بستهبندی صنعتی به یک مرحله صنعتی آرام وابسته هستند: یک رول از پارچه نبافته نرم که با پرده نازکی از پلیمر مذاب برخورد میکند و در کسری از ثانیه به هم فشرده میشود. این مرحله ... نامیده میشود.لمینیت اکستروژن غیر بافته شدهو تجهیزات پشت آن یک ... استدستگاه لمینت اکستروژناین راهنما توضیح میدهد که این فرآیند چگونه کار میکند، چه موادی در آن دخیل هستند، چرا تولیدکنندگان آن را انتخاب میکنند و لمینتهای نهایی کجا استفاده میشوند. خریداران همچنین راهنماییهای عملی برای خرید ...دستگاه لمینت اکستروژنبرای خط تولیدشان.
نکات کلیدی
این فرآیند، یک پارچه نبافته را در یک مرحله پیوسته و بدون استفاده از چسب به یک فیلم پلیمری مذاب متصل میکند.
خط هسته از یک بازکنندهی نخ، یک اکسترودر با قالب تخت، یک گیرهی خنککننده و یک وایندر تشکیل شده است؛ کنترل کشش و دما، کیفیت را تعیین میکنند.
اتصال بدون چسب، لمینتهای قوی، ضد آب و اغلب قابل تنفس را با هزینه اجرایی کمتر از لمینتهای چسبی ایجاد میکند.
بهداشت، پزشکی و بستهبندی سه حوزهی کاربردی بزرگ برای کامپوزیتهای نبافتهی چندلایه هستند.
لمینت اکستروژن غیر بافته شده چیست؟
لمینیت اکستروژن غیر بافته شدهیک فرآیند تبدیلی است که در آن یک لایه از پلیمر مذاب از طریق یک قالب شیاردار مسطح بر روی یک زیرلایه نبافته متحرک اکسترود میشود. پرده پلیمری و پارچه با هم از میان یک شیار تشکیل شده توسط یک غلتک سرد و یک غلتک فشاری عبور میکنند، جایی که فیلم داغ به سطح الیاف فشرده میشود. با خنک شدن فیلم، با لنگر مکانیکی به پارچه قفل میشود، بدون اینکه چسب، حلال یا ماده چسبندهای در محصول وجود داشته باشد. نتیجه یک ورق کامپوزیت است که نرمی و استحکام نبافته را حفظ میکند و عملکرد مانع فیلم پلیمری را افزایش میدهد.
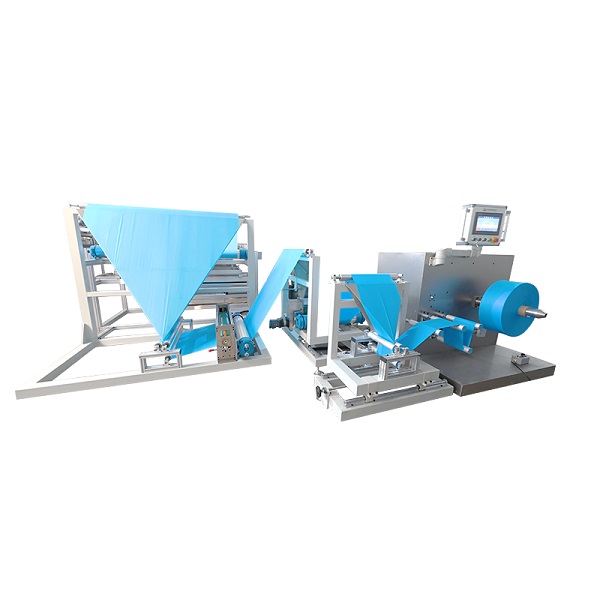
خودِ منسوجات بیبافت با این تعریف میشوند:ISO 9092، استاندارد بینالمللی که مواد نبافته را تعریف میکندبه عنوان مجموعههای فیبری مهندسیشده که به روشهای فیزیکی یا شیمیایی، به جز بافندگی، کشبافی و کاغذسازی، یکپارچگی ساختاری پیدا کردهاند.انجمن صنایع پارچههای نبافتهوادانا، انجمن منسوجات نبافته و صنایع وابسته، پیشینه مفصلی در مورد نحوه تولید و استفاده از منسوجات بیبافت منتشر کند.دستگاه لمینت اکستروژنمرحله لمینت کردن را در یک خط انجام میدهد: باز کردن پارچه، اکسترود کردن فیلم، اتصال، خنک کردن و دوباره پیچیدن.
نحوه کار فرآیند - گام به گام
اگرچه طرحبندی دستگاهها متفاوت است، اما هر خط لمینت از توالی منطقی یکسانی پیروی میکند. مراحل زیر یک خط لمینت یک رو معمولی را شرح میدهد.
گشودن و گشودن.زیرلایه نبافته روی یک پایه بازشو نصب میشود. رولهایی با قطر حدود ۸۰۰ میلیمتر در خطوط تولید فشرده رایج هستند، زیرا رول بزرگتر به معنای تعویض کمتر است.
عملیات سطحی (اختیاری).یک عامل کرونا انرژی سطحی پارچه را افزایش میدهد که چسبندگی فیلم مذاب را روی پلیمرهای کمانرژی مانند پلیپروپیلن بهبود میبخشد.
اکستروژن پلیمری.گلولههای PE یا PP در بشکه گرم شده اکسترودر ذوب میشوند، برای حذف آلایندهها فیلتر میشوند و به صورت یک پرده مذاب یکنواخت از طریق یک قالب شیاردار مسطح پمپ میشوند. دمای ذوب معمولاً برای LDPE در محدوده ۲۷۰ تا ۳۳۰ درجه سانتیگراد قرار دارد و مقادیر پایینتر هنگام پوششدهی نبافتههای سبک وزن برای جلوگیری از آسیب حرارتی به الیاف ترجیح داده میشود.
کاربرد فیلم و اتصال نیپ.فیلم مذاب در محل اتصال بین یک غلتک سردکننده با آب و یک غلتک فشاری، به پارچه در حال حرکت برخورد میکند. فشار، پلیمر را در سطح الیاف فرو میبرد و غلتک سردکننده، گرما را برای سفت شدن فیلم جذب میکند.
خنکسازی و برش لبهها.لمینت خنک میشود، لبههای آن تا عرض کاری برش داده میشوند و ضایعات برش به طور خودکار روی خطوط با طراحی مناسب حذف میشوند.
سیم پیچی و کنترل کیفیت.رول نهایی تحت کشش ثابت پیچیده میشود. اپراتورها وزن پوشش، ضخامت لایه نازک و استحکام اتصال را بر اساس مشخصات نمونهبرداری میکنند.
سه متغیر فرآیندی شایسته توجه ویژه هستند زیرا اکثر مسائل مربوط به کیفیت را کنترل میکنند. دمای ذوب باید به اندازه کافی بالا باشد تا پلیمر جریان یابد و برای چسبندگی کمی اکسید شود، اما به اندازه کافی پایین باشد تا از تخریب الیاف نبافته جلوگیری شود. فاصله هوایی بین قالب و نیپ بر میزان کشش فیلم و میزان اکسیداسیون تأثیر میگذارد. فشار نیپ و دمای غلتک سرد تعیین میکنند که پلیمر تا چه عمقی به سطح الیاف نفوذ کند و لمینت با چه سرعتی سفت شود. در خطوط مدرن، این مقادیر به صورت دیجیتالی وارد شده و به طور خودکار نگهداری میشوند، به همین دلیل است که یک دستگاه جمع و جور میتواند رولهای ثابتی را در تمام طول روز تولید کند.
| صحنه | چه اتفاقی میافتد؟ | کنترل کلید |
|---|---|---|
| باز کردن | وب نبافته به خط تغذیه می شود | تنش و ترازبندی وب |
| درمان سطحی | تخلیه کرونا انرژی سطحی را افزایش میدهد | قدرت درمان در مقابل سرعت خط |
| اکستروژن | پلیمر ذوب شده و از شیار قالب خارج میشود | دمای سیلندر و قالب |
| اتصال نیپ | فیلم فشرده شده به پارچه، سپس خنک میشود | فشار نیپ، دمای رول سرد |
| پیرایش | لبهها به عرض نهایی برش داده میشوند | موقعیت برش و حذف |
| سیم پیچی | لمینت به صورت رول پیچیده میشود | تنش سیم پیچ، سختی رول |
انجمنهای فنی مانندTAPPI، انجمن فنی صنایع تبدیلی و بستهبندی، دانش گسترده ای در مورد پوشش اکستروژن دارند که مهندسان فرآیند برای تنظیم صحیح این پارامترها از آن استفاده می کنند.
اجزای کلیدی دستگاه لمینت اکستروژن
خریدارانی که گزینههای مختلف دستگاه را مقایسه میکنند، در هر خط به اجزای اصلی یکسانی برمیخورند؛ تفاوتها در دقت، سرعت و کنترل است. جدول زیر هر بخش و نقش آن را خلاصه میکند.
| کامپوننت | عملکرد اصلی |
|---|---|
| پایه بازشو و راهنمای وب | رول نبافته را نگه میدارد و تار عنکبوت را تراز نگه میدارد |
| سیستم کنترل تنش | برای جلوگیری از کشش و چروکیدگی، تنش ثابتی را حفظ میکند؛ انواع فول سروو یا سیلندر-محور بیشترین سازگاری را دارند. |
| اکسترودر | پلیمر را در دماهای کنترل شده ذوب و همگن میکند. |
| تعویض صفحه / فیلتر ذوب | آلایندهها و ژلها را از مذاب حذف میکند |
| قالب شیاردار تخت | مذاب را به صورت یک فیلم یکنواخت توزیع میکند؛ لبه قابل تنظیم، ضخامت را کنترل میکند |
| دستگاه تصفیه کرونا (اختیاری) | انرژی سطح زیرلایه را برای چسبندگی قویتر افزایش میدهد |
| رول چیل و رول نیپ | فیلم را به پارچه بچسبانید و آن را خنک کنید تا لمینت سفت شود |
| برش لبه و حذف ضایعات | برش و حذف تزئینات برای لبههای تمیز و عملکرد پایدار |
| ویندر | لمینت نهایی را با کشش ثابت میپیچد |
| کنترل لمسی HMI | پارامترهای سرعت، ضخامت پوشش و کشش را تنظیم میکند |
کنترل مدرن نحوهی همکاری این اجزا را تغییر داده است. درایوهای فول سروو، باز کردن، اکستروژن و پیچیدن را هماهنگ میکنند، بنابراین پارچه حتی در سرعت بالا هرگز کشیده یا چروک نمیشود. یک پنل لمسی، دستور پخت مواد مختلف را ذخیره میکند، بنابراین اپراتور میتواند با تغییر پارامترها به جای سختافزار، از لمینت بهداشتی اسپانباند به لمینت بستهبندی سفتتر تغییر دهد. خطوط پرسرعت جمعوجور در این کلاس معمولاً رولهایی با قطر تا ۸۰۰ میلیمتر و عرض حدود ۶۰۰ میلیمتر را با سرعت تولید ۱۰۰ متر در دقیقه پردازش میکنند که هزینهی واحد را برای تبدیل حجم پایین نگه میدارد.
مواد مورد استفاده در لمینت اکستروژن غیر بافته شده
دو خانواده از مواد در این فرآیند اهمیت دارند: زیرلایه نبافته و فیلم پلیمری. زیرلایههای نبافته رایج شامل پلیپروپیلن اسپانباند، ملتبلون، SMS (اسپانباند-ملتبلون-اسپانباند) و اسپانلیس هستند. پلیمر اغلب پلیاتیلن کمچگالی (LDPE) است که به دلیل هزینه کم، پردازش آسان و حس نرمی زیر دست انتخاب میشود. LLDPE، PP، EVA و EMA زمانی استفاده میشوند که به چقرمگی، مقاومت حرارتی یا چسبندگی بیشتر به یک فیلم خاص نیاز باشد.
| مواد | نقش معمول | چرا استفاده میشود؟ |
|---|---|---|
| نبافته Spunbond PP | بستر | پایه نرم، قوی و اقتصادی برای محصولات بهداشتی و پزشکی |
| ملتبلون | لایه زیرین | الیاف ظریف، خواص فیلتراسیون و مانع را افزایش میدهند |
| کامپوزیت پیامکی | بستر | ترکیبی از خاصیت بازدارندگی و استحکام برای پارچهها و لباسهای پزشکی |
| اسپانلیس | بستر | نرمی پارچه مانند برای دستمال مرطوب و لباسهای مرغوب |
| پلی اتیلن سبک (LDPE) | فیلم | رایجترین رزین پوشش؛ نرم، ضد آب، کمهزینه |
| پلی اتیلن سبک خطی (LLDPE) | فیلم | افزایش چقرمگی و مقاومت در برابر سوراخ شدن |
| پی پی | فیلم | مقاومت حرارتی و سختی بالاتر |
| اوا / EMA | فیلم | چسبندگی بهتر به زیرلایههای دشوار |
ضخامت پوشش توسط فاصله قالب، خروجی اکسترودر و سرعت خط تعیین میشود. مقادیر معمول برای لمینتهای نبافته از حدود ۱۰ تا ۴۰ میکرون متغیر است که تقریباً معادل ۱۰ تا ۴۰ گرم بر متر مربع پلیمر است. پوششهای نازکتر در جایی استفاده میشوند که نرمی و قابلیت تنفس اهمیت دارد، در حالی که پوششهای ضخیمتر، فیلمهای مانع سفتتر را برای بستهبندیهای دشوار ایجاد میکنند.
چسبندگی توسط انرژی سطحی کنترل میشود. پارچههای نبافته پلیپروپیلن انرژی سطحی پایینی دارند، به همین دلیل از عملیات کرونا برای آمادهسازی تارعنکبوت استفاده میشود. فیلم پلیاتیلن به راحتی به یک زیرلایه عملیات شده میچسبد، اما وزن سنگین پوشش میتواند لمینت را سفت کرده و قابلیت تنفس را کاهش دهد، بنابراین پوشش متناسب با کاربرد مورد نظر انتخاب میشود. این تعادل بین استحکام پیوند، نرمی و عملکرد بازدارندگی، دلیل اصلی است که مهندسان فرآیند قبل از تولید، آزمایشهایی را انجام میدهند.
مزایای لمینت اکستروژن غیر بافته شده
محبوبیت لمینت اکستروژن به مزایای قابل اندازهگیری فرآیند و محصول بستگی دارد که همه آنها را میتوان در یک دوره آزمایشی تأیید کرد.
اتصالی بدون چسب و با اتصال مکانیکی.از آنجا که پلیمر هنگام برخورد با پارچه ذوب میشود، به ساختار الیاف جریان مییابد و با سرد شدن، محکم میشود. هیچ لایه چسبندهای برای از بین رفتن وجود ندارد، هیچ حلالی برای مدیریت وجود ندارد و حس دست نرم و انعطافپذیر باقی میماند.
عملکرد مانع داخلی.یک فیلم پلیمری پیوسته ذاتاً ضد آب و در برابر مایعات مقاوم است، که دقیقاً همان چیزی است که پشتپوشهای پوشک و پارچههای جراحی به آن نیاز دارند.
قابلیت تنفس که قابل تنظیم است.با تنظیم ضخامت لایه نازک، انتخاب رزین و تنظیمات فرآیند، تولیدکنندگان میتوانند میزان عبور بخار رطوبت از میان لایه را کنترل کنند.
خروجی بالا در هر خط.لمینت کردن در یک مرحله انجام میشود، بنابراین یک خط جایگزین مراحل پوششدهی، خشک کردن و چسباندن در فرآیندهای قدیمیتر میشود. مدلهای پرسرعت با سرعت تولید ۱۰۰ متر در دقیقه و بالاتر تولید میشوند.
کیفیت پایدار با کنترل سروو.کشش سروو موتور و ورود پارامتر روی صفحه لمسی، باعث میشود که سطح رول صاف و پوشش یکنواخت بماند و ضایعات ناشی از کشش، چروکیدگی و تغییر ضخامت کاهش یابد.
از دیدگاه هزینه، لمینت اکستروژن جذاب است زیرا کل مراکز هزینه را از لیست مواد اولیه حذف میکند. هیچ چسب، حلال، ایستگاه پوششدهی و کوره خشککن وجود ندارد. فیلم پلیمری به صورت خطی از گلولهها تولید میشود، بنابراین موجودی به رزین و رولهای نبافته محدود میشود. برای تبدیل با حجم بالا، ترکیب هزینه مواد کمتر و سرعت تک مرحلهای معمولاً عامل تعیینکننده است.
| فایده | در عمل به چه معناست |
|---|---|
| اتصال بدون چسب | بدون چسب، بدون حلال، هزینه مواد کمتر، محصول نرمتر |
| عملکرد مانع | سطح ضد آب و مقاوم در برابر مایعات در یک مرحله |
| قابلیت تنفس قابل تنظیم | انتقال بخار رطوبت توسط فیلم و فرآیند تنظیم میشود |
| سرعت تک پاس | یک خط جایگزین مراحل پوشش، خشک کردن و چسب زدن میشود |
| ثبات فرآیند | تنش سروو و کنترل دیجیتال ضایعات را کاهش میدهند |
| پتانسیل بازیافت | بازیافت لمینتهای پلیاتیلن تکمادهای آسانتر است |
کاربردهای کامپوزیتهای نبافته چندلایه
لمینتهای نهایی در سه بخش اصلی به محصولاتی تبدیل میشوند که هر کدام مشخصات مورد نیاز خود را دارند.
| بخش | محصول معمولی | الزامات کلیدی |
|---|---|---|
| بهداشت | پشتپوش پوشک، نوار بهداشتی، پد بیاختیاری ادرار بزرگسالان | فیلم ضد نشت، بافت نرم و نبافته |
| پزشکی | پردههای جراحی، لباسهای ایزوله، ملحفههای استریل | مقاومت در برابر سیال، سطح تمیز، سطح مانع |
| بسته بندی | آسترهای ضد آب، بستهبندی خشککن، پوششهای ساختمانی | مانع رطوبت، مقاومت در برابر پارگی |
| صنعتی | لباسهای محافظ، روکش تشک، کامپوزیتهای فیلتراسیون | دوام و مانع سفارشی |
در محصولات بهداشتی، لمینت معمولاً صفحه پشتی را تشکیل میدهد: ساختاری که باید در برابر نشت مقاومت کند و در عین حال در تماس با پوست نرم باشد. در محصولات پزشکی، همین فناوری، پردهها و گانهایی را تولید میکند که ترکیبی از یک مانع مایع و راحتی برای رویههای طولانی مدت هستند. در بستهبندی، لمینت به دلیل مانع رطوبت و استحکام مکانیکی آن انتخاب میشود، نه به دلیل نرمی، به همین دلیل است که پوشش اغلب ضخیمتر و زیرلایه سنگینتر است.
در استفاده پزشکی، عملکرد مقاومت در برابر مایعات لباسها و پارچههای پزشکی رسماً درجهبندی میشود.دستورالعملهای نظارتی در مورد لباسهای پزشکیسطوح بازدارندگی شناختهشدهای را که لباسهای محافظ باید برآورده کنند، توضیح میدهد و پارچههای نبافته چندلایه بهطور معمول برای رسیدن به سطح خاصی از آن طبقهبندی مهندسی میشوند.
چگونه یک دستگاه لمینت اکستروژن انتخاب کنیم؟
انتخاب درستدستگاه لمینت اکستروژنبستگی به ترکیب محصولات، طرح کارخانه و میزان تولید هدف دارد. خریداران معمولاً قبل از درخواست قیمت، عوامل زیر را ارزیابی میکنند.
| عامل | چه چیزی را بررسی کنیم |
|---|---|
| عرض کاری | عرض مواد اولیه را مطابقت دهید؛ خطوط فشرده معمولاً تا 600 میلیمتر را تحمل میکنند. |
| سرعت تولید | سرعت نامی متر بر دقیقه را بررسی کنید؛ مدلهای پرسرعت به ۱۰۰ متر بر دقیقه میرسند |
| کنترل ضخامت پوشش | فاصله بین قالب، سرعت اکسترودر و سرعت خط باید قابل تنظیم باشد |
| کنترل تنش | سیستمهای سروو یا سیلندری از کشیدگی و چروک شدن جلوگیری میکنند |
| سازگاری با زیرلایه | تأیید کنید که از spunbond، meltblown، SMS و spunlace پشتیبانی میشود |
| منبع تغذیه | ولتاژ محلی را مطابقت دهید، به عنوان مثال ۳۸۰ ولت / ۵۰ هرتز |
| ردپا و وزن | بررسی فضای کف و الزامات فونداسیون |
| پشتیبانی پس از فروش | دوره گارانتی، راهنمای نصب و در دسترس بودن قطعات یدکی |
هنگام خرید عمده، خریداران باید درخواست ارائه برگه مشخصات کامل، پارامترهای فرآیند و یک آزمایش روی مواد خودشان را داشته باشند. مقایسه یکنواختی پوشش و مقاومت در برابر پوسته شدن در بین تولیدکنندگان منتخب، یک روش عملی برای تأیید کیفیت قبل از ثبت سفارش است.
در نهایت، خریداران باید فراتر از خود دستگاه را بررسی کنند. در مورد دوره گارانتی، در دسترس بودن قطعات یدکی، اسناد نصب و آموزش اپراتور سوال کنند. برای یک خط لمینت اکستروژن، دانش فرآیند به اندازه سختافزار مهم است، بنابراین سازندهای که پارامترها را توضیح میدهد و پشتیبانی راهاندازی ارائه میدهد، معمولاً سرعت راهاندازی سریعتری را ارائه میدهد. مقایسه ساختاریافته این نکات تجاری، در کنار جدول فنی بالا، قبل از هرگونه تصمیم خرید، تصویر کاملی ارائه میدهد.
نتیجهگیری
لمینیت اکستروژن غیر بافته شدهیک فناوری تبدیل بالغ و قابل اندازهگیری است که دو ماده ساده را به یک کامپوزیت قابل اعتماد تبدیل میکند. یک زیرلایه نبافته، نرمی، استحکام و هزینه کم را فراهم میکند، در حالی که یک فیلم پلیمری مذاب نازک، مانع و ضد آب بودن را در یک مرحله بدون چسب اضافه میکند. این فرآیند با مجموعهای کوچک از پارامترهای قابل کنترل - دمای مذاب، فشار گاز، خنککننده غلتکی، ضخامت پوشش و سرعت خط - تعریف میشود و ماشینهای مدرن آنها را با دقت سروو و کنترل صفحه لمسی انجام میدهند. از صفحات پشتی پوشک گرفته تا پردههای جراحی، این فناوری همچنان یک پل قابل اعتماد بین تولید پارچه نبافته و محصولات یکبار مصرف نهایی است.
سوالات متداول
لمینت اکستروژن غیر بافته شده چیست؟
این فرآیندی است که پلیمری مانند PE یا PP را ذوب میکند، آن را به صورت یک فیلم نازک اکسترود میکند و آن را روی یک پارچه نبافته در یک گیره خنک شده فشار میدهد. اتصال بدون چسب تشکیل میشود.
لمینت اکستروژن چه تفاوتی با لمینت چسبی دارد؟
لمینت اکستروژن از خود پلیمر مذاب به عنوان لایه اتصال استفاده میکند، در حالی که لمینت چسبی، چسب را بین دو ماده اعمال میکند. لمینت اکستروژن هزینه چسب و مراحل خشک کردن را حذف میکند و معمولاً پیوندی نرمتر و قویتر ایجاد میکند.
چه پلیمرهایی در این فرآیند استفاده میشوند؟
LDPE رایجترین نوع است زیرا نرم، ضد آب و مقرون به صرفه است. LLDPE، PP، EVA و EMA زمانی استفاده میشوند که چقرمگی، مقاومت در برابر حرارت یا چسبندگی ویژه مورد نیاز باشد.
دستگاه چه ضخامت پوششی را میتواند تولید کند؟
ضخامت پوشش معمولی حدود 10 تا 40 میکرون، تقریباً 10 تا 40 گرم بر متر مربع پلیمر است. این ضخامت توسط فاصله قالب، خروجی اکسترودر و سرعت خط کنترل میشود.
کدام پارچههای نبافته را میتوان لمینت کرد؟
پلیپروپیلن اسپانباند، ملتبلون، SMS و اسپانلیس همگی معمولاً لمینت میشوند. شرط اصلی این است که سطح پارچه، لایه مذاب را بپذیرد، که عملیات کرونا میتواند آن را بهبود بخشد.
آیا محصول لمینت شده ضد آب و قابل تنفس است؟
یک فیلم پلیمری پیوسته ضد آب و مقاوم در برابر مایعات است. قابلیت تنفس را میتوان از طریق ضخامت فیلم و فرمولاسیون رزین تنظیم کرد، بنابراین این دو ویژگی با توجه به کاربرد متعادل میشوند.
یک خط تولید لمینت نبافته به چه سرعتی میتواند برسد؟
سرعت تولید به طراحی دستگاه و جنس مواد بستگی دارد. مدلهای پرسرعت با سرعت ۱۰۰ متر بر دقیقه تولید میشوند که برای خطوط فشرده تمام سروو برای مواد بهداشتی و پزشکی معمول است.
کاربردهای اصلی کدامند؟
محصولات بهداشتی مانند پشت پوشک، محصولات پزشکی مانند پارچههای محافظ و گان، و بستهبندیهایی مانند آسترهای ضد آب و پوششهای ساختمانی، سه گروه اصلی هستند.
به دنبال یک تولیدکننده قابل اعتماد برای دستگاه لمینت اکستروژن غیر بافته شده هستید؟
شرکت JUJIN Automation دارای ۱۸ سال سابقه در تحقیق و تولید ماشینآلات نبافته است. دستگاه کامپوزیت نبافته پرسرعت و تمامسرووی این شرکت، فیلم PE/PP را با سرعت حداکثر ۱۰۰ متر در دقیقه و بدون چسبهای شیمیایی، با کنترل لمسی، قاب جوش داده شده ۳ تنی و پشتیبانی تحویل جهانی، روی پارچههای نبافته لمینت میکند. خریداران میتوانند قبل از سفارش، مشخصات و راهنمای فرآیند را درخواست کنند.


