


نحوه کار دستگاه تولید روکش توالت فرنگی: فرآیند گام به گام
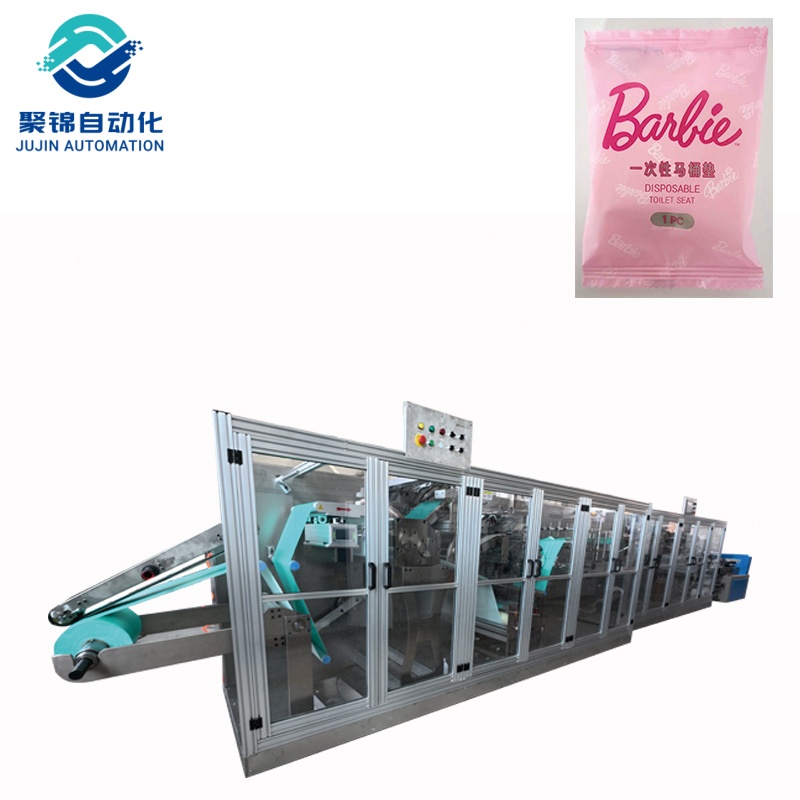
آن روکش باریک و جیبیِ کنارِ مخزنِ توالت فرنگی در حمام هتل یا دستشویی فرودگاه، با دست دوخته نشده است. این روکش توسط یک دستگاه صنعتیِ واحد به صورت انبوه تولید میشود. در عرض چند ثانیه، یکدستگاه تولید روکش توالت فرنگیرولهای پارچه نبافته را به روکشهای تکمیلشده، تاشده و آماده بستهبندی تبدیل میکند - تغذیه، اتصال، پانچ، برش و تا کردن در یک فرآیند مداوم. این مقاله نحوه کار این تجهیزات را گام به گام و به زبانی ساده توضیح میدهد که خریداران، مدیران کارخانه و خوانندگان تازهکار میتوانند آن را دنبال کنند.
نکات کلیدی
الفدستگاه تولید روکش توالت فرنگییک سیستم تبدیل خودکار است که پارچه نبافته - که اغلب با یک فیلم PE یا یک لایه کاغذ جداکننده ترکیب میشود - را به روکشهای توالت یکبار مصرف نهایی تبدیل میکند.
توالی اصلی در تمام طرحها یکسان است: باز کردن، اتصال یا چسباندن، پانچ و برش، تا کردن و خروجی، که هر مرحله توسط یک سیستم کنترل PLC هماهنگ میشود.
دو فناوری اصلی غالب هستند: جوشکاری اولتراسونیک برای پوششهای دولایه نرم، و کاربرد چسب اسپری برای پوششهایی با پشت کاغذ جداشونده.
بیشتر ماشینهای اتوماتیک با سرعت حدود ۸۰ تا ۱۰۰ قطعه در دقیقه کار میکنند و فقط توسط یک یا دو کارگر اداره میشوند.
کنترل دقیق کشش و هماهنگسازی سروو موتور دو عاملی هستند که تعیین میکنند آیا روکشها صاف، با اندازه مناسب و با سرعت بالا تولید میشوند یا خیر.
دستگاه تولید روکش توالت فرنگی چیست؟
این دستگاه، قطعهای از تجهیزات تبدیل است که رولهای مواد اولیه را میگیرد و به طور خودکار آنها را به روکشهای توالت فرنگی یکبار مصرف تبدیل میکند. همچنین به عنوان دستگاه روکش توالت فرنگی، خط تولید روکش توالت فرنگی نبافته یا واحد اصلی یک کارگاه تبدیل محصولات بهداشتی یکبار مصرف توصیف میشود. نکته اساسی این است که هیچ برش دستی، هیچ درزگیری دستی و هیچ جابجایی واسطهای بین چرخهها لازم نیست: دستگاه مواد را تغذیه میکند، روکش را تشکیل میدهد، آن را درزگیری یا چسب میزند، آن را برش میدهد، آن را به صورت یک کیسه جمع و جور تا میکند و به ایستگاه بعدی تحویل میدهد، همه اینها در یک جریان مداوم انجام میشود.
این دستگاهها در کارخانههایی نصب میشوند که به هتلها، فرودگاهها، مراکز خرید، بیمارستانها، محلهای برگزاری رویدادها و زنجیرههای خردهفروشی - هر کسبوکاری که به یک مانع تمیز برای هر کاربر سرویس بهداشتی نیاز دارد - خدمات ارائه میدهند. از آنجا که محصول نهایی یک بار استفاده و دور ریخته میشود، این تجهیزات برای سرعت بالا، نیروی کار کم و کیفیت ثابت با هزینه واحد پایین مهندسی شدهاند.
چه چیزی در روکش توالت فرنگی یکبار مصرف وجود دارد؟
شناخت دستگاه با شناخت ماده اولیه آغاز میشود. ماده اولیه اصلی، پارچه نبافته است - صفحهای از الیاف که به جای بافته شدن یا کشباف شدن، توسط گرما، فشار یا مواد شیمیایی به هم متصل شدهاند. اکثر روکشها از پارچه نبافته اسپانباند پلیپروپیلن (PP) استفاده میکنند که به دلیل نرمی، استحکام و هزینه کم آن ارزشمند است. وزن پارچه که بر حسب گرم در هر متر مربع (g/m²، که GSM نیز نامیده میشود) اندازهگیری میشود، مشخصات کلیدی است و روش شناخته شده بینالمللی برای اندازهگیری آن توسط ... تعریف میشود.روشهای بینالمللی آزمون منسوجات بیبافتپیشینهای در مورد چگونگی ساخت و استفاده از این پارچههای مهندسیشده توسط ... منتشر شده است.انجمن صنایع نبافته.
| مواد | نقش در جلد | مشخصات معمول |
|---|---|---|
| نبافته اسپان باند PP | لایه رویی نرم و سازگار با پوست | معمولاً ۱۸ تا ۳۰ گرم بر متر مربع؛ عرض رول حدود ۸۰۰ میلیمتر |
| روی فیلم | لایه مانع ضد آب | فیلم نازک، ضخامت معمول ۱۵ تا ۳۰ میکرومتر؛ قطر رول تا حدود ۱۰۰۰ میلیمتر |
| کاغذ/نبافته لمینت شده | لایه پایه برای روکشهای چسبی | اندازه انبساط در مدلهای معمولی حدود ۶۲ × ۶۵ سانتیمتر است |
| کاغذ جداکننده (با روکش سیلیکون) | از پشت چسب محافظت میکند | قطر رول تا ۴۰ سانتیمتر؛ عرض ۱.۵ تا ۲.۵ سانتیمتر |
انتخاب ترکیب مواد، مسیر تولیدی که دستگاه از آن استفاده میکند را تعیین میکند، همانطور که در زیر توضیح داده شده است.
نحوهی کار این فرآیند، گام به گام
درون یک محیط مدرندستگاه تولید روکش توالت فرنگی، این فرآیند از یک توالی ثابت و هماهنگ پیروی میکند. هر ایستگاه توسط سیستم کنترل با ایستگاههای دیگر هماهنگ میشود، بنابراین حرکت مواد هرگز متوقف نمیشود. کارخانهها عمدتاً بسته به طراحی پوشش، از یکی از دو مسیر زیر استفاده میکنند.
مسیر ۱: جوشکاری اولتراسونیک (نبافته دولایه + فیلم PE)
گشودن و گشودن.رولهای پارچه نبافته و فیلم PE روی قفسه مواد نصب میشوند. قطر رولها تا حدود ۱۰۰۰ میلیمتر رایج است، زیرا رول بزرگتر به معنای تعویض کمتر در هر شیفت است.
صحافی لبه.بوقهای اولتراسونیک هر دو لبهی تار عنکبوت را آببندی میکنند. ارتعاش فرکانس بالا، معمولاً حدود ۲۰ کیلوهرتز، الیاف را ذوب و ذوب میکند، بنابراین لبهها صاف، آببندی شده و ضد نشت هستند - بدون نخ، بدون چسب، بدون سوراخ سوزن.
لمینیتلایه بالایی نبافته و فیلم PE پایینی به صورت یک شبکه کامپوزیتی واحد به هم جوش داده میشوند و سطحی نرم با پشتی ۱۰۰٪ ضد آب ایجاد میکنند.
برجستهکاری.یک طرح روی لایههای بالایی و پایینی پرس شده است که بافت را بهبود میبخشد و به روکش کمک میکند تا روی صندلی در جای خود ثابت بماند.
قالبگیری و پانچ کامپوزیت.شکل پوشش - شامل دهانه داخلی - توسط ابزار دقیقی که با تغذیه مواد هماهنگ است، شکل میگیرد.
بریدن.هر پوشش جداگانه از شبکه پیوسته جدا میشود. آببندی و برش در یک چرخه اتفاق میافتد، بنابراین لبه برش از قبل آببندی شده و ساییده نمیشود.
تاشو و خروجی.سه تای عرضی متوالی، پوشش را به یک مربع جمع و جور و جیبی تبدیل میکند که آماده تحویل به دستگاه بستهبندی یا بستهبندی جریانی است.
روش دوم: اعمال چسب (لایه نبافته + کاغذ جداکننده)
گشودن و گشودن.پایه نبافته چندلایه و یک نوار کاغذی جداکننده با روکش سیلیکونی تحت کنترل کشش ثابت به داخل خط تغذیه میشوند.
کاربرد چسب موضعی.سیستم چسب اسپری فقط چسب را در جایی که مورد نیاز است اعمال میکند. موقعیتیابی کنترلشده با سروو و انتقال مکشی، الگوی چسب را دقیق نگه میدارد، بنابراین پوشش نهایی هنگام استفاده صاف باز میشود و محکم میچسبد.
پانچ قالب.یک غلتک قالب فولادی با سرعت بالا، شکل پوشش، از جمله دهانه مرکزی را برش میدهد. در خطوط مدرن، خطای اندازه برش در محدوده ۳ میلیمتر نگه داشته میشود.
تاشو به شکل W.این پوشش به صورت W تا شده است تا با قالب بستهبندی فشرده مطابقت داشته باشد.
بریدن.هر پوشش با ابزار هماهنگ از وب جدا میشود.
قابلیت تا شدن سه مرحلهای و مداوم.تاهای بیشتر، پوشش را فشرده کرده و به اندازه نهایی خردهفروشی آن میرساند.
اتصال بسته بندی.روکشهای نهایی برای بستهبندی خودکار به دستگاه بستهبندی منتقل میشوند و چرخه تولید بدون تماس را تکمیل میکنند.
جوشکاری اولتراسونیک در مقابل کاربرد چسب
هر دو فناوری در مقیاس صنعتی آزمایش شدهاند و هیچکدام ذاتاً برتر نیستند - انتخاب درست به طراحی محصول، بازار هدف و بودجه مواد بستگی دارد.
| عامل | جوشکاری التراسونیک | کاربرد چسب |
|---|---|---|
| روش اتصال | ارتعاشات فرکانس بالا، لایهها را ذوب و به هم جوش میدهد | چسب اسپری شده با موقعیت یابی سروو کنترل شده اعمال می شود |
| مناسب برای | روکشهای ضد آب، نبافته نرم دولایه + فیلم PE | روکشهای پشت کاغذی که به صندلی میچسبند |
| کیفیت لبه | صاف، آببندی شده، بدون باقی مانده چسب | بستگی به دقت چسب دارد |
| سرعت معمول | ۸۰ تا ۱۰۰ عدد در دقیقه | ۸۰ تا ۱۰۰ عدد در دقیقه |
| کنترل کیفیت | جوش دائمی، استحکام درز ثابت | نرخ واجد شرایط ۹۹٪ یا بالاتر در خطوط کنترل شده با سروو موتور |
| مواد مصرفی اصلی | فقط برق | کاغذ چسب و جداکننده |
اجزای اصلی دستگاه
هر دستگاه از این نوع بر اساس مجموعه ماژولهای یکسانی ساخته شده است. هر قطعه نقش خاصی دارد و عدم ترازبندی در هر یک از آنها میتواند بر کیفیت هر پوشش تولید شده تأثیر بگذارد.
| کامپوننت | عملکرد اصلی | ویژگی کلیدی در ماشینهای مدرن |
|---|---|---|
| قفسه مواد (باز کردن) | رولهای مواد خام را پشتیبانی و باز میکند | مناسب برای رولهای نبافته و PE تا قطر حدود ۱۰۰۰ میلیمتر |
| سیستم کنترل کشش | تغذیه تار عنکبوت را با کشش ثابت و کم نگه میدارد | کنترل خودکار سیلندر؛ از چین و چروک و کشیدگی در سرعت بالا جلوگیری میکند |
| غلطکهای تغذیه سروو | کنترل سرعت پیشروی مواد و اندازه نهایی | سروو-سنکرونیزه با آببندی و برش تا کسری از میلیمتر |
| واحد آببندی / چسب | لایهها را به هم میچسباند (فراصوت) یا چسب میزند (مسیر چسبی) | جوشکاری اولتراسونیک حدود ۲۰ کیلوهرتز، یا چسب اسپری با انتقال مکشی |
| ماژول پانچ و برش | شکل پوشش را تشکیل میدهد و هر قطعه را از هم جدا میکند | ابزار فولادی قالب؛ خطای اندازه برش در محدوده ۳ میلیمتر |
| سیستم تاشو | پوشش را برای بستهبندی فشرده میکند | تاشو عرضی W شکل و سهلایه، کاملاً اتوماتیک |
| پنل لمسی PLC | کنترل مرکزی و برنامه ریزی | ورودی دیجیتال برای تغییر اندازه و سرعت در عرض چند دقیقه |
چگونه کیفیت در سرعت بالا حفظ میشود
تولید ۸۰ تا ۱۰۰ روکش در دقیقه شانسی نیست. سه عامل کیفیت خروجی را تعیین میکنند. اول، کنترل کشش: پارچههای نبافته سبک و فیلم PE نازک به راحتی کشیده میشوند، بنابراین یک سیستم کشش خودکار، هر دو نوار را با سرعت یکسانی تغذیه میکند - در غیر این صورت فیلم چروک میشود یا ابعاد روکش تغییر میکند. دوم، هماهنگسازی سروو: واحدهای تغذیه، آببندی، پانچ و برش به صورت الکترونیکی به هم متصل هستند، به همین دلیل است که یک خط مدرن میتواند خطای برش را در حین کار مداوم در محدوده ۳ میلیمتر نگه دارد. سوم، نظارت بر فرآیند: روکشهای تکمیل شده به طور خودکار شمارش و بررسی میشوند و نرخهای تایید شده ۹۹٪ یا بالاتر در خطوط چسب کنترل شده سروو استاندارد هستند.
ایمنی در کارخانه نیز اهمیت دارد. هر دستگاهی که قطعات متحرک دارد باید به درستی محافظت شود و مقامات ایمنی شغلی اطلاعات دقیقی در این زمینه منتشر میکنند.راهنمایی برای محافظت از ماشینکه هر کارخانهای که تجهیزات تبدیل را اداره میکند باید از آن پیروی کند. از نظر محصول، هدف بهداشتی این پوششها با استانداردهای تعیینشده همسو است.راهنمایی بهداشت عمومیدر مورد نظافت در اماکن عمومی
عملیات روزانه ساده است. یک اپراتور عمدتاً صفحه لمسی را رصد میکند، رولهای مواد جدید را بارگذاری میکند و خروجی تا شده را به صورت دورهای بررسی میکند. وقتی اندازه محصول یا الگوی تا زدن تغییر میکند، پارامترهای جدید به صورت دیجیتالی وارد میشوند و خط تولید در عرض چند دقیقه خود را تنظیم میکند، بنابراین تغییر بین دستهها زمانبر است، نه تغییر ابزار مکانیکی.
مشخصات کلیدی برای ارزیابی قبل از خرید
هنگام مقایسه تامینکنندگان و قیمتگذاری، خریداران باید پارامترهای زیر را بررسی کنند تا مطمئن شوند که تجهیزات با برنامه تولید، شرایط کارخانه و بودجه آنها مطابقت دارد.
| مشخصات | چه چیزی را باید جستجو کرد؟ | محدوده معمول |
|---|---|---|
| سرعت تولید | باید حجم روزانه برنامهریزی شده شما را پوشش دهد | ۸۰ تا ۱۰۰ قطعه در دقیقه در خطوط اتوماتیک |
| اندازه محصول نهایی | باید ابعاد پوشش هدف شما را پوشش دهد | حدود ۷۰۰ × ۱۵۰ میلیمتر در حالت تاشده؛ حدود ۶۲ × ۶۵ سانتیمتر در حالت بازشده |
| رول مواد اولیه | غلتکهای بزرگتر به معنای تعویضهای کمتر هستند | قطر رول نبافته تا ۱۰۰۰ میلیمتر؛ کاغذ رهاسازی تا ۴۰ سانتیمتر |
| منبع تغذیه | باید با ولتاژ کارخانه مطابقت داشته باشد | ۳۸۰ ولت / ۵۰ هرتز، ۷ تا ۱۵ کیلووات بسته به مدل |
| فناوری پیوند | اولتراسونیک یا چسب، مطابق با محصول شما | حدود ۲۰ کیلوهرتز اولتراسونیک؛ چسب اسپری با موقعیتیابی سروو |
| نرخ واجد شرایط | سطح ضایعات بر هزینه هر قطعه تأثیر میگذارد | ۹۹٪ یا بالاتر در خطوط کنترلشده با سروو موتور |
| اپراتورهای مورد نیاز | نیروی کار کمتر به معنای هزینه جاری کمتر است | ۱ تا ۲ اپراتور در هر خط کاملاً اتوماتیک |
جاهایی که از روکشهای توالت فرنگی یکبار مصرف استفاده میشود
یک مدل ماشین واحد میتواند به بازارهای هدف زیادی خدمات ارائه دهد، زیرا فرآیند اصلی یکسانی - تغذیه منسوجات نبافته، اتصال، برش، تا کردن - در اکثر طرحهای پوشش یکبار مصرف اعمال میشود. کاربردهای معمول عبارتند از:
مهمانداری و گردشگری:هتلها، فرودگاهها، قطارهای پرسرعت و کشتیهای کروز که برای هر مهمان به یک مانع جدید نیاز دارند.
مراقبتهای پزشکی و بارداری:بخشهای بیمارستان و کلینیکهای سرپایی که بیماران آسیبپذیر به حفاظت بیشتری نیاز دارند.
سرویسهای بهداشتی عمومی و رویدادها:مراکز خرید، پارکهای تفریحی، استادیومها و اجتماعات بزرگ که باید استانداردهای بهداشتی بالایی را حفظ کنند.
خرده فروشی و تجارت الکترونیک:بستههای قابل حمل که برای استفاده شخصی در سفر و حمامهای خانگی فروخته میشوند.
به دنبال یک تولیدکننده قابل اعتماد هستید؟
برای خریداران، تجهیزات تنها نیمی از تصمیم است - سازنده پشت آن نیز به همان اندازه اهمیت دارد. قابل اعتماددستگاه تولید روکش توالت فرنگیتولیدکننده، مشخصات قابل تأیید، قیمتگذاری شفاف، شرایط تحویل واضح و پشتیبانی پس از فروش، از راهنمای نصب گرفته تا قطعات یدکی و گارانتی را ارائه میدهد. JUJIN تولیدکننده مستقیم هر دو محصول است.مدلهای اولتراسونیکومدلهای چسبی خودکاربا ۱۲ ماه گارانتی قطعات مکانیکی و امکان اعزام مهندس در محل بنا به درخواست. قبل از سفارش، درخواستهای خود را برای دریافت پیشفاکتور دقیق و قیمت کارخانه ارسال کنید.
همین حالا قیمت بگیریدنتیجهگیری
الفدستگاه تولید روکش توالت فرنگییک نمونه فشرده از اتوماسیون صنعتی مدرن است: رولهای ارزان پارچه نبافته وارد میشوند و روکشهای بهداشتی مهر و موم شده، تا شده و آماده بستهبندی با سرعت ثابت و با نیروی کار بسیار کم تولید میشوند. علم مواد نبافته پلیپروپیلن توضیح میدهد که چرا این محصول میتواند همزمان نرم، قوی و ارزان باشد، در حالی که جوشکاری اولتراسونیک یا کاربرد چسب دقیق و کنترل کشش سروو محور توضیح میدهد که چگونه کیفیت در سرعت بالا ثابت میماند. برای هر کسبوکاری که به روکشهای یکبار مصرف توالت فرنگی در حجم بالا نیاز دارد، این تجهیزات مسیری مستقیم از مواد اولیه به محصول نهایی را با هزینهای قابل پیشبینی برای هر قطعه ارائه میدهد.
سوالات متداول
دستگاه تولید روکش توالت فرنگی چیست؟
یک دستگاه تبدیل خودکار که رولهای پارچه نبافته - به علاوه فیلم PE یا کاغذ جداکننده - را از طریق باز کردن، اتصال یا چسباندن، پانچ کردن، برش و تا کردن، با کمترین نیروی انسانی، به روکشهای یکبار مصرف توالت فرنگی تبدیل میکند.
در هر دقیقه چند تا کاور میتونه تولید کنه؟
دستگاههای اتوماتیک معمولی با سرعت حدود ۸۰ تا ۱۰۰ قطعه در دقیقه کار میکنند؛ برخی مدلها بسته به اندازه و طراحی جلد، سرعت بالاتر یا پایینتری دارند.
کدام بهتر است: جوشکاری اولتراسونیک یا کاربرد چسب؟
هیچکدام بهطور کلی بهتر نیستند. جوشکاری اولتراسونیک برای روکشهای دولایه نرم نبافته و فیلم PE مناسب است؛ کاربرد چسب برای روکشهایی با پشت کاغذ جداکننده که به نشیمنگاه میچسبند، مناسب است. انتخاب به طراحی محصول و بازار هدف بستگی دارد.
آیا یک دستگاه میتواند اندازهها و سبکهای مختلفی تولید کند؟
بله. دستگاههای کنترلشده با PLC به اپراتورها اجازه میدهند طول پوشش، پارامترهای آببندی و تنظیمات تا کردن را روی صفحه لمسی، معمولاً در عرض چند دقیقه و بدون نیاز به ابزارسازی مجدد مکانیکی، تغییر دهند.
چه مواد اولیهای مورد نیاز است؟
پارچه نبافته اسپان باند پلی پروپیلن (PP)، فیلم PE و به صورت اختیاری کاغذ و چسب اسپری، بسته به اینکه دستگاه از کدام مسیر تولید استفاده میکند، آزاد میشود.
آیا قابلیت اتصال به دستگاه بسته بندی را دارد؟
بله. نوار نقاله خروجی به گونهای طراحی شده است که به دستگاههای بستهبندی یا بستهبندی جریانی متصل شود و یک خط تولید کاملاً اتوماتیک و بدون لمس را تشکیل دهد.
برای راه اندازی آن به چند کارگر نیاز است؟
یک خط تولید کاملاً اتوماتیک معمولاً به یک یا دو اپراتور نیاز دارد، عمدتاً برای تعویض غلتک مواد و نظارت روتین.


