


نحوه کار با دستگاه تولید روکش توالت فرنگی: آموزش مقدماتی
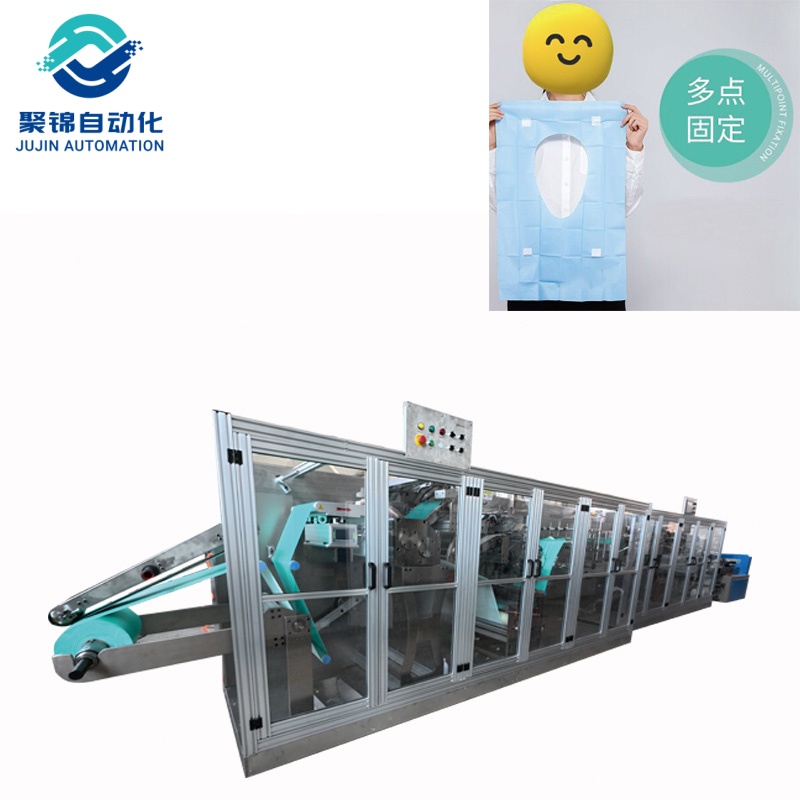
آن دسته روکشهای مرتب و تا شدهی توالت فرنگی که کنار سینک دستشویی عمومی قرار دارند، ساده به نظر میرسند، اما هر روکش از یک رول پهن پارچهی نبافته یا کاغذ چندلایه شروع میشود. بین رول و محصول نهایی، یک ... قرار دارد.دستگاه تولید روکش توالت فرنگی— یک خط خودکار که مواد اولیه را باز میکند، لبههای آن را میبندد یا میچسباند، خطوط نشیمنگاه را پانچ میکند، هر روکش را آزاد میکند، آن را به شکل مربعی جیبی تا میکند و آماده بستهبندی میکند. این آموزش برای مبتدیان نوشته شده است. این آموزش توضیح میدهد که این تجهیزات چیست، چگونه کار میکند و چگونه میتوان با خیال راحت و مداوم، گام به گام و به زبان ساده - بدون نیاز به مدرک مهندسی - یک دستگاه تولید روکش توالت را راهاندازی کرد. در پایان، شما قادر خواهید بود با اطمینان خاطر، یک دستگاه تولید روکش توالت را از شروع سرد تا پایان شیفت تمیز کنید.
نکات کلیدی
دستگاه تولید روکش توالت فرنگی، رولهای پارچه نبافته PP (که گاهی با فیلم PE لمینت شدهاند) را در یک فرآیند مداوم به روکشهای توالت فرنگی تکمیلشده، تاشده و یکبار مصرف تبدیل میکند.
بیشتر روکشهای یکبار مصرف از جنس پلیپروپیلن (PP) اسپانباند نبافته با وزن تقریبی ۲۰ تا ۴۰ گرم بر متر مربع ساخته میشوند؛ در عوض، دستگاههای نوع چسبی، کاغذ لمینت یا نبافته لمینت را به همراه کاغذ جداکننده تغذیه میکنند.
اجزای اصلی عبارتند از قفسه مواد، سیستم کنترل کشش، غلتکهای تغذیه سروو، واحد آببندی، ماژول پانچ و برش، سیستم تا کردن و صفحه لمسی PLC.
یک دستگاه تولید روکش توالت فرنگی اتوماتیک معمولی با سرعت ۸۰ تا ۱۰۰ قطعه در دقیقه کار میکند و فقط به یک اپراتور برای نظارت عادی نیاز دارد.
مبتدیان میتوانند به سرعت بر نحوه کار مسلط شوند، زیرا تغییرات پارامترها - طول جلد، سبک تا کردن و سرعت - بدون نیاز به ابزارسازی مکانیکی، روی صفحه لمسی اعمال میشوند.
دستگاه تولید روکش توالت فرنگی چیست؟
الفدستگاه تولید روکش توالت فرنگی- که به آن دستگاه روکش توالت یکبار مصرف یا خط تولید پد توالت نیز گفته میشود - یک تجهیزات تبدیل صنعتی است که رولهای مواد اولیه را با حداقل دستکاری دستی به روکشهای توالت یکبار مصرف آماده و آماده استفاده تبدیل میکند. بین چرخهها هیچ برش دستی و هیچ تا کردن دستی وجود ندارد: دستگاه مواد را تغذیه میکند، روکش را تشکیل میدهد، لبهها را مهر و موم یا چسب میزند، کانتور صندلی را پانچ میکند، هر قطعه را به صورت آزاد برش میدهد، آن را تا میکند و روی هم قرار میدهد.
دو طرح اصلی وجود دارد. دستگاههای جوش داده شده با اولتراسونیک، پارچه نبافته را با ارتعاش فرکانس بالا به هم میچسبانند و برای روکشهای جیبی نرم و ضد آب رایج هستند. دستگاههای چسبی مقدار کمی چسب اسپری و روکشهای کت و شلواری را که برای چسباندن روی صندلی توالت به نوار چسب نیاز دارند، اعمال میکنند. هر دو نوع، گردش کار یکسانی دارند و این راهنما اصولی را که برای هر دستگاه مدرن ساخت روکش صندلی توالت اعمال میشود، پوشش میدهد.
چرا مواد اولیه اهمیت دارند
شناخت جنس مواد، درک دستگاه را آسانتر میکند. روکش توالت فرنگی یکبار مصرف مانند پارچه معمولی بافته یا کشباف نیست. از ... ساخته شده است.پارچه نبافته— ورقی از الیاف که توسط گرما، فشار یا مواد شیمیایی به هم متصل شدهاند. رایجترین ماده اولیه، پلیپروپیلن (PP) نبافته اسپانباند است: پلیمر ذوبشده به صورت رشتههای پیوسته ظریف اکسترود میشود، به صورت یک شبکه قرار میگیرد و به صورت حرارتی به هم متصل میشود. نتیجه، پارچهای است که نرم، قابل تنفس، مقاوم در برابر پارگی و به اندازه کافی ارزان است که میتوان یک بار از آن استفاده کرد و آن را دور انداخت.
وزن پارچه، که بر حسب گرم در هر متر مربع (g/m²، که GSM نیز نامیده میشود) اندازهگیری میشود، مهمترین پارامتر است زیرا بر نرمی، استحکام، شفافیت و هزینه تأثیر میگذارد. روکشهای توالت فرنگی یکبار مصرف معمولاً از موادی با وزن 20 تا 40 گرم در متر مربع ساخته میشوند و برخی از نسخههای ضد آب، یک فیلم PE را زیر پارچه نبافته لمینت میکنند. هنگام راهاندازی دستگاه تولید روکش توالت فرنگی جدید، وزن مواد و کیفیت رول انتخابی شما مستقیماً بر نتایج آببندی و هزینه هر قطعه تأثیر میگذارد.صنعت منسوجات نبافتهپیشینه دقیقی در مورد نحوه ساخت این پارچههای مهندسی شده و محل استفاده آنها منتشر میکند.
| مواد | GSM معمولی | چه معنایی برای جلد دارد |
|---|---|---|
| اسپانباند PP (استاندارد) | ۲۰ تا ۳۰ گرم در متر مربع | سبک و اقتصادی؛ رایجترین انتخاب برای روکش صندلی یکبار مصرف |
| فیلم PP spunbond + PE | ۲۵–۴۰ گرم در متر مربع | یک لایه زیرین ضد آب اضافه میکند؛ برای پوششهای مسافرتی و پریمیوم استفاده میشود |
| کاغذ چند لایه / نبافته | مبتنی بر کاغذ | در ماشینهای چسبی برای روکشهای خودچسب استفاده میشود |
قبل از شروع، اجزای اصلی را بشناسید
صرف نظر از برندی که استفاده میکنید، آناتومی دستگاه تولید روکش توالت یکسان است. هر قطعه یک وظیفه دارد و اگر هر قطعهای درست تنظیم نشده باشد، کیفیت هر روکش تحت تأثیر قرار میگیرد. قبل از روشن کردن دستگاه، چند دقیقه وقت بگذارید و اجزای زیر را شناسایی کنید - یادگیری اجزای دستگاه تولید روکش توالت قبل از اولین شیفت کاری، شما را از اشتباهات رایج مبتدیان نجات میدهد.
۱. قفسه مواد (واحد باز کردن پیچ)
اینجا جایی است که غلتکهای مواد خام بارگیری میشوند. قفسه از غلتکها پشتیبانی میکند و زاویه تغذیه مواد را ثابت نگه میدارد، بنابراین باز کردن رولها روان و بدون چروک باقی میماند. در خطوط تولید معمولی، غلتکها میتوانند تا حدود ۱۰۰۰ میلیمتر قطر داشته باشند - غلتک بزرگتر به معنای تعویض کمتر در هر شیفت است.
۲. سیستم کنترل کشش
فیلم نبافته سبک و پلیاتیلن به راحتی کش میآیند و حرکت میکنند. کنترل کشش خودکار سیلندری، نیروی تغذیه را کم و ثابت نگه میدارد که از چین و چروک، کشش و هدر رفتن مواد در سرعت بالا جلوگیری میکند.
۳. غلتکهای تغذیه و کشش سروو
این غلتکها میزان پیشروی مواد در هر چرخه را تعیین میکنند که مستقیماً طول پوشش نهایی را کنترل میکند. در ماشینهای مدرن، این غلتکها با واحدهای آببندی و برش با دقت چند میلیمتر هماهنگ میشوند.
۴. واحد آببندی
در دستگاه ساخت روکش توالت فرنگی اولتراسونیک، ارتعاش فرکانس بالا - معمولاً حدود ۲۰ تا ۳۵ کیلوهرتز - الیاف را ذوب کرده و به لبهای قوی، تمیز و ضد نشت بدون نخ یا چسب تبدیل میکند. در عوض، دستگاههای چسبی، چسب اسپری را از طریق یک سیستم انتقال درام مکش با موقعیتیابی سروو کنترل شده اعمال میکنند.
۵. ماژول پانچ و برش
پس از آببندی، واحد پانچ، کانتور نشیمنگاه را شکل میدهد و ماژول برش، هر پوشش را از شبکه جدا میکند. قالب برش از فولاد قالب ساخته شده است و یک خط تنظیمشده، خطای اندازه برش را در حدود ۳ میلیمتر نگه میدارد.
6. سیستم تاشو
یک قطعه بزرگ از مواد باید برای سفر و خرده فروشی در یک بسته کوچک فشرده شود. ماژول تا کردن، یک تای طولی و به دنبال آن تاهای عرضی - معمولاً سه تا - انجام میدهد و مربعهای مرتب و فشردهای را برای بستهبندی آماده میکند.
7. پنل لمسی PLC
مغز خط. اپراتورها طول پوشش، سرعت، انرژی آببندی یا مقدار چسب و تنظیمات تا کردن را مستقیماً روی صفحه لمسی وارد میکنند. سپس PLC تمام موتورهای سروو، واحد آببندی و سیلندرهای پنوماتیک را هماهنگ میکند، بنابراین تغییر اندازه محصول به جای ساعتها، چند دقیقه طول میکشد.
| کامپوننت | عملکرد اصلی | چه مواردی را باید در حین کار بررسی کرد |
|---|---|---|
| قفسه مواد | رولهای مواد خام را نگه میدارد و باز میکند | ترازبندی غلتکها و اتصالات اتصال |
| کنترل تنش | تغذیه مداوم و کم فشار را حفظ میکند | مسیر مواد بدون چروک |
| غلتکهای تغذیه سروو | کنترل سرعت پیشروی و طول پوشش | ابعاد پوشش ثابت |
| واحد آب بندی | لبهها را بدون نخ میچسباند یا میچسباند | استحکام آببندی و پرداخت لبه |
| ماژول پانچ/برش | هر پوشش را شکل میدهد و از هم جدا میکند | سایش قالب و دقت برش |
| سیستم تاشو | روکشهای فشرده برای بستهبندی | ترازبندی تاها و مرتب بودن روی هم |
| صفحه لمسی PLC | کنترل مرکزی و ورود پارامتر | پیامهای خطا و دستورهای ذخیره شده |
نحوه کار با دستگاه تولید روکش توالت فرنگی: گام به گام
این ترتیب را در هر شیفت کاری رعایت کنید. این ترتیب هم برای دستگاههای جوش داده شده با اولتراسونیک و هم برای دستگاههای چسبکاری شده اعمال میشود و همان ترتیبی است که توسط اپراتورهای کارخانهای که تمام روز دستگاه تولید روکش توالت فرنگی را روشن میکنند، استفاده میشود.
مرحله ۱ - بررسی ایمنی پیش از شروع را انجام دهید
هر شیفت کاری در دستگاه تولید روکش توالت فرنگی با یک بررسی پنج دقیقهای مشابه شروع میشود. قبل از روشن کردن، مطمئن شوید که همه محافظها در جای خود قرار دارند، دکمه توقف اضطراری کار میکند و محل کار تمیز است. منبع هوای فشرده را بررسی کنید - اکثر خطوط به حدود 0.6 تا 0.8 مگاپاسکال نیاز دارند - و مطمئن شوید که هیچ مادهای از شیفت قبلی گیر نکرده است.
مرحله 2 - رولهای مواد اولیه را بارگیری کنید
رول نبافته (و رول فیلم PE روی خطوط ضد آب) را روی قفسه مواد نصب کنید، لبههای رول را تراز کنید و هسته را در جای خود ثابت کنید. در دستگاههای چسبی، رول کاغذ جداکننده را نیز که معمولاً ۱.۵ تا ۲.۵ سانتیمتر عرض دارد، قرار دهید. انتهای رول قدیمی را به رول جدید وصل کنید تا نیازی به توقف خط نباشد.
مرحله ۳ - مواد را از میان نخ عبور دهید
علامتهای مسیر مواد روی قاب را دنبال کنید و پارچه را از میان غلتکهای کششی، واحد آببندی و بخش تا کردن عبور دهید. قبل از بستن محافظها، مطمئن شوید که پارچه صاف و بدون تاخوردگی قرار گرفته است. در دستگاههای اولتراسونیک، مطمئن شوید که فیلم و پارچه نبافته در یک سطح وارد واحد آببندی میشوند.
مرحله ۴ - تنظیم پارامترها روی صفحه لمسی
در صفحه PLC، طول، عرض، حالت تا شدن، سرعت تولید و انرژی آببندی (یا مقدار چسب در دستگاههای چسبی) را وارد کنید. از مقادیر موجود در برگه مشخصات فنی دستگاه تولید روکش توالت خود به عنوان نقطه شروع استفاده کنید و آنها را به عنوان دستور غذا ذخیره کنید تا سفارش بعدی با یک لمس قابل فراخوانی باشد.
مرحله ۵ - اجرای یک دسته آزمایشی
خط را با سرعت کم شروع کنید و 10 تا 20 قطعه آزمایشی را اجرا کنید. هر کدام را بررسی کنید: لبهها باید کاملاً آببندی شده یا به طور یکنواخت چسبانده شده باشند، خطوط پانچ شده باید تمیز باشند، ابعاد باید با مقادیر تعیین شده مطابقت داشته باشند (خطای برش در حدود 3 میلیمتر)، و تاها باید محکم و یکنواخت باشند. در صورت نیاز پارامترها را تنظیم کنید، سپس یک دسته کوتاه دیگر را برای تأیید اجرا کنید. این مرحله آزمایشی، مرحلهای است که مبتدیان در دستگاه ساخت روکش توالت هرگز نباید از آن صرف نظر کنند.
مرحله ۶ - اجرای تولید مداوم و نظارت
پس از عبور قطعات آزمایشی، سرعت را به محدوده عملکرد عادی افزایش دهید - معمولاً 80 تا 100 قطعه در دقیقه در خطوط اتوماتیک. خروجی را هر 15 تا 30 دقیقه بررسی کنید: مراقب چین و چروک، کشش فیلم، تجمع چسب روی نازل یا درام مکش و هرگونه تغییر در ابعاد پوشش باشید. یک اپراتور پایدار، بهترین حسگر با کیفیتی است که یک خط دارد.
مرحله ۷ - به اندازه دیگری تغییر دهید
برای تولید روکش با اندازه یا سبک تا شدن متفاوت، کافیست پارامترهای جدید را روی صفحه لمسی وارد کنید و یک سری آزمایشی جدید را اجرا کنید. از آنجا که یک دستگاه تولید روکش توالت مدرن هیچ ابزار مکانیکی مجددی ندارد، تغییر کامل معمولاً فقط چند دقیقه طول میکشد.
مرحله ۸ - خاموش کردن و تمیز کردن
در پایان شیفت، تغذیه را متوقف کنید و اجازه دهید مواد باقیمانده از دستگاه عبور کنند. دستگاه را از کلید اصلی خاموش کنید، فشار هوا را کم کنید، سپس واحد آببندی یا نازل چسب را تمیز کنید، حسگرها را پاک کنید و ضایعات را از محل برش خارج کنید. یک دستگاه تمیز، صبح روز بعد سریعتر شروع به کار میکند.
| فاز | اقدامات کلیدی | زمان معمول |
|---|---|---|
| بررسی قبل از شروع | نگهبانان، توقف اضطراری، فشار هوا، تمیز کردن منطقه | ۵ تا ۱۰ دقیقه |
| بارگیری مواد | رولها را نصب کنید، لبهها را تراز کنید، وصل کنید | ۱۰ تا ۲۰ دقیقه |
| تنظیم پارامتر | اندازه، سرعت، مقادیر آببندی یا چسبندگی را وارد کنید | ۵ تا ۱۰ دقیقه |
| اجرای آزمایشی | ۱۰ تا ۲۰ قطعه، بازرسی بصری و ابعادی | ۵ تا ۱۰ دقیقه |
| اجرای مداوم | کیفیت را هر ۱۵ تا ۳۰ دقیقه بررسی کنید | کل شیفت |
| خاموش کردن و تمیز کردن | مواد را تمام کنید، واحد آببندی و حسگرها را تمیز کنید | ۱۰ تا ۱۵ دقیقه |
جوش داده شده با اولتراسونیک در مقابل چسب: کدام خط را اجرا می کنید؟
قبل از شروع، مشخص کنید که دستگاه تولید روکش توالت شما از کدام یک از دو طرح اصلی استفاده میکند، زیرا مرحله آببندی به طور متفاوتی انجام میشود. هر دو طرح رایج هستند و انتخاب دستگاه تولید روکش توالت مناسب برای یک کارخانه عمدتاً به بازار هدف محصول نهایی بستگی دارد. جدول زیر تفاوتهای عملی را خلاصه میکند.
| ویژگی | دستگاه جوش التراسونیک | دستگاه چسب |
|---|---|---|
| مواد اولیه | فیلم نبافته PP + PE | کاغذ چند لایه، نبافته چند لایه، کاغذ رهاسازی |
| روش آب بندی | جوشکاری اولتراسونیک، حدود ۲۰ تا ۳۵ کیلوهرتز | چسب اسپری با انتقال مکشی |
| محصول معمولی | روکشهای جیبی نرم و ضد آب | روکشهایی با نوارهای چسبی برای چسباندن |
| خروجی معمولی | ۸۰ تا ۱۰۰ عدد در دقیقه | ۸۰ تا ۱۰۰ عدد در دقیقه |
| نیاز اپراتور | ۱ | ۱ |
| توان نصبشدهی معمول | حدود ۷ تا ۱۰ کیلووات | حدود ۱۵ کیلووات |
قوانین ایمنی که هر اپراتور باید رعایت کند
خطوط تبدیل صنعتی سریع کار میکنند و از گرما، فشار و هوای فشرده استفاده میکنند، بنابراین رعایت قوانین ایمنی اختیاری نیست. فرقی نمیکند با کدام دستگاه تولید روکش توالت کار میکنید، قوانین زیر اعمال میشوند. این بخش خلاصهای از رویههایی است که استانداردهای ایمنی ماشینآلات مدرن - ماننداستانداردهای بینالمللی ایمنی ماشینآلات- در اطراف ساخته شدهاند.
هرگز حفاظهای ایمنی، قفلهای داخلی یا پردههای نوری را در حین کار دستگاه برندارید یا از آنها عبور نکنید.
در حین کار، دستها، ابزارها و لباسهای گشاد را از غلتکها، واحد آببندی و ماژول برش دور نگه دارید.
بدانید دکمههای توقف اضطراری کجا هستند و آنها را در شروع هر شیفت کاری امتحان کنید.
فقط برقکاران واجد شرایط میتوانند کابینت برق را باز کنند؛ این خطوط معمولاً با برق سه فاز ۳۸۰ ولت / ۵۰ هرتز کار میکنند.
قبل از هرگونه تمیزکاری یا تعمیر و نگهداری که نیاز به دسترسی به داخل دستگاه دارد، از روشهای قفل کردن و برچسبگذاری استفاده کنید.
از تجهیزات حفاظت فردی مناسب استفاده کنید - محافظ گوش در نزدیکی دستگاههای اولتراسونیک و دستکشهای مقاوم در برابر برش برای جابجایی مواد.
تعمیر و نگهداری ساده روزانه که خط تولید را در حال کار نگه میدارد
دستگاه تولید روکش توالت فرنگی به نگهداری زیادی نیاز ندارد، اما به یک برنامه منظم نیاز دارد. مشکلات کوچک - یک حسگر غبارآلود، یک تیغه فرسوده، یک نازل چسبناک - وقتی هفتهها نادیده گرفته شوند، به مشکلات بزرگی تبدیل میشوند.
| فرکانس | وظیفه |
|---|---|
| روزانه | واحد آببندی یا نازل چسب را تمیز کنید؛ حسگرها را پاک کنید؛ ضایعات را از ناحیه برش بردارید |
| هفتگی | کشش و مسیر مواد را از نظر سایش بررسی کنید؛ تیغهها و قالبها را از نظر سایش لبه بررسی کنید؛ فیلترهای هوا را بررسی کنید و میعانات را تخلیه کنید. |
| ماهانه | قطعات متحرک را طبق دفترچه راهنما روغن کاری کنید؛ دقت برش را بررسی کنید؛ اتصالات الکتریکی و توقفهای اضطراری را بررسی کنید. |
عیبیابی مشکلات رایج
حتی یک دستگاه تولید روکش توالت فرنگی که به خوبی کار میکند، گاهی اوقات نقصهایی ایجاد میکند. بیشتر مشکلات دلایل سادهای دارند و جدول زیر مواردی را که مبتدیان بیشتر با آنها مواجه میشوند، پوشش میدهد.
| علامت | علت احتمالی | چه باید کرد؟ |
|---|---|---|
| چین و چروک روی روکشها | کشش ناهموار بین پارچه نبافته و فیلم | تنظیمات کشش را دوباره بررسی کنید؛ تراز غلتکها را تأیید کنید |
| لبههای آببندی نشده یا ضعیف | انرژی اولتراسونیک ناکافی یا بوق فرسوده | انرژی را کمی افزایش دهید؛ شاخ و سندان را بررسی کنید |
| اندازه پوشش بیش از 3 میلی متر انحراف دارد | لغزش غلتک تغذیه یا شل شدن همگامسازی سروو | غلتکهای کششی را بررسی کنید؛ طول تغذیه را دوباره کالیبره کنید |
| باقی مانده چسب روی پوشش ها | نازل مسدود شده یا چسب بیش از حد | نازل را تمیز کنید؛ مقدار چسب را کاهش دهید |
| دستگاه در اواسط کار متوقف میشود | سنسور در اثر گیر کردن یا ناهمراستایی فعال میشود | گرفتگی را برطرف کنید، سنسور را ریست کنید، خط را دوباره راه اندازی کنید |
مشخصات فنی کلیدی برای ارزیابی
چه در حال یادگیری کار با دستگاه باشید و چه قصد خرید آن را داشته باشید، برگه مشخصات سریعترین راه برای فهمیدن تواناییهای دستگاه تولید روکش توالت فرنگی است. مقادیر زیر نشاندهنده محدوده معمول در خطوط تولید اتوماتیک رایج هستند و مبنای مفیدی برای مقایسه قیمتها میباشند.
| مشخصات | مقدار / محدوده معمول |
|---|---|
| سرعت تولید | ۸۰ تا ۱۰۰ عدد در دقیقه |
| نرخ واجد شرایط | ≥ ۹۹٪ |
| قدرت نصب شده | ۷ تا ۱۵ کیلووات بسته به مدل |
| منبع تغذیه | ۳۸۰ ولت / ۵۰ هرتز / سه فاز |
| فشار هوا | ۰.۶–۰.۸ مگاپاسکال |
| قطر رول مواد اولیه | تا حدود ۱۰۰۰ میلیمتر |
| اندازه جلد نهایی | مدل جیبی حدود ۷۰۰ میلیمتر طول × ۱۵۰ میلیمتر عرض؛ مدل چسبی تا حدود ۶۲ × ۶۵ سانتیمتر باز میشود |
جاهایی که از روکشهای توالت فرنگی یکبار مصرف استفاده میشود
بازار این محصولات توضیح میدهد که چرا بسیاری از کارخانهها روی دستگاه تولید روکش توالت سرمایهگذاری میکنند. روکشهای یکبار مصرف یک کالای مصرفی استاندارد در چندین صنعت هستند:
مهمانداری و گردشگری:هتلها، فرودگاهها، خطوط هوایی، قطارهای پرسرعت و کشتیهای کروز
مراقبتهای پزشکی و بارداری:بیمارستانها، بخشهای زایمان و کلینیکهای سرپایی
سرویسهای بهداشتی عمومی و رویدادها:مراکز خرید، پارکهای تفریحی و رویدادهای عمومی بزرگ
خرده فروشی:کوله پشتیهای مسافرتی که در سوپرمارکتها و فروشگاههای رفاه فروخته میشوند
نتیجهگیری
کار با دستگاه تولید روکش توالت فرنگی یک مهارت عملی است که هر کارگر کارخانهای میتواند در مدت کوتاهی آن را یاد بگیرد. توالی کار هرگز تغییر نمیکند: بررسی دستگاه، بارگیری مواد، تنظیم پارامترها، اجرای آزمایشی، نظارت بر خروجی و تمیز کردن در پایان شیفت. دستگاه کار تکراری را انجام میدهد؛ وظیفه اپراتور این است که خط تولید را ایمن، تمیز و منسجم نگه دارد.
برای کسبوکارهایی که به هتلها، بیمارستانها یا خردهفروشان خدمات ارائه میدهند، یک دستگاه تولید روکش توالت فرنگی که به خوبی کار کند، رولهای ارزانقیمت منسوجات نبافته را به جریان ثابتی از محصولات نهایی با هزینه قابل پیشبینی به ازای هر قطعه - با نیروی کار کم، کیفیت ثابت و ضایعات بسیار کم - تبدیل میکند. اگر در حال ارزیابی ماشینآلات برای یک خط تولید جدید هستید، جدول مشخصات بالا یک نقطه شروع عملی برای مقایسه مدلها در کنار هم است.
به دنبال یک تولیدکننده قابل اعتماد دستگاه تولید روکش توالت فرنگی هستید؟
جوجین (JUJIN) یک کارخانهی مستقیم با بیش از ده سال تجربه در زمینهی تجهیزات بهداشتی یکبار مصرف است. مهندسان آن میتوانند مدل مناسب - جوش داده شده با اولتراسونیک یا چسب - را بر اساس مواد اولیه، اندازه محصول و خروجی مورد نظر شما توصیه کنند و پشتیبانی نصب و آموزش اپراتور را ارائه دهند.
یک پیش فاکتور رایگان دریافت کنید
ایمیل: sales5@jujin-machine.com | واتساپ: +86-13306111722
سوالات متداول
آیا یادگیری ساخت دستگاه روکش توالت فرنگی دشوار است؟
خیر. دستگاههای مدرن از کنترل PLC با صفحه لمسی استفاده میکنند و اپراتورها فقط پارامترها را وارد میکنند، مواد را بارگیری میکنند و خروجی را مانیتور میکنند. با آموزش مناسب، اکثر مبتدیان میتوانند خط را ظرف چند روز به طور مستقل اداره کنند.
به چه مواد اولیهای نیاز دارم؟
پارچه نبافته اسپان باند PP با وزن ۲۰ تا ۴۰ گرم بر متر مربع، به علاوه فیلم PE در صورت تولید روکشهای جیبی ضد آب. دستگاههای چسبی از کاغذ لمینت شده یا پارچه نبافته لمینت شده به همراه کاغذ جداکننده (معمولاً با عرض ۱.۵ تا ۲.۵ سانتیمتر) استفاده میکنند.
چند قطعه در دقیقه میتواند تولید کند؟
خطوط اتوماتیک معمولی با سرعت ۸۰ تا ۱۰۰ قطعه در دقیقه کار میکنند و خروجی بسته به اندازه جلد و سبک تا زدن متفاوت است. نرخ تایید شده معمولاً ۹۹٪ یا بالاتر است، در صورتی که دستگاه به درستی تنظیم شده باشد.
آیا یک دستگاه میتواند اندازههای مختلفی تولید کند؟
بله. اپراتورها طول، عرض، حالت تا شدن و سرعت پوشش را روی صفحه لمسی، معمولاً در عرض چند دقیقه و بدون نیاز به ابزار مکانیکی تغییر میدهند. ذخیره تنظیمات به عنوان دستور پخت، سفارشهای تکراری را حتی سریعتر میکند.
چند اپراتور مورد نیاز است؟
یک دستگاه تولید روکش توالت فرنگی اتوماتیک معمولاً به یک اپراتور برای نظارت، اتصال مواد و بررسی کیفیت نیاز دارد. سفارشهای بزرگتر با تعویض مکرر رول ممکن است نیاز به یک اپراتور دوم داشته باشد.
چه نگهداری روزانهای مورد نیاز است؟
واحد آببندی یا نازل چسب را تمیز کنید، حسگرها را پاک کنید و در پایان هر شیفت، ضایعات را از ناحیه برش خارج کنید. بررسی هفتگی تیغهها، قالبها و غلتکهای کششی، خط تولید را ثابت نگه میدارد.
آیا قابلیت اتصال به دستگاه بسته بندی را دارد؟
بله. مکانیزم انتقال دستگاه تولید روکش توالت فرنگی به گونهای طراحی شده است که به دستگاههای بستهبندی جریانی یا کیسهای متصل شود و یک خط تولید کاملاً خودکار را از مواد اولیه تا محصول بستهبندی شده تشکیل دهد.


