


Revêtement par extrusion vs. lamination par extrusion : principales différences
Deux termes reviennent constamment dans la transformation des non-tissés : l’enduction par extrusion et le contrecollage par extrusion. Bien qu’utilisant la même famille de machines, le même polymère fondu et la même zone de refroidissement, ces deux procédés remplissent des fonctions différentes. Ce guide compare les deux et examine les avantages et les inconvénients du contrecollage par extrusion des non-tissés d’un point de vue pratique. Le lecteur découvrira quel procédé convient à quel produit, comment les compromis influent sur le coût et la qualité, et quels critères prendre en compte lors de l’achat de l’équipement.
Les deux procédés utilisent la même structure de base : une extrudeuse qui fond et homogénéise la résine, une filière à fente plate qui étale la résine fondue en un film mince, et une zone de pincement formée par un rouleau de refroidissement à eau et un rouleau de pression. Des dérouleurs, un système de contrôle de tension, un système de coupe des bords et une enrouleuse complètent la ligne. La seule différence structurelle entre le couchage et le laminage réside dans le nombre de bandes alimentant la zone de pincement. Sur les lignes de couchage uniquement, la bande entre et sort par le même chemin ; sur les lignes de laminage, la seconde bande est insérée de manière à ce que les deux bandes rencontrent le polymère dans la zone de pincement.
Points clés à retenir
Le revêtement par extrusion applique une couche de polymère fondu sur un seul substrat ; la lamination utilise le polymère comme couche de liaison entre deux substrats.
Les avantages et les inconvénients du laminage par extrusion de non-tissés déterminent s'il s'agit du procédé adapté à un produit donné : les principaux compromis concernent la résistance de la liaison et la rapidité par rapport à l'exposition à la chaleur et au contrôle du revêtement.
Dans l'industrie des non-tissés, le laminage est apprécié pour son collage sans colle, imperméable et rapide, ainsi que pour le toucher doux du stratifié fini.
Les paramètres du procédé, tels que la température de fusion, la pression de pincement et la température du rouleau de refroidissement, déterminent si le stratifié est souple, résistant et uniforme.
Différences entre le revêtement et la lamination
Le revêtement par extrusion est un procédé qui consiste à extruder un thermoplastique fondu à travers une filière plate directement sur un substrat mobile unique, tel que du papier, un film, une feuille d'aluminium ou un tissu non tissé. Le polymère se dépose sur la bande au niveau du point de contact entre un rouleau de refroidissement et un rouleau de pression, refroidit et forme une fine couche continue sur le substrat. Cette couche polymère constitue la fonction ajoutée : elle assure l'étanchéité, la fonction barrière ou confère des propriétés de surface. Le substrat peut être prétraité par décharge corona afin d'augmenter son énergie de surface et d'améliorer l'adhérence du polymère fondu.
La stratification utilise le même principe d'équipement, mais avec un objectif différent. Le polymère fondu est extrudé entre deux nappes de substrat et sert de couche adhésive pour les lier. Après passage dans la zone de pincement et refroidissement, on obtient un composite à trois couches : substrat, polymère, substrat. La résine fait office à la fois de colle et de couche intermédiaire de la structure finale. En résumé, le revêtement ajoute une couche à une nappe, tandis que la stratification assemble deux nappes en intercalant le polymère.
Les plages de fonctionnement typiques expliquent pourquoi ces deux techniques sont souvent associées. Pour le PEBD, la température de fusion est généralement maintenue entre 270 et 330 °C : suffisamment élevée pour permettre au polymère de s’écouler et de s’oxyder légèrement afin d’assurer l’adhérence, mais suffisamment basse pour éviter la dégradation des fibres d’une bande légère. Le grammage du revêtement se situe généralement entre 10 et 40 g/m² (soit environ 10 à 40 µm d’épaisseur de film), selon que le produit nécessite une surface fine et souple ou une barrière rigide. L’entrefer entre la filière et la zone de contact, la pression exercée sur cette zone et la température du rouleau de refroidissement complètent l’ensemble des variables que les opérateurs ajustent lors du passage d’un produit à l’autre.
| Aspect | Revêtement par extrusion | Lamination par extrusion |
|---|---|---|
| Substrats impliqués | Un | Deux |
| Rôle du polymère | Couche de surface fonctionnelle | Couche de liaison et couche intermédiaire |
| Sortie typique | toile simple enduite | composite multicouche collé |
| Produits courants | Film couché, papier couché, non-tissé à surface filmée | Structures non tissées + film, papier + feuille, film + film |
| Configuration de la machine | Un moment de détente en nourrissant le téton | Deux personnes se détendent en alimentant la pincée ensemble |
Il est essentiel, pour le contrôle qualité et une comparaison équitable, de savoir laquelle des deux techniques un fournisseur décrit. Un devis pour une « ligne de lamination » ne comportant qu'un seul dérouleur permet uniquement le revêtement ; une ligne à deux dérouleurs permet les deux opérations. Les spécifications d'épaisseur, les exigences d'adhérence et les garanties des produits sont exprimées différemment selon le mode de fabrication, ce qui permet aux acheteurs de comprendre cette différence et d'éviter les déceptions.
Les termes eux-mêmes sont définis autour des matériaux fibreux techniques :ISO 9092, la norme internationale qui définit les matériaux non tissés, les décrit comme des assemblages fibreux techniques dont l'intégrité structurelle est obtenue par des moyens physiques ou chimiques, à l'exclusion du tissage, du tricotage et de la fabrication du papier. Des associations industrielles telles que laAssociation de l'industrie des tissus non tissésetEDANA, l'association des industries des non-tissés et connexes, publier les données de base utilisées par les convertisseurs lors de la comparaison des processus.
Lorsque les deux termes se chevauchent dans la transformation des non-tissés
Dans le jargon industriel, la frontière entre les deux procédés est souvent floue. Une ligne de production de films de protection hygiéniques, qui utilise un non-tissé spunbond sur lequel est pressé un film PE fondu, est techniquement un procédé d'extrusion-enduction, puisqu'il n'y a qu'un seul substrat. De nombreux transformateurs continuent de parler de lamination, car le produit final est un tissu laminé recouvert d'un film. Cette confusion a peu d'importance en production, mais elle en a lorsque les acheteurs comparent les spécifications.
En pratique, la plupart des lignes modernes permettent les deux opérations. L'extrudeuse, la filière, le rouleau de refroidissement et le point de pincement sont identiques ; la différence réside dans la présence ou non d'un second dérouleur alimentant le point de pincement. Une machine de lamination par extrusion dotée de deux dérouleurs et d'un mode commutable peut enduire une seule bande en une seule opération et laminer deux bandes lors de l'opération suivante. C'est pourquoi, avant tout achat, il est essentiel de vérifier le nombre de dérouleurs, les modes disponibles et la largeur de substrat requise.
Une ligne de production de composites non tissés typique pour produits d'hygiène illustre ce chevauchement. La nappe est généralement un non-tissé spunbond ou SMS, et le film est en LDPE. En mode enduction, le film est déposé sur le non-tissé pour former le film de protection étanche utilisé dans les couches et les serviettes hygiéniques. En mode lamination, une seconde nappe, par exemple un autre non-tissé ou un mouchoir en papier, est introduite dans la même zone de contact, produisant un composite lié pour les lingettes ou les dispositifs médicaux. La même ligne est donc utilisée pour les deux familles de produits, ce qui explique pourquoi la flexibilité de l'équipement constitue un véritable atout commercial.
Le choix du mode de production est rarement figé pour l'ensemble d'une usine. Un transformateur fabriquant des feuilles de protection pour couches le matin peut passer à la production de lingettes composites à deux feuilles après un changement de format de quelques minutes, à condition que la machine conserve en mémoire les recettes pour les deux opérations. Cette flexibilité explique en partie pourquoi les lignes entièrement servo-commandées avec stockage des recettes sur écran tactile sont devenues la norme dans le secteur de l'hygiène : le matériel reste inchangé, seuls les dérouleurs et les paramètres enregistrés le sont.
associations techniques telles queTAPPI, l'association technique de l'industrie de la transformation et de l'emballage, posséder une connaissance approfondie du revêtement par extrusion, couvrant à la fois les modes de revêtement et de laminage sur le même équipement.
Avantages et inconvénients du contrecollage par extrusion pour les tissus non tissés
Une fois le processus compris, la décision repose sur un jugement équilibré. Aucune méthode de transformation n'est idéale pour tous les produits ; chacune implique des compromis entre différentes propriétés. Les avantages et les limites présentés ci-dessous reflètent le comportement du processus sur des matériaux non tissés réels en production, et ce sont les facteurs que les acheteurs prennent en compte lorsqu'ils comparent les devis.
Les avantages
Collage sans colle, ancrage mécanique.Le polymère, fondu au contact du tissu, s'infiltre dans la structure fibreuse et y adhère par refroidissement. Sans couche adhésive susceptible de se décoller, sans solvant et sans four de séchage, la liaison est continue sur toute la largeur, un résultat difficile à obtenir avec les adhésifs pulvérisés ou appliqués en revêtement.
Barrière imperméable en une seule étape.Un film polymère continu est naturellement imperméable et résistant aux fluides, ce qui correspond exactement aux exigences des feuilles de fond de couches, des champs opératoires médicaux et des doublures d'emballage.
Vitesse de passage élevée.La lamination s'effectue en une seule passe à grande vitesse, ce qui permet de réduire le coût unitaire à mesure que le volume de production augmente. Les modèles haute vitesse atteignent 100 m/min et plus.
Douceur au toucher.Sans couche de colle entre le tissu et le film, le laminé reste souple et drapable, une propriété importante pour les produits d'hygiène et médicaux.
Qualité constante grâce au contrôle numérique.La tension servo-commandée et la saisie des paramètres sur écran tactile permettent de maintenir la bande plane et le revêtement uniforme, réduisant ainsi les déchets dus à l'étirement, au froissement et aux variations d'épaisseur.
Du point de vue des coûts, le procédé élimine des centres de coûts entiers de la nomenclature. Il ne nécessite ni adhésif, ni solvant, ni station d'enduction, ni four de séchage ; le film polymère est produit en continu à partir de granulés. Pour la transformation en grande série, la combinaison d'un coût des matières premières réduit et d'une cadence de production en un seul passage est généralement le facteur déterminant.
Potentiel de recyclabilité.Les structures monomatériaux, telles qu'un film PE sur une bande à base de PE, sont plus faciles à recycler que les composites multicouches collés, car aucun adhésif étranger n'a besoin d'être séparé lors du retraitement.
| Avantage | Ce que cela signifie en pratique |
|---|---|
| Collage sans colle | Liaison mécanique continue, sans frais d'adhésif ni de solvant |
| barrière étanche | Surface résistante aux fluides formée en une seule étape |
| Grande vitesse | La production en une seule passe permet de maintenir un faible coût unitaire. |
| Douceur au toucher | Stratifié souple et facile à draper, sans couche de colle |
| Cohérence | La servotension et la commande numérique réduisent les déchets |
| Recyclabilité | Les structures monomatériaux sont plus faciles à recycler |
Les inconvénients
Exposition du tissu à la chaleur.Le polymère doit être suffisamment chaud pour s'écouler et se lier, généralement entre 270 et 330 °C pour le PEBD. Les non-tissés légers peuvent rétrécir, se rigidifier ou subir des dommages aux fibres si la température de fusion ne correspond pas à celle du substrat ; les nappes minces nécessitent donc un contrôle précis des paramètres. Pour les nappes de moins de 30 g/m², les opérateurs travaillent généralement à la limite inférieure de la plage de températures et réduisent l'entrefer afin de limiter le temps de contact des fibres avec le polymère fondu.
Respirabilité réduite.Un film continu bloque la vapeur d'eau. La respirabilité peut être ajustée grâce à des revêtements plus fins ou des résines modifiées, mais elle ne peut égaler la structure ouverte d'un collage par points. Les produits qui doivent laisser passer l'air ou la vapeur d'eau, comme les films respirants pour vêtements, nécessitent généralement des films perforés ou un autre procédé de collage.
Contrôle de l'épaisseur du revêtement.L'uniformité de l'épaisseur dépend de l'équilibre entre l'écartement de la filière, le débit de l'extrudeuse et la vitesse de la ligne. Maîtriser ces paramètres requiert une solide expérience et, sur les machines plus anciennes, une vigilance constante de l'opérateur. Les machines modernes automatisent ce processus, maintenant l'épaisseur cible grâce à la synchronisation de la vitesse de l'extrudeuse et de la vitesse de la ligne.
Investissement initial plus élevé.Une extrudeuse, une filière à fente, un rouleau de refroidissement et un système de tension coûtent plus cher qu'une simple lamineuse adhésive. Le retour sur investissement provient de la réduction du coût des matériaux et de l'augmentation de la vitesse, et non d'un prix d'achat inférieur.
Flexibilité limitée des motifs.Ce procédé permet d'obtenir un film continu. Pour les applications nécessitant un collage sélectif ou structuré, la lamination adhésive est plus adaptée car elle permet d'appliquer la colle uniquement là où c'est nécessaire.
Expertise en processus requise.Les plages de température, la pression de pincement, l'entrefer et la tension interagissent entre eux. Un fabricant qui fournit des conseils sur les paramètres et une assistance à la mise en service réduit considérablement le temps d'apprentissage.
| Limitation | Comment cela affecte la production |
|---|---|
| exposition à la chaleur | Les toiles légères peuvent se rétracter ou se rigidifier si la température de fusion est trop élevée. |
| Respirabilité réduite | Blocage continu de la vapeur par film ; réglage partiel seulement |
| Contrôle de l'épaisseur | Nécessite un entrefer, un débit et une vitesse de ligne équilibrés. |
| Investissement initial | Coût d'investissement plus élevé que les lamineuses adhésives |
| Flexibilité du modèle | Film continu ; pas de collage sélectif ni à motifs |
| Expertise en processus | Les paramètres interactifs nécessitent des opérateurs formés |
Comment les compromis se traduisent en produits concrets
La comparaison devient concrète lorsqu'elle est appliquée aux produits. Une couche absorbante nécessite un film étanche, un débit élevé et un toucher doux, autant d'atouts qui tirent pleinement parti des caractéristiques du procédé. Un champ opératoire doit présenter une résistance aux fluides et un niveau de barrière formellement gradué.directives réglementaires sur les blouses médicalesCe document explique les niveaux de barrière reconnus que ces matériaux de protection doivent respecter. En revanche, un tissu d'emballage ou d'habillement respirant peut être mieux adapté à un collage ponctuel, car un film continu bloquerait le transfert de vapeur nécessaire au produit.
Le même raisonnement s'applique aux supports thermosensibles. Si le substrat ne supporte pas la chaleur d'un film fondu, le contrecollage ou le contrecollage de film sont des solutions plus sûres. En résumé, le contrecollage est la solution privilégiée lorsque le produit nécessite une liaison forte, continue et étanche pour une production en grande série ; les autres méthodes sont préférables lorsque la respirabilité, le motif ou la sensibilité à la chaleur sont les critères prépondérants.
Cette même technologie est utilisée dans trois secteurs aux priorités légèrement différentes. Dans les produits d'hygiène, le laminé constitue la face arrière : une structure qui doit être étanche tout en étant douce au contact de la peau, ce qui privilégie un revêtement fin et léger. Dans le domaine médical, les champs opératoires et les blouses combinent barrière liquide et confort pour les interventions longues ; le poids du film et du tissu est donc optimisé en fonction du drapé et de la respirabilité. Dans l'emballage, le laminé est choisi pour son imperméabilité et sa résistance mécanique plutôt que pour sa douceur, ce qui explique pourquoi le revêtement est souvent plus épais et le support plus lourd.
| Scénario produit | Processus recommandé | Raison |
|---|---|---|
| Feuille de fond hygiénique étanche | Revêtement par extrusion ou lamination | Film imperméable continu, toucher doux, haute vitesse |
| champ opératoire ou blouse d'isolement | Revêtement par extrusion ou lamination | Barrière continue contre les fluides avec un niveau de protection progressif |
| Vêtements ou filtres respirants | collage par points adhésifs | Maintient la structure ouverte et respirante |
| Toile thermosensible | Lamination par film ou adhésif | Évite d'exposer la toile à la chaleur de fusion |
| Liaison sélective ou à motifs | Lamination adhésive | La colle ne peut être appliquée que là où c'est nécessaire. |
Le guide de décision ci-dessus traite des cas courants, mais les produits atypiques nécessitent une analyse plus approfondie. Un tissu devant conserver une élasticité élevée ou une nappe contenant des additifs thermosensibles risquent de ne pas résister à la fusion. Dans de tels cas, les transformateurs effectuent un essai à petite échelle avant d'investir dans l'équipement, car un défaut de liaison sur une ligne de production coûte plus cher qu'un échantillon rejeté.
Que vérifier avant d'acheter l'équipement
Les acheteurs doivent commencer par définir le produit cible : la largeur de la bande, la plage d’épaisseur de revêtement, le rendement requis et la nécessité des modes de revêtement et de lamination. Ces quatre éléments permettent de réduire la liste des équipements plus rapidement que toute autre étape. Pour les acheteurs qui ont déterminé que le procédé convient à leur produit, le choix de l’équipement détermine le niveau d’avantages exploités et la gestion des limitations. Une machine capable de mémoriser les recettes de plusieurs produits, par exemple, transforme la flexibilité limitée du procédé en un atout pour la planification plutôt qu’en une contrainte.
| Facteur | Que vérifier |
|---|---|
| Mode de revêtement vs. mode de lamination | Nombre de déroulements ; la ligne peut-elle être enduite, stratifiée ou les deux ? |
| Largeur de travail | Adaptez la largeur à celle de la matière première ; les lignes compactes traitent généralement des largeurs allant jusqu’à 600 mm. |
| vitesse de production | Vérifiez la vitesse nominale en m/min ; les modèles haute vitesse atteignent 100 m/min. |
| Contrôle de l'épaisseur | L'écartement de la filière, la vitesse de l'extrudeuse et la vitesse de la ligne doivent être réglables. |
| Contrôle de la tension | Les systèmes à servomoteur ou à vérin empêchent l'étirement et le froissement. |
| Gestion de la chaleur | Confirmer les plages de fusion sûres pour les non-tissés légers |
| Alimentation électrique | Adaptez la tension à la tension locale, par exemple 380 V / 50 Hz |
| Assistance après-vente | Garantie, guide d'installation, pièces détachées et formation |
Lors de l'achat en grande quantité d'une machine de lamination par extrusion, il est conseillé de demander la fiche technique complète, les paramètres de processus et de réaliser un essai sur son propre matériau. Comparer l'uniformité du revêtement et la résistance au pelage chez les fabricants présélectionnés est une méthode pratique pour vérifier la qualité avant de passer commande. Une comparaison structurée de ces points, associée au tableau technique ci-dessus, permet d'avoir une vision complète avant toute décision d'achat. Il est également important de se renseigner sur le comportement de la machine au démarrage et à l'arrêt, moments où les variations d'épaisseur sont les plus importantes.
Les conditions après-vente sont aussi importantes que le matériel. Une période de garantie standard, des instructions d'installation documentées, la disponibilité des pièces détachées et la formation des opérateurs sont autant de signes concrets d'un fournisseur fiable. Pour un processus aux paramètres interagissant, l'assistance à la mise en service, qui permet à l'acheteur d'atteindre un poids de revêtement stable dès les premiers jours, est généralement rentable grâce à la réduction des déchets liés aux essais.
Conclusion
L'extrusion-enduction et l'extrusion-lamination sont des procédés proches qui s'appliquent à des structures différentes : l'enduction ajoute une couche de polymère à une nappe, tandis que la lamination lie deux nappes en intercalant le polymère. Pour les transformateurs de non-tissés, l'évaluation des avantages et des inconvénients de l'extrusion-lamination se résume à quelques compromis essentiels : une liaison solide, sans colle et étanche à haute vitesse, contrebalancée par l'exposition à la chaleur, les limites de respirabilité et un investissement initial plus élevé. Les produits nécessitant une barrière continue en grande série tirent le meilleur parti de ce procédé ; ceux qui requièrent de la respirabilité ou une liaison sélective peuvent être mieux adaptés à d'autres solutions. Pour les acheteurs de machines, les questions pratiques sont simples : une ou deux nappes, quelle gamme d'enduction, quelle vitesse et quel service après-vente. Un essai rapide avec un matériau représentatif reste la solution la plus économique pour confirmer le choix avant d'investir. Avec la machine et les paramètres de procédé appropriés, la lamination demeure l'une des méthodes les plus fiables pour transformer un tissu non tissé en un composite fini haute performance.
Foire aux questions
Quels sont les avantages et les inconvénients du laminage par extrusion pour les tissus non tissés ?
Les principaux avantages sont une adhérence solide sans colle, une barrière imperméable, une vitesse élevée et un toucher doux. Les principaux inconvénients sont l'exposition à la chaleur des toiles légères, une respirabilité réduite, des exigences en matière de contrôle de l'épaisseur et un investissement initial plus élevé.
Quelle est la différence entre le revêtement par extrusion et le laminage par extrusion ?
Le revêtement par extrusion consiste à appliquer une couche de polymère fondu sur un substrat unique. En stratification, le polymère est extrudé entre deux substrats, où il sert à la fois de couche de liaison et de couche intermédiaire du composite.
Le contrecollage par extrusion est-il plus résistant que le contrecollage adhésif ?
Pour les collages continus sur toute la largeur, l'ancrage mécanique d'un polymère fondu est généralement plus solide et plus homogène qu'un joint de colle. Cependant, le laminage adhésif permet un collage sélectif et structuré, ce que le procédé ne permet pas.
Ce procédé peut-il produire des non-tissés respirants ?
Oui, dans une certaine mesure. La respirabilité est ajustée par l'épaisseur du film et le choix de la résine, mais un film continu bloquera toujours plus de vapeur qu'un collage ponctuel.
La chaleur endommage-t-elle les tissus non tissés ?
Les non-tissés légers peuvent se rétracter ou se rigidifier si leur température de fusion est trop élevée. En adaptant la température à celle du substrat, généralement comprise entre 270 et 330 °C pour le PEBD, on maîtrise ce risque.
Quels polymères sont utilisés ?
Le LDPE est le plus courant car il est souple, imperméable et économique. Le LLDPE, le PP, l'EVA et l'EMA sont utilisés lorsque la robustesse, la résistance à la chaleur ou une adhérence particulière sont requises.
Quelle vitesse maximale peut atteindre une ligne ?
Les vitesses de production dépendent de la conception de la machine et du matériau. Les machines de lamination par extrusion à grande vitesse atteignent 100 m/min, ce qui est typique des lignes compactes entièrement servo-motorisées pour les matériaux d'hygiène et médicaux.
Vous recherchez un fabricant fiable de machines de lamination par extrusion de non-tissés ?
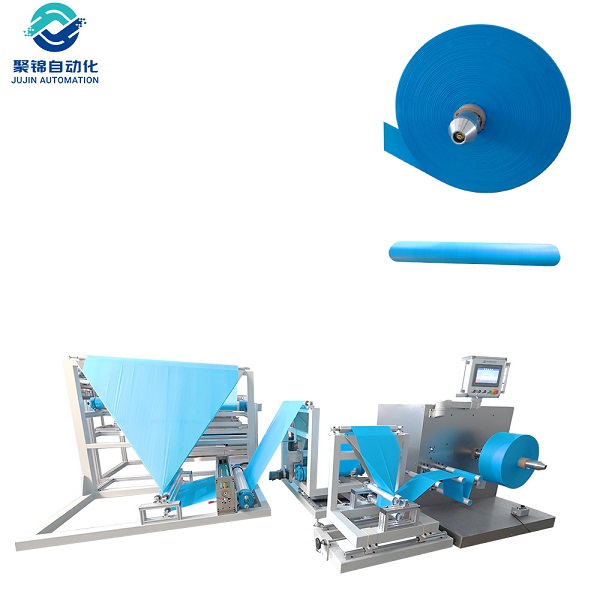
JUJIN Automation bénéficie de 18 ans d'expérience dans la recherche et la fabrication de machines pour non-tissés. Sa machine composite non-tissé haute vitesse, entièrement servo-commandée, lamine des films PE/PP sur des tissus non-tissés jusqu'à 100 m/min sans adhésifs chimiques. Elle est équipée d'un écran tactile, d'un châssis soudé de 3 tonnes et bénéficie d'un service de livraison international. Les acheteurs peuvent demander les spécifications, les paramètres de processus et réaliser des essais sur échantillon avant de passer commande.


