


Lamination par extrusion de non-tissés : Guide complet du procédé, des avantages et des applications
Chaque jour, des millions de produits d'hygiène, de blouses médicales et de matériaux d'emballage industriels dépendent d'une étape industrielle discrète : un rouleau de tissu non tissé doux rencontre un mince rideau de polymère fondu et est pressé en une fraction de seconde. Cette étape est appeléeLamination par extrusion de non-tisséet l'équipement qui le sous-tend est unmachine de lamination par extrusionCe guide explique le fonctionnement du procédé, les matériaux utilisés, les raisons pour lesquelles les fabricants le choisissent et les applications des stratifiés finis. Les acheteurs y trouveront également des conseils pratiques pour l'achat d'un stratifié.machine de lamination par extrusionpour leur chaîne de production.
Points clés à retenir
Le procédé permet de lier un tissu non tissé à un film polymère fondu en une seule étape continue, sans adhésif.
La ligne de base est composée d'un dérouleur, d'une extrudeuse à filière plate, d'un point de pincement refroidi et d'un enrouleur ; la qualité est déterminée par le contrôle de la tension et de la température.
Le collage sans colle permet de créer des stratifiés résistants, imperméables et souvent respirants, à un coût d'utilisation inférieur à celui du laminage adhésif.
L’hygiène, le médical et l’emballage constituent les trois principaux domaines d’application des composites non tissés laminés.
Qu'est-ce que le laminage par extrusion de non-tissé ?
Lamination par extrusion de non-tisséIl s'agit d'un procédé de transformation où une couche de polymère fondu est extrudée à travers une filière plate sur un substrat non tissé en mouvement. Le film polymère et le tissu passent ensemble dans une zone de pincement formée par un rouleau refroidi et un rouleau de pression, où le film chaud est pressé contre la surface des fibres. En refroidissant, le film adhère au tissu par ancrage mécanique, sans colle, solvant ni adhésif. On obtient ainsi une feuille composite qui conserve la douceur et la résistance du non-tissé et y ajoute les propriétés barrières du film polymère.
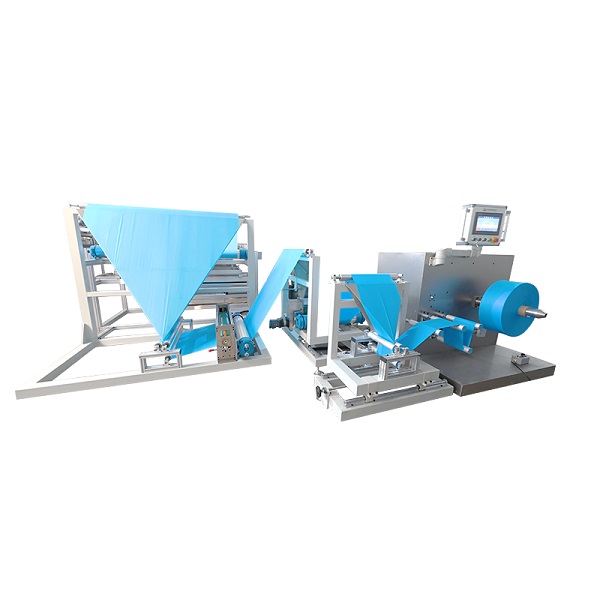
Les non-tissés eux-mêmes sont définis parISO 9092, la norme internationale qui définit les matériaux non tissés, en tant qu'assemblages fibreux techniques auxquels est conféré une intégrité structurelle par des moyens physiques ou chimiques, à l'exclusion du tissage, du tricotage et de la fabrication du papier.Association de l'industrie des tissus non tissésetEDANA, l'association des industries des non-tissés et connexes, publier des informations détaillées sur la manière dont les non-tissés sont produits et utilisés.machine de lamination par extrusioneffectue l'étape de lamination en une seule ligne : déroulement du tissu, extrusion du film, collage, refroidissement et réenroulement.
Fonctionnement du processus — Étape par étape
Bien que la configuration des machines diffère, chaque ligne de lamination suit la même séquence logique. Les étapes ci-dessous décrivent une ligne simple face typique.
Détente.Le substrat non tissé est monté sur un dérouleur. Sur les lignes compactes, on utilise généralement des rouleaux d'un diamètre allant jusqu'à 800 mm environ, car un rouleau plus grand implique moins de changements de production.
Traitement de surface (facultatif).Un traitement corona augmente l'énergie de surface du tissu, ce qui améliore l'adhérence du film fondu sur les polymères à faible énergie tels que le polypropylène.
Extrusion de polymères.Les granulés de PE ou de PP sont fondus dans le cylindre chauffé de l'extrudeuse, filtrés pour éliminer les contaminants, puis pompés à travers une filière plate sous forme d'un rideau de polymère fondu uniforme. Les températures de fusion se situent généralement entre 270 et 330 °C pour le PEBD, des valeurs plus basses étant préférables pour le revêtement de non-tissés légers afin d'éviter d'endommager les fibres par la chaleur.
Application du film et collage par pincement.Le film fondu entre en contact avec le tissu en mouvement au point de pincement entre un rouleau de refroidissement à l'eau et un rouleau de pression. La pression imprègne le polymère dans la surface de la fibre, et le rouleau de refroidissement extrait la chaleur pour fixer le film.
Refroidissement et ébavurage.Le stratifié est refroidi, ses bords sont découpés à la largeur de travail et les chutes sont automatiquement évacuées sur des lignes bien conçues.
Bobinage et contrôle qualité.Le rouleau fini est enroulé sous tension constante. Les opérateurs vérifient le poids du revêtement, l'épaisseur du film et la résistance de l'adhérence par rapport aux spécifications.
Trois variables de procédé méritent une attention particulière car elles déterminent la plupart des problèmes de qualité. La température de fusion doit être suffisamment élevée pour permettre au polymère de s'écouler et de s'oxyder légèrement afin d'assurer l'adhérence, mais suffisamment basse pour éviter la dégradation des fibres non tissées. L'entrefer entre la filière et le point de pincement influe sur le degré d'étirage du film et sur l'oxydation. La pression au point de pincement et la température du rouleau de refroidissement déterminent la profondeur de pénétration du polymère dans la surface des fibres et la vitesse de prise du laminé. Sur les lignes modernes, ces valeurs sont saisies numériquement et maintenues automatiquement, ce qui permet à une machine compacte de produire des rouleaux homogènes tout au long de la journée.
| Scène | Ce qui se produit | Contrôle des clés |
|---|---|---|
| Détente | La bande non tissée alimente la ligne | Tension et alignement de la bande |
| Traitement de surface | L'effet corona augmente l'énergie de surface | Puissance de traitement vs vitesse de ligne |
| Extrusion | Le polymère fond et sort de la filière. | Températures du canon et de la matrice |
| collage des mamelons | Film pressé sur tissu, puis refroidi | Pression de pincement, température du rouleau froid |
| Garniture | Bords coupés à la largeur finie | Position et retrait de la garniture |
| Enroulement | Stratifié enroulé en rouleaux | Tension d'enroulement, dureté du rouleau |
associations techniques telles queTAPPI, l'association technique de l'industrie de la transformation et de l'emballage, posséder des connaissances approfondies en matière de revêtement par extrusion que les ingénieurs de procédés utilisent pour régler correctement ces paramètres.
Composants clés d'une machine de lamination par extrusion
Les acheteurs qui comparent les différentes options de machines retrouveront les mêmes composants de base sur chaque ligne ; les différences résident dans la précision, la vitesse et le contrôle. Le tableau ci-dessous récapitule chaque pièce et son rôle.
| Composant | Fonction principale |
|---|---|
| Guide du support et du site Web de détente | Maintient le rouleau de non-tissé et assure l'alignement de la nappe |
| Système de contrôle de tension | Maintient une tension constante pour éviter l'étirement et le froissement ; les modèles à servocommande ou à vérin sont les plus réguliers. |
| Extrudeuse | Fond et homogénéise le polymère à des températures contrôlées |
| Changeur d'écran / filtre à fusion | Élimine les contaminants et les gels de la matière fondue. |
| matrice à fente plate | Répartit le polymère fondu en un film uniforme ; le rebord réglable contrôle l’épaisseur |
| Traitement du coronavirus (facultatif) | Augmente l'énergie de surface du substrat pour une adhésion plus forte. |
| Rouleau froid et rouleau de nip | Collez le film sur le tissu et laissez refroidir pour fixer le laminage. |
| Élimination des bordures et des déchets | Coupez et retirez les garnitures pour des bords nets et un fonctionnement stable. |
| Remontoir | Enroule le stratifié fini sous tension constante |
| Commande par écran tactile IHM | Définit les paramètres de vitesse, d'épaisseur de revêtement et de tension |
Les systèmes de contrôle modernes ont transformé le fonctionnement de ces composants. Des servomoteurs synchronisent le déroulement, l'extrusion et l'enroulement, évitant ainsi tout étirement ou froissement de la bande, même à haute vitesse. Un écran tactile permet de mémoriser les paramètres pour différents matériaux, ce qui permet à l'opérateur de passer d'un stratifié hygiénique spunbond à un stratifié d'emballage plus rigide en modifiant simplement les paramètres, sans intervention matérielle. Les lignes compactes à grande vitesse de cette catégorie traitent généralement des rouleaux jusqu'à 800 mm de diamètre et environ 600 mm de largeur, à une vitesse de production de 100 m/min, ce qui garantit un faible coût unitaire pour la production en série.
Matériaux utilisés dans le laminage par extrusion de non-tissés
Deux familles de matériaux sont essentielles dans ce procédé : le substrat non tissé et le film polymère. Parmi les substrats non tissés courants, on trouve le polypropylène spunbond, le meltblown, le SMS (spunbond–meltblown–spunbond) et le spunlace. Le polymère est le plus souvent du polyéthylène basse densité (PEBD), choisi pour son faible coût, sa facilité de mise en œuvre et son toucher doux ; le PEBDL, le PP, l’EVA et l’EMA sont utilisés lorsqu’une plus grande robustesse, une meilleure résistance à la chaleur ou une adhérence supérieure à un film spécifique sont requises.
| Matériel | Rôle typique | Pourquoi est-il utilisé |
|---|---|---|
| non-tissé en polypropylène spunbond | Substrat | Base souple, résistante et économique pour les produits d'hygiène et médicaux |
| Meltblown | Couche de substrat | Les fibres fines ajoutent des propriétés de filtration et de barrière |
| SMS composite | Substrat | Alliant barrière et résistance pour les champs opératoires et les blouses médicales |
| Spunlace | Substrat | Douceur comparable à celle du tissu pour des lingettes et des vêtements haut de gamme |
| PEBD | Film | Résine de revêtement la plus courante ; souple, imperméable, peu coûteuse |
| PEBDL | Film | Augmente la robustesse et la résistance à la perforation |
| PP | Film | Résistance thermique et rigidité accrues |
| EVA / EMA | Film | Meilleure adhérence aux substrats difficiles |
L'épaisseur du revêtement est déterminée par l'écartement de la filière, le débit de l'extrudeuse et la vitesse de la ligne. Pour le laminage non tissé, les valeurs typiques se situent entre 10 et 40 microns environ, ce qui correspond à une masse de polymère d'environ 10 à 40 g/m². Les revêtements plus fins sont utilisés lorsque la douceur et la respirabilité sont importantes, tandis que les revêtements plus épais permettent d'obtenir des films barrières plus rigides pour les emballages exigeants.
L'adhérence est régie par l'énergie de surface. Les non-tissés en polypropylène ont une faible énergie de surface, c'est pourquoi un traitement corona est utilisé pour préparer la nappe. Le film de polyéthylène adhère facilement à un substrat traité, mais un grammage de revêtement trop élevé peut rigidifier le stratifié et réduire sa respirabilité ; le revêtement est donc dimensionné en fonction de l'application. Cet équilibre entre la force d'adhérence, la souplesse et les propriétés de barrière est la principale raison pour laquelle les ingénieurs procédés réalisent des essais avant la production.
Avantages de la lamination par extrusion de non-tissé
La popularité du laminage par extrusion repose sur des avantages mesurables en termes de procédé et de produit, qui peuvent tous être vérifiés lors d'un essai.
Un assemblage sans colle, ancré mécaniquement.Le polymère étant fondu au contact du tissu, il s'infiltre dans la structure fibreuse et s'y fixe en refroidissant. Il n'y a pas de couche adhésive susceptible de se détériorer, ni de solvant à gérer, et le toucher reste doux et souple.
Performance de barrière intégrée.Un film polymère continu est naturellement imperméable et résistant aux fluides, ce qui correspond exactement aux exigences des feuilles de protection pour couches et des champs opératoires.
Une respirabilité réglable.En ajustant l'épaisseur du film, le choix de la résine et les paramètres du processus, les producteurs peuvent contrôler la quantité de vapeur d'humidité qui traverse le stratifié.
Rendement élevé par ligne.La lamination s'effectue en une seule passe, remplaçant ainsi les étapes de revêtement, de séchage et d'encollage des procédés plus anciens. Les modèles haute vitesse sont conçus pour des vitesses de production de 100 m/min et plus.
Qualité constante grâce à la commande servo.La tension servo-commandée et la saisie des paramètres sur écran tactile permettent de maintenir la bande plane et le revêtement uniforme, réduisant ainsi les déchets dus à l'étirement, au froissement et aux variations d'épaisseur.
Du point de vue des coûts, le laminage par extrusion est avantageux car il élimine des postes de dépenses entiers de la nomenclature. Il ne nécessite ni adhésif, ni solvant, ni station d'enduction, ni four de séchage. Le film polymère est produit en continu à partir de granulés, ce qui limite les stocks à la résine et aux rouleaux de non-tissé. Pour la transformation en grande série, la combinaison d'un coût des matériaux réduit et d'une vitesse de production en un seul passage est généralement le facteur déterminant.
| Avantage | Ce que cela signifie en pratique |
|---|---|
| Collage sans adhésif | Sans colle, sans solvant, coût des matériaux réduit, produit plus souple |
| Performance de la barrière | Surface imperméable et résistante aux liquides en une seule étape |
| Respirabilité réglable | Le transfert de vapeur d'humidité est ajusté par le film et le procédé. |
| Vitesse de passage unique | Une seule ligne remplace les étapes de revêtement, de séchage et d'adhérence |
| Cohérence du processus | La servotension et la commande numérique réduisent les déchets |
| Potentiel de recyclabilité | Les stratifiés PE monomatériaux sont plus faciles à recycler |
Applications des composites non tissés stratifiés
Les stratifiés finis sont transformés en produits répartis dans trois grands secteurs, chacun ayant son propre profil d'exigences.
| Secteur | Produit typique | Exigence clé |
|---|---|---|
| Hygiène | Alèses pour couches, serviettes hygiéniques, protections pour incontinence adulte | Film étanche, toucher doux non tissé |
| Médical | Champs opératoires, blouses d'isolement, draps stériles | Résistance aux fluides, surface propre, niveau de barrière |
| Conditionnement | Doublures étanches, emballages déshydratants, films de protection pour la construction | Barrière contre l'humidité, résistance à la déchirure |
| Industriel | Vêtements de protection, housses de matelas, matériaux composites de filtration | Durabilité et barrière sur mesure |
Dans les produits d'hygiène, le laminé constitue généralement la face arrière : une structure qui doit être étanche tout en restant douce au contact de la peau. Dans le domaine médical, cette même technologie permet de fabriquer des champs opératoires et des blouses qui allient barrière contre les liquides et confort lors d'interventions longues. En emballage, le laminé est choisi pour ses propriétés de barrière contre l'humidité et sa résistance mécanique plutôt que pour sa douceur, ce qui explique pourquoi le revêtement est souvent plus épais et le support plus lourd.
En milieu médical, la résistance aux fluides des blouses et des champs opératoires est formellement évaluée.Directives réglementaires relatives aux blouses médicalesexplique les niveaux de barrière reconnus que les vêtements de protection doivent respecter, et les non-tissés laminés sont systématiquement conçus pour atteindre un niveau spécifique de cette classification.
Comment choisir une machine de lamination par extrusion
Choisir le bonmachine de lamination par extrusionCela dépend de la gamme de produits, de l'agencement de l'usine et du volume de production visé. Les acheteurs évaluent généralement les facteurs suivants avant de demander un devis.
| Facteur | Que vérifier |
|---|---|
| Largeur de travail | Adaptez la largeur à celle de la matière première ; les lignes compactes traitent généralement des largeurs allant jusqu’à 600 mm. |
| vitesse de production | Vérifiez la vitesse nominale en m/min ; les modèles haute vitesse atteignent 100 m/min. |
| Contrôle de l'épaisseur du revêtement | L'écartement de la filière, la vitesse de l'extrudeuse et la vitesse de la ligne doivent être réglables. |
| Contrôle de la tension | Les systèmes à servomoteur ou à vérin empêchent l'étirement et le froissement. |
| Compatibilité du substrat | Confirmez que les technologies spunbond, meltblown, SMS et spunlace sont prises en charge. |
| Alimentation électrique | Adaptez la tension à la tension locale, par exemple 380 V / 50 Hz |
| Empreinte au sol et poids | Vérifiez les exigences en matière de surface au sol et de fondations |
| Assistance après-vente | Période de garantie, instructions d'installation et disponibilité des pièces détachées |
Lors d'achats en gros, il est conseillé aux acheteurs de demander la fiche technique complète, les paramètres de fabrication et de réaliser un essai sur leur propre matériau. Comparer l'uniformité du revêtement et la résistance au pelage chez les fabricants présélectionnés est une méthode pratique pour vérifier la qualité avant de passer commande.
Enfin, les acheteurs doivent considérer d'autres aspects que la machine elle-même. Il est important de se renseigner sur la durée de la garantie, la disponibilité des pièces détachées, la documentation d'installation et la formation des opérateurs. Pour une ligne de lamination par extrusion, la maîtrise du processus est aussi essentielle que la connaissance du matériel ; un fabricant qui explique les paramètres et propose une assistance à la mise en service permet généralement une montée en puissance plus rapide. Une comparaison structurée de ces points commerciaux, associée au tableau technique ci-dessus, offre une vision complète avant toute décision d'achat.
Conclusion
Lamination par extrusion de non-tisséIl s'agit d'une technologie de transformation éprouvée et mesurable qui transforme deux matériaux simples en un composite fiable. Un substrat non tissé apporte douceur, résistance et un faible coût, tandis qu'un film polymère fondu et mince assure barrière et imperméabilité en une seule étape, sans colle. Le procédé est défini par un petit nombre de paramètres contrôlables — température de fusion, pression de pincement, refroidissement par rouleau, épaisseur du revêtement et vitesse de la ligne — et les machines modernes les gèrent avec une précision servo et une commande tactile. Des feuilles de protection pour couches aux champs opératoires, cette technologie demeure un lien fiable entre la production de tissus non tissés et les produits jetables finis.
Foire aux questions
Qu'est-ce que la lamination par extrusion non tissée ?
Il s'agit d'un procédé qui consiste à faire fondre un polymère tel que du PE ou du PP, à l'extruder sous forme de film mince, puis à le presser sur un tissu non tissé par un procédé de pression refroidi. La liaison se forme sans adhésif.
En quoi le contrecollage par extrusion diffère-t-il du contrecollage adhésif ?
Le contrecollage par extrusion utilise le polymère fondu lui-même comme couche de liaison, tandis que le contrecollage adhésif applique de la colle entre deux matériaux. Le contrecollage par extrusion élimine le coût de la colle et les étapes de séchage et offre généralement une liaison plus souple et plus résistante.
Quels polymères sont utilisés dans ce procédé ?
Le LDPE est le plus courant car il est souple, imperméable et économique. Le LLDPE, le PP, l'EVA et l'EMA sont utilisés lorsque la robustesse, la résistance à la chaleur ou une adhérence particulière sont requises.
Quelle épaisseur de revêtement la machine peut-elle produire ?
L'épaisseur typique du revêtement est d'environ 10 à 40 microns, soit approximativement 10 à 40 g/m² de polymère. Elle est contrôlée par l'écartement de la filière, le débit de l'extrudeuse et la vitesse de la ligne.
Quels tissus non tissés peuvent être laminés ?
Le polypropylène spunbond, meltblown, SMS et spunlace sont tous couramment laminés. La principale condition est que la surface du tissu accepte le film fondu, ce qui peut être amélioré par un traitement corona.
Le produit laminé est-il imperméable et respirant ?
Un film polymère continu est imperméable et résistant aux fluides. Sa respirabilité peut être ajustée grâce à l'épaisseur du film et à la formulation de la résine, permettant ainsi d'équilibrer ces deux propriétés en fonction de l'application.
Quelle vitesse peut atteindre une ligne de lamination de non-tissés ?
Les vitesses de production dépendent de la conception de la machine et du matériau. Les modèles à grande vitesse atteignent 100 m/min, ce qui est typique des lignes compactes entièrement servo-motorisées pour les produits d'hygiène et médicaux.
Quelles sont les principales applications ?
Les trois principaux groupes sont les produits d'hygiène tels que les feuilles de protection pour couches, les produits médicaux tels que les draps et les blouses, et les emballages tels que les doublures imperméables et les films de construction.
Vous recherchez un fabricant fiable de machines de lamination par extrusion de non-tissés ?
JUJIN Automation bénéficie de 18 ans d'expérience dans la recherche et la fabrication de machines pour non-tissés. Sa machine composite non-tissé à grande vitesse, entièrement servo-commandée, lamine des films PE/PP sur des tissus non-tissés jusqu'à 100 m/min sans adhésifs chimiques. Elle est équipée d'un écran tactile, d'un châssis soudé de 3 tonnes et bénéficie d'un service de livraison international. Les acheteurs peuvent demander les spécifications et un accompagnement sur le processus avant de passer commande.


