


Fonctionnement d'une machine de fabrication de couvre-sièges de toilettes : processus étape par étape
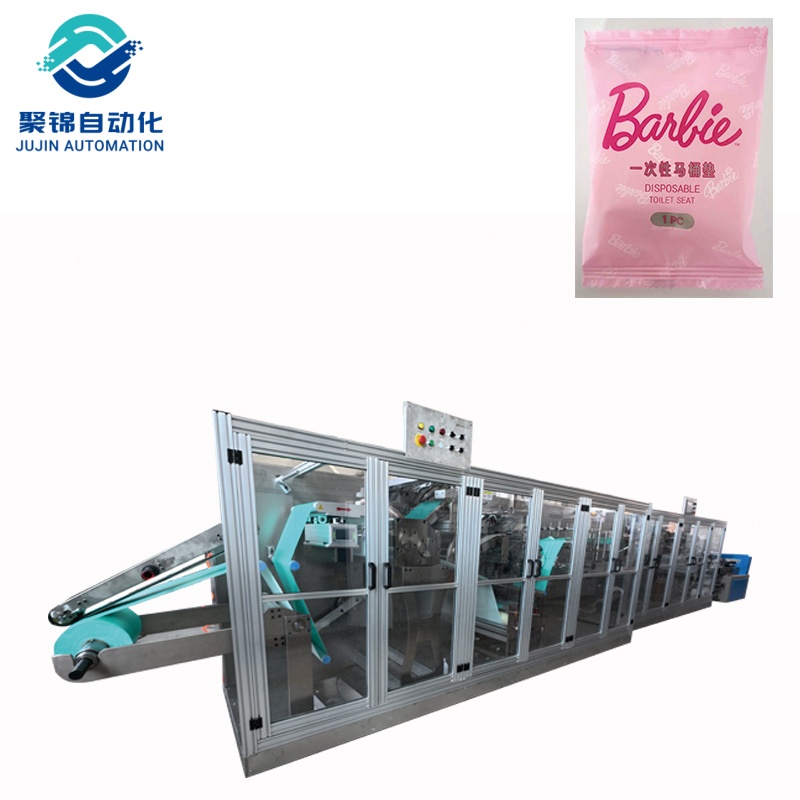
Ce protège-siège de toilette fin et compact, placé à côté du distributeur dans une salle de bain d'hôtel ou les toilettes d'aéroport, n'est pas cousu à la main. Il est produit en série par une seule machine industrielle. En quelques secondes, unmachine à fabriquer des couvre-sièges de toilettesCette machine transforme des rouleaux de tissu non tissé en housses finies, pliées et prêtes à l'emballage : alimentation, collage, perforation, découpe et pliage en une seule opération continue. Cet article explique le fonctionnement de cet équipement étape par étape, dans un langage clair et accessible aux acheteurs, aux responsables d'usine et aux nouveaux lecteurs.
Points clés à retenir
UNmachine à fabriquer des couvre-sièges de toilettesest un système de conversion automatisé qui transforme un tissu non tissé — souvent combiné à un film PE ou à une couche de papier antiadhésif — en housses de siège de toilette jetables finies.
La séquence principale est la même pour tous les modèles : déroulement, collage ou assemblage, poinçonnage et découpe, pliage et sortie, chaque étape étant synchronisée par un système de contrôle PLC.
Deux technologies principales dominent le marché : le soudage par ultrasons pour les couvertures souples à double couche et l’application d’adhésif par pulvérisation pour les couvertures avec support en papier protecteur.
La plupart des machines automatiques fonctionnent à une cadence d'environ 80 à 100 pièces par minute et ne sont actionnées que par un ou deux opérateurs.
Le contrôle précis de la tension et la synchronisation des servomoteurs sont les deux facteurs qui déterminent si les couvercles seront lisses, de la bonne taille et produits à un rythme de haute qualité.
Qu'est-ce qu'une machine à fabriquer des abattants de toilettes ?
Il s'agit d'une machine de transformation qui prend des rouleaux de matière première et les façonne automatiquement en couvre-sièges de toilettes à usage unique. On l'appelle aussi machine à couvre-sièges de toilettes, ligne de production de couvre-sièges de toilettes non tissés ou unité centrale d'un atelier de transformation de produits d'hygiène jetables. Son principal avantage réside dans l'absence de découpe manuelle, de scellage manuel et de manipulation intermédiaire entre les cycles : la machine alimente la matière, forme le couvre-siège, le scelle ou le colle, le découpe, le plie dans une pochette compacte et l'achemine vers le poste suivant, le tout en flux continu.
Ces machines sont installées dans des usines qui approvisionnent les hôtels, les aéroports, les centres commerciaux, les hôpitaux, les salles de spectacles et les chaînes de magasins – bref, toute entreprise qui a besoin d'une barrière de propreté pour chaque utilisateur de toilettes. Le produit fini étant à usage unique, l'équipement est conçu pour une cadence élevée, une main-d'œuvre réduite et une qualité constante à un faible coût unitaire.
De quoi est composée une housse de siège de toilette jetable ?
Comprendre la machine commence par comprendre le matériau. La principale matière première est le tissu non tissé — une feuille de fibres liées entre elles par la chaleur, la pression ou des produits chimiques, au lieu d'être tissée ou tricotée. La plupart des housses utilisent du polypropylène (PP) spunbond non tissé, apprécié pour sa douceur, sa résistance et son faible coût. Le grammage du tissu, mesuré en grammes par mètre carré (g/m², également appelé GSM), est la spécification clé, et la méthode internationalement reconnue pour le mesurer est définie par la norme…méthodes d'essai internationales pour les non-tissés; des informations générales sur la fabrication et l'utilisation de ces tissus techniques sont publiées par leassociation de l'industrie des non-tissés.
| Matériel | Rôle dans la couverture | Spécifications typiques |
|---|---|---|
| non-tissé spunbond en PP | Couche supérieure douce et agréable pour la peau | Grammage généralement compris entre 18 et 30 g/m² ; largeur du rouleau d'environ 800 mm |
| SUR pellicule | couche barrière imperméable | Film mince, épaisseur typique de 15 à 30 µm ; diamètre du rouleau jusqu'à environ 1 000 mm |
| non-tissé laminé / papier | Couche de base pour les couvertures collées | Dimensions dépliées d'environ 62 × 65 cm sur les modèles standards |
| Papier antiadhésif (enduit de silicone) | Protège le support adhésif | Diamètre du rouleau jusqu'à 40 cm ; largeur 1,5–2,5 cm |
Le choix de la combinaison de matériaux détermine le circuit de production utilisé par la machine, comme expliqué ci-dessous.
Comment fonctionne le processus, étape par étape
À l'intérieur d'un modernemachine à fabriquer des couvre-sièges de toilettesLe processus suit une séquence fixe et synchronisée. Chaque station est synchronisée avec les autres par le système de contrôle afin que le matériau ne s'arrête jamais de circuler. Les usines utilisent principalement l'un des deux itinéraires, selon la conception de la couverture.
Voie 1 : Soudage par ultrasons (non-tissé double couche + film PE)
Détente.Les rouleaux de tissu non tissé et de film PE sont montés sur le support de stockage. Les diamètres de rouleau allant jusqu'à environ 1 000 mm sont courants, car un rouleau plus grand signifie moins de changements par poste.
Reliure à bords.Les cornes ultrasoniques scellent les deux bords de la bande. Les vibrations à haute fréquence, généralement autour de 20 kHz, font fondre et fusionnent les fibres, ce qui rend les bords lisses, étanches et parfaitement étanches — sans fil, sans colle, sans trous d’aiguille.
Laminage.La couche supérieure non tissée et le film inférieur en PE sont soudés ensemble pour former une seule nappe composite, créant ainsi une surface douce avec un support 100 % étanche.
Gaufrage.Un motif est imprimé en relief sur les couches supérieure et inférieure, ce qui améliore la texture et permet à la housse de rester en place sur le siège.
Moulage et poinçonnage composites.La forme du couvercle — y compris l'ouverture intérieure — est réalisée par un outillage de précision synchronisé avec l'alimentation en matériau.
Coupe.Chaque couverture individuelle est séparée de la bande continue. Le scellage et la découpe ont lieu simultanément, de sorte que le bord coupé est déjà scellé et ne s'effilochera pas.
Pliage et sortie.Trois plis transversaux consécutifs compriment la couverture en un carré compact, de la taille d'une poche, prêt à être livré à une machine d'emballage flow-pack ou d'emballage.
Voie 2 : Application d’adhésif (non-tissé laminé + papier antiadhésif)
Détente.La base non tissée laminée et une bande de papier antiadhésif enduite de silicone sont introduites dans la ligne sous contrôle de tension constant.
Application de l'adhésif de positionnement.Un système de pulvérisation de colle permet d'appliquer la colle uniquement là où c'est nécessaire. Le positionnement servo-commandé et le transfert par tambour d'aspiration garantissent la précision du motif de collage, assurant ainsi que la couverture finie se déplie à plat et adhère fermement à l'usage.
Moulage par poinçonnage.Un rouleau de découpe en acier rapide assure la forme du couvercle, y compris l'ouverture centrale. Sur les lignes modernes, l'erreur de dimensionnement est maintenue à moins de 3 mm.
Pliage en W.Le couvercle est plié en forme de W pour s'adapter au format compact de l'emballage.
Coupe.Chaque couverture est séparée de la bande grâce à un outillage synchronisé.
Pliage continu en trois étapes.Des plis supplémentaires permettent de comprimer la couverture pour obtenir sa taille finale destinée à la vente.
Lien d'emballage.Les emballages finis sont acheminés vers la machine d'emballage pour un emballage automatique, complétant ainsi un cycle de production sans contact.
Soudage par ultrasons vs. application d'adhésif
Les deux technologies ont fait leurs preuves à l'échelle industrielle, et aucune n'est intrinsèquement supérieure à l'autre ; le choix approprié dépend de la conception du produit, du marché cible et du budget alloué aux matériaux.
| Facteur | Soudage par ultrasons | Application adhésive |
|---|---|---|
| Méthode de collage | Les vibrations à haute fréquence font fondre et fusionnent les couches. | Adhésif en spray appliqué avec positionnement servo-commandé |
| Idéal pour | Revêtements imperméables en nontissé double couche souple + film PE | Housses autocollantes qui se collent au siège |
| Qualité du bord | Lisse, étanche, sans résidus de colle | Cela dépend de la précision de l'adhésif |
| vitesse typique | 80 à 100 pièces par minute | 80 à 100 pièces par minute |
| Contrôle de qualité | Soudure permanente, résistance de joint constante | Taux de qualification de 99 % ou plus sur les lignes à servocommande |
| Consommables principaux | Électricité seulement | Papier adhésif et antiadhésif |
Principaux composants de la machine
Chaque machine de ce type est construite autour du même ensemble de modules. Chaque pièce a un rôle spécifique, et un défaut d'alignement dans l'une d'entre elles peut affecter la qualité de chaque couvercle produit.
| Composant | Fonction principale | Caractéristique clé des machines modernes |
|---|---|---|
| Support de matériel (déroulage) | Supporte et déroule les rouleaux de matière première | Convient aux rouleaux de non-tissés et de PE jusqu'à environ 1 000 mm de diamètre. |
| Système de contrôle de tension | Maintient l'alimentation de la toile à une tension basse et constante. | Commande automatique par vérin à cylindre ; prévient les plis et l'étirement à haute vitesse |
| Rouleaux d'alimentation servo | Contrôler la vitesse d'avance du matériau et la taille finale | Servo-synchronisé avec scellage et découpe à une fraction de millimètre |
| Unité de scellage/adhésif | Il colle les couches (ultrasoniquement) ou applique de la colle (voie adhésive). | Soudage par ultrasons à environ 20 kHz, ou adhésif pulvérisé avec transfert par tambour d'aspiration |
| Module de poinçonnage et de découpe | Forme la couverture et sépare chaque pièce | Outillage en acier à moules ; erreur de dimension de coupe inférieure à 3 mm |
| Système de pliage | Compacte le couvercle pour l'emballage | Pliage en W et pliage transversal en trois parties, entièrement automatique |
| Panneau tactile PLC | Contrôle et programmation centralisés | Saisie numérique pour le changement de taille et de vitesse en quelques minutes |
Comment la qualité est maintenue à haute vitesse
Produire 80 à 100 couvertures par minute n'est pas le fruit du hasard. La qualité de la production repose sur trois facteurs. Premièrement, le contrôle de la tension : les films non tissés légers et les films PE fins s'étirent facilement ; un système de tension automatique assure donc une alimentation identique des deux bandes, sous peine de voir le film se froisser ou les dimensions des couvertures se déformer. Deuxièmement, la synchronisation servo : les unités d'alimentation, de scellage, de perforation et de découpe sont reliées électroniquement, ce qui permet à une ligne moderne de maintenir une erreur de découpe inférieure à 3 mm en fonctionnement continu. Troisièmement, le contrôle du processus : les couvertures finies sont comptées et contrôlées automatiquement, et un taux de conformité de 99 % ou plus est la norme sur les lignes d'encollage à commande servo.
La sécurité est également primordiale dans les ateliers. Chaque machine comportant des pièces mobiles doit être correctement protégée, et les autorités compétentes en matière de sécurité au travail publient des consignes détaillées.guide de protection des machinesque toute usine exploitant des équipements de transformation devrait respecter. Du côté des produits, la finalité hygiénique de ces housses est conforme aux normes établies.conseils en matière d'hygiène publiquesur la propreté des installations partagées.
Le fonctionnement quotidien est simple. Un opérateur surveille principalement l'écran tactile, charge de nouveaux rouleaux de matériau et contrôle périodiquement le produit plié ; lorsque la taille du produit ou le motif de pliage change, les nouveaux paramètres sont saisis numériquement et la ligne s'ajuste automatiquement en quelques minutes, de sorte que le changement de production entre les lots ne nécessite que du temps et non un réoutillage mécanique.
Caractéristiques clés à évaluer avant l'achat
Lors de la comparaison des fournisseurs et des prix, les acheteurs doivent vérifier les paramètres suivants pour s'assurer que l'équipement correspond à leur plan de production, aux conditions de leur usine et à leur budget.
| Spécification | Que rechercher | Plage typique |
|---|---|---|
| vitesse de production | Doit couvrir votre volume quotidien prévu | 80 à 100 pièces par minute sur les lignes automatisées |
| Dimensions du produit fini | Doit couvrir les dimensions de couverture cibles | Environ 700 × 150 mm plié ; environ 62 × 65 cm déplié |
| rouleaux de matière première | Des rouleaux plus grands impliquent moins de changements de bobine. | Rouleaux non tissés de diamètre jusqu'à 1 000 mm ; papier antiadhésif jusqu'à 40 cm |
| Alimentation électrique | Doit correspondre à la tension d'usine | 380 V / 50 Hz, 7 à 15 kW selon le modèle |
| Technologie de collage | Ultrasonique ou adhésif, selon votre produit | Adhésif en spray à ultrasons d'environ 20 kHz avec positionnement servo |
| taux qualifié | Le taux de rejet influe sur le coût par pièce. | 99 % ou plus sur les lignes à servocommande |
| Opérateurs requis | Des coûts de main-d'œuvre réduits signifient des coûts d'exploitation réduits. | 1 à 2 opérateurs par ligne entièrement automatisée |
Où les couvre-sièges de toilettes jetables sont utilisés
Un seul modèle de machine peut servir de nombreux marchés finaux, car le même processus de base (alimentation en non-tissé, collage, découpe, pliage) s'applique à la plupart des conceptions de couvertures à usage unique. Exemples d'applications :
Hôtellerie et voyages :Hôtels, aéroports, trains à grande vitesse et navires de croisière nécessitent une nouvelle barrière pour chaque passager.
Soins médicaux et de maternité :Services hospitaliers et consultations externes où les patients vulnérables ont besoin d'une protection supplémentaire.
Toilettes publiques et événements :Centres commerciaux, parcs d'attractions, stades et grands rassemblements qui doivent respecter des normes sanitaires élevées.
Commerce de détail et commerce électronique :Sacs portables vendus pour un usage personnel en voyage et pour les salles de bain domestiques.
Vous recherchez un fabricant fiable ?
Pour les acheteurs, l'équipement ne représente que la moitié du choix ; le fabricant qui le produit compte tout autant. Un fabricant fiablemachine à fabriquer des couvre-sièges de toilettesLe fabricant fournit des spécifications vérifiables, une tarification transparente, des conditions de livraison claires et un service après-vente complet, incluant l'assistance à l'installation, les pièces détachées et la garantie. JUJIN est un fabricant direct de ces deux produits.modèles ultrasoniquesetmodèles collés automatiquesCe produit est assorti d'une garantie de 12 mois sur les pièces mécaniques et d'une intervention sur site d'un technicien disponible sur demande. Veuillez nous faire part de vos besoins pour obtenir un devis détaillé et le prix direct usine avant de passer commande.
Obtenez un devis dès maintenantConclusion
UNmachine à fabriquer des couvre-sièges de toilettesCette machine est un exemple compact d'automatisation industrielle moderne : des rouleaux de tissu non tissé bon marché y sont introduits, et des housses sanitaires scellées, pliées et prêtes à l'emballage en sortent à un rythme soutenu, avec un minimum de main-d'œuvre. Les propriétés du polypropylène non tissé expliquent pourquoi le produit est à la fois doux, résistant et économique, tandis que le soudage par ultrasons ou l'application précise d'adhésif et le contrôle de tension par servomoteur garantissent une qualité constante à haute vitesse. Pour toute entreprise ayant besoin de housses de siège de toilette jetables en grande quantité, cet équipement offre une chaîne de production directe, de la matière première au produit fini, à un coût unitaire prévisible.
Foire aux questions
Qu'est-ce qu'une machine à fabriquer des abattants de toilettes ?
Une machine de conversion automatisée qui transforme des rouleaux de tissu non tissé — plus film PE ou papier antiadhésif — en housses de siège de toilette jetables finies par déroulement, collage, perforation, découpe et pliage, avec très peu de main-d'œuvre manuelle.
Combien de couvertures peut-il produire par minute ?
Les machines automatiques classiques fonctionnent généralement à une cadence d'environ 80 à 100 pièces par minute ; certains modèles ont une cadence supérieure ou inférieure en fonction de la taille et du design du couvercle.
Quelle est la meilleure solution : le soudage par ultrasons ou l’application d’adhésif ?
Aucune de ces méthodes n'est universellement meilleure. Le soudage par ultrasons convient aux revêtements souples double couche en non-tissé et en film PE ; l'application d'adhésif est adaptée aux revêtements avec support papier protecteur qui se collent au siège. Le choix dépend de la conception du produit et du marché cible.
Une seule machine peut-elle produire des tailles et des styles différents ?
Oui. Les machines à commande par automate programmable permettent aux opérateurs de modifier la longueur du couvercle, les paramètres de scellage et les réglages de pliage sur l'écran tactile, généralement en quelques minutes et sans réoutillage mécanique.
Quelles sont les matières premières nécessaires ?
Tissu non tissé spunbond en polypropylène (PP), film PE et, en option, papier antiadhésif et adhésif en aérosol, selon le procédé de production utilisé par la machine.
Peut-il être connecté à une machine d'emballage ?
Oui. Le convoyeur de sortie est conçu pour se raccorder aux machines d'emballage flow-pack ou de conditionnement, formant ainsi une ligne de production entièrement automatisée et sans contact.
Combien de travailleurs sont nécessaires pour le faire fonctionner ?
Une ligne entièrement automatisée nécessite généralement un ou deux opérateurs, principalement pour le changement des rouleaux de matériau et la supervision de routine.


