


Comment utiliser une machine à fabriquer des abattants de toilettes : un tutoriel pour débutants
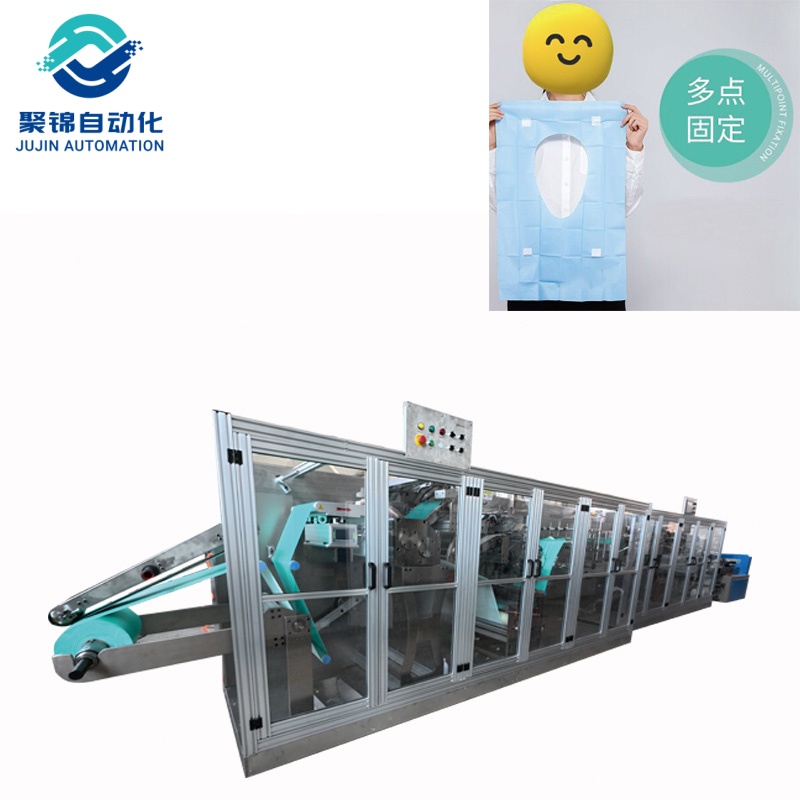
Cette pile bien rangée de protège-sièges de toilettes pliés et scellés, à côté d'un lavabo de toilettes publiques, paraît simple, mais chaque protège-siège commence par un large rouleau de tissu non tissé ou de papier laminé. Entre le rouleau et le produit fini se trouve…machine à fabriquer des couvre-sièges de toilettes— Une ligne automatisée qui déroule la matière première, scelle ou colle ses bords, découpe le contour du siège, détache chaque housse, la plie en un carré compact et la livre prête à être emballée. Ce tutoriel est destiné aux débutants. Il explique en détail, étape par étape et en langage clair, ce qu'est cet équipement, comment il fonctionne et comment utiliser une machine de fabrication de housses de siège de toilette en toute sécurité et de manière constante ; aucune connaissance technique n'est requise. À la fin de ce tutoriel, vous serez capable de gérer une machine de fabrication de housses de siège de toilette, du démarrage à froid au nettoyage de fin de poste, en toute confiance.
Points clés à retenir
Une machine de fabrication de couvre-sièges de toilettes transforme des rouleaux de tissu non tissé PP (parfois laminé avec un film PE) en couvre-sièges de toilettes finis, pliés et à usage unique, en un seul processus continu.
La plupart des couvertures jetables sont fabriquées à partir de non-tissé spunbond en polypropylène (PP) d'environ 20 à 40 g/m² ; les machines de type collé alimentent quant à elles du papier laminé ou du non-tissé laminé avec du papier antiadhésif.
Les principaux composants sont le support de matériau, le système de contrôle de tension, les rouleaux d'alimentation servo, l'unité de scellage, le module de poinçonnage et de découpe, le système de pliage et le panneau tactile PLC.
Une machine automatique typique de fabrication de couvre-sièges de toilettes fonctionne à une cadence de 80 à 100 pièces par minute et ne nécessite qu'un seul opérateur pour une supervision normale.
Les débutants peuvent maîtriser rapidement le fonctionnement, car les modifications de paramètres (longueur de la couverture, style de pliage et vitesse) s'effectuent sur un écran tactile sans réoutillage mécanique.
Qu'est-ce qu'une machine à fabriquer des abattants de toilettes ?
UNmachine à fabriquer des couvre-sièges de toilettes— également appelée machine à housses de siège de toilette jetables ou ligne de production de coussins de siège de toilette — est un équipement de transformation industrielle qui transforme des rouleaux de matière première en housses de siège de toilette jetables, prêtes à l'emploi, avec une manipulation minimale. Entre les cycles, aucune découpe ni pliage manuel n'est nécessaire : la machine alimente la matière, forme la housse, scelle ou colle les bords, découpe le contour du siège, détache chaque pièce, la plie et l'empile.
Il existe deux principaux types de machines. Les machines à soudage par ultrasons assemblent le tissu non tissé par vibrations à haute fréquence et sont couramment utilisées pour les housses souples et imperméables de type poche. Les machines à collage appliquent une petite quantité de colle en spray et conviennent aux housses nécessitant une bande adhésive pour la fixation sur l'abattant des toilettes. Le processus de fabrication est identique pour les deux types de machines, et ce guide présente les principes applicables à toute machine moderne de fabrication de housses d'abattant de toilettes.
Pourquoi la matière première est importante
Comprendre le matériau facilite la compréhension de la machine. Une housse de siège de toilette jetable n'est ni tissée ni tricotée comme un tissu ordinaire. Elle est fabriquée à partir detissu non tissé— Une feuille de fibres liées entre elles par la chaleur, la pression ou des procédés chimiques. La matière première la plus courante est le polypropylène (PP) spunbond non tissé : le polymère fondu est extrudé en fins filaments continus, disposés en nappe et liés thermiquement. On obtient ainsi un tissu doux, respirant, résistant à la déchirure et suffisamment bon marché pour être utilisé une seule fois.
Le grammage du tissu, mesuré en grammes par mètre carré (g/m², également appelé GSM), est le paramètre le plus important car il influe sur la douceur, la résistance, l'opacité et le coût. Les housses de siège de toilette jetables sont généralement fabriquées à partir d'un matériau de 20 à 40 g/m², et certaines versions imperméables comportent un film PE laminé sous le non-tissé. Lors de la mise en service d'une nouvelle machine de fabrication de housses de siège de toilette, le grammage du matériau et la qualité du rouleau choisis ont un impact direct sur la qualité de la soudure et le coût unitaire.industrie des non-tisséspublie des informations détaillées sur la fabrication de ces tissus techniques et leurs domaines d'utilisation.
| Matériel | GSM typique | Ce que cela signifie pour la couverture |
|---|---|---|
| PP spunbond (standard) | 20–30 g/m² | Légères et économiques ; le choix le plus courant pour les housses de siège jetables |
| film PP spunbond + PE | 25–40 g/m² | Ajoute une couche inférieure imperméable ; utilisée pour les voyages et les couvertures haut de gamme |
| Papier laminé / non-tissé | À base de papier | Utilisé sur les machines à collage pour les revêtements auto-adhésifs |
Familiarisez-vous avec les principaux composants avant de commencer.
Quelle que soit la marque de votre machine, son fonctionnement est identique. Chaque composant a une fonction précise, et le moindre défaut d'alignement affecte la qualité de chaque abattant. Prenez quelques minutes pour identifier les composants ci-dessous avant de mettre la machine en marche ; connaître leur fonctionnement avant votre première utilisation vous évitera la plupart des erreurs de débutant.
1. Support de matériel (unité de déroulage)
C'est ici que sont chargés les rouleaux de matière première. Le support maintient les rouleaux et stabilise l'angle d'alimentation, assurant ainsi un déroulement fluide et sans plis. Sur les lignes de production classiques, les rouleaux peuvent atteindre un diamètre d'environ 1 000 mm ; un rouleau plus grand réduit le nombre de changements de production par poste.
2. Système de contrôle de la tension
Les films non tissés et PE légers s'étirent et se déforment facilement. Un système de contrôle automatique de la tension par vérin maintient une force d'alimentation faible et constante, évitant ainsi les plis, les étirements et le gaspillage de matériau à haute vitesse.
3. Rouleaux d'alimentation et de traction servo
Ces rouleaux déterminent l'avance du matériau par cycle, ce qui influe directement sur la longueur du revêtement fini. Sur les machines modernes, ils sont servo-synchronisés avec les unités de scellage et de découpe avec une précision de quelques millimètres.
4. Unité de scellage
Sur une machine de fabrication de couvercles de siège de toilette à ultrasons, des vibrations à haute fréquence (généralement de l'ordre de 20 à 35 kHz) font fondre et fusionnent les fibres pour former un bord solide, net et étanche, sans fil ni colle. Les machines à collage, quant à elles, appliquent un adhésif par pulvérisation grâce à un système de transfert à tambour aspirant avec positionnement servo-commandé.
5. Module de poinçonnage et de découpe
Après le scellage, l'unité de poinçonnage façonne le contour du siège et le module de découpe sépare chaque revêtement de la bande. Le moule de découpe est en acier à moules, et un réglage précis garantit une erreur de dimensionnement de découpe inférieure à 3 mm environ.
6. Système de pliage
Pour le transport et la vente au détail, un grand morceau de matériau doit être compressé dans un petit emballage. Le module de pliage effectue un pli longitudinal suivi de plis transversaux (généralement un pli en trois) et produit des carrés nets et compacts, prêts à être emballés.
7. Panneau tactile PLC
Véritable cerveau de la ligne, l'automate programmable gère la longueur du revêtement, la vitesse, l'énergie de scellage ou la quantité d'adhésif, ainsi que les paramètres de pliage directement sur l'écran tactile. Il coordonne ensuite tous les servomoteurs, l'unité de scellage et les vérins pneumatiques, permettant ainsi de changer de format en quelques minutes au lieu de plusieurs heures.
| Composant | Fonction principale | Éléments à vérifier pendant l'opération |
|---|---|---|
| rayonnage à matériel | Supporte et déroule les rouleaux de matières premières | Alignement des rouleaux et joints d'épissure |
| Contrôle de la tension | Assure une alimentation constante à basse tension | Chemin de matériau sans plis |
| Rouleaux d'alimentation servo | Contrôler la vitesse d'avancement et la longueur de couverture | Dimensions de couverture uniformes |
| Unité de scellage | Colle ou colle les bords sans fil | Résistance du scellage et finition des bords |
| Module de poinçonnage/découpe | Forme et sépare chaque couverture | Usure du moule et précision de coupe |
| Système de pliage | Couvercles compacts pour emballage | alignement des plis et propreté de l'empilement |
| écran tactile PLC | Saisie des paramètres et contrôle centralisé | Messages d'erreur et recettes enregistrées |
Comment utiliser une machine à fabriquer des abattants de toilettes : étape par étape
Suivez cette procédure à chaque quart de travail. Elle s'applique aux machines soudées par ultrasons et aux machines collées, et c'est la même procédure utilisée par les opérateurs d'usine qui font fonctionner une machine de fabrication de couvercles de siège de toilette toute la journée.
Étape 1 — Effectuer le contrôle de sécurité avant démarrage
Chaque poste sur une machine de fabrication d'abattants de toilettes commence par une vérification de cinq minutes. Avant la mise en marche, assurez-vous que toutes les protections sont en place, que le bouton d'arrêt d'urgence fonctionne et que la zone de travail est propre. Vérifiez l'alimentation en air comprimé (la plupart des lignes nécessitent environ 0,6 à 0,8 MPa) et assurez-vous qu'aucun bourrage de matériau ne subsiste suite au poste précédent.
Étape 2 — Charger les rouleaux de matière première
Installez le rouleau de non-tissé (et le rouleau de film PE sur les lignes étanches) sur le support, alignez les bords du rouleau et fixez le mandrin. Sur les machines à encollage, chargez également le rouleau de papier protecteur, généralement de 1,5 à 2,5 cm de large. Raccordez l'extrémité de l'ancien rouleau au nouveau afin d'éviter l'arrêt de la ligne.
Étape 3 — Enfilez le matériau dans le fil
Suivez les repères de guidage du matériau sur le cadre, en faisant passer la bande à travers les rouleaux de tension, l'unité de scellage et la section de pliage. Assurez-vous que la bande est bien à plat et sans plis avant de fermer les protections. Sur les machines à ultrasons, vérifiez que le film et le non-tissé pénètrent dans l'unité de scellage au même niveau.
Étape 4 — Paramétrez les paramètres sur l'écran tactile
Sur l'écran de l'automate programmable, saisissez la longueur et la largeur du couvercle, le mode de pliage, la vitesse de production et l'énergie de scellage (ou la quantité d'adhésif pour les machines à collage). Utilisez les valeurs de la fiche technique de votre machine de fabrication de couvercles de siège de toilette comme point de départ et enregistrez-les comme recette afin de pouvoir les rappeler d'un simple clic pour la prochaine commande.
Étape 5 — Exécuter un lot d'essai
Démarrez la ligne à basse vitesse et réalisez 10 à 20 essais. Inspectez chaque pièce : les bords doivent être parfaitement scellés ou collés uniformément, le contour perforé doit être net, les dimensions doivent correspondre aux valeurs définies (erreur de coupe d'environ 3 mm) et les plis doivent être serrés et réguliers. Ajustez les paramètres si nécessaire, puis lancez une autre petite série pour confirmation. Cette étape d'essai est cruciale pour les débutants utilisant une machine de fabrication d'abattants de toilettes.
Étape 6 — Lancer une production continue et surveiller
Une fois les essais concluants, augmentez la cadence jusqu'à la plage de fonctionnement normale (généralement 80 à 100 pièces par minute sur les lignes automatiques). Contrôlez la production toutes les 15 à 30 minutes : vérifiez l'absence de plis, d'étirement du film, d'accumulation de colle sur la buse ou le tambour d'aspiration, et toute modification des dimensions de l'emballage. Un opérateur stable est le meilleur indicateur de qualité pour une ligne de production.
Étape 7 — Changer de taille
Pour produire une housse de dimensions ou de pliage différentes, il suffit de saisir les nouveaux paramètres sur l'écran tactile et de lancer un nouveau lot d'essai. Grâce à l'absence de réoutillage mécanique sur les machines modernes de fabrication de housses de WC, un changement complet ne prend généralement que quelques minutes.
Étape 8 — Arrêt et nettoyage
En fin de poste, arrêtez l'alimentation et laissez le matériau restant s'écouler. Mettez la machine hors tension à l'aide de l'interrupteur principal, relâchez la pression d'air, puis nettoyez l'unité de scellage ou la buse de colle, essuyez les capteurs et retirez les déchets de la zone de coupe. Une machine propre démarre plus rapidement le lendemain matin.
| Phase | Actions clés | Temps typique |
|---|---|---|
| Vérification avant démarrage | Protections, arrêt d'urgence, pression d'air, nettoyage de la zone | 5 à 10 min |
| Chargement de matériaux | Monter les rouleaux, aligner les bords, raccorder | 10 à 20 min |
| Paramétrage | Saisissez les valeurs de taille, de vitesse, d'étanchéité ou d'adhérence | 5 à 10 min |
| Essai | 10 à 20 pièces, inspection visuelle et dimensionnelle | 5 à 10 min |
| Fonctionnement continu | Contrôler la qualité toutes les 15 à 30 minutes | Poste complet |
| Arrêt et nettoyage | Épuiser le matériau, nettoyer l'unité de scellage et les capteurs | 10 à 15 min |
Soudage par ultrasons ou collage : quelle solution utilisez-vous ?
Avant de commencer, identifiez le modèle de machine à fabriquer les abattants de toilettes utilisé par votre machine, car l'étape de scellage diffère. Ces deux modèles sont courants, et le choix de la machine la plus adaptée à une usine dépend principalement du marché cible du produit fini. Le tableau ci-dessous récapitule les principales différences.
| Fonctionnalité | Machine à souder par ultrasons | Machine à coller |
|---|---|---|
| Matières premières | non-tissé PP + film PE | Papier laminé, non-tissé laminé, papier antiadhésif |
| Méthode de scellement | Soudage par ultrasons, environ 20–35 kHz | Adhésif en spray avec transfert par tambour d'aspiration |
| Produit typique | Couvertures souples et imperméables de type poche | Couvercles avec bandes adhésives pour la fixation |
| Sortie typique | 80 à 100 pièces/min | 80 à 100 pièces/min |
| Exigences de l'opérateur | 1 | 1 |
| Puissance installée typique | Environ 7 à 10 kW | Environ 15 kW |
Règles de sécurité que tout opérateur doit respecter
Les lignes de transformation industrielles fonctionnent à grande vitesse et utilisent la chaleur, la pression et l'air comprimé ; les règles de sécurité sont donc impératives. Quel que soit le type de machine de fabrication d'abattants de toilettes que vous utilisez, les règles ci-dessous s'appliquent. Cette section résume les pratiques conformes aux normes de sécurité des machines modernes, telles que :normes internationales de sécurité des machines— sont construits autour.
Ne jamais retirer ni contourner les dispositifs de sécurité, les verrous de sécurité ou les barrières immatérielles lorsque la machine est en marche.
Pendant le fonctionnement, tenez vos mains, vos outils et vos vêtements amples à l'écart des rouleaux, de l'unité de scellage et du module de coupe.
Repérez l'emplacement des boutons d'arrêt d'urgence et testez-les au début de chaque quart de travail.
Seuls les électriciens qualifiés peuvent ouvrir l'armoire électrique ; ces lignes fonctionnent généralement en triphasé 380 V / 50 Hz.
Utilisez les procédures de consignation et d'étiquetage avant toute opération de nettoyage ou de maintenance nécessitant d'accéder à l'intérieur de la machine.
Portez un équipement de protection individuelle approprié : protection auditive à proximité des appareils à ultrasons et gants résistants aux coupures pour la manipulation des matériaux.
Un entretien quotidien simple qui assure le bon fonctionnement de la ligne
Une machine à fabriquer des couvre-sièges de toilettes ne nécessite pas d'entretien intensif, mais un fonctionnement régulier est indispensable. De petits problèmes — un capteur poussiéreux, une lame usée, une buse collante — peuvent devenir de gros soucis s'ils sont négligés pendant des semaines.
| Fréquence | Tâche |
|---|---|
| Tous les jours | Nettoyer l'unité de scellage ou la buse de colle ; essuyer les capteurs ; retirer les déchets de la zone de découpe |
| Hebdomadaire | Vérifier la tension et l'usure du matériau ; inspecter les lames et les moules pour détecter toute usure des bords ; vérifier les filtres à air et évacuer les condensats. |
| Mensuel | Lubrifiez les pièces mobiles conformément au manuel ; vérifiez la précision de coupe ; contrôlez les connexions électriques et les arrêts d’urgence |
Dépannage des problèmes courants
Même une machine à fabriquer des abattants de toilettes parfaitement fonctionnelle peut parfois présenter des défauts. La plupart des problèmes ont des causes simples, et le tableau ci-dessous répertorie les plus fréquentes chez les débutants.
| Symptôme | Cause probable | Ce qu'il faut faire |
|---|---|---|
| Des plis sur les couvertures | Tension inégale entre le non-tissé et le film | Revérifiez les réglages de tension ; vérifiez l'alignement des rouleaux |
| Bords non scellés ou fragiles | Énergie ultrasonique insuffisante ou cornet usé | Augmentez légèrement l'énergie ; inspectez le cor et l'enclume. |
| La taille du couvercle présente un écart de plus de 3 mm | Glissement du rouleau d'alimentation ou synchronisation servo défectueuse | Vérifier les galets de traction ; recalibrer la longueur d'avance |
| Résidus de colle sur les couvertures | Buse bouchée ou excès d'adhésif | Nettoyer la buse; réduire la quantité d'adhésif |
| La machine s'arrête en cours de route. | Capteur déclenché par un bourrage ou un mauvais alignement | Débloquez le système, réinitialisez le capteur, redémarrez la ligne. |
Spécifications techniques clés à évaluer
Que vous soyez en train d'apprendre à utiliser une machine ou que vous envisagiez d'en acheter une, la fiche technique est le moyen le plus rapide de comprendre les capacités d'une machine à fabriquer des abattants de toilettes. Les valeurs ci-dessous correspondent aux performances typiques des lignes automatiques courantes et constituent une base utile pour comparer les devis.
| Spécification | Valeur typique / Plage |
|---|---|
| vitesse de production | 80 à 100 pièces/min |
| taux qualifié | ≥ 99% |
| Puissance installée | 7 à 15 kW selon le modèle |
| Alimentation électrique | 380 V / 50 Hz / triphasé |
| Pression atmosphérique | 0,6–0,8 MPa |
| Diamètre du rouleau de matière première | Jusqu'à environ 1000 mm |
| Dimensions de la couverture finie | Format de poche, environ 700 mm de long × 150 mm de large ; le modèle collé s’étend jusqu’à environ 62 × 65 cm. |
Où les couvre-sièges de toilettes jetables sont utilisés
Le marché de ces produits explique pourquoi tant d'usines investissent dans une machine de fabrication de couvre-sièges de toilettes. Les couvre-sièges jetables sont un consommable standard dans plusieurs secteurs :
Hôtellerie et voyages :hôtels, aéroports, compagnies aériennes, trains à grande vitesse et navires de croisière
Soins médicaux et de maternité :hôpitaux, maternités et cliniques externes
Toilettes publiques et événements :centres commerciaux, parcs d'attractions et grands événements publics
Vente au détail:emballages de format voyage vendus dans les supermarchés et les magasins de proximité
Conclusion
L'utilisation d'une machine de fabrication d'abattants de toilettes est une compétence pratique que tout ouvrier peut acquérir rapidement. La procédure est toujours la même : vérification de la machine, chargement du matériau, réglage des paramètres, essai, contrôle de la production et nettoyage en fin de poste. La machine effectue les tâches répétitives ; le rôle de l'opérateur est de garantir la sécurité, la propreté et la régularité de la production.
Pour les entreprises fournissant hôtels, hôpitaux ou commerces de détail, une machine de fabrication de couvre-sièges de toilettes performante transforme des rouleaux de non-tissé bon marché en un flux constant de produits finis à un coût unitaire prévisible, avec une main-d'œuvre réduite, une qualité constante et très peu de déchets. Si vous évaluez des machines pour une nouvelle ligne de production, le tableau de spécifications ci-dessus constitue un point de départ pratique pour comparer les différents modèles.
Vous recherchez un fabricant fiable de machines pour la fabrication de couvercles de siège de toilette ?
JUJIN est une usine de fabrication directe forte de plus de dix ans d'expérience dans le domaine des équipements d'hygiène jetables. Ses ingénieurs peuvent vous recommander le modèle le plus adapté (soudé par ultrasons ou collé) en fonction de votre matière première, des dimensions de votre produit et de votre objectif de production, et vous fournir une assistance à l'installation ainsi que la formation des opérateurs.
Courriel : sales5@jujin-machine.com | WhatsApp : +86-13306111722
Foire aux questions
Est-il difficile d'apprendre à utiliser une machine à fabriquer des abattants de toilettes ?
Non. Les machines modernes utilisent une commande par automate programmable à écran tactile ; les opérateurs n’ont qu’à saisir les paramètres, charger les matières premières et surveiller la production. Avec une formation adéquate, la plupart des débutants maîtrisent la ligne de production en quelques jours.
De quelles matières premières ai-je besoin ?
Non-tissé spunbond en PP de 20 à 40 g/m², plus film PE pour la fabrication de couvertures imperméables de type poche. Les machines à collage utilisent du papier laminé ou du non-tissé laminé avec un papier antiadhésif (généralement de 1,5 à 2,5 cm de large).
Combien de pièces par minute peut-il produire ?
Les lignes automatiques classiques produisent entre 80 et 100 pièces par minute, le rendement variant selon la taille de la couverture et le type de pliage. Le taux de conformité est généralement de 99 % ou plus lorsque la machine est correctement réglée.
Une seule machine peut-elle produire des tailles différentes ?
Oui. Les opérateurs modifient la longueur, la largeur, le mode de pliage et la vitesse de la couverture sur l'écran tactile, généralement en quelques minutes et sans modification mécanique. L'enregistrement des paramètres sous forme de recettes accélère encore davantage les commandes répétées.
Combien d'opérateurs sont nécessaires ?
Une machine automatique de fabrication d'abattants de toilettes nécessite généralement un opérateur pour la supervision, l'assemblage des matériaux et les contrôles qualité. Pour les commandes importantes avec des changements de rouleaux fréquents, la présence d'une deuxième personne peut être justifiée.
Quel entretien quotidien est nécessaire ?
À la fin de chaque poste, nettoyez l'unité de scellage ou la buse de colle, essuyez les capteurs et retirez les déchets de la zone de découpe. Un contrôle hebdomadaire des lames, des moules et des rouleaux de tension garantit la régularité de la ligne.
Peut-il être connecté à une machine d'emballage ?
Oui. Le mécanisme de convoyage d'une machine de fabrication d'abattants de toilettes est conçu pour s'adapter aux machines d'emballage flow-pack ou d'ensachage, formant ainsi une ligne de production entièrement automatisée, de la matière première au produit emballé.


