


Revestimento por extrusão versus laminação por extrusão: principais diferenças
Dois termos aparecem constantemente na conversão de não-tecidos: revestimento por extrusão e laminação por extrusão. Eles compartilham a mesma família de máquinas, o mesmo polímero fundido e a mesma zona de resfriamento, mas desempenham funções diferentes. Este guia compara os dois processos e examina as vantagens e desvantagens da laminação por extrusão de não-tecidos em termos práticos. Os leitores aprenderão qual processo se adequa a qual produto, como as compensações afetam o custo e a qualidade e o que verificar ao adquirir o equipamento.
Ambos os processos utilizam a mesma anatomia básica da máquina: uma extrusora que funde e homogeneiza a resina, uma matriz plana que espalha a resina fundida em uma cortina fina e uma zona de contato formada por um cilindro resfriado a água e um cilindro de pressão. Desbobinadores, controle de tensão, corte de borda e um enrolador completam a linha. A única diferença estrutural entre o revestimento e a laminação é o número de bobinas que entram na zona de contato. Nas linhas de revestimento, a bobina entra e sai pelo mesmo caminho; nas linhas de laminação, a segunda bobina é inserida de forma que ambas encontrem o polímero na zona de contato.
Principais conclusões
A extrusão consiste na aplicação de uma camada de polímero fundido sobre um único substrato; a laminação utiliza o polímero como camada de ligação entre dois substratos.
Os prós e os contras da laminação por extrusão de não-tecidos determinam se esse é o processo certo para um determinado produto: as principais compensações são a resistência da ligação e a velocidade versus a exposição ao calor e o controle do revestimento.
Na indústria de não-tecidos, a laminação é valorizada por sua adesão rápida, impermeável e sem cola, além do toque macio que o laminado final proporciona.
Parâmetros do processo, como temperatura de fusão, pressão de contato e temperatura do cilindro de resfriamento, determinam se o laminado ficará macio, resistente e uniforme.
Diferenças entre revestimento e laminação
A extrusão de revestimento é um processo no qual um termoplástico fundido é extrudado através de uma matriz plana diretamente sobre um substrato móvel, como papel, filme, folha metálica ou tecido não tecido. O polímero se deposita na área de contato entre um cilindro de resfriamento e um cilindro de pressão, resfria e forma uma fina camada contínua sobre o substrato. O polímero é a camada funcional adicionada: ele proporciona propriedades de selagem, barreira ou revestimento superficial. O substrato pode ser pré-tratado com descarga corona para aumentar sua energia superficial e melhorar a adesão do polímero fundido.
A laminação utiliza o mesmo conceito de equipamento, porém com um objetivo diferente. O polímero fundido é extrudado entre duas lâminas de substrato, atuando como a camada adesiva que as une. Após a montagem passar pela zona de contato e resfriar, o resultado é um compósito de três camadas: substrato, polímero e substrato. A resina funciona tanto como cola quanto como camada intermediária da estrutura final. Em resumo, o revestimento adiciona uma camada a uma das lâminas, enquanto a laminação une duas lâminas com o polímero entre elas.
As janelas de processo típicas mostram por que as duas técnicas são combinadas na prática. Para o LDPE, a temperatura de fusão geralmente é mantida na faixa de 270–330 °C: alta o suficiente para que o polímero flua e oxide ligeiramente para adesão, e baixa o suficiente para evitar a degradação das fibras de uma manta leve. A gramatura do revestimento geralmente varia entre 10 e 40 g/m² (aproximadamente 10–40 µm de filme), dependendo se o produto precisa de uma superfície fina e macia ou de uma barreira rígida. O espaço de ar entre a matriz e o ponto de contato, a pressão no ponto de contato e a temperatura do cilindro de resfriamento completam o conjunto de variáveis que os operadores ajustam ao passar de um produto para outro.
| Aspecto | Revestimento por extrusão | Laminação por extrusão |
|---|---|---|
| Substratos envolvidos | Um | Dois |
| Papel do polímero | Camada superficial funcional | Camada de ligação e camada intermediária |
| Saída típica | Folha única revestida | Compósito multicamadas colado |
| Produtos comuns | Filme revestido, papel revestido, não tecido com superfície de filme | Não tecido + filme, papel + folha, filme + estruturas de filme |
| Configuração da máquina | Um relaxamento alimentando a mordida | Dois relaxam alimentando a mordida juntos |
Saber qual das duas técnicas um fornecedor está descrevendo é importante para o controle de qualidade e para uma comparação justa. Um orçamento para uma "linha de laminação" que, na verdade, possui apenas um desenrolador, pode realizar apenas revestimento; uma linha com dois desenroladores pode realizar ambos. As especificações de espessura, os requisitos de adesão e as garantias do produto são expressos de forma diferente para os dois métodos, portanto, os compradores que entendem a diferença evitam expectativas desalinhadas.
Os próprios termos são definidos em torno de materiais fibrosos projetados:ISO 9092, a norma internacional que define materiais não tecidos., descreve-os como conjuntos fibrosos projetados com integridade estrutural obtida por meios físicos ou químicos, excluindo tecelagem, tricô e fabricação de papel. Associações industriais como aAssociação da Indústria de Tecidos Não TecidoseEDANA, a associação para não-tecidos e indústrias relacionadas., publicar os dados de contexto que os conversores utilizam ao comparar processos.
Quando os dois termos se sobrepõem na conversão de não tecidos
Na linguagem cotidiana das fábricas, a fronteira entre os dois processos costuma ser tênue. Uma linha de revestimento higiênico que alimenta um não tecido spunbond e prensa um filme de PE fundido sobre ele é tecnicamente um revestimento por extrusão, pois há apenas um substrato. Muitos convertedores ainda o chamam de laminação, porque o produto final é um tecido laminado com uma camada de filme. Essa confusão tem pouca importância no chão de fábrica, mas faz diferença quando os compradores comparam as especificações.
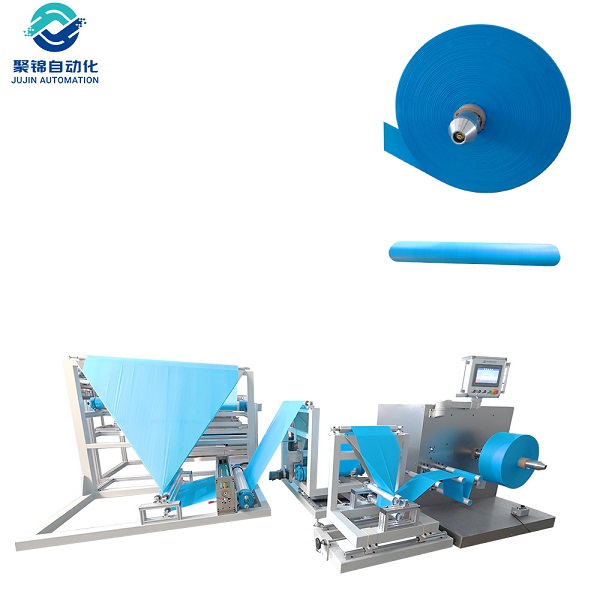
Na prática, a maioria das linhas modernas consegue fazer as duas coisas. A extrusora, a matriz de fenda, o cilindro de resfriamento e o ponto de contato são idênticos; a diferença reside na presença ou não de um segundo desenrolador alimentando o ponto de contato. Uma máquina de laminação por extrusão com dois desenroladores e modo selecionável pode revestir uma única folha em uma operação e laminar duas folhas na seguinte. É por isso que os compradores de máquinas devem confirmar o número de desenroladores, os modos disponíveis e a largura do substrato de que realmente precisam antes de comprar.
Uma linha típica de compósitos não tecidos para produtos de higiene ilustra essa sobreposição. A manta é geralmente um não tecido spunbond ou SMS, e o filme é de LDPE. No modo de revestimento, o filme se deposita sobre o não tecido para formar a camada impermeável usada em fraldas e absorventes higiênicos. No modo de laminação, uma segunda manta, como outro não tecido ou um tecido de seda, é alimentada no mesmo ponto de contato, produzindo um compósito aglomerado para lenços umedecidos ou produtos médicos. A mesma linha, portanto, atende a ambas as famílias de produtos, razão pela qual a flexibilidade do equipamento representa uma verdadeira vantagem comercial.
A escolha entre os modos de produção raramente é fixa para toda uma fábrica. Uma convertedora que fabrica folhas externas para fraldas pela manhã pode alternar para um composto de lenços umedecidos de duas camadas após uma troca que leva apenas alguns minutos, desde que a máquina armazene as receitas para ambas as tarefas. Essa flexibilidade é um dos motivos pelos quais as linhas totalmente servo-operadoras com armazenamento de receitas por tela sensível ao toque se tornaram o padrão no setor de higiene: o hardware não muda, apenas os desenroladores e os parâmetros armazenados.
Associações técnicas comoTAPPI, a associação técnica para a indústria de conversão e embalagem.Manter amplo conhecimento em revestimento por extrusão, abrangendo os modos de revestimento e laminação no mesmo equipamento.
Prós e contras da laminação por extrusão para tecidos não tecidos
Uma vez compreendido o processo, a decisão se resume a uma avaliação equilibrada. Não existe um único método de conversão ideal para todos os produtos; cada um apresenta vantagens e desvantagens. As vantagens e limitações descritas abaixo refletem o comportamento do processo em materiais não tecidos reais durante a produção, e são os fatores que os compradores consideram ao comparar orçamentos.
Os prós
Ligação sem cola, ancorada mecanicamente.Como o polímero está fundido ao entrar em contato com o tecido, ele flui para a estrutura da fibra e se fixa à medida que esfria. Não há camada adesiva que possa falhar, nem solvente, nem estufa de secagem. A ligação é contínua em toda a largura, o que é difícil de se obter com adesivos pulverizados ou revestidos.
Barreira impermeável em uma única etapa.Uma película polimérica contínua é naturalmente impermeável e resistente a fluidos, exatamente o que as camadas externas de fraldas, os campos cirúrgicos e os revestimentos de embalagens exigem.
Alta velocidade em uma única passagem.A laminação ocorre em uma única passagem a alta velocidade de linha, portanto o custo unitário diminui à medida que o volume aumenta. Os modelos de alta velocidade são classificados para 100 m/min ou mais.
Toque macio.Sem uma camada de cola entre o tecido e a película, o laminado permanece flexível e maleável, uma propriedade importante para produtos de higiene e médicos.
Qualidade consistente com controle digital.O sistema de tensão servoacionado e a entrada de parâmetros por tela sensível ao toque mantêm a bobina plana e o revestimento uniforme, reduzindo o desperdício causado por estiramento, enrugamento e variação de espessura.
Do ponto de vista de custos, o processo elimina centros de custo inteiros da lista de materiais. Não há adesivo, solvente, estação de revestimento ou estufa de secagem; o filme de polímero é produzido em linha a partir de grânulos. Para conversões em alto volume, a combinação de menor custo de material e velocidade de passagem única geralmente é o fator decisivo.
Potencial de reciclagem.Estruturas monomateriais, como um filme de PE sobre uma tela à base de PE, são mais fáceis de reciclar do que compósitos multicamadas colados, porque não é necessário separar nenhum adesivo externo durante o reprocessamento.
| Vantagem | O que isso significa na prática |
|---|---|
| Ligação sem cola | Ligação mecânica contínua, sem custos com adesivos ou solventes. |
| Barreira impermeável | Superfície resistente a fluidos formada na mesma etapa |
| Alta velocidade | A saída em uma única passagem mantém o custo unitário baixo. |
| Sensação de toque suave | Laminado flexível e maleável, sem camada de cola. |
| Consistência | O servocontrole de tensão e o controle digital reduzem o desperdício. |
| Reciclabilidade | Estruturas monomateriais são mais fáceis de reciclar. |
Os contras
Exposição do tecido ao calor.O polímero deve estar suficientemente quente para fluir e aderir, tipicamente na faixa de 270–330 °C para LDPE. Não tecidos leves podem encolher, enrijecer ou sofrer danos nas fibras se a temperatura de fusão não corresponder à do substrato, portanto, mantas finas exigem um controle cuidadoso dos parâmetros. Para mantas com gramatura inferior a 30 g/m², os operadores geralmente trabalham no limite inferior da faixa de temperatura e reduzem o espaço de ar para limitar o tempo que a fibra permanece próxima ao material fundido.
Respirabilidade reduzida.Uma película contínua bloqueia o vapor de água. A respirabilidade pode ser ajustada com revestimentos mais finos ou resinas modificadas, mas não consegue atingir a estrutura aberta da colagem pontual. Produtos que precisam permitir a passagem de ar ou vapor de água, como filmes respiráveis para vestuário, geralmente necessitam de películas perfuradas ou de um método de colagem diferente.
Controle da espessura do revestimento.A espessura uniforme depende do equilíbrio entre a abertura da matriz, a vazão da extrusora e a velocidade da linha. Para obter esse equilíbrio, é necessário experiência no processo e, em máquinas mais antigas, atenção constante do operador. As máquinas modernas fecham o ciclo automaticamente, mantendo o peso desejado ao sincronizar a velocidade da extrusora com a velocidade da linha.
Investimento inicial mais elevado.Uma extrusora, uma matriz de fenda, um cilindro de resfriamento e um sistema de tensionamento custam mais do que uma laminadora adesiva simples. O retorno do investimento vem do menor custo do material e da maior velocidade, não de um preço de compra mais baixo.
Flexibilidade de padrão limitada.O processo produz um filme contínuo. Aplicações que necessitam de colagem seletiva ou padronizada são melhor atendidas pela laminação adesiva, que permite aplicar cola apenas onde é necessário.
É necessário conhecimento especializado do processo.As faixas de temperatura, a pressão de contato, o espaço de ar e a tensão interagem entre si. Um fabricante que oferece orientação sobre os parâmetros e suporte à comissionamento reduz significativamente a curva de aprendizado.
| Limitação | Como isso afeta a produção |
|---|---|
| Exposição ao calor | Teias leves podem encolher ou endurecer se a temperatura de fusão for muito alta. |
| Respirabilidade reduzida | A película contínua bloqueia o vapor; apenas parcialmente ajustável. |
| Controle de espessura | Requer espaçamento equilibrado entre os chips, saída e velocidade de linha. |
| Investimento inicial | Custo de capital mais elevado do que laminadoras adesivas. |
| Flexibilidade de padrão | Película contínua; sem ligação seletiva ou padronizada. |
| Conhecimento de processos | A interação entre parâmetros exige operadores treinados. |
Como as compensações se traduzem em produtos reais
A comparação torna-se concreta quando aplicada a produtos. A camada externa de uma fralda precisa de uma película à prova de vazamentos, alto rendimento e um toque macio, o que contribui diretamente para os pontos fortes do processo. Um campo cirúrgico precisa de resistência a fluidos e um nível de barreira formalmente graduado;Diretrizes regulamentares sobre batas médicasExplica os níveis de barreira reconhecidos que esses materiais de proteção devem atender. Uma embalagem respirável ou um tecido para vestuário, por outro lado, pode ser melhor atendido pela colagem pontual, pois uma película contínua bloquearia a transferência de vapor necessária ao produto.
O mesmo raciocínio se aplica a materiais sensíveis à temperatura. Se o substrato não tolera o calor de uma película fundida, a laminação adesiva ou a laminação com película são as opções mais seguras. Em resumo, a laminação é a melhor escolha quando o produto precisa de uma ligação forte, contínua e impermeável em grandes volumes; as alternativas são mais vantajosas quando a respirabilidade, a padronização ou a sensibilidade ao calor são os requisitos principais.
A mesma tecnologia serve três setores com prioridades ligeiramente diferentes. Em produtos de higiene, o laminado forma a camada posterior: uma estrutura que deve resistir a vazamentos e, ao mesmo tempo, ser macia ao toque, o que favorece um revestimento fino e leve. Em produtos médicos, campos cirúrgicos e aventais combinam uma barreira contra líquidos com conforto para procedimentos prolongados, portanto, o peso do filme e a gramatura do tecido são equilibrados com a flexibilidade e a respirabilidade. Em embalagens, o laminado é escolhido por sua barreira contra umidade e resistência mecânica, em vez de maciez, razão pela qual o revestimento costuma ser mais espesso e o substrato mais pesado.
| Cenário do produto | Processo recomendado | Razão |
|---|---|---|
| Camada higiênica à prova de vazamentos | Revestimento por extrusão ou laminação | Película impermeável contínua, toque macio, alta velocidade |
| Campo cirúrgico ou avental de isolamento | Revestimento por extrusão ou laminação | Barreira contínua contra fluidos com nível de proteção graduado |
| Roupas respiráveis ou filtro | colagem por pontos adesivos | Mantém a estrutura aberta e respirável. |
| teia sensível à temperatura | Laminação com filme ou adesivo | Evita expor a teia ao calor de fusão. |
| Ligação seletiva ou padronizada | Laminação adesiva | A cola pode ser aplicada somente onde necessário. |
O guia de decisão acima abrange os casos comuns, mas produtos incomuns exigem uma análise mais detalhada. Um tecido que precisa manter alta elasticidade, ou uma tela que contenha aditivos sensíveis ao calor, pode não resistir à película fundida. Nesses casos, os convertedores realizam um pequeno teste antes de investir em equipamentos, pois uma falha na adesão em uma linha de produção custa mais do que uma amostra rejeitada.
O que verificar antes de comprar o equipamento
Os compradores devem começar definindo o produto-alvo: a largura da bobina, a faixa de espessura do revestimento, a produção necessária e se os modos de revestimento e laminação são necessários. Essas quatro respostas reduzem a lista de equipamentos mais rapidamente do que qualquer outra etapa. Para os compradores que decidiram que o processo se adequa ao seu produto, a escolha do equipamento determina quantas das vantagens serão aproveitadas e quantas das limitações poderão ser gerenciadas. Uma máquina que armazena receitas para diversos produtos, por exemplo, transforma a flexibilidade limitada de padrões do processo em uma vantagem de planejamento, em vez de uma restrição.
| Fator | O que verificar |
|---|---|
| Modo de revestimento versus modo de laminação | Número de desenrolamentos; a linha pode ser revestida, laminada ou ambas? |
| Largura útil | Ajuste a largura da matéria-prima; linhas compactas geralmente processam até 600 mm. |
| Velocidade de produção | Verifique a velocidade nominal em m/min; os modelos de alta velocidade atingem 100 m/min. |
| Controle de espessura | A folga da matriz, a velocidade da extrusora e a velocidade da linha devem ser ajustáveis. |
| Controle de tensão | Sistemas acionados por servo ou cilindro evitam o estiramento e o enrugamento. |
| Gestão de calor | Confirme os intervalos de fusão seguros para não tecidos leves. |
| Fonte de energia | Ajuste a tensão para que seja compatível com a tensão local, por exemplo, 380 V / 50 Hz. |
| Suporte pós-venda | Garantia, instruções de instalação, peças de reposição e treinamento. |
Ao adquirir uma máquina de laminação por extrusão em grande volume, os compradores devem solicitar a ficha técnica completa, os parâmetros do processo e um teste com seu próprio material. Comparar a uniformidade do revestimento e a resistência ao descascamento entre os fabricantes pré-selecionados é uma maneira prática de verificar a qualidade antes de fazer um pedido. Uma comparação estruturada desses pontos, juntamente com a tabela técnica acima, fornece uma visão completa antes de qualquer decisão de compra. Pergunte também como a máquina se comporta na inicialização e na parada, momentos em que ocorre a maior parte da variação de espessura.
As condições de pós-venda são tão importantes quanto o hardware. Um período de garantia padrão, instruções de instalação documentadas, disponibilidade de peças de reposição e treinamento do operador são sinais práticos de um fornecedor confiável. Para um processo com parâmetros que interagem entre si, o suporte à comissionamento que ajuda o comprador a atingir uma espessura de revestimento estável nos primeiros dias geralmente se paga com a redução do desperdício nos testes.
Conclusão
Revestimento por extrusão e laminação por extrusão são processos intimamente relacionados que atendem a estruturas diferentes: o revestimento adiciona uma camada de polímero a uma das camadas, enquanto a laminação une duas camadas com o polímero entre elas. Para convertedores de não tecidos, a avaliação dos prós e contras da laminação por extrusão de não tecidos se resume a algumas compensações claras: uma ligação forte, sem cola e impermeável em alta velocidade, equilibrada com a exposição ao calor, limitações de respirabilidade e maior investimento inicial. Produtos que necessitam de desempenho de barreira contínuo em grande volume são os que mais se beneficiam do processo; produtos que necessitam de respirabilidade ou ligação seletiva podem ser melhor atendidos por outros métodos. Para compradores de máquinas, as questões práticas são simples: uma ou duas camadas, qual a gama de revestimento, qual a velocidade e qual o suporte pós-venda. Um breve teste com material representativo continua sendo a maneira mais econômica de confirmar a escolha antes de investir capital. Com a máquina e os parâmetros de processo adequados, a laminação permanece uma das maneiras mais confiáveis de transformar tecido não tecido em um compósito acabado de alto desempenho.
Perguntas frequentes
Quais são as vantagens e desvantagens da laminação por extrusão para tecidos não tecidos?
As principais vantagens são uma forte adesão sem cola, barreira impermeável, alta velocidade e toque macio. As principais desvantagens são a exposição ao calor das telas leves, menor respirabilidade, necessidade de controle de espessura e maior investimento inicial.
Qual a diferença entre revestimento por extrusão e laminação por extrusão?
Na deposição por extrusão, uma camada de polímero fundido é aplicada sobre um único substrato. Na laminação, o polímero é extrudado entre dois substratos, onde atua como camada de ligação e camada intermediária do compósito.
A laminação por extrusão é mais resistente que a laminação adesiva?
Para colagens contínuas em toda a largura, a ancoragem mecânica de um polímero fundido geralmente é mais forte e consistente do que uma linha de cola. No entanto, a laminação adesiva permite colagens seletivas e padronizadas, o que o processo não permite.
O processo pode produzir não-tecidos respiráveis?
Sim, até certo ponto. A respirabilidade é ajustada pela espessura da película e pela escolha da resina, mas uma película contínua sempre bloqueará mais vapor do que a colagem pontual.
O calor danifica os tecidos não tecidos?
Os não tecidos leves podem encolher ou endurecer se a temperatura de fusão for muito alta. Ajustar a temperatura à do substrato, normalmente na faixa de 270–330 °C para LDPE, mantém o risco sob controle.
Quais polímeros são utilizados?
O LDPE é o mais comum por ser macio, impermeável e econômico. LLDPE, PP, EVA e EMA são usados quando se requer resistência, resistência ao calor ou adesão especial.
Qual a velocidade máxima que uma linha pode atingir?
As velocidades de produção dependem do projeto da máquina e do material. As máquinas de laminação por extrusão de alta velocidade têm uma classificação de 100 m/min, o que é típico de linhas compactas totalmente servo-operadas para materiais de higiene e médicos.
Procura um fabricante de máquinas de laminação por extrusão de não-tecidos confiável?
A JUJIN Automation possui 18 anos de experiência em pesquisa e fabricação de máquinas para não tecidos. Sua máquina de compósitos de não tecidos de alta velocidade, totalmente servo-controlada, lamina filmes de PE/PP em tecidos não tecidos a até 100 m/min sem adesivos químicos, com controle por tela sensível ao toque, estrutura soldada de 3 toneladas e suporte para entrega global. Os compradores podem solicitar especificações, parâmetros de processo e amostras para testes antes de fazer o pedido.


