


Laminação por extrusão de não tecidos: um guia completo sobre o processo, benefícios e aplicações.
Todos os dias, milhões de produtos de higiene, aventais médicos e materiais de embalagem industrial dependem de uma etapa industrial silenciosa: um rolo de tecido não tecido macio encontra uma fina camada de polímero fundido e é prensado em uma fração de segundo. Essa etapa é chamada de prensagem.Laminação por extrusão de não tecidoe o equipamento por trás disso é ummáquina de laminação por extrusãoEste guia explica como funciona o processo, quais materiais estão envolvidos, por que os fabricantes o escolhem e onde os laminados acabados são utilizados. Os compradores também encontrarão orientações práticas para a compra de um laminado.máquina de laminação por extrusãopara sua linha de produção.
Principais conclusões
O processo une um tecido não tecido a uma película de polímero fundido em uma única etapa contínua, sem adesivo.
A linha principal é composta por um desenrolador, uma extrusora com matriz plana, um nip refrigerado e uma bobinadeira; o controle de tensão e temperatura determina a qualidade.
A colagem sem cola cria laminados fortes, impermeáveis e, muitas vezes, respiráveis, com um custo operacional menor do que a laminação com adesivo.
Higiene, medicina e embalagens são as três maiores áreas de aplicação para compósitos não tecidos laminados.
O que é a laminação por extrusão de tecidos não tecidos?
Laminação por extrusão de não tecidoÉ um processo de conversão no qual uma camada de polímero fundido é extrudada através de uma matriz plana sobre um substrato não tecido em movimento. A cortina de polímero e o tecido passam juntos por uma zona de contato formada por um cilindro refrigerado e um cilindro de pressão, onde o filme quente é pressionado contra a superfície da fibra. À medida que o filme esfria, ele se fixa ao tecido por ancoragem mecânica, sem o uso de cola, solvente ou adesivo no produto. O resultado é uma folha composta que mantém a maciez e a resistência do não tecido e adiciona a capacidade de barreira do filme de polímero.
Os próprios não tecidos são definidos porISO 9092, a norma internacional que define materiais não tecidos., como conjuntos fibrosos projetados que recebem integridade estrutural por meios físicos ou químicos, excluindo tecelagem, tricô e fabricação de papel.Associação da Indústria de Tecidos Não TecidoseEDANA, a associação para não-tecidos e indústrias relacionadas.Publicar informações detalhadas sobre como os não-tecidos são produzidos e utilizados.máquina de laminação por extrusãoExecuta a etapa de laminação em uma única linha: desenrolamento do tecido, extrusão do filme, colagem, resfriamento e rebobinagem.
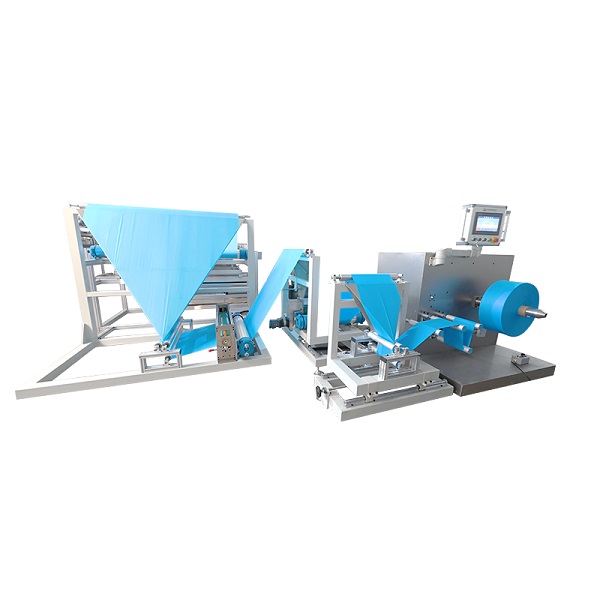
Como funciona o processo — passo a passo
Embora o layout das máquinas varie, todas as linhas de laminação seguem a mesma sequência lógica. As etapas abaixo descrevem uma linha típica de laminação simples.
Relaxando.O substrato não tecido é montado em um suporte de desenrolamento. Bobinas com diâmetro de até aproximadamente 800 mm são comuns em linhas compactas, pois uma bobina maior significa menos trocas de formato.
Tratamento de superfície (opcional).Um tratamento corona aumenta a energia superficial do tecido, o que melhora a adesão da película fundida em polímeros de baixa energia, como o polipropileno.
Extrusão de polímeros.Os grânulos de PE ou PP são fundidos no cilindro aquecido da extrusora, filtrados para remover contaminantes e bombeados através de uma matriz plana como uma cortina fundida uniforme. As temperaturas de fusão normalmente situam-se na faixa de 270–330 °C para o LDPE, sendo preferíveis valores mais baixos ao revestir não tecidos leves para evitar danos térmicos às fibras.
Aplicação de película e colagem por pressão.A película fundida encontra o tecido em movimento na zona de contato entre um cilindro de resfriamento refrigerado a água e um cilindro de pressão. A pressão incorpora o polímero na superfície da fibra, e o cilindro de resfriamento extrai calor para fixar a película.
Resfriamento e corte de bordas.O laminado é resfriado, suas bordas são aparadas na largura de trabalho e os resíduos de aparas são removidos automaticamente em linhas bem projetadas.
Enrolamento e controle de qualidade.O rolo acabado é enrolado sob tensão constante. Os operadores medem a gramatura do revestimento, a espessura da película e a resistência da adesão em comparação com as especificações.
Três variáveis de processo merecem atenção especial, pois controlam a maioria dos problemas de qualidade. A temperatura de fusão deve ser alta o suficiente para que o polímero flua e oxide ligeiramente para garantir a adesão, mas baixa o suficiente para evitar a degradação das fibras não tecidas. O espaço de ar entre a matriz e o ponto de contato influencia o quanto o filme é estirado e o grau de oxidação que ocorre. A pressão no ponto de contato e a temperatura do cilindro de resfriamento determinam a profundidade de penetração do polímero na superfície da fibra e a velocidade de cura do laminado. Em linhas modernas, esses valores são inseridos digitalmente e mantidos automaticamente, o que permite que uma máquina compacta produza rolos consistentes durante todo o dia.
| Estágio | O que acontece | Controle de teclas |
|---|---|---|
| Relaxando | A tela não tecida alimenta a linha | Tensão e alinhamento da teia |
| Tratamento de superfície | A descarga corona aumenta a energia superficial. | Potência de tratamento versus velocidade da linha |
| Extrusão | O polímero derrete e sai pela matriz de fenda. | Temperaturas do cilindro e da matriz |
| Ligação de mamilo | Filme prensado no tecido e depois resfriado. | Pressão de resfriamento, temperatura do rolo de resfriamento |
| Aparar | Bordas cortadas na largura final | Posição de corte e remoção |
| Enrolamento | Laminado enrolado em rolos | Tensão de enrolamento, dureza do rolo |
Associações técnicas comoTAPPI, a associação técnica para a indústria de conversão e embalagem.Manter um amplo conhecimento sobre revestimento por extrusão, que os engenheiros de processo utilizam para definir esses parâmetros corretamente.
Componentes principais de uma máquina de laminação por extrusão
Os compradores que comparam opções de máquinas encontrarão os mesmos componentes principais em todas as linhas; as diferenças residem na precisão, velocidade e controle. A tabela abaixo resume cada componente e sua função.
| Componente | Função principal |
|---|---|
| Suporte Unwind e guia da web | Segura o rolo de tecido não tecido e mantém a manta alinhada. |
| Sistema de controle de tensão | Mantém a tensão constante para evitar que estique ou enrugue; os modelos com servo-freio ou acionamento por cilindro são os mais consistentes. |
| Extrusora | Funde e homogeneiza o polímero a temperaturas controladas. |
| Trocador de tela / filtro de fusão | Remove contaminantes e géis da massa fundida. |
| matriz de ranhura plana | Distribui o material fundido em uma película uniforme; o lábio ajustável controla a espessura. |
| Tratamento para coronavírus (opcional) | Aumenta a energia da superfície do substrato para uma adesão mais forte. |
| Rolo gelado e rolo picante | Cole a película no tecido e deixe esfriar para fixar a laminação. |
| Aparar bordas e remover resíduos | Corte e remova os acabamentos para obter bordas limpas e operação estável. |
| Winder | Enrola o laminado acabado sob tensão constante. |
| Controle por tela sensível ao toque HMI | Define os parâmetros de velocidade, espessura do revestimento e tensão. |
O controle moderno transformou a forma como esses componentes trabalham em conjunto. Os servomotores sincronizam o desenrolamento, a extrusão e o enrolamento, garantindo que a bobina nunca estique ou enrugue, mesmo em alta velocidade. Um painel touchscreen armazena receitas para diferentes materiais, permitindo que o operador alterne entre um laminado higiênico spunbond e um laminado de embalagem mais rígido, alterando parâmetros em vez de mexer no hardware. Linhas compactas de alta velocidade dessa classe geralmente processam bobinas de até 800 mm de diâmetro e larguras em torno de 600 mm, com velocidades de produção de 100 m/min, o que mantém o custo unitário baixo para conversão em grande volume.
Materiais Utilizados na Laminação por Extrusão de Tecidos Não Tecidos
Neste processo, duas famílias de materiais são importantes: o substrato não tecido e o filme polimérico. Os substratos não tecidos mais comuns incluem polipropileno spunbond, meltblown, SMS (spunbond-meltblown-spunbond) e spunlace. O polímero mais comum é o polietileno de baixa densidade (PEBD), escolhido por seu baixo custo, facilidade de processamento e toque macio; LLDPE, PP, EVA e EMA são utilizados quando se necessita de maior resistência, resistência térmica ou adesão a um filme específico.
| Material | Função típica | Por que é usado? |
|---|---|---|
| Não tecido de polipropileno spunbond | Substrato | Base macia, resistente e econômica para produtos de higiene e médicos. |
| Derretido e soprado | Camada de substrato | As fibras finas conferem propriedades de filtração e barreira. |
| SMS composto | Substrato | Combina barreira e resistência para campos e aventais médicos. |
| Spunlace | Substrato | Maciez semelhante à do tecido para lenços umedecidos e vestuário de alta qualidade. |
| LDPE | Filme | Resina de revestimento mais comum; macia, impermeável, de baixo custo. |
| LLDPE | Filme | Aumenta a resistência e a durabilidade. |
| PP | Filme | Maior resistência ao calor e rigidez |
| EVA / EMA | Filme | Melhor adesão a substratos difíceis |
A espessura do revestimento é determinada pela abertura da matriz, pela vazão da extrusora e pela velocidade da linha. Valores típicos para laminação de não-tecidos variam de cerca de 10 a 40 micrômetros, o que corresponde a aproximadamente 10–40 g/m² de polímero. Revestimentos mais finos são usados onde a maciez e a respirabilidade são importantes, enquanto revestimentos mais espessos criam filmes de barreira mais rígidos para embalagens exigentes.
A adesão é regida pela energia superficial. Os não tecidos de polipropileno têm baixa energia superficial, razão pela qual o tratamento corona é utilizado para preparar a manta. O filme de polietileno adere facilmente a um substrato tratado, mas revestimentos espessos podem enrijecer o laminado e reduzir a respirabilidade, portanto, o revestimento é dimensionado de acordo com a aplicação. Esse equilíbrio entre resistência da adesão, maciez e desempenho de barreira é o principal motivo pelo qual os engenheiros de processo realizam testes antes da produção.
Benefícios da Laminação por Extrusão de Não Tecidos
A popularidade da laminação por extrusão se baseia em vantagens mensuráveis de processo e produto, todas verificáveis em um teste prático.
Uma ligação sem cola, ancorada mecanicamente.Como o polímero está fundido ao entrar em contato com o tecido, ele flui para a estrutura da fibra e se fixa à medida que esfria. Não há camada adesiva que possa falhar, nem solvente para controlar, e o toque permanece macio e flexível.
Desempenho de barreira integrado.Uma película polimérica contínua é naturalmente impermeável e resistente a fluidos, exatamente o que as camadas externas de fraldas e os campos cirúrgicos exigem.
Respirabilidade ajustável.Ajustando a espessura da película, a escolha da resina e as configurações do processo, os produtores podem controlar a quantidade de vapor de umidade que passa através do laminado.
Alto rendimento por linha.A laminação ocorre em uma única passagem, de modo que uma única linha substitui as etapas de revestimento, secagem e adesão dos processos mais antigos. Os modelos de alta velocidade são classificados para velocidades de produção de 100 m/min ou superiores.
Qualidade consistente com controle servo.O sistema de tensão servoacionado e a entrada de parâmetros por tela sensível ao toque mantêm a bobina plana e o revestimento uniforme, reduzindo o desperdício causado por estiramento, enrugamento e variação de espessura.
Do ponto de vista de custos, a laminação por extrusão é atraente porque elimina centros de custo inteiros da lista de materiais. Não há adesivo, solvente, estação de revestimento ou estufa de secagem. O filme de polímero é produzido em linha a partir de grânulos, portanto, o estoque se limita a bobinas de resina e não tecido. Para conversões de alto volume, a combinação de menor custo de material e velocidade de passagem única geralmente é o fator decisivo.
| Beneficiar | O que isso significa na prática |
|---|---|
| Ligação sem adesivo | Sem cola, sem solvente, menor custo de material, produto mais macio |
| Desempenho da barreira | Superfície impermeável e resistente a fluidos em uma única etapa |
| Respirabilidade ajustável | Transferência de vapor de umidade ajustada por filme e processo |
| velocidade de passagem única | Uma única linha substitui as etapas de revestimento, secagem e adesão. |
| Consistência do processo | O servocontrole de tensão e o controle digital reduzem o desperdício. |
| Potencial de reciclagem | Os laminados de PE monomaterial são mais fáceis de reciclar. |
Aplicações de compósitos laminados não tecidos
Os laminados acabados são transformados em produtos para três setores principais, cada um com seu próprio perfil de requisitos.
| Setor | Produto típico | Requisito fundamental |
|---|---|---|
| Higiene | Protetores de fraldas, absorventes higiênicos, absorventes para incontinência urinária em adultos | Película à prova de vazamentos, toque macio de tecido não tecido |
| Médico | Campos cirúrgicos, aventais de isolamento, lençóis estéreis | Resistência a fluidos, superfície limpa, nível de barreira |
| Embalagem | Revestimentos impermeáveis, embalagens dessecantes, envoltórios para construção | Barreira contra umidade, resistência ao rasgo |
| Industrial | Vestuário de proteção, capas para colchões, compósitos de filtragem | Durabilidade e barreira personalizada |
Em produtos de higiene, o laminado geralmente forma a camada posterior: uma estrutura que deve resistir a vazamentos e, ao mesmo tempo, ser macia ao toque. Em produtos médicos, a mesma tecnologia produz campos cirúrgicos e aventais que combinam barreira contra líquidos com conforto para procedimentos prolongados. Em embalagens, o laminado é escolhido por sua barreira contra umidade e resistência mecânica, em vez de maciez, razão pela qual o revestimento costuma ser mais espesso e o substrato mais pesado.
Em aplicações médicas, o desempenho de resistência a fluidos de aventais e campos cirúrgicos é formalmente classificado.Orientações regulamentares sobre batas médicasExplica os níveis de barreira reconhecidos que as vestimentas de proteção devem atender, e os não tecidos laminados são rotineiramente projetados para atingir um nível específico dessa classificação.
Como escolher uma máquina de laminação por extrusão
Escolher o certomáquina de laminação por extrusãoDepende da variedade de produtos, do layout da fábrica e da produção desejada. Os compradores geralmente avaliam os seguintes fatores antes de solicitar um orçamento.
| Fator | O que verificar |
|---|---|
| Largura útil | Ajuste a largura da matéria-prima; linhas compactas geralmente processam até 600 mm. |
| Velocidade de produção | Verifique a velocidade nominal em m/min; os modelos de alta velocidade atingem 100 m/min. |
| Controle da espessura do revestimento | A folga da matriz, a velocidade da extrusora e a velocidade da linha devem ser ajustáveis. |
| Controle de tensão | Sistemas acionados por servo ou cilindro evitam o estiramento e o enrugamento. |
| Compatibilidade com o substrato | Confirme se os tecidos spunbond, meltblown, SMS e spunlace são suportados. |
| Fonte de energia | Ajuste a tensão para que seja compatível com a tensão local, por exemplo, 380 V / 50 Hz. |
| Área ocupada e peso | Verifique os requisitos de espaço no piso e fundação. |
| Suporte pós-venda | Período de garantia, instruções de instalação e disponibilidade de peças de reposição. |
Ao comprar em grande quantidade, os compradores devem solicitar a ficha técnica completa, os parâmetros do processo e um teste com o próprio material. Comparar a uniformidade do revestimento e a resistência ao descascamento entre os fabricantes pré-selecionados é uma maneira prática de verificar a qualidade antes de fazer um pedido.
Por fim, os compradores devem olhar além da própria máquina. Perguntem sobre o período de garantia, a disponibilidade de peças de reposição, a documentação de instalação e o treinamento do operador. Para uma linha de laminação por extrusão, o conhecimento do processo é tão importante quanto o hardware; portanto, um fabricante que explica os parâmetros e oferece suporte à comissionamento geralmente proporciona uma implementação mais rápida. Uma comparação estruturada desses pontos comerciais, juntamente com a tabela técnica acima, oferece uma visão completa antes de qualquer decisão de compra.
Conclusão
Laminação por extrusão de não tecidoÉ uma tecnologia de conversão madura e mensurável que transforma dois materiais simples em um compósito confiável. Um substrato não tecido proporciona maciez, resistência e baixo custo, enquanto uma fina película de polímero fundido adiciona barreira e impermeabilização em uma única passagem sem cola. O processo é definido por um pequeno conjunto de parâmetros controláveis — temperatura de fusão, pressão de contato, resfriamento por rolos de resfriamento rápido, espessura do revestimento e velocidade da linha — e máquinas modernas os gerenciam com precisão servo e controle por tela sensível ao toque. De camadas externas de fraldas a campos cirúrgicos, a tecnologia continua sendo uma ponte confiável entre a produção de tecido não tecido e os produtos descartáveis acabados.
Perguntas frequentes
O que é a laminação por extrusão de não-tecidos?
É um processo que consiste em fundir um polímero, como PE ou PP, extrudá-lo em forma de filme fino e prensá-lo sobre um tecido não tecido em um ponto de contato resfriado. A ligação se forma sem adesivo.
Qual a diferença entre laminação por extrusão e laminação adesiva?
A laminação por extrusão utiliza o próprio polímero fundido como camada de ligação, enquanto a laminação adesiva aplica cola entre dois materiais. A laminação por extrusão elimina o custo da cola e as etapas de secagem, geralmente resultando em uma ligação mais macia e resistente.
Quais polímeros são usados no processo?
O LDPE é o mais comum por ser macio, impermeável e econômico. LLDPE, PP, EVA e EMA são usados quando se requer resistência, resistência ao calor ou adesão especial.
Qual a espessura de revestimento que a máquina consegue produzir?
A espessura típica do revestimento é de cerca de 10 a 40 mícrons, aproximadamente 10–40 g/m² de polímero. Ela é controlada pela abertura da matriz, pela vazão da extrusora e pela velocidade da linha.
Quais tecidos não tecidos podem ser laminados?
Polipropileno spunbond, meltblown, SMS e spunlace são todos laminados comumente. A principal condição é que a superfície do tecido aceite o filme fundido, o que o tratamento corona pode melhorar.
O produto laminado é impermeável e respirável?
Uma película polimérica contínua é impermeável e resistente a fluidos. A respirabilidade pode ser ajustada através da espessura da película e da formulação da resina, de modo que as duas propriedades fiquem equilibradas para a aplicação desejada.
Qual a velocidade máxima que uma linha de laminação de não-tecidos pode atingir?
As velocidades de produção dependem do projeto da máquina e do material. Os modelos de alta velocidade atingem 100 m/min, o que é típico de linhas compactas totalmente servo-operadas para materiais de higiene e médicos.
Quais são as principais aplicações?
Os produtos de higiene, como protetores externos de fraldas, os produtos médicos, como campos cirúrgicos e aventais, e as embalagens, como revestimentos impermeáveis e invólucros para construção, são os três principais grupos.
Procura um fabricante de máquinas de laminação por extrusão de não-tecidos confiável?
A JUJIN Automation possui 18 anos de experiência em pesquisa e fabricação de máquinas para não tecidos. Sua máquina de compósitos de não tecidos de alta velocidade, totalmente servo-controlada, lamina filmes de PE/PP em tecidos não tecidos a até 100 m/min sem adesivos químicos, com controle por tela sensível ao toque, estrutura soldada de 3 toneladas e suporte para entrega global. Os compradores podem solicitar especificações e orientações sobre o processo antes de fazer o pedido.


