


Como funciona uma máquina de fabricação de capas para assento sanitário: processo passo a passo
Aquela capa de assento sanitário fina e compacta, ao lado do dispenser no banheiro de um hotel ou aeroporto, não é costurada à mão. Ela é produzida em massa por uma única peça de equipamento industrial. Em segundos, umamáquina de fabricação de capas para assento sanitárioTransforma rolos de tecido não tecido em capas acabadas, dobradas e prontas para embalar — alimentando, colando, perfurando, cortando e dobrando em uma única operação contínua. Este artigo explica passo a passo como esse equipamento funciona, em linguagem simples que compradores, gerentes de fábrica e leitores iniciantes podem entender.
Principais conclusões
UMmáquina de fabricação de capas para assento sanitárioÉ um sistema de conversão automatizado que transforma tecido não tecido — frequentemente combinado com uma película de PE ou uma camada de papel antiaderente — em capas descartáveis para assento sanitário.
A sequência principal é a mesma em todos os modelos: desenrolamento, colagem, perfuração e corte, dobra e saída, com cada etapa sincronizada por um sistema de controle PLC.
Duas tecnologias principais dominam o mercado: a soldagem ultrassônica para capas macias de dupla camada e a aplicação de adesivo em spray para capas com suporte de papel protetor.
A maioria das máquinas automáticas funciona a uma velocidade de cerca de 80 a 100 peças por minuto e é operada por apenas um ou dois trabalhadores.
O controle preciso da tensão e a sincronização do servo são os dois fatores que determinam se as coberturas saem lisas, com o tamanho correto e com alta taxa de qualidade.
O que é uma máquina para fabricar capas de assento sanitário?
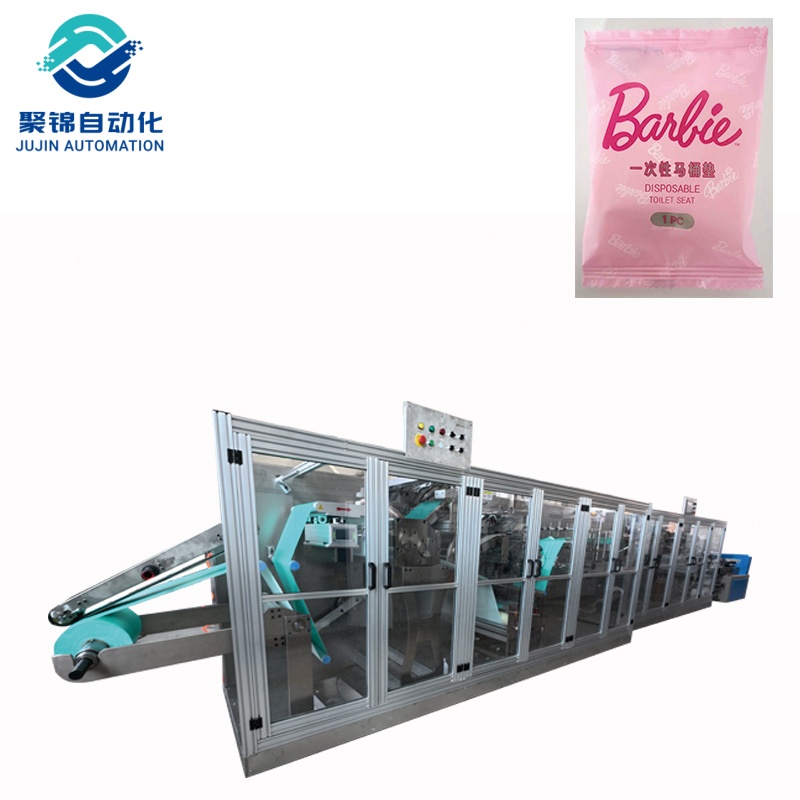
Trata-se de um equipamento de conversão que recebe rolos de matéria-prima e os molda automaticamente em capas descartáveis para assento sanitário. Também é descrito como máquina de capas para assento sanitário, linha de produção de capas de assento sanitário em TNT ou unidade central de uma oficina de conversão de produtos de higiene descartáveis. O ponto essencial é que não há necessidade de corte manual, selagem manual ou manuseio intermediário entre os ciclos: a máquina alimenta o material, molda a capa, sela ou cola, corta o excesso, dobra-a em um bolso compacto e a envia para a próxima estação, tudo em um fluxo contínuo.
Essas máquinas são instaladas em fábricas que fornecem para hotéis, aeroportos, shoppings, hospitais, espaços para eventos e redes varejistas — qualquer empresa que precise de uma barreira higiênica para cada usuário de banheiro. Como o produto final é de uso único e descartado, o equipamento é projetado para alta velocidade, baixa necessidade de mão de obra e qualidade consistente a um baixo custo unitário.
Do que é feito um protetor de assento sanitário descartável?
Entender a máquina começa por entender o material. A principal matéria-prima é o tecido não tecido — uma folha de fibras unidas por calor, pressão ou produtos químicos, em vez de ser tecida ou tricotada. A maioria das capas utiliza tecido não tecido spunbond de polipropileno (PP), valorizado por sua maciez, resistência e baixo custo. O peso do tecido, medido em gramas por metro quadrado (g/m², também chamado GSM), é a especificação principal, e o método internacionalmente reconhecido para medi-lo é definido pela norma internacional de gramatura do tecido.métodos de teste internacionais de não-tecidosInformações básicas sobre como esses tecidos tecnológicos são fabricados e utilizados são publicadas pela [nome da organização/empresa].associação da indústria de não-tecidos.
| Material | Papel na capa | Especificação típica |
|---|---|---|
| Não tecido spunbond de PP | Camada superior macia e agradável à pele | Gramatura geralmente entre 18 e 30 g/m²; largura do rolo em torno de 800 mm. |
| NO filme | Camada de barreira impermeável | Película fina, com espessura típica de 15 a 30 µm; diâmetro do rolo de até aproximadamente 1.000 mm. |
| Papel laminado não tecido | Camada base para capas coladas | Dimensões da expansão em torno de 62 × 65 cm nos modelos típicos. |
| Papel antiaderente (revestido com silicone) | Protege a parte adesiva. | Diâmetro do rolo até 40 cm; largura de 1,5 a 2,5 cm |
A escolha da combinação de materiais determina qual rota de produção a máquina utiliza, conforme explicado abaixo.
Como funciona o processo, passo a passo
Dentro de um modernomáquina de fabricação de capas para assento sanitárioO processo segue uma sequência fixa e sincronizada. Cada estação é cronometrada com as outras pelo sistema de controle, de modo que o material nunca pare de se movimentar. As fábricas utilizam principalmente uma de duas rotas, dependendo do projeto da cobertura.
Rota 1: Soldagem ultrassônica (não tecido de dupla camada + filme de PE)
Relaxando.Os rolos de tecido não tecido e filme de PE são montados no suporte de materiais. Diâmetros de rolo de até cerca de 1.000 mm são comuns, pois um rolo maior significa menos trocas por turno.
Encadernação pelas bordas.As pontas ultrassônicas selam ambas as extremidades da fita. A vibração de alta frequência, normalmente em torno de 20 kHz, derrete e funde as fibras, deixando as bordas lisas, seladas e à prova de vazamentos — sem linha, sem cola, sem furos de agulha.
Laminação.A camada superior de não tecido e a película inferior de PE são soldadas juntas, formando uma única tela composta, criando uma superfície macia com um revestimento 100% impermeável.
Relevo.Um padrão é impresso nas camadas superior e inferior, o que melhora a textura e ajuda a capa a permanecer no lugar no assento.
Moldagem e estampagem de materiais compósitos.O formato da tampa — incluindo a abertura interna — é formado por ferramentas de precisão sincronizadas com a alimentação do material.
Corte.Cada capa individual é separada da bobina contínua. A selagem e o corte ocorrem no mesmo ciclo, de modo que a borda cortada já está selada e não desfia.
Dobramento e saída.Três dobras transversais consecutivas comprimem a capa em um quadrado compacto, do tamanho de um bolso, pronto para ser entregue a uma máquina de embalagem flow-pack ou de embalagem em geral.
Rota 2: Aplicação de adesivo (não tecido laminado + papel antiaderente)
Relaxando.A base laminada não tecida e uma tira de papel antiaderente revestida de silicone são alimentadas na linha sob controle de tensão constante.
Posicionamento da aplicação do adesivo.Um sistema adesivo em spray aplica cola apenas onde é necessário. O posicionamento servo-controlado e a transferência por tambor de sucção mantêm o padrão adesivo preciso, de modo que a capa finalizada se desdobre plana e adira firmemente quando utilizada.
Perfuração de moldes.Um rolo de aço rápido corta o formato da tampa, incluindo a abertura central. Nas linhas de produção modernas, o erro de corte é mantido dentro de 3 mm.
Dobrável em forma de W.A capa é dobrada em formato de W para se adequar ao formato compacto da embalagem.
Corte.Cada capa é separada da tela com ferramentas sincronizadas.
Dobragem contínua em três etapas.Dobras adicionais comprimem a capa até seu tamanho final de venda.
Conexão de embalagem.As capas finalizadas são transportadas para a máquina de embalagem para serem acondicionadas automaticamente, completando um ciclo de produção sem contato.
Soldagem ultrassônica versus aplicação de adesivo
Ambas as tecnologias são comprovadas em escala industrial e nenhuma é inerentemente superior — a escolha certa depende do design do produto, do mercado-alvo e do orçamento de materiais.
| Fator | Soldagem ultrassônica | Aplicação de adesivo |
|---|---|---|
| Método de colagem | A vibração de alta frequência derrete e funde as camadas, unindo-as. | Adesivo em spray aplicado com posicionamento servo-controlado |
| Ideal para | Capas impermeáveis de dupla camada macia de não tecido + filme de PE | Capas com revestimento de papel antiaderente que aderem ao assento. |
| Qualidade da borda | Superfície lisa, selada, sem resíduos de cola | Depende da precisão da cola. |
| Velocidade típica | 80 a 100 peças por minuto | 80 a 100 peças por minuto |
| Controle de qualidade | Solda permanente, resistência consistente da junta | Taxa de qualificação de 99% ou superior em linhas servo-controladas |
| Principais consumíveis | Somente eletricidade | Papel adesivo e antiaderente |
Componentes principais da máquina
Todas as máquinas deste tipo são construídas em torno do mesmo conjunto de módulos. Cada peça tem uma função específica, e um desalinhamento em qualquer uma delas pode afetar a qualidade de cada capa produzida.
| Componente | Função principal | Característica principal das máquinas modernas |
|---|---|---|
| Suporte para materiais (desbobinamento) | Suporta e desenrola bobinas de matéria-prima. | Manipula rolos de não tecido e PE com até aproximadamente 1.000 mm de diâmetro. |
| Sistema de controle de tensão | Mantém a alimentação da teia em tensão baixa e constante. | Controle automático por cilindro; evita rugas e estiramento em alta velocidade. |
| Rolos de alimentação servo | Controle a velocidade de avanço do material e o tamanho final. | Servo-sincronizado com selagem e corte com precisão de fração de milímetro. |
| Unidade de Vedação/Adesivo | Une as camadas (ultrassom) ou aplica cola (adesivo). | Soldagem ultrassônica em torno de 20 kHz ou adesivo pulverizado com transferência por tambor de sucção. |
| Módulo de perfuração e corte | Forma o formato da capa e separa cada peça. | Ferramentas de aço para moldes; erro de corte de até 3 mm |
| Sistema de dobragem | Compacta a tampa para embalagem. | Dobramento transversal tipo W e triplo, totalmente automático. |
| Painel touchscreen PLC | Controle e programação centralizados | Entrada digital para troca de tamanho e velocidade em minutos |
Como a qualidade é mantida em alta velocidade
Produzir de 80 a 100 capas por minuto não é uma questão de sorte. Três fatores determinam a qualidade da produção. Primeiro, o controle de tensão: o tecido não tecido leve e o filme de PE fino esticam com facilidade, portanto, um sistema automático de tensão mantém a alimentação de ambas as telas na mesma velocidade — caso contrário, o filme enruga ou as dimensões da capa se alteram. Segundo, a sincronização servo: as unidades de alimentação, selagem, perfuração e corte são interligadas eletronicamente, razão pela qual uma linha moderna consegue manter o erro de corte em até 3 mm durante a operação contínua. Terceiro, o monitoramento do processo: as capas finalizadas são contadas e verificadas automaticamente, e taxas de aprovação de 99% ou superiores são padrão em linhas de aplicação de adesivo com controle servo.
A segurança também é importante no chão de fábrica. Todas as máquinas com peças móveis devem ser devidamente protegidas, e as autoridades de segurança do trabalho publicam informações detalhadas.diretrizes de proteção de máquinasque qualquer fábrica que opere equipamentos de conversão deve seguir. No que diz respeito ao produto, a finalidade de higiene dessas coberturas está alinhada com os padrões estabelecidos.orientações de higiene públicasobre a limpeza em instalações compartilhadas.
A operação diária é simples. Um operador monitora principalmente a tela sensível ao toque, carrega novos rolos de material e verifica periodicamente a produção dobrada; quando o tamanho do produto ou o padrão de dobra muda, os novos parâmetros são inseridos digitalmente e a linha se ajusta automaticamente em poucos minutos, de modo que a troca entre lotes consome tempo, e não requer reconfiguração mecânica.
Especificações importantes a avaliar antes da compra
Ao comparar fornecedores e preços, os compradores devem verificar os seguintes parâmetros para garantir que o equipamento seja compatível com seu plano de produção, condições da fábrica e orçamento.
| Especificação | O que procurar | Faixa típica |
|---|---|---|
| Velocidade de produção | Deve cobrir o volume diário planejado. | 80 a 100 peças por minuto em linhas automáticas |
| Tamanho do produto final | Deve cobrir as dimensões da sua meta de cobertura. | Aproximadamente 700 × 150 mm dobrado; cerca de 62 × 65 cm aberto |
| rolos de matéria-prima | Rolos maiores significam menos trocas. | Diâmetro do rolo de não tecido até 1.000 mm; papel antiaderente até 40 cm |
| Fonte de energia | Deve corresponder à voltagem de fábrica. | 380 V / 50 Hz, 7–15 kW dependendo do modelo |
| Tecnologia de ligação | Ultrassônico ou adesivo, de acordo com o seu produto. | Ultrassom em torno de 20 kHz; adesivo em spray com posicionamento servo. |
| taxa qualificada | O nível de rejeição afeta o custo por peça. | 99% ou mais em linhas servo-controladas |
| Operadores necessários | Menos mão de obra significa menos custos operacionais. | 1 a 2 operadores por linha totalmente automática |
Onde são utilizadas capas descartáveis para assento sanitário
Um único modelo de máquina pode atender a diversos mercados finais, pois o mesmo processo básico — alimentação de não tecido, colagem, corte e dobragem — se aplica à maioria dos designs de capas descartáveis. As aplicações típicas incluem:
Hotelaria e turismo:Hotéis, aeroportos, trens de alta velocidade e navios de cruzeiro que precisam de uma nova barreira para cada passageiro.
Assistência médica e materna:Enfermarias hospitalares e clínicas ambulatoriais onde pacientes vulneráveis precisam de proteção extra.
Banheiros públicos e eventos:Shoppings, parques de diversões, estádios e grandes aglomerações que devem manter altos padrões de higiene.
Varejo e comércio eletrônico:Pacotes portáteis vendidos para uso pessoal em viagens e banheiros domésticos.
Procurando um fabricante confiável?
Para os compradores, o equipamento é apenas metade da decisão — o fabricante por trás dele é igualmente importante. Um fabricante confiável.máquina de fabricação de capas para assento sanitárioO fabricante fornece especificações verificáveis, preços transparentes, termos de entrega claros e suporte pós-venda, desde orientações de instalação até peças de reposição e garantia. A JUJIN é uma fabricante de fornecimento direto de ambos os produtos.modelos ultrassônicosemodelos colados automaticamenteCom garantia de 12 meses para peças mecânicas e disponibilidade de envio de técnico ao local mediante solicitação. Envie suas necessidades para receber um orçamento detalhado e o preço de fábrica antes de fechar negócio.
Solicite um orçamento agoraConclusão
UMmáquina de fabricação de capas para assento sanitárioé um exemplo compacto de automação industrial moderna: rolos baratos de tecido não tecido entram na linha de produção e capas sanitárias seladas, dobradas e prontas para embalar saem em um ritmo constante com pouquíssima mão de obra. A ciência dos materiais do polipropileno não tecido explica por que o produto pode ser macio, resistente e barato ao mesmo tempo, enquanto a soldagem ultrassônica ou a aplicação precisa de adesivo e o controle de tensão servo-acionado explicam como a qualidade se mantém consistente em alta velocidade. Para qualquer empresa que precise de capas descartáveis para assento sanitário em grande volume, este equipamento oferece um caminho direto da matéria-prima ao produto acabado a um custo previsível por unidade.
Perguntas frequentes
O que é uma máquina para fabricar capas de assento sanitário?
Uma máquina de conversão automatizada que transforma rolos de tecido não tecido — mais filme PE ou papel antiaderente — em capas descartáveis para assento sanitário, através de processos de desenrolamento, colagem, perfuração, corte e dobra, com muito pouco trabalho manual.
Quantas refeições ela consegue produzir por minuto?
As máquinas automáticas típicas funcionam a uma velocidade de cerca de 80 a 100 peças por minuto; alguns modelos têm uma capacidade superior ou inferior, dependendo do tamanho e do design da capa.
Qual é a melhor opção: soldagem ultrassônica ou aplicação de adesivo?
Nenhuma das duas opções é universalmente melhor. A soldagem ultrassônica é adequada para capas de tecido não tecido de dupla camada e filmes de PE; a aplicação com adesivo é mais indicada para capas com revestimento de papel antiaderente que aderem ao assento. A escolha depende do design do produto e do mercado-alvo.
Uma única máquina pode produzir tamanhos e estilos diferentes?
Sim. As máquinas controladas por PLC permitem que os operadores alterem o comprimento da cobertura, os parâmetros de selagem e as configurações de dobragem na tela sensível ao toque, geralmente em questão de minutos e sem necessidade de reconfiguração mecânica.
Quais são as matérias-primas necessárias?
Tecido não tecido spunbond de polipropileno (PP), filme de PE e, opcionalmente, papel antiaderente e adesivo em spray, dependendo da rota de produção utilizada pela máquina.
É possível conectá-lo a uma máquina de embalagem?
Sim. A esteira de saída foi projetada para acoplar-se a máquinas de embalagem flow-pack ou de embalagem em geral, formando uma linha de produção totalmente automática e sem contato.
Quantos trabalhadores são necessários para operá-lo?
Uma linha totalmente automática normalmente precisa de um ou dois operadores, principalmente para a troca de rolos de material e supervisão de rotina.


