


Como operar uma máquina de fabricação de capas para assento sanitário: um tutorial para iniciantes
Aquela pilha organizada de capas de assento sanitário dobradas e seladas ao lado da pia de um banheiro público parece simples, mas cada capa começa como um rolo largo de tecido não tecido ou papel laminado. Entre o rolo e o produto final, existe umamáquina de fabricação de capas para assento sanitário— uma linha automatizada que desenrola a matéria-prima, sela ou cola suas bordas, recorta o contorno do assento, corta cada capa individualmente, dobra-a em um quadrado do tamanho de um bolso e a entrega pronta para embalagem. Este tutorial foi escrito para iniciantes. Ele explica o que é esse equipamento, como funciona e como operar uma máquina de fabricação de capas de assento sanitário com segurança e consistência, passo a passo, em linguagem simples — sem necessidade de formação em engenharia. Ao final, você será capaz de operar uma máquina de fabricação de capas de assento sanitário, desde a inicialização até a limpeza no final do turno, com confiança.
Principais conclusões
Uma máquina de fabricação de capas para assento sanitário transforma rolos de tecido não tecido de PP (às vezes laminado com uma película de PE) em capas de assento sanitário acabadas, dobradas e de uso único, em um processo contínuo.
A maioria das capas descartáveis é feita de não tecido spunbond de polipropileno (PP) com gramatura de aproximadamente 20 a 40 g/m²; as máquinas de colagem, por sua vez, alimentam papel laminado ou não tecido laminado juntamente com papel antiaderente.
Os principais componentes são o rack de materiais, o sistema de controle de tensão, os rolos de alimentação servo, a unidade de selagem, o módulo de perfuração e corte, o sistema de dobragem e o painel touchscreen PLC.
Uma máquina automática típica para fabricação de capas de assento sanitário produz de 80 a 100 peças por minuto e precisa apenas de um operador para supervisão normal.
Os iniciantes podem dominar a operação rapidamente, pois as alterações de parâmetros — comprimento da cobertura, tipo de dobra e velocidade — são inseridas em uma tela sensível ao toque, sem necessidade de reconfiguração mecânica.
O que é uma máquina para fabricar capas de assento sanitário?
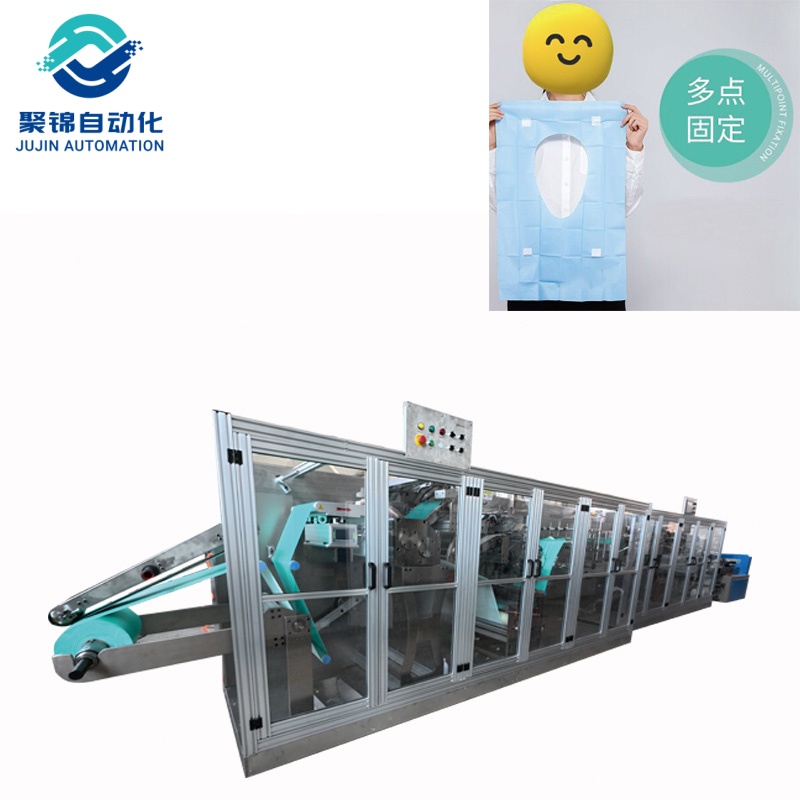
UMmáquina de fabricação de capas para assento sanitário— também chamada de máquina de capas descartáveis para assento sanitário ou linha de produção de almofadas para assento sanitário — é um equipamento industrial de conversão que transforma rolos de matéria-prima em capas descartáveis para assento sanitário, prontas para uso, com o mínimo de manuseio manual. Entre os ciclos, não há corte nem dobra manual: a máquina alimenta o material, molda a capa, sela ou cola as bordas, perfura o contorno do assento, corta cada peça individualmente, dobra-a e empilha-a.
Existem dois modelos principais. As máquinas de soldagem ultrassônica unem o tecido não tecido com vibração de alta frequência e são comuns para capas macias e impermeáveis do tipo bolso. As máquinas de colagem aplicam uma pequena quantidade de adesivo em spray e são adequadas para capas que precisam de uma fita adesiva para fixação no assento do vaso sanitário. Ambos os tipos compartilham o mesmo fluxo de trabalho, e este guia aborda os princípios que se aplicam a qualquer máquina moderna para fabricação de capas de assento sanitário.
Por que a matéria-prima é importante
Entender o material facilita o entendimento da máquina. Uma capa descartável para assento sanitário não é tecida ou tricotada como um tecido comum. Ela é feita detecido não tecido— uma folha de fibras unidas por calor, pressão ou produtos químicos. A matéria-prima mais comum é o não tecido spunbond de polipropileno (PP): o polímero derretido é extrudado em filamentos finos e contínuos, dispostos em uma manta e unidos termicamente. O resultado é um tecido macio, respirável, resistente a rasgos e barato o suficiente para ser usado uma única vez e descartado.
A gramatura do tecido, medida em gramas por metro quadrado (g/m², também chamada de GSM), é o parâmetro mais importante, pois afeta a maciez, a resistência, a opacidade e o custo. As capas descartáveis para assento sanitário geralmente são feitas de material com gramatura entre 20 e 40 g/m², e algumas versões impermeáveis utilizam uma película de PE laminada sob o tecido não tecido. Ao configurar uma nova máquina para fabricação de capas de assento sanitário, a gramatura do material e a qualidade do rolo escolhidas afetam diretamente os resultados da selagem e o custo por peça.indústria de não-tecidosPublica informações detalhadas sobre como esses tecidos tecnológicos são fabricados e onde são utilizados.
| Material | GSM típico | O que isso significa para a capa |
|---|---|---|
| PP spunbond (padrão) | 20–30 g/m² | Leves e econômicas; a opção mais comum para capas de assento descartáveis. |
| Filme PP spunbond + PE | 25–40 g/m² | Adiciona uma camada inferior impermeável; ideal para viagens e capas de alta qualidade. |
| Papel laminado / não tecido | À base de papel | Utilizado em máquinas de colagem para capas autoadesivas. |
Conheça os principais componentes antes de começar.
Independentemente da marca que você utiliza, a anatomia de uma máquina de fabricação de capas para assento sanitário é a mesma. Cada componente tem uma função específica e, se alguma peça estiver desalinhada, a qualidade de cada capa será afetada. Dedique alguns minutos para identificar os componentes abaixo antes de ligar a máquina — aprender sobre os componentes de uma máquina de fabricação de capas para assento sanitário antes do seu primeiro turno evitará os erros mais comuns cometidos por iniciantes.
1. Rack de material (unidade de desenrolamento)
É aqui que os rolos de matéria-prima são carregados. A estrutura suporta os rolos e mantém o ângulo de alimentação do material estável, garantindo um desenrolamento suave e sem rugas. Em linhas típicas, os rolos podem ter até cerca de 1000 mm de diâmetro — um rolo maior significa menos trocas por turno.
2. Sistema de Controle de Tensão
Filmes leves de não tecido e PE esticam e se movem com facilidade. O controle automático de tensão por cilindro mantém a força de alimentação baixa e constante, evitando rugas, estiramento e desperdício de material em alta velocidade.
3. Servoalimentação e rolos de tração
Esses rolos determinam o avanço do material por ciclo, o que controla diretamente o comprimento da cobertura final. Nas máquinas modernas, eles são servo-sincronizados com as unidades de selagem e corte com uma precisão de poucos milímetros.
4. Unidade de Vedação
Em uma máquina ultrassônica para fabricação de capas de assento sanitário, a vibração de alta frequência — tipicamente entre 20 e 35 kHz — derrete e funde as fibras, criando uma borda resistente, limpa e à prova de vazamentos, sem o uso de linha ou cola. Já as máquinas com cola aplicam adesivo em spray por meio de um sistema de transferência por tambor de sucção com posicionamento servo-controlado.
5. Módulo de Punção e Corte
Após a selagem, a unidade de perfuração molda o contorno do assento e o módulo de corte separa cada tampa da folha. O molde de corte é feito de aço para moldes, e uma linha bem ajustada mantém o erro dimensional de corte em cerca de 3 mm.
6. Sistema de Dobragem
Um pedaço grande de material precisa ser comprimido em uma embalagem pequena para transporte e venda no varejo. O módulo de dobra realiza uma dobra longitudinal seguida de dobras transversais — normalmente uma dobra tripla — e produz quadrados compactos e perfeitos, prontos para serem embalados.
7. Painel touchscreen PLC
O cérebro da linha de produção. Os operadores inserem o comprimento da cobertura, a velocidade, a energia de selagem ou a quantidade de adesivo e as configurações de dobra diretamente na tela sensível ao toque. O CLP (Controlador Lógico Programável) coordena então todos os servomotores, a unidade de selagem e os cilindros pneumáticos, de modo que a troca do tamanho do produto leva minutos em vez de horas.
| Componente | Função principal | O que verificar durante a operação |
|---|---|---|
| Suporte para materiais | Suporta e desenrola bobinas de matéria-prima. | Alinhamento de rolos e juntas de emenda |
| Controle de tensão | Mantém alimentação constante e com baixa tensão. | Caminho do material sem rugas |
| rolos de alimentação servo | Controle a velocidade de avanço e o comprimento da cobertura. | dimensões de cobertura consistentes |
| Unidade de vedação | Cola ou fixa bordas sem linha | Resistência da vedação e acabamento das bordas |
| Módulo de perfuração/corte | Forma e separa cada capa | Desgaste do molde e precisão de corte |
| Sistema de dobragem | Capas compactas para embalagens | Alinhamento das dobras e organização da pilha |
| Tela sensível ao toque PLC | Controle central e entrada de parâmetros | Mensagens de erro e receitas salvas |
Como operar uma máquina de fabricação de capas para assento sanitário: passo a passo
Siga esta sequência em todos os turnos. Ela se aplica tanto a máquinas de soldagem ultrassônica quanto a máquinas de colagem, e é a mesma sequência usada por operadores de fábrica que operam uma máquina de fabricação de tampas de assento sanitário o dia todo.
Etapa 1 — Realizar a verificação de segurança pré-partida
Cada turno em uma máquina de fabricação de tampas de assento sanitário começa com a mesma verificação de cinco minutos. Antes de ligar a máquina, confirme se todas as proteções estão no lugar, se o botão de parada de emergência funciona e se a área de trabalho está limpa. Verifique o suprimento de ar comprimido — a maioria das linhas precisa de cerca de 0,6 a 0,8 MPa — e certifique-se de que não haja nenhum material obstruído do turno anterior.
Etapa 2 — Carregar os rolos de matéria-prima
Monte o rolo de não tecido (e o rolo de filme PE em linhas à prova d'água) no suporte de materiais, alinhe as bordas do rolo e fixe o núcleo no lugar. Em máquinas com cola, carregue também o rolo de papel antiaderente, que normalmente tem de 1,5 a 2,5 cm de largura. Emende a extremidade do rolo antigo ao novo para que a linha não precise ser interrompida.
Passo 3 — Passe o material pela linha
Siga as marcas de percurso do material na estrutura, passando a folha pelos rolos de tensão, unidade de selagem e seção de dobragem. Certifique-se de que a folha esteja plana e sem dobras antes de fechar as proteções. Em máquinas ultrassônicas, confirme se o filme e o não tecido entram na unidade de selagem no mesmo nível.
Passo 4 — Defina os parâmetros na tela sensível ao toque
Na tela do CLP, insira o comprimento, a largura, o modo de dobra, a velocidade de produção e a energia de selagem (ou a quantidade de adesivo em máquinas coladas). Use os valores da ficha técnica da sua máquina de fabricação de capas de assento sanitário como ponto de partida e salve-os como uma receita para que o próximo pedido possa ser reproduzido com um único toque.
Etapa 5 — Execute um lote de teste
Inicie a linha em baixa velocidade e produza de 10 a 20 peças de teste. Inspecione cada uma: as bordas devem estar totalmente seladas ou coladas uniformemente, o contorno perfurado deve estar limpo, as dimensões devem corresponder aos valores definidos (erro de corte de aproximadamente 3 mm) e as dobras devem estar firmes e uniformes. Ajuste os parâmetros, se necessário, e produza outro lote pequeno para confirmar. Esta etapa de teste é fundamental para iniciantes na fabricação de capas para assento sanitário.
Etapa 6 — Executar a produção contínua e monitorar
Após a aprovação das peças de teste, aumente a velocidade para a faixa operacional normal — geralmente de 80 a 100 peças por minuto em linhas automáticas. Verifique a produção a cada 15 a 30 minutos: observe se há rugas, estiramento do filme, acúmulo de adesivo no bico ou no tambor de sucção e qualquer alteração nas dimensões da cobertura. Um operador estável é o melhor indicador de qualidade que uma linha pode ter.
Passo 7 — Mude para um tamanho diferente
Para produzir uma capa com tamanho ou estilo de dobra diferente, basta inserir os novos parâmetros na tela sensível ao toque e executar um novo lote de teste. Como uma máquina moderna para fabricação de capas de assento sanitário não requer reconfiguração mecânica, uma troca completa geralmente leva apenas alguns minutos.
Etapa 8 — Desligue e limpe
Ao final do turno, interrompa a alimentação e deixe o material restante passar. Desligue a máquina no interruptor principal, libere a pressão do ar e, em seguida, limpe a unidade de selagem ou o bico de cola, limpe os sensores e remova os resíduos da área de corte. Uma máquina limpa inicia mais rapidamente na manhã seguinte.
| Fase | Ações principais | Tempo típico |
|---|---|---|
| Verificação pré-inicial | Guardas, parada de emergência, pressão do ar, área limpa | 5–10 min |
| Carregamento de material | Monte os rolos, alinhe as bordas, faça a emenda. | 10–20 min |
| Configuração de parâmetros | Insira os valores de tamanho, velocidade, vedação ou adesão. | 5–10 min |
| Teste prático | 10 a 20 peças, inspeção visual e dimensional | 5–10 min |
| Execução contínua | Monitore a qualidade a cada 15–30 minutos. | Turno inteiro |
| Desligamento e limpeza | Sem material, limpe a unidade de vedação e os sensores. | 10–15 min |
Soldagem ultrassônica versus colagem: qual linha você está utilizando?
Antes de começar, identifique qual dos dois modelos principais sua máquina de fabricação de capas para assento sanitário utiliza, pois a etapa de selagem é realizada de forma diferente. Ambos os modelos são comuns, e a escolha da máquina ideal para uma fábrica depende principalmente do mercado-alvo do produto final. A tabela abaixo resume as diferenças práticas.
| Recurso | Máquina de soldagem ultrassônica | Máquina de Colagem |
|---|---|---|
| Matérias-primas | Não tecido PP + filme PE | Papel laminado, não tecido laminado, papel antiaderente |
| Método de vedação | Soldagem ultrassônica, aproximadamente 20–35 kHz | Adesivo em spray com transferência por tambor de sucção |
| Produto típico | Capas macias e impermeáveis em formato de bolso. | Capas com tiras adesivas para fixação. |
| Saída típica | 80–100 peças/min | 80–100 peças/min |
| Requisito do operador | 1 | 1 |
| Potência instalada típica | Cerca de 7 a 10 kW | Cerca de 15 kW |
Regras de segurança que todo operador deve seguir.
As linhas de conversão industrial operam em alta velocidade e utilizam calor, pressão e ar comprimido, portanto, as normas de segurança não são opcionais. Independentemente da máquina de fabricação de tampas de assento sanitário que você opere, as regras abaixo se aplicam. Esta seção resume as práticas e as normas modernas de segurança para máquinas — comonormas internacionais de segurança de máquinas— são construídos em torno de.
Nunca remova ou ignore as proteções de segurança, os dispositivos de intertravamento ou as cortinas de luz enquanto a máquina estiver em funcionamento.
Durante o funcionamento, mantenha as mãos, ferramentas e roupas soltas longe dos rolos, da unidade de selagem e do módulo de corte.
Saiba onde estão os botões de parada de emergência e teste-os no início de cada turno.
Somente eletricistas qualificados podem abrir o painel elétrico; essas linhas normalmente funcionam com energia trifásica de 380 V / 50 Hz.
Utilize os procedimentos de bloqueio e etiquetagem antes de qualquer limpeza ou manutenção que exija acesso ao interior da máquina.
Utilize equipamento de proteção individual adequado — proteção auricular perto de unidades ultrassônicas e luvas resistentes a cortes para manuseio de materiais.
Manutenção diária simples que mantém a linha funcionando
Uma máquina de fabricar capas para assento sanitário não exige muita manutenção, mas precisa de uma rotina consistente. Pequenos problemas — um sensor empoeirado, uma lâmina gasta, um bico entupido — tornam-se grandes problemas quando ignorados por semanas.
| Freqüência | Tarefa |
|---|---|
| Diário | Limpe a unidade de vedação ou o bico de cola; limpe os sensores; remova os resíduos da área de corte. |
| Semanalmente | Verifique a tensão e o percurso do material quanto a desgaste; inspecione as lâminas e os moldes quanto a desgaste nas bordas; verifique os filtros de ar e drene o condensado. |
| Mensal | Lubrifique as peças móveis conforme o manual; verifique a precisão do corte; verifique as conexões elétricas e os dispositivos de parada de emergência. |
Solução de problemas comuns
Mesmo uma máquina de fabricação de capas para assento sanitário bem regulada ocasionalmente apresenta defeitos. A maioria dos problemas tem causas simples, e a tabela abaixo lista os defeitos mais comuns encontrados por iniciantes.
| Sintoma | Causa provável | O que fazer |
|---|---|---|
| Rugas nas capas | Tensão desigual entre o não tecido e o filme | Verifique novamente as configurações de tensão; verifique o alinhamento do rolo. |
| Bordas sem vedação ou frágeis | Energia ultrassônica insuficiente ou ponta do projétil desgastada | Aumente ligeiramente a energia; inspecione a corneta e a bigorna. |
| A dimensão da capa apresenta uma variação superior a 3 mm. | Deslizamento do rolo de alimentação ou sincronização servo frouxa | Verifique os roletes de tração; recalibre o comprimento de alimentação. |
| Resíduos de adesivo nas capas | Bico entupido ou excesso de adesivo | Limpe o bico; reduza a quantidade de adesivo. |
| A máquina para no meio do funcionamento. | Sensor acionado por obstrução ou desalinhamento | Desobstrua o bloqueio, reinicie o sensor, reinicie a linha. |
Principais especificações técnicas a serem avaliadas
Se você está aprendendo a operar uma máquina ou planejando comprar uma, a ficha técnica é a maneira mais rápida de entender o que uma máquina de fabricação de tampas de assento sanitário pode fazer. Os valores abaixo refletem a faixa típica das principais linhas automáticas e são uma base útil para comparar orçamentos.
| Especificação | Valor típico / intervalo |
|---|---|
| Velocidade de produção | 80–100 peças/min |
| taxa qualificada | ≥ 99% |
| Potência instalada | 7–15 kW, dependendo do modelo. |
| Fonte de energia | 380 V / 50 Hz / trifásico |
| Pressão do ar | 0,6–0,8 MPa |
| diâmetro do rolo de matéria-prima | Até cerca de 1000 mm |
| Tamanho da capa final | Modelo de bolso com aproximadamente 700 mm de comprimento × 150 mm de largura; o modelo colado expande-se para aproximadamente 62 × 65 cm. |
Onde são utilizadas capas descartáveis para assento sanitário
O mercado para esses produtos explica por que tantas fábricas investem em máquinas para fabricação de capas de assento sanitário. Capas descartáveis são um item de consumo padrão em diversos setores industriais:
Hotelaria e turismo:hotéis, aeroportos, companhias aéreas, trens de alta velocidade e navios de cruzeiro
Assistência médica e materna:hospitais, maternidades e clínicas ambulatoriais
Banheiros públicos e eventos:centros comerciais, parques de diversões e grandes eventos públicos
Varejo:embalagens de tamanho ideal para viagem, vendidas em supermercados e lojas de conveniência.
Conclusão
Operar uma máquina de fabricação de capas para assento sanitário é uma habilidade prática que qualquer operário de fábrica pode aprender rapidamente. A sequência é a mesma: verificar a máquina, carregar o material, ajustar os parâmetros, realizar um teste, monitorar a produção e limpar ao final do turno. O equipamento faz o trabalho repetitivo; a função do operador é manter a linha de produção segura, limpa e consistente.
Para empresas que fornecem para hotéis, hospitais ou varejistas, uma máquina de fabricação de capas para assento sanitário bem operada transforma rolos baratos de tecido não tecido em um fluxo constante de produtos acabados a um custo previsível por peça — com baixa mão de obra, qualidade consistente e muito pouco desperdício. Se você está avaliando máquinas para uma nova linha de produção, a tabela de especificações acima é um ponto de partida prático para comparar modelos lado a lado.
Procura um fabricante de máquinas para fabricar capas de assento de sanita de confiança?
A JUJIN é uma fábrica com mais de dez anos de experiência em equipamentos descartáveis de higiene. Seus engenheiros podem recomendar o modelo ideal — soldado por ultrassom ou colado — com base na sua matéria-prima, tamanho do produto e volume de produção desejado, além de oferecer suporte para instalação e treinamento de operadores.
Solicite um orçamento gratuito
E-mail: sales5@jujin-machine.com | WhatsApp: +86-13306111722
Perguntas frequentes
Uma tampa de assento sanitário está dificultando o aprendizado da máquina?
Não. As máquinas modernas utilizam controle PLC com tela sensível ao toque, e os operadores apenas inserem parâmetros, carregam material e monitoram a produção. Com o treinamento adequado, a maioria dos iniciantes consegue operar a linha de forma independente em poucos dias.
De que matérias-primas preciso?
Tecido não tecido spunbond de PP com gramatura de 20 a 40 g/m², mais filme de PE caso produza capas impermeáveis tipo bolso. Máquinas de colagem utilizam papel laminado ou tecido não tecido laminado juntamente com papel antiaderente (normalmente com 1,5 a 2,5 cm de largura).
Quantas peças por minuto ele consegue produzir?
As linhas automáticas típicas operam a uma velocidade de 80 a 100 peças por minuto, e a produção varia de acordo com o tamanho da capa e o tipo de dobra. A taxa de aprovação normalmente é de 99% ou superior quando a máquina está configurada corretamente.
Uma mesma máquina consegue produzir tamanhos diferentes?
Sim. Os operadores podem alterar o comprimento, a largura, o modo de dobragem e a velocidade da capa no ecrã tátil, geralmente em poucos minutos e sem necessidade de reconfiguração mecânica. Guardar as definições como receitas torna as encomendas repetidas ainda mais rápidas.
Quantos operadores são necessários?
Uma máquina automática para fabricação de capas de assento sanitário normalmente requer um operador para supervisão, emenda do material e verificação de qualidade. Pedidos maiores com trocas frequentes de rolos podem justificar a presença de uma segunda pessoa.
Que tipo de manutenção diária é necessária?
Limpe a unidade de selagem ou o bico de cola, limpe os sensores e remova os resíduos da área de corte ao final de cada turno. Uma verificação semanal das lâminas, moldes e rolos de tensão mantém a linha de produção consistente.
É possível conectá-lo a uma máquina de embalagem?
Sim. O mecanismo de transporte de uma máquina de fabricação de capas para assento sanitário é projetado para acoplar-se a máquinas de embalagem flow-pack ou ensacamento, formando uma linha de produção totalmente automatizada, da matéria-prima ao produto embalado.


