


Экструзионное покрытие против экструзионного ламинирования: ключевые различия
В сфере переработки нетканых материалов постоянно встречаются два термина: экструзионное покрытие и экструзионное ламинирование. Они используют одно и то же семейство машин, один и тот же расплавленный полимер и один и тот же охлаждаемый зазор, но выполняют разные задачи. В этом руководстве сравниваются два процесса и рассматриваются преимущества и недостатки экструзионного ламинирования нетканых материалов на практике. Читатели узнают, какой процесс подходит для какого продукта, как компромиссы влияют на стоимость и качество, и на что следует обращать внимание при выборе оборудования.
Оба процесса используют одну и ту же базовую конструкцию оборудования: экструдер, который плавит и гомогенизирует смолу, плоскую щелевую фильеру, которая распределяет расплав в тонкую пленку, и зазор, образованный охлаждаемым водой охлаждающим валом и прижимным валом. Размоточные станы, регулятор натяжения, устройство для обрезки кромок и намотчик дополняют линию. Единственное структурное различие между нанесением покрытия и ламинированием заключается в количестве полотен, поступающих в зазор. На линиях только для нанесения покрытия полотно входит и выходит по одному и тому же пути; на линиях ламинирования второе полотно продевается таким образом, что оба полотна встречаются с полимером в зазоре.
Основные выводы
Экструзионное покрытие наносит слой расплавленного полимера на одну подложку; ламинирование использует полимер в качестве связующего слоя между двумя подложками.
Преимущества и недостатки экструзионного ламинирования нетканых материалов определяют, подходит ли этот процесс для конкретного продукта: основные компромиссы заключаются в прочности и скорости сцепления по сравнению с воздействием высоких температур и контролем нанесения покрытия.
В индустрии нетканых материалов ламинирование ценится за отсутствие клея, водонепроницаемость, высокую скорость склеивания и мягкость на ощупь готового ламината.
Такие параметры процесса, как температура расплава, давление в зоне зазора и температура охлаждающего валка, определяют, будет ли ламинат мягким, прочным и однородным на выходе.
Чем отличаются нанесение покрытия и ламинирование?
Экструзионное нанесение покрытия — это процесс, при котором расплавленный термопластик экструдируется через плоскую щелевую фильеру непосредственно на движущуюся подложку, такую как бумага, пленка, фольга или нетканый материал. Полимер попадает на полотно в зазор между охлаждающим и прижимным валами, охлаждается и образует тонкий непрерывный слой на поверхности подложки. Полимер является функциональным слоем, который добавляется: он обеспечивает герметизацию, барьерные свойства или свойства поверхности. Подложка может быть предварительно обработана коронным разрядом для повышения ее поверхностной энергии и улучшения адгезии расплавленного полимера.
Ламинирование использует ту же концепцию оборудования, но с другой целью. Расплавленный полимер экструдируется между двумя подложками и действует как клеевой слой, скрепляющий их. После прохождения через зазор и охлаждения полученная конструкция представляет собой трехслойный композит: подложка, полимер, подложка. Смола одновременно является клеем и промежуточным слоем готовой конструкции. Короче говоря, нанесение покрытия добавляет один слой к одной подложке, тогда как ламинирование соединяет две подложки полимером между ними.
Типичные технологические окна показывают, почему эти две технологии используются в паре на практике. Для LDPE температура расплава обычно поддерживается в диапазоне 270–330 °C: достаточно высокой для текучести полимера и его незначительного окисления для адгезии, и достаточно низкой, чтобы избежать деградации волокон легкого полотна. Плотность покрытия обычно составляет от 10 до 40 г/м² (примерно 10–40 мкм пленки), в зависимости от того, требуется ли изделию тонкая, мягкая поверхность или жесткий барьер. Воздушный зазор между фильерой и зазором, давление в зазоре и температура охлаждающего валика дополняют набор переменных, которые операторы регулируют при переходе от одного продукта к другому.
| Аспект | Экструзионное покрытие | Экструзионное ламинирование |
|---|---|---|
| Используемые субстраты | Один | Два |
| Роль полимера | Функциональный поверхностный слой | Связующий слой и средний слой |
| Типичный результат | Однослойная ткань с покрытием | Многослойный композит, склеенный между собой |
| Обычные продукты | Пленка с покрытием, бумага с покрытием, нетканый материал с пленочной поверхностью | Нетканые материалы + пленка, бумага + фольга, пленка + пленочные структуры |
| Настройка оборудования | Один расслабляется, кормя кроху. | Два разматывающих устройства одновременно подают жидкость к засосу |
Знание того, какой из двух методов описывает поставщик, важно для контроля качества и для справедливого сравнения. Предложение по «линии ламинирования», которая фактически имеет один разматывающий узел, может только наносить покрытие; линия с двумя разматывающими узлами может делать и то, и другое. Заявленные параметры толщины, требования к прочности сцепления и гарантии на продукцию выражаются по-разному для двух режимов, поэтому покупатели, понимающие разницу, избегают несоответствия ожиданий.
Сами термины определяются на основе искусственно созданных волокнистых материалов:ISO 9092 — международный стандарт, определяющий нетканые материалы.Они описываются как искусственно созданные волокнистые структуры, структурная целостность которых достигается физическими или химическими методами, за исключением ткачества, вязания и производства бумаги. Отраслевые ассоциации, такие какАссоциация производителей нетканых материаловиEDANA, ассоциация производителей нетканых материалов и смежных отраслей промышленности.опубликовать исходные данные, которые используют конвертеры при сравнении процессов.
Когда эти два термина пересекаются в процессе переработки нетканых материалов
В повседневной заводской терминологии граница между этими двумя процессами часто размыта. Линия по производству гигиенической подложки, которая подает нетканый материал спанбонд и наносит на него расплавленную полиэтиленовую пленку, технически называется экструзионным покрытием, поскольку используется только одна подложка. Многие производители до сих пор называют это ламинированием, поскольку на выходе получается ламинированная ткань с пленочным покрытием. Эта путаница мало что значит на заводском участке, но она имеет значение, когда покупатели сравнивают технические характеристики.
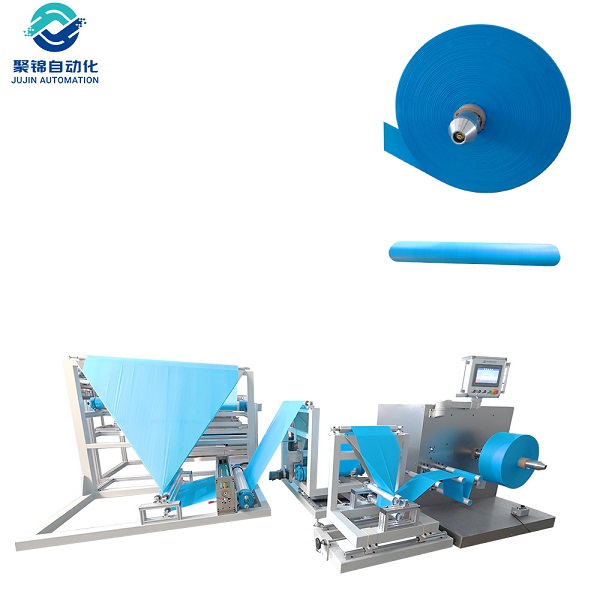
На практике большинство современных линий могут выполнять обе функции. Экструдер, щелевая фильера, охлаждающий вал и прижимной механизм идентичны; разница заключается в том, подает ли второй разматыватель материал в прижимной механизм. Экструзионная ламинационная машина с двумя разматывателями и переключаемым режимом может покрывать одно полотно за один цикл и ламинировать два полотна за следующий. Именно поэтому покупателям оборудования следует перед покупкой уточнить количество разматывателей, доступные режимы и необходимую ширину подложки.
Типичная линия по производству нетканых композитных материалов для гигиенических изделий иллюстрирует пересечение производственных процессов. Обычно в качестве полотна используется нетканый материал, полученный методом спанбонда или SMS, а в качестве пленки — полиэтилен низкой плотности (LDPE). В режиме нанесения покрытия пленка наносится на нетканый материал, образуя водонепроницаемую подложку, используемую в подгузниках и гигиенических салфетках. В режиме ламинирования в тот же зазор подается второе полотно, например, другой нетканый материал или салфетка, образуя склеенный композитный материал для салфеток или медицинских изделий. Таким образом, одна и та же линия обслуживает оба семейства продуктов, поэтому гибкость оборудования является реальным коммерческим преимуществом.
Выбор между режимами работы редко бывает фиксированным для всего предприятия. Например, предприятие, производящее подкладки для подгузников по утрам, может переключиться на двухслойную систему для салфеток после переналадки, которая занимает несколько минут, при условии, что машина хранит рецепты для обеих операций. Эта гибкость — одна из причин, почему полносервоприводные линии с сенсорным экраном для хранения рецептов стали стандартом в гигиенической отрасли: оборудование не меняется, меняются только размотчики и сохраненные параметры.
Технические ассоциации, такие какTAPPI — техническая ассоциация предприятий по переработке и упаковке продукции.поддерживать обширные знания в области экструзионного нанесения покрытий, охватывающие как нанесение покрытий, так и ламинирование на одном и том же оборудовании.
Преимущества и недостатки экструзионного ламинирования нетканых материалов
После того, как процесс понятен, решение сводится к взвешенной оценке. Единого оптимального метода переработки для всех продуктов не существует; каждый из них жертвует одним свойством ради другого. Преимущества и ограничения, перечисленные ниже, отражают то, как процесс ведет себя на реальных нетканых материалах в процессе производства, и именно эти факторы покупатели учитывают при сравнении предложений.
Плюсы
Бесклеевое, механически закрепленное соединение.Поскольку полимер расплавляется при контакте с тканью, он проникает в структуру волокон и фиксируется по мере охлаждения. Отсутствует клеевой слой, который мог бы разрушиться, нет растворителя и сушильной печи. Соединение является непрерывным по всей ширине, чего трудно достичь с помощью распыляемых или наносимых клеев.
Водонепроницаемый барьер за один шаг.Пленка из сплошного полимера обладает естественной водонепроницаемостью и влагостойкостью, что как раз и требуется для задних стенок подгузников, медицинских простыней и упаковочных вкладышей.
Высокая скорость за один проход.Ламинирование происходит за один проход на высокой скорости линии, поэтому себестоимость единицы продукции снижается с увеличением объема производства. Высокоскоростные модели рассчитаны на скорость 100 м/мин и выше.
Приятная на ощупь текстура.Благодаря отсутствию клеевого слоя между тканью и пленкой, ламинат сохраняет гибкость и способность к драпировке, что является важным свойством для гигиенических и медицинских изделий.
Стабильное качество благодаря цифровому управлению.Сервоприводное натяжение и ввод параметров с помощью сенсорного экрана обеспечивают ровность полотна и равномерное нанесение покрытия, уменьшая отходы от растяжения, образования складок и колебаний толщины.
С точки зрения затрат, этот процесс исключает целые статьи расходов из спецификации материалов. Нет клея, растворителя, станции нанесения покрытия и сушильной печи; полимерная пленка производится в линию из гранул. Для крупномасштабного производства решающим фактором обычно является сочетание более низкой стоимости материалов и скорости однопроходного нанесения.
Потенциал для вторичной переработки.Мономатериальные структуры, такие как полиэтиленовая пленка на полиэтиленовой основе, легче перерабатывать, чем многослойные композиты, склеенные между собой, поскольку в процессе переработки не требуется удалять посторонние частицы клея.
| Преимущество | Что это означает на практике |
|---|---|
| Бесклеевое соединение | Непрерывное механическое соединение, без затрат на клей или растворитель. |
| Водонепроницаемый барьер | Жидкостойкая поверхность формируется на том же этапе. |
| Высокоскоростной | Однопроходная обработка позволяет снизить себестоимость единицы продукции. |
| Мягкое на ощупь. | Без клеевого слоя, гибкий и драпируемый ламинат. |
| Последовательность | Сервопривод натяжения и цифровое управление снижают потери. |
| Возможность вторичной переработки | Мономатериальные конструкции легче перерабатывать. |
Минусы
Воздействие высоких температур на ткань.Полимер должен быть достаточно нагрет для текучести и сцепления, обычно в диапазоне 270–330 °C для LDPE. Легкие нетканые материалы могут дать усадку, затвердеть или повредить волокна, если температура расплава не соответствует температуре подложки, поэтому для тонких полотен требуется тщательный контроль параметров. Для полотен плотностью менее 30 г/м² операторы обычно работают в нижнем диапазоне температур и сокращают воздушный зазор, чтобы ограничить время нахождения волокна вблизи расплава.
Сниженная воздухопроницаемость.Сплошная пленка блокирует влагу. Воздухопроницаемость можно регулировать с помощью более тонких покрытий или модифицированных смол, но она не может достичь открытой структуры, характерной для точечного клеевого соединения. Для изделий, которые должны пропускать воздух или влагу, таких как воздухопроницаемые пленки для одежды, обычно требуются перфорированные пленки или другой способ склеивания.
Контроль толщины покрытия.Равномерная толщина зависит от баланса между зазором между фильерой, производительностью экструдера и скоростью линии. Для достижения оптимального баланса требуется опыт работы с технологией, а на старых машинах — постоянное внимание оператора. Современные машины автоматически замыкают контур, поддерживая заданную толщину за счет связи скорости экструдера со скоростью линии.
Более высокие первоначальные инвестиции.Экструдер, щелевая матрица, охлаждающий вал и система натяжения стоят дороже, чем простой клеевой ламинатор. Окупаемость достигается за счет снижения стоимости материалов и повышения скорости, а не за счет снижения закупочной цены.
Ограниченная гибкость в выборе узора.В результате этого процесса образуется сплошная пленка. Для применений, требующих избирательного или направленного склеивания, лучше подходит клеевое ламинирование, позволяющее наносить клей только там, где это необходимо.
Требуются экспертные знания в данной области.Температурные диапазоны, давление зазора, воздушный зазор и натяжение взаимодействуют друг с другом. Производитель, предоставляющий рекомендации по параметрам и поддержку при вводе в эксплуатацию, значительно сокращает время, необходимое для освоения новых технологий.
| Ограничение | Как это влияет на производство |
|---|---|
| Воздействие тепла | Легкие полотна могут сжиматься или затвердевать, если температура плавления слишком высока. |
| Сниженная воздухопроницаемость | Сплошная пленка блокирует пар; ее можно регулировать лишь частично. |
| Контроль толщины | Требуется сбалансированный зазор между кристаллами, выходная мощность и скорость линии. |
| Первоначальные инвестиции | Более высокие капитальные затраты, чем у клеевых ламинаторов. |
| Гибкость шаблона | Сплошная пленка; без избирательного или структурированного склеивания. |
| Экспертиза в области технологических процессов | Взаимодействие параметров требует наличия квалифицированных операторов. |
Как компромиссы воплощаются в реальные продукты
Сравнение становится более наглядным, когда речь идёт о товарах. Подстилка под подгузник должна иметь водонепроницаемую плёнку, высокую износостойкость и мягкость на ощупь, что напрямую соответствует преимуществам процесса производства. Хирургическая простыня должна обладать водостойкостью и барьерным уровнем, который имеет чёткую градацию;нормативные указания по медицинским халатамВ документе поясняются признанные уровни барьерной защиты, которым должны соответствовать такие защитные материалы. Для воздухопроницаемой упаковки или ткани для одежды, напротив, лучше использовать точечное склеивание, поскольку сплошная пленка будет препятствовать проникновению пара, необходимому для данного продукта.
Аналогичные рассуждения применимы и к термочувствительным материалам. Если подложка не выдерживает нагрева расплавленной пленки, более безопасным вариантом является клеевое или пленочное ламинирование. Короче говоря, ламинирование предпочтительнее, когда продукту требуется прочное, сплошное, водонепроницаемое соединение в больших объемах; альтернативные варианты предпочтительнее, когда определяющими требованиями являются воздухопроницаемость, рисунок или термочувствительность.
Одна и та же технология используется в трех секторах с несколько разными приоритетами. В гигиенических изделиях ламинат образует подложку: конструкцию, которая должна быть устойчива к протеканию, но при этом мягкой на ощупь, что способствует созданию тонкого, легкого покрытия. В медицинских изделиях, таких как простыни и халаты, ламинат сочетает в себе защиту от жидкости и комфорт при длительных процедурах, поэтому вес пленки и плотность ткани уравновешиваются с драпируемостью и воздухопроницаемостью. В упаковке ламинат выбирается за его влагозащитные свойства и механическую прочность, а не за мягкость, поэтому покрытие часто толще, а подложка тяжелее.
| Сценарий продукта | Рекомендуемый процесс | Причина |
|---|---|---|
| Герметичная гигиеническая задняя панель | Экструзионное покрытие или ламинирование | Сплошная водонепроницаемая пленка, мягкая на ощупь, высокоскоростная |
| Хирургическая простыня или изоляционный халат | Экструзионное покрытие или ламинирование | Непрерывный жидкостный барьер с градуированным уровнем защиты. |
| Дышащая одежда или фильтр | Точечное склеивание клеем | Сохраняет открытую, воздухопроницаемую структуру. |
| Термочувствительная паутина | Пленочное или клеевое ламинирование | Предотвращает воздействие высокой температуры, приводящей к расплавлению полотна. |
| Селективная или структурированная склейка | Клеевое ламинирование | Клей можно наносить только там, где это необходимо. |
Приведенное выше руководство по принятию решений охватывает типичные случаи, но нестандартные продукты требуют более пристального внимания. Ткань, которая должна оставаться высокоэластичной, или полотно, содержащее термочувствительные добавки, могут не выдержать воздействия расплавленной пленки. В таких случаях производители проводят небольшое пробное тестирование, прежде чем принимать решение об использовании оборудования, поскольку неудачное соединение на производственной линии обходится дороже, чем бракованный образец.
Что нужно проверить перед покупкой оборудования
Покупателям следует начать с определения целевого продукта: ширина полотна, диапазон толщины покрытия, требуемый объем производства и необходимость как нанесения покрытия, так и ламинирования. Ответы на эти четыре вопроса сужают список оборудования быстрее, чем любой другой шаг. Для покупателей, которые решили, что данный процесс подходит для их продукта, выбор оборудования определяет, сколько преимуществ будет реализовано, а сколько ограничений можно будет преодолеть. Например, машина, хранящая рецепты для нескольких продуктов, превращает ограниченную гибкость процесса в преимущество с точки зрения планирования, а не в ограничение.
| Фактор | Что проверить |
|---|---|
| Режим нанесения покрытия против режима ламинирования | Количество размоток; может ли это быть покрытие, ламинат или и то, и другое. |
| Рабочая ширина | Подберите ширину исходного материала; компактные линии обычно обрабатывают материал шириной до 600 мм. |
| Скорость производства | Проверьте номинальную скорость в м/мин; высокоскоростные модели достигают 100 м/мин. |
| Контроль толщины | Зазор между фильерой, скорость экструдера и скорость линии должны регулироваться. |
| Контроль натяжения | Системы с сервоприводом или цилиндрическим приводом предотвращают растяжение и образование складок. |
| Управление тепловыми процессами | Подтвердите безопасные диапазоны плавления для легких нетканых материалов. |
| Источник питания | Согласуйте напряжение с местными стандартами, например, 380 В / 50 Гц. |
| Послепродажная поддержка | Гарантия, инструкции по установке, запасные части и обучение. |
При закупке экструзионно-ламинирующего оборудования оптом покупателям следует запросить полную спецификацию, параметры процесса и пробный запуск на собственном материале. Сравнение равномерности покрытия и прочности на отслаивание у производителей, включенных в список кандидатов, является практичным способом проверки качества перед размещением заказа. Структурированное сравнение этих параметров вместе с приведенной выше технической таблицей дает полную картину перед принятием решения о покупке. Также следует поинтересоваться поведением машины при запуске и остановке, поскольку именно в это время наблюдается наибольшее изменение толщины.
Условия послепродажного обслуживания имеют такое же значение, как и само оборудование. Стандартный гарантийный период, документированные инструкции по установке, наличие запасных частей и обучение операторов — это практические признаки надежного поставщика. Для процесса с взаимодействующими параметрами поддержка при вводе в эксплуатацию, помогающая покупателю достичь стабильного веса покрытия в первые дни, обычно окупается за счет сокращения отходов при пробных испытаниях.
Заключение
Экструзионное нанесение покрытия и экструзионное ламинирование — близкие родственники, но используются для разных структур: нанесение покрытия добавляет полимерный слой к одному полотну, тогда как ламинирование соединяет два полотна полимером между ними. Для производителей нетканых материалов взвешивание преимуществ и недостатков экструзионного ламинирования сводится к нескольким очевидным компромиссам: прочное, не требующее клея, водонепроницаемое соединение на высокой скорости, сбалансированное с воздействием высоких температур, ограничениями по воздухопроницаемости и более высокими первоначальными инвестициями. Этот процесс наиболее выгоден для продуктов, требующих непрерывных барьерных свойств в больших объемах; для продуктов, требующих воздухопроницаемости или селективного склеивания, лучше подойдут другие методы. Для покупателей оборудования практические вопросы просты: одно полотно или два, какой диапазон нанесения покрытия, какая скорость и какая послепродажная поддержка. Кратковременное тестирование на репрезентативном материале остается самым дешевым способом подтвердить выбор перед вложением средств. При наличии подходящего оборудования и правильных параметров процесса ламинирование остается одним из самых надежных способов превращения нетканого материала в готовый высокоэффективный композит.
Часто задаваемые вопросы
Каковы преимущества и недостатки экструзионного ламинирования нетканых материалов?
Главные преимущества: прочное соединение без клея, водонепроницаемый барьер, высокая скорость и приятная на ощупь текстура. Основные недостатки: воздействие высоких температур на легкие полотна, снижение воздухопроницаемости, необходимость контроля толщины и более высокие первоначальные затраты.
В чём разница между экструзионным покрытием и экструзионным ламинированием?
Экструзионное покрытие наносит слой расплавленного полимера на одну подложку. При ламинировании полимер экструдируется между двумя подложками, где он выступает в качестве связующего слоя и промежуточного слоя композита.
Прочнее ли экструзионное ламинирование, чем клеевое?
Для сплошных соединений по всей ширине механическое закрепление расплавленным полимером обычно прочнее и надежнее, чем клеевой шов. Однако клеевое ламинирование позволяет осуществлять избирательное и направленное склеивание, чего данный процесс не может обеспечить.
Можно ли с помощью этого процесса получить воздухопроницаемые нетканые материалы?
Да, в определенной степени. Воздухопроницаемость регулируется толщиной пленки и выбором смолы, но сплошная пленка всегда будет блокировать больше пара, чем точечное склеивание.
Вредит ли высокая температура нетканым материалам?
Легкие нетканые материалы могут дать усадку или затвердеть, если температура плавления слишком высока. Подбор температуры в соответствии с подложкой, обычно в диапазоне 270–330 °C для полиэтилена низкой плотности (ПНД), позволяет контролировать этот риск.
Какие полимеры используются?
LDPE является наиболее распространенным материалом, поскольку он мягкий, водонепроницаемый и экономичный. LLDPE, PP, EVA и EMA используются, когда требуется прочность, термостойкость или особая адгезия.
Какую скорость может развить линия?
Скорость производства зависит от конструкции машины и материала. Высокоскоростные экструзионные ламинационные машины рассчитаны на скорость 100 м/мин, что типично для компактных линий с полным сервоприводом для гигиенических и медицинских материалов.
Ищете надежного производителя оборудования для экструзионного ламинирования нетканых материалов?
Компания JUJIN Automation имеет 18-летний опыт исследований и производства оборудования для производства нетканых материалов. Ее высокоскоростная машина для производства нетканых композитных материалов с полным сервоприводом ламинирует полиэтиленовую/полипропиленовую пленку на нетканые материалы со скоростью до 100 м/мин без использования химических клеев, оснащена сенсорным управлением, сварной рамой грузоподъемностью 3 тонны и обеспечивает поддержку доставки по всему миру. Покупатели могут запросить технические характеристики, параметры процесса и образцы для испытаний перед оформлением заказа.


