


Экструзионное ламинирование нетканых материалов: полное руководство по процессу, преимуществам и областям применения.
Ежедневно миллионы гигиенических изделий, медицинских халатов и промышленных упаковочных материалов зависят от незаметного промышленного этапа: рулон мягкого нетканого материала соприкасается с тонкой завесой расплавленного полимера и сжимается за доли секунды. Этот этап называетсяНетканое экструзионное ламинированиеа оборудование, стоящее за ним, представляет собойэкструзионно-ламинирующая машинаВ этом руководстве объясняется, как работает процесс, какие материалы используются, почему производители выбирают именно его и где применяются готовые ламинаты. Покупатели также найдут практические рекомендации по приобретению.экструзионно-ламинирующая машинадля своей производственной линии.
Основные выводы
Данный процесс обеспечивает соединение нетканого материала с расплавленной полимерной пленкой за один непрерывный этап, без использования клея.
Основная линия состоит из разматывающего устройства, экструдера с плоской фильерой, охлаждаемого прижимного устройства и намотчика; качество определяется контролем натяжения и температуры.
Бесклеевое склеивание позволяет создавать прочные, водонепроницаемые и зачастую воздухопроницаемые ламинаты с меньшими эксплуатационными расходами, чем при использовании клея.
Гигиена, медицина и упаковка — три крупнейшие области применения ламинированных нетканых композитов.
Что такое экструзионное ламинирование нетканых материалов?
Нетканое экструзионное ламинированиеЭто процесс переработки, при котором слой расплавленного полимера экструдируется через плоскую щелевую фильеру на движущуюся нетканую подложку. Полимерная пленка и ткань проходят вместе через зазор, образованный охлаждаемым валом и прижимным валом, где горячая пленка вдавливается в поверхность волокна. По мере охлаждения пленка фиксируется на ткани механическим способом, без использования клея, растворителей или адгезивов в продукте. В результате получается композитный лист, который сохраняет мягкость и прочность нетканого материала и добавляет барьерные свойства полимерной пленки.
Сами нетканые материалы определяются следующими свойствамиISO 9092 — международный стандарт, определяющий нетканые материалы., как искусственно созданные волокнистые структуры, которым структурная целостность придается физическими или химическими средствами, за исключением ткачества, вязания и производства бумаги.Ассоциация производителей нетканых материаловиEDANA, ассоциация производителей нетканых материалов и смежных отраслей промышленности.Опубликовать подробную информацию о том, как производятся и используются нетканые материалы.экструзионно-ламинирующая машинаЭтап ламинирования выполняется в одной линии: разматывание ткани, экструзия пленки, склеивание, охлаждение и повторная намотка.
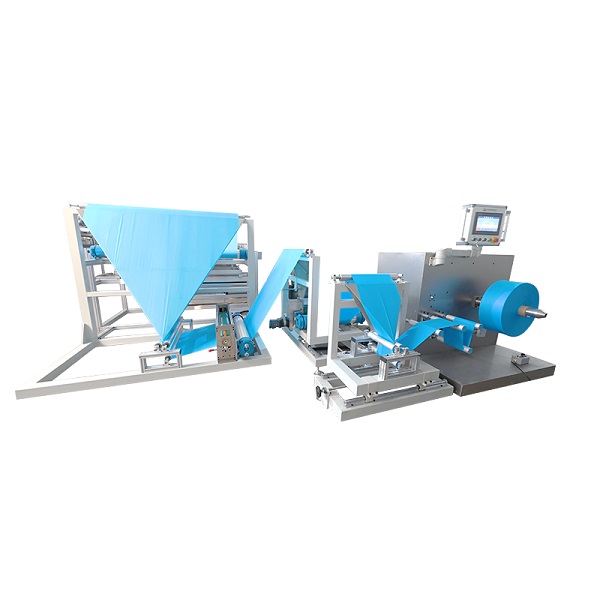
Как работает процесс — шаг за шагом
Несмотря на различия в компоновке оборудования, каждая линия ламинирования следует одной и той же логической последовательности. Ниже описаны типичные этапы работы линии одностороннего ламинирования.
Расслабление.Нетканый материал устанавливается на разматывающую стойку. На компактных линиях обычно используются рулоны диаметром до 800 мм, поскольку больший диаметр рулона означает меньшее количество переналадок.
Обработка поверхности (по желанию).Коронный разряд повышает поверхностную энергию ткани, что улучшает адгезию расплавленной пленки к низкоэнергетическим полимерам, таким как полипропилен.
Экструзия полимеров.Гранулы полиэтилена (ПЭ) или полипропилена (ПП) расплавляются в нагретом цилиндре экструдера, фильтруются для удаления загрязнений и прокачиваются через плоскую щелевую фильеру в виде равномерной расплавленной завесы. Температура плавления обычно находится в диапазоне 270–330 °C для ПЭНП, при этом более низкие значения предпочтительны при нанесении покрытий на легкие нетканые материалы, чтобы избежать термического повреждения волокон.
Нанесение пленки и склеивание методом зазора.Расплавленная пленка соприкасается с движущейся тканью в зазоре между охлаждаемым водой валом и прижимным валом. Давление вдавливает полимер в поверхность волокна, а охлаждающий вал отводит тепло для фиксации пленки.
Охлаждение и обрезка кромок.Ламинат охлаждается, его кромки обрезаются до рабочей ширины, а обрезки автоматически удаляются на специально разработанных линиях.
Намотка и контроль качества.Готовый рулон наматывается под постоянным натяжением. Операторы проверяют вес покрытия, толщину пленки и прочность сцепления на соответствие техническим требованиям.
Три технологических параметра заслуживают особого внимания, поскольку они определяют большинство вопросов качества. Температура плавления должна быть достаточно высокой, чтобы полимер текал и слегка окислялся для адгезии, но достаточно низкой, чтобы избежать деградации нетканых волокон. Воздушный зазор между фильерой и прижимным устройством влияет на то, насколько сильно пленка вытягивается и насколько сильно происходит окисление. Давление в прижимном устройстве и температура охлаждающего валка определяют глубину проникновения полимера в поверхность волокна и скорость затвердевания ламината. На современных линиях эти значения вводятся в цифровом виде и автоматически сохраняются, поэтому компактная машина может производить рулоны стабильного качества в течение всего дня.
| Этап | Что происходит | Управление ключами |
|---|---|---|
| Разматывание | Нетканое полотно подается в линию. | Натяжение и выравнивание полотна |
| Обработка поверхности | Коронный разряд повышает поверхностную энергию. | Мощность обработки в зависимости от скорости линии |
| Экструзия | Полимер плавится и выходит из щелевой матрицы. | Температура ствола и матрицы |
| Склеивание методом присоски | Пленка вдавливается в ткань, затем охлаждается. | Давление в зажиме, температура охлаждающего валка |
| Обрезка | Края обрезаны до окончательной ширины. | Обрезка положения и удаление |
| Намотка | Ламинированный материал, намотанный в рулоны. | Натяжение намотки, твердость валка |
Технические ассоциации, такие какTAPPI — техническая ассоциация предприятий по переработке и упаковке продукции.поддерживать обширные знания в области экструзионного нанесения покрытий, которые инженеры-технологи используют для правильной настройки этих параметров.
Основные компоненты экструзионно-ламинационной машины
При сравнении вариантов оборудования покупатели обнаружат, что основные компоненты на каждой линии одинаковы; различия заключаются в точности, скорости и управлении. В таблице ниже приведено краткое описание каждой детали и ее роли.
| Компонент | Основная функция |
|---|---|
| Разверните подставку и направляющую для веб-сайта. | Удерживает рулон нетканого материала и обеспечивает выравнивание полотна. |
| система контроля натяжения | Поддерживает постоянное натяжение, предотвращая растяжение и образование складок; наиболее стабильными являются типы с полным сервоприводом или цилиндрическим приводом. |
| Экструдер | Плавит и гомогенизирует полимер при контролируемых температурах. |
| Смена экрана / плавящийся фильтр | Удаляет загрязнения и гели из расплава. |
| Плоская пазовая матрица | Распределяет расплав в виде равномерной пленки; регулируемая кромка контролирует толщину. |
| Обработка коронавирусом (по желанию) | Повышает поверхностную энергию подложки для более прочной адгезии. |
| Chill roll and nip roll | Приклейте пленку к ткани и дайте ей остыть, чтобы ламинат затвердел. |
| Обрезка кромок и вывоз мусора | Обрежьте и снимите декоративные планки для получения ровных краев и стабильной работы. |
| Виндер | Наматывает готовый ламинат с постоянным натяжением. |
| Сенсорное управление HMI | Задает параметры скорости, толщины покрытия и натяжения. |
Современные системы управления изменили принцип взаимодействия этих компонентов. Полносервоприводы синхронизируют размотку, экструзию и намотку, благодаря чему полотно никогда не растягивается и не мнется, даже на высоких скоростях. Сенсорная панель сохраняет рецепты для различных материалов, поэтому оператор может переключаться с гигиенического спанбонда на более жесткий упаковочный ламинат, изменяя параметры, а не аппаратные средства. Компактные высокоскоростные линии этого класса обычно обрабатывают рулоны диаметром до 800 мм и шириной около 600 мм со скоростью производства 100 м/мин, что позволяет снизить себестоимость единицы продукции при массовом производстве.
Материалы, используемые в экструзионном ламинировании нетканых материалов.
В этом процессе важны две группы материалов: нетканая основа и полимерная пленка. К распространенным нетканым основам относятся спанбондный полипропилен, расплавленный полипропилен, SMS (спанбонд-мелтблаун-спанбонд) и спанлейс. В качестве полимера чаще всего используется полиэтилен низкой плотности (ПНП), выбранный из-за его низкой стоимости, простоты обработки и мягкости на ощупь; LLDPE, PP, EVA и EMA используются, когда требуется большая прочность, термостойкость или адгезия к определенной пленке.
| Материал | Типичная роль | Зачем это используется |
|---|---|---|
| Нетканый материал спанбонд ПП | Субстрат | Мягкая, прочная и экономичная основа для гигиенических и медицинских изделий. |
| расплавленный полимер | Подложечный слой | Тонкие волокна обеспечивают фильтрующие и барьерные свойства. |
| SMS композит | Субстрат | Сочетает в себе барьерные свойства и прочность для медицинских простыней и халатов. |
| Спунлейс | Субстрат | Мягкость, подобная ткани, для высококачественных салфеток и одежды. |
| ПНД | Фильм | Наиболее распространенная смола для покрытий; мягкая, водостойкая, недорогая. |
| ЛЛДПЭ | Фильм | Повышает прочность и устойчивость к проколам. |
| ПП | Фильм | Повышенная термостойкость и жесткость. |
| EVA / EMA | Фильм | Улучшенная адгезия к труднодоступным субстратам. |
Толщина покрытия определяется зазором между фильерами, производительностью экструдера и скоростью линии. Типичные значения для нетканых ламинированных материалов варьируются от 10 до 40 микрон, что соответствует примерно 10–40 г/м² полимера. Более тонкие покрытия используются там, где важны мягкость и воздухопроницаемость, в то время как более толстые покрытия создают более жесткие барьерные пленки для требовательной упаковки.
Адгезия определяется поверхностной энергией. Нетканые материалы из полипропилена имеют низкую поверхностную энергию, поэтому для подготовки полотна используется коронная обработка. Полиэтиленовая пленка легко сцепляется с обработанной подложкой, но большие веса покрытия могут сделать ламинат жестким и снизить воздухопроницаемость, поэтому размер покрытия подбирается в зависимости от области применения. Этот баланс между прочностью сцепления, мягкостью и барьерными свойствами является основной причиной, по которой инженеры-технологи проводят испытания перед началом производства.
Преимущества экструзионного ламинирования нетканых материалов
Популярность экструзионного ламинирования обусловлена измеримыми преимуществами процесса и продукта, которые можно проверить в ходе пробного запуска.
Бесклеевое, механически закрепленное соединение.Поскольку полимер расплавляется при контакте с тканью, он проникает в структуру волокон и фиксируется по мере охлаждения. Отсутствует клеевой слой, который мог бы разрушиться, нет необходимости в растворителях, а на ощупь материал остается мягким и гибким.
Встроенные барьерные свойства.Сплошная полимерная пленка по своей природе водонепроницаема и устойчива к жидкостям, что в точности соответствует требованиям, предъявляемым к задникам подгузников и хирургическим простыням.
Регулируемая воздухопроницаемость.Регулируя толщину пленки, выбор смолы и параметры процесса, производители могут контролировать количество водяного пара, проходящего через ламинат.
Высокая производительность на строку.Ламинирование происходит за один проход, поэтому одна линия заменяет этапы нанесения покрытия, сушки и склеивания, которые использовались в более старых процессах. Высокоскоростные модели рассчитаны на производительность 100 м/мин и выше.
Стабильное качество благодаря сервоуправлению.Сервоприводное натяжение и ввод параметров с помощью сенсорного экрана обеспечивают ровность полотна и равномерное нанесение покрытия, уменьшая отходы от растяжения, образования складок и колебаний толщины.
С точки зрения стоимости, экструзионное ламинирование привлекательно, поскольку оно исключает целые центры затрат из спецификации материалов. Нет клея, растворителя, станции нанесения покрытия и сушильной печи. Полимерная пленка производится в линии из гранул, поэтому запасы ограничены рулонами смолы и нетканого материала. Для крупномасштабного производства сочетание более низкой стоимости материалов и скорости однопроходного процесса обычно является решающим фактором.
| Выгода | Что это означает на практике |
|---|---|
| Бесклеевое соединение | Без клея, без растворителей, более низкая стоимость материалов, более мягкий продукт. |
| Прочность барьера | Водонепроницаемая, влагостойкая поверхность за один шаг. |
| Регулируемая воздухопроницаемость | Перенос паров влаги регулируется пленкой и технологическим процессом. |
| Скорость за один проход | Одна линия заменяет этапы нанесения покрытия, сушки и приклеивания. |
| Стабильность процесса | Сервопривод натяжения и цифровое управление снижают потери. |
| Потенциал вторичной переработки | Мономатериальные полиэтиленовые ламинаты легче перерабатывать. |
Применение ламинированных нетканых композитов
Готовые ламинированные изделия перерабатываются в продукцию для трех основных отраслей, каждая из которых имеет свой собственный профиль требований.
| Сектор | Типичный продукт | Ключевое требование |
|---|---|---|
| Гигиена | Подгузники-вкладыши, гигиенические салфетки, прокладки для взрослых при недержании мочи | Герметичная пленка, мягкая на ощупь нетканая основа. |
| Медицинский | Хирургические простыни, изоляционные халаты, стерильные простыни | Устойчивость к жидкостям, чистота поверхности, уровень барьерной защиты. |
| Упаковка | Водонепроницаемые вкладыши, осушительная упаковка, строительная пленка. | Влагозащитный барьер, прочность на разрыв |
| Промышленный | Защитная одежда, чехлы для матрасов, фильтрующие материалы. | Прочность и индивидуально подобранный барьер |
В гигиенических изделиях ламинат обычно образует подложку: конструкцию, которая должна быть устойчива к протеканию и при этом мягкой на ощупь. В медицинских изделиях та же технология используется для производства простыней и халатов, сочетающих в себе защиту от жидкости и комфорт при длительных процедурах. В упаковке ламинат выбирается за его влагозащитные свойства и механическую прочность, а не за мягкость, поэтому покрытие часто толще, а подложка тяжелее.
В медицинской практике влагоотводящие свойства халатов и простыней официально классифицируются по шкале.Нормативные указания по медицинским халатамВ документе разъясняются общепризнанные уровни барьерной защиты, которым должна соответствовать защитная одежда, а ламинированные нетканые материалы обычно проектируются таким образом, чтобы соответствовать определенному уровню этой классификации.
Как выбрать экструзионно-ламинирующий станок
Выбор правильногоэкструзионно-ламинирующая машинаЭто зависит от ассортимента продукции, планировки завода и целевого объема производства. Покупатели обычно оценивают следующие факторы, прежде чем запрашивать ценовое предложение.
| Фактор | Что проверить |
|---|---|
| Рабочая ширина | Подберите ширину исходного материала; компактные линии обычно обрабатывают материал шириной до 600 мм. |
| Скорость производства | Проверьте номинальную скорость в м/мин; высокоскоростные модели достигают 100 м/мин. |
| Контроль толщины покрытия | Зазор между фильерой, скорость экструдера и скорость линии должны регулироваться. |
| Контроль натяжения | Системы с сервоприводом или цилиндрическим приводом предотвращают растяжение и образование складок. |
| Совместимость субстрата | Подтвердите поддержку материалов спанбонд, мелтблаун, SMS и спанлейс. |
| Источник питания | Согласуйте напряжение с местными стандартами, например, 380 В / 50 Гц. |
| Габариты и вес | Проверьте требования к площади пола и фундаменту. |
| Послепродажная поддержка | Гарантийный период, инструкции по установке и наличие запасных частей. |
При закупке больших объемов покупателям следует запрашивать полную спецификацию, параметры процесса и результаты пробного запуска на собственном материале. Сравнение равномерности покрытия и прочности на отслаивание у производителей, включенных в короткий список, является практичным способом проверки качества перед размещением заказа.
Наконец, покупателям следует обратить внимание не только на саму машину. Уточните гарантийный срок, наличие запасных частей, документацию по установке и обучение операторов. Для экструзионной ламинирующей линии знание процесса так же важно, как и оборудование, поэтому производитель, который объясняет параметры и предлагает поддержку при вводе в эксплуатацию, обычно обеспечивает более быстрый запуск. Структурированное сравнение этих коммерческих аспектов, наряду с приведенной выше технической таблицей, дает полную картину перед принятием решения о покупке.
Заключение
Нетканое экструзионное ламинированиеЭто зрелая и поддающаяся измерению технология переработки, которая превращает два простых материала в надежный композит. Нетканый материал обеспечивает мягкость, прочность и низкую стоимость, а тонкая пленка из расплавленного полимера добавляет барьерные и водонепроницаемые свойства за один проход без использования клея. Процесс определяется небольшим набором контролируемых параметров — температурой расплава, давлением в зоне зазора, охлаждением охлаждающего валка, толщиной покрытия и скоростью линии — и современные машины обрабатывают их с помощью сервоприводов и сенсорного управления. От задников подгузников до хирургических простыней, эта технология продолжает оставаться надежным связующим звеном между производством нетканых материалов и готовыми одноразовыми изделиями.
Часто задаваемые вопросы
Что такое экструзионное ламинирование нетканых материалов?
Это процесс, при котором полимер, такой как полиэтилен (PE) или полипропилен (PP), расплавляется, экструдируется в виде тонкой пленки и прижимается к нетканому материалу в охлажденном зазоре. Соединение образуется без использования клея.
Чем отличается экструзионное ламинирование от клеевого ламинирования?
При экструзионном ламинировании в качестве связующего слоя используется сам расплавленный полимер, тогда как при клеевом ламинировании клей наносится между двумя материалами. Экструзионное ламинирование исключает затраты на клей и этапы сушки, и обычно обеспечивает более мягкое и прочное соединение.
Какие полимеры используются в этом процессе?
LDPE является наиболее распространенным материалом, поскольку он мягкий, водонепроницаемый и экономичный. LLDPE, PP, EVA и EMA используются, когда требуется прочность, термостойкость или особая адгезия.
Какую толщину покрытия может обеспечить данная машина?
Типичная толщина покрытия составляет от 10 до 40 микрон, что примерно соответствует 10–40 г/м² полимера. Она регулируется зазором между фильерами, производительностью экструдера и скоростью линии.
Какие нетканые материалы можно ламинировать?
Спанбонд, расплавленный полипропилен, SMS и спанлейс — все эти материалы широко используются для ламинирования. Главное условие — поверхность ткани должна хорошо впитывать расплавленную пленку, что можно улучшить с помощью коронного разряда.
Является ли ламинированное изделие водонепроницаемым и воздухопроницаемым?
Сплошная полимерная пленка водонепроницаема и влагостойка. Воздухопроницаемость можно регулировать за счет толщины пленки и состава смолы, что позволяет сбалансировать эти два свойства в зависимости от области применения.
Какую скорость может развивать линия ламинирования нетканых материалов?
Скорость производства зависит от конструкции машины и обрабатываемого материала. Высокоскоростные модели рассчитаны на 100 м/мин, что типично для компактных линий с полным сервоприводом для гигиенических и медицинских материалов.
Каковы основные области применения?
К основным группам относятся гигиенические изделия, такие как подкладки для подгузников, медицинские изделия, такие как простыни и халаты, а также упаковка, например, водонепроницаемые вкладыши и строительная пленка.
Ищете надежного производителя оборудования для экструзионного ламинирования нетканых материалов?
Компания JUJIN Automation имеет 18-летний опыт исследований и производства оборудования для производства нетканых материалов. Ее высокоскоростная машина для производства нетканых композитных материалов с полным сервоприводом ламинирует полиэтиленовую/полипропиленовую пленку на нетканые материалы со скоростью до 100 м/мин без использования химических клеев, оснащена сенсорным управлением, сварной рамой грузоподъемностью 3 тонны и обеспечивает поддержку доставки по всему миру. Покупатели могут запросить технические характеристики и технологическую информацию перед оформлением заказа.


