


Как работает машина для изготовления чехлов для унитазов: пошаговый процесс
Эта тонкая, карманная накладка на сиденье унитаза, лежащая рядом с дозатором в ванной комнате отеля или аэропорта, не сшита вручную. Она производится массово с помощью единственного в своем роде промышленного оборудования. За считанные секунды...станок для изготовления чехлов для сидений унитазаЭто оборудование превращает рулоны нетканого материала в готовые, сложенные, готовые к упаковке чехлы — подача, склеивание, перфорация, резка и складывание происходят за один непрерывный цикл. В этой статье пошагово объясняется принцип работы этого оборудования простым языком, понятным как покупателям, так и руководителям предприятий и тем, кто впервые сталкивается с ним.
Основные выводы
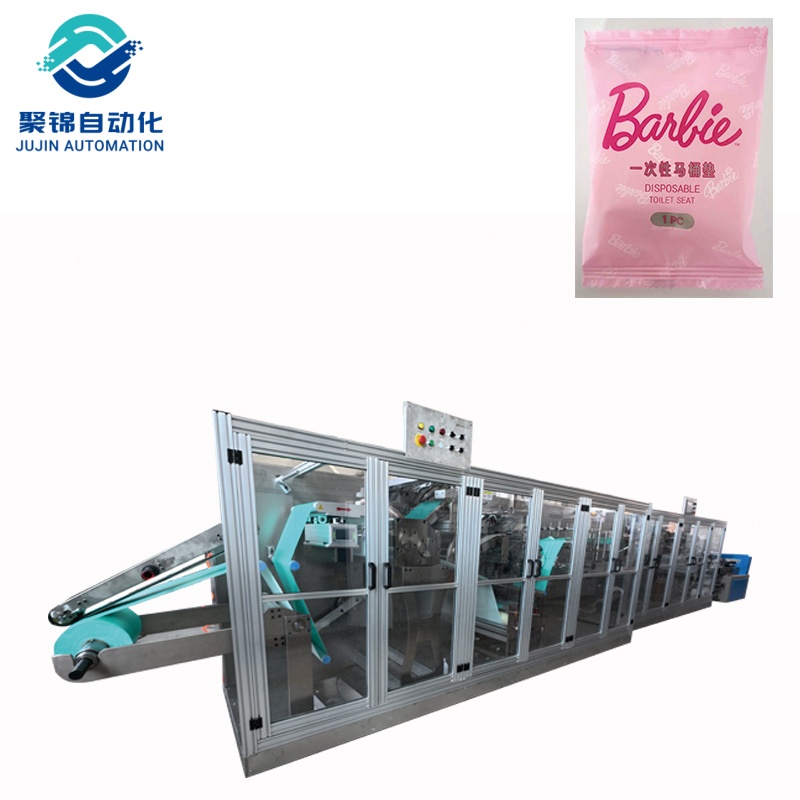
Астанок для изготовления чехлов для сидений унитазаЭто автоматизированная система переработки, которая превращает нетканый материал — часто в сочетании с полиэтиленовой пленкой или разделительным слоем бумаги — в готовые одноразовые чехлы для сидений унитаза.
Основная последовательность действий одинакова для всех конструкций: размотка, склеивание, перфорация и резка, гибка и вывод готовой продукции, при этом каждый этап синхронизируется системой управления ПЛК.
В настоящее время доминируют две основные технологии: ультразвуковая сварка для мягких двухслойных покрытий и нанесение клея методом распыления для покрытий с подложкой из разделительной бумаги.
Большинство автоматических станков работают со скоростью примерно 80–100 деталей в минуту и управляются всего одним или двумя рабочими.
Точный контроль натяжения и синхронизация сервоприводов — два фактора, определяющие, насколько гладко, правильного размера и качественно будут изготавливаться крышки.
Что такое станок для изготовления чехлов для унитазных сидений?
Это оборудование для переработки, которое берет рулоны сырья и автоматически формирует из них одноразовые чехлы для унитазов. Его также называют машиной для производства чехлов для унитазов, линией по производству нетканых чехлов для унитазов или основным элементом цеха по переработке одноразовой гигиенической продукции. Главное отличие заключается в отсутствии необходимости ручной резки, ручной запайки и промежуточной обработки между циклами: машина подает материал, формирует чехол, запаивает или склеивает его, обрезает, складывает в компактный пакет и подает на следующую станцию – все в непрерывном потоке.
Эти машины устанавливаются на заводах, поставляющих продукцию в отели, аэропорты, торговые центры, больницы, концертные залы и розничные сети — в любой бизнес, которому необходима чистая перегородка для каждого пользователя туалета. Поскольку готовая продукция используется один раз и утилизируется, оборудование разработано для высокой скорости, низких трудозатрат и стабильного качества при низкой себестоимости единицы продукции.
Из чего состоит одноразовая накладка на сиденье унитаза?
Понимание устройства машины начинается с понимания материала. Основным сырьем является нетканый материал — лист волокон, скрепленных между собой теплом, давлением или химическими веществами, а не сотканных или связанных. В большинстве чехлов используется нетканый материал из полипропилена (ПП), полученный методом спанбонда, который ценится за свою мягкость, прочность и низкую стоимость. Ключевым параметром является плотность ткани, измеряемая в граммах на квадратный метр (г/м², также называемая GSM), а международно признанный метод ее измерения определен [название организации].международные методы испытаний нетканых материаловИнформация о том, как изготавливаются и используются эти высокотехнологичные ткани, публикуется в [название издания].ассоциация производителей нетканых материалов.
| Материал | Роль на обложке | Типичные технические характеристики |
|---|---|---|
| нетканый материал ПП, полученный методом спанбонда | Мягкий, приятный для кожи верхний слой | Обычно 18–30 г/м²; ширина рулона около 800 мм. |
| НА пленке | Водонепроницаемый барьерный слой | Тонкая пленка, типичная толщина 15–30 мкм; диаметр рулона до 1000 мм. |
| Ламинированный нетканый материал / бумага | Базовый слой для приклеенных крышек | Размер в разложенном состоянии составляет примерно 62 × 65 см на типичных моделях. |
| Разделительная бумага (с силиконовым покрытием) | Защищает клеевую основу. | Диаметр рулона до 40 см; ширина 1,5–2,5 см. |
Выбор комбинации материалов определяет, какой производственный маршрут будет использовать станок, как поясняется ниже.
Как работает процесс, шаг за шагом.
Внутри современногостанок для изготовления чехлов для сидений унитазаПроцесс протекает в фиксированной, синхронизированной последовательности. Каждая станция синхронизируется с другими системой управления, поэтому движение материала никогда не прекращается. Заводы в основном используют один из двух маршрутов, в зависимости от конструкции покрытия.
Маршрут 1: Ультразвуковая сварка (двухслойный нетканый материал + полиэтиленовая пленка)
Расслабление.На стеллаже для материалов установлены рулоны нетканого материала и полиэтиленовой пленки. Обычно используются рулоны диаметром до 1000 мм, поскольку больший диаметр рулона позволяет сократить количество переналадок за смену.
Переплет по краю.Ультразвуковые излучатели герметизируют оба края полотна. Высокочастотная вибрация, обычно около 20 кГц, плавит и сплавляет волокна, благодаря чему края становятся гладкими, герметичными и не пропускают воду — без ниток, клея и иголок.
Ламинирование.Нетканый верхний слой и полиэтиленовая пленка снизу свариваются вместе в единое композитное полотно, образуя мягкую поверхность со 100% водонепроницаемой подложкой.
Тиснение.На верхний и нижний слои ткани наносится рельефный рисунок, что улучшает текстуру и помогает чехлу надежно держаться на сиденье.
Формование и штамповка композитных материалов.Форма крышки, включая внутреннее отверстие, формируется с помощью прецизионного инструмента, синхронизированного с подачей материала.
Резка.Каждый отдельный слой отделяется от цельного полотна. Герметизация и резка происходят в одном цикле, поэтому обрезанный край уже загерметизирован и не будет распускаться.
Складывание и вывод.Три последовательных поперечных сгиба сжимают обложку в компактный квадрат размером с карман, готовый к подаче в упаковочную машину или машину для пленочной упаковки.
Вариант 2: Нанесение клея (ламинированный нетканый материал + разделительная бумага)
Расслабление.Ламинированная нетканая основа и полоска разделительной бумаги с силиконовым покрытием подаются в линию под постоянным регулируемым натяжением.
Нанесение клея для позиционирования.Система распыления клея наносит клей только там, где это необходимо. Сервоприводное позиционирование и подача клея с помощью вакуумного барабана обеспечивают точность нанесения клея, благодаря чему готовое покрытие разворачивается ровно и прочно приклеивается при использовании.
Штамповка пресс-форм.Высокоскоростной стальной формовочный ролик вырезает форму крышки, включая центральное отверстие. На современных линиях погрешность размеров при резке не превышает 3 мм.
W-образное складывание.Обложка сложена в форме буквы W, чтобы соответствовать компактному формату упаковки.
Резка.Каждая обложка отделяется от полотна с помощью синхронизированного инструмента.
Непрерывное трехкратное складывание.Дальнейшие сгибы сжимают обложку до ее окончательного размера, подходящего для розничной продажи.
Соединение упаковки.Готовые обложки подаются в упаковочную машину для автоматической обертки, завершая бесконтактный производственный цикл.
Ультразвуковая сварка против нанесения клея
Обе технологии доказали свою эффективность в промышленных масштабах, и ни одна из них не является принципиально превосходящей другие — правильный выбор зависит от конструкции изделия, целевого рынка и материального бюджета.
| Фактор | Ультразвуковая сварка | Нанесение клея |
|---|---|---|
| метод склеивания | Высокочастотная вибрация плавит и сплавляет слои между собой. | Клей-спрей наносится с помощью сервоуправляемого позиционирования. |
| Наиболее подходит для | Мягкий двухслойный нетканый материал + полиэтиленовая пленка, водонепроницаемые чехлы | Чехлы на бумажной основе с разделительной подложкой, которые приклеиваются к сиденью. |
| Качество кромки | Гладкая, герметичная поверхность, без следов клея. | Зависит от точности сцепления. |
| Типичная скорость | 80–100 штук в минуту | 80–100 штук в минуту |
| Контроль качества | Постоянная сварка, равномерная прочность шва | Квалифицированный процент брака 99% и выше на линиях с сервоуправлением. |
| Основные расходные материалы | Только электричество | Клейкая и разделительная бумага |
Основные компоненты машины
Все машины этого типа построены на основе одного и того же набора модулей. Каждая деталь выполняет свою специфическую функцию, и смещение любой из них может повлиять на качество каждого произведенного покрытия.
| Компонент | Основная функция | Главная особенность современных машин |
|---|---|---|
| Стеллаж для материалов (размотка) | Поддерживает и разматывает рулоны сырья. | Обрабатывает рулоны нетканых материалов и полиэтилена диаметром до 1000 мм. |
| Система контроля натяжения | Поддерживает постоянную низкую натяжку при подаче полотна. | Автоматическое управление с помощью цилиндрического привода; предотвращает образование складок и растяжение на высоких скоростях. |
| Сервоприводные подающие ролики | Контроль скорости подачи материала и конечного размера. | Сервосинхронизация с герметизацией и резкой с точностью до долей миллиметра. |
| Герметизирующий/клеевой блок | Склеивает слои (ультразвуковым методом) или наносит клей (адгезивным способом). | Ультразвуковая сварка с частотой около 20 кГц или распыление клея с помощью вакуумного барабана. |
| Модуль перфорации и резки | Формирует форму обложки и разделяет каждую деталь. | Инструмент из листовой стали; погрешность размера резки в пределах 3 мм. |
| Система складывания | Сжимает крышку для упаковки. | W-образное и трехкратное поперечное складывание, полностью автоматическое. |
| Сенсорная панель ПЛК | Централизованное управление и программирование | Цифровой вход для изменения размера и скорости за считанные минуты. |
Как поддерживать качество при высокой скорости
Производство 80–100 пленок в минуту — это не дело случая. На качество продукции влияют три фактора. Во-первых, контроль натяжения: легкие нетканые материалы и тонкая полиэтиленовая пленка легко растягиваются, поэтому автоматическая система натяжения поддерживает одинаковую скорость подачи обоих полотен — в противном случае пленка будет мнеться или размеры пленок будут меняться. Во-вторых, сервосинхронизация: подающие, запаивающие, перфорирующие и режущие блоки электронно связаны, поэтому современная линия может удерживать погрешность резки в пределах 3 мм при непрерывной работе. В-третьих, контроль процесса: готовые пленки подсчитываются и проверяются автоматически, а показатель качества 99% и выше является стандартным для линий с сервоуправлением клеем.
Безопасность важна и на заводском производстве. Каждая машина с движущимися частями должна быть надлежащим образом защищена, а органы по охране труда публикуют подробные инструкции.руководство по защите оборудованиячто должно соблюдаться на любом предприятии, эксплуатирующем перерабатывающее оборудование. Что касается продукции, то гигиеническая цель этих покрытий соответствует установленным стандартам.рекомендации по общественной гигиенео чистоте в местах общего пользования.
Ежедневная эксплуатация проста. Оператор в основном следит за сенсорным экраном, загружает новые рулоны материала и периодически проверяет количество сложенного материала; при изменении размера изделия или схемы складывания новые параметры вводятся в цифровом виде, и линия автоматически настраивается в течение нескольких минут, поэтому переналадка между партиями занимает время, а не требует механической переналадки.
Основные характеристики, которые следует оценить перед покупкой
При сравнении поставщиков и цен покупателям следует проверить следующие параметры, чтобы убедиться, что оборудование соответствует их производственному плану, условиям завода и бюджету.
| Спецификация | На что обратить внимание | Типичный диапазон |
|---|---|---|
| Скорость производства | Необходимо покрыть ваш запланированный суточный объем. | 80–100 изделий в минуту на автоматических линиях |
| Размер готового изделия | Должно соответствовать заданным размерам обложки. | В сложенном виде примерно 700 × 150 мм; в разложенном виде примерно 62 × 65 см. |
| Вальцы из сырья | Большие рулоны означают меньшее количество переналадок. | Диаметр рулона нетканого материала до 1000 мм; разделительная бумага до 40 см. |
| Источник питания | Напряжение должно соответствовать заводскому. | 380 В / 50 Гц, 7–15 кВт в зависимости от модели. |
| технология склеивания | Ультразвуковой или клейкий, в зависимости от вашего продукта. | Ультразвук с частотой около 20 кГц; распыление клея с сервопозиционированием. |
| Квалифицированная ставка | Уровень брака влияет на себестоимость единицы продукции. | 99% или выше на линиях с сервоуправлением |
| Требуются операторы | Меньшее количество рабочей силы означает меньшие эксплуатационные расходы. | 1–2 оператора на полностью автоматизированную линию |
Где используются одноразовые чехлы для сидений унитаза
Одна и та же модель станка может обслуживать множество конечных рынков, поскольку один и тот же основной процесс — подача нетканого материала, склеивание, резка, складывание — применим к большинству конструкций одноразовых покрытий. Типичные области применения включают:
Сфера гостеприимства и туризма:Отели, аэропорты, скоростные поезда и круизные лайнеры нуждаются в новом барьере для каждого гостя.
Медицинская и акушерская помощь:больничные палаты и амбулаторные клиники, где уязвимым пациентам требуется дополнительная защита.
Общественные туалеты и мероприятия:Торговые центры, парки развлечений, стадионы и места массового скопления людей, где необходимо соблюдать высокие санитарные стандарты.
Розничная торговля и электронная коммерция:Портативные рюкзаки, продаваемые для личного использования в поездках и для ванных комнат в домах.
Ищете надежного производителя?
Для покупателей оборудование — это лишь половина решения, производитель имеет не меньшее значение. Надежное оборудование — это залог успеха.станок для изготовления чехлов для сидений унитазаПроизводитель предоставляет проверяемые технические характеристики, прозрачное ценообразование, понятные условия поставки и послепродажную поддержку, от инструкций по установке до запасных частей и гарантии. JUJIN является прямым производителем как продукции, так и оборудования.ультразвуковые моделииавтоматические склеенные моделиС 12-месячной гарантией на механические детали и возможностью выезда инженера на место по запросу. Отправьте ваши требования для получения подробного коммерческого предложения и заводской цены, прежде чем принимать решение.
Получите ценовое предложение прямо сейчасЗаключение
Астанок для изготовления чехлов для сидений унитазаЭто наглядный пример современной промышленной автоматизации: недорогие рулоны нетканого материала поступают внутрь, а герметично упакованные, сложенные и готовые к упаковке гигиенические чехлы выходят с постоянной скоростью и минимальными трудозатратами. Материаловедение полипропиленового нетканого материала объясняет, почему этот продукт может быть одновременно мягким, прочным и дешевым, а ультразвуковая сварка или прецизионное нанесение клея и сервоприводное управление натяжением объясняют, как качество остается стабильным при высокой скорости. Для любого предприятия, которому требуются одноразовые чехлы для унитазов в больших объемах, это оборудование предлагает прямой путь от сырья к готовому продукту с предсказуемой стоимостью за единицу.
Часто задаваемые вопросы
Что такое станок для изготовления чехлов для унитазных сидений?
Автоматизированная машина для переработки рулонов нетканого материала — с добавлением полиэтиленовой пленки или разделительной бумаги — в готовые одноразовые чехлы для унитазов путем разматывания, склеивания, перфорации, резки и складывания, с минимальным использованием ручного труда.
Сколько чехлов он может производить в минуту?
Типичные автоматические машины работают со скоростью примерно 80–100 изделий в минуту; производительность некоторых моделей выше или ниже в зависимости от размера и конструкции упаковки.
Что лучше: ультразвуковая сварка или нанесение клея?
Ни один из методов не является универсально лучшим. Ультразвуковая сварка подходит для мягких двухслойных нетканых и полиэтиленовых пленочных покрытий; нанесение клея подходит для покрытий с разделительной бумажной подложкой, которые приклеиваются к сиденью. Выбор зависит от конструкции изделия и целевого рынка.
Может ли одна машина производить изделия разных размеров и фасонов?
Да. Машины с ПЛК-управлением позволяют операторам изменять длину покрытия, параметры запайки и настройки складывания на сенсорном экране, как правило, за считанные минуты и без механической переналадки.
Какие сырьевые материалы необходимы?
Нетканый материал из полипропилена (ПП), полученный методом спанбонда, полиэтиленовая пленка, а также, при необходимости, разделительная бумага и аэрозольный клей, в зависимости от используемого станком способа производства.
Можно ли его подключить к упаковочной машине?
Да. Выходной конвейер предназначен для соединения с упаковочными машинами, образуя полностью автоматизированную бесконтактную производственную линию.
Сколько работников потребуется для его эксплуатации?
Для полностью автоматизированной линии обычно требуется один или два оператора, в основном для замены рулонов материала и планового контроля.


