


Как работать на станке для изготовления чехлов для унитазов: руководство для начинающих.
Аккуратная стопка запечатанных, сложенных чехлов для унитазов рядом с раковиной в общественном туалете выглядит просто, но каждый чехол начинается с широкого рулона нетканого материала или ламинированной бумаги. Между рулоном и готовым изделием находится...станок для изготовления чехлов для сидений унитаза— автоматизированная линия, которая разматывает сырье, запечатывает или склеивает его края, вырезает контур сиденья, вырезает каждую накладку, складывает ее в квадрат размером с карман и подает готовой к упаковке. Это руководство написано для начинающих. В нем пошагово, простым языком, объясняется, что это за оборудование, как оно работает и как безопасно и стабильно управлять машиной для изготовления накладок на сиденья унитаза — инженерное образование не требуется. К концу вы сможете уверенно управлять машиной для изготовления накладок на сиденья унитаза от начала работы до уборки в конце смены.
Основные выводы
Станок для изготовления чехлов для унитазных сидений преобразует рулоны нетканого полипропиленового полотна (иногда ламинированного полиэтиленовой пленкой) в готовые, сложенные, одноразовые чехлы для унитазных сидений в рамках непрерывного процесса.
Большинство одноразовых чехлов изготавливаются из нетканого полипропилена (ПП) плотностью около 20–40 г/м²; в машинах клеевого типа вместо этого ламинированная бумага или ламинированный нетканый материал подаются вместе с разделительной бумагой.
Основные компоненты включают в себя стеллаж для материалов, систему контроля натяжения, сервоприводные подающие ролики, устройство запайки, модуль пробивки и резки, систему гибки и сенсорную панель ПЛК.
Типичная автоматическая машина для изготовления чехлов для унитазных сидений работает со скоростью 80–100 штук в минуту и требует только одного оператора для обычного контроля.
Новички смогут быстро освоить управление, поскольку изменения параметров — длина чехла, способ складывания и скорость — вводятся на сенсорном экране без необходимости механической доработки.
Что такое станок для изготовления чехлов для унитазных сидений?
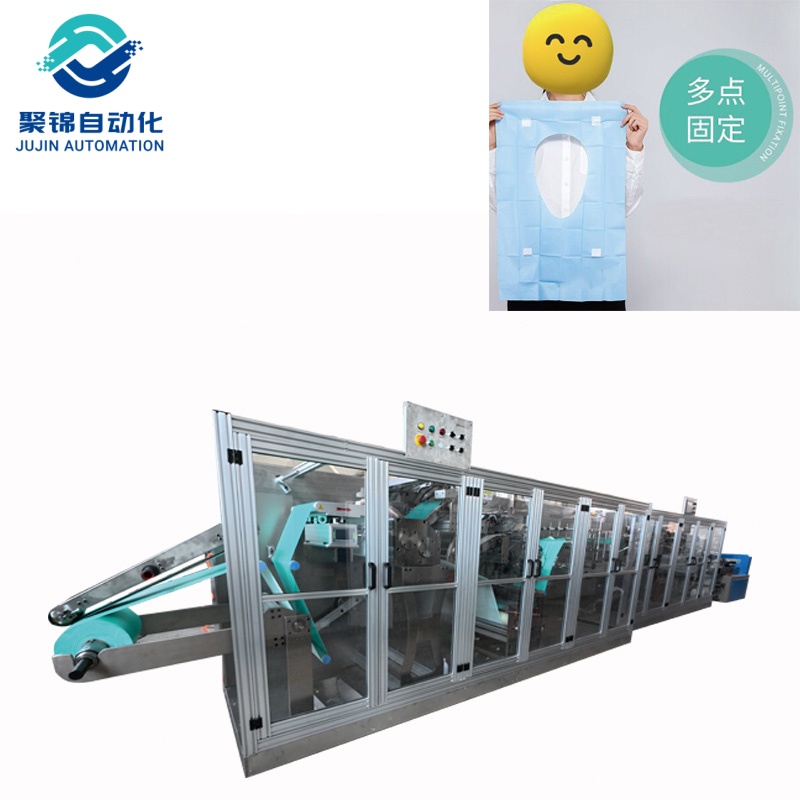
Астанок для изготовления чехлов для сидений унитаза— также называемая машиной для производства одноразовых чехлов для унитазов или линией по производству подушек для унитазов — это промышленное оборудование, которое превращает рулоны сырья в готовые к использованию одноразовые чехлы для унитазов с минимальным ручным вмешательством. Между циклами не требуется ручная резка и ручное складывание: машина подает материал, формирует чехол, запаивает или склеивает края, пробивает контур сиденья, вырезает каждый кусок, складывает его и укладывает в стопку.
Существует два основных типа машин. Машины для ультразвуковой сварки соединяют нетканый материал с помощью высокочастотной вибрации и широко используются для изготовления мягких, водонепроницаемых чехлов карманного типа. Машины для склеивания наносят небольшое количество аэрозольного клея и подходят для чехлов, которым необходима клейкая лента для крепления к сиденью унитаза. Оба типа имеют одинаковый рабочий процесс, и это руководство описывает принципы, применимые к любой современной машине для изготовления чехлов для сидений унитаза.
Почему важно сырье
Понимание материала облегчает понимание устройства. Одноразовая накладка на сиденье унитаза не соткана и не связана, как обычная ткань. Она изготовлена из...нетканый материал— это лист волокон, скрепленных между собой под воздействием тепла, давления или химических веществ. Наиболее распространенным сырьем является нетканый материал из полипропилена (ПП), полученный методом спанбонда: расплавленный полимер экструдируется в тонкие непрерывные нити, укладывается в полотно и термически скрепляется. В результате получается ткань, мягкая, воздухопроницаемая, износостойкая и достаточно дешевая, чтобы использовать ее один раз и выбросить.
Плотность ткани, измеряемая в граммах на квадратный метр (г/м², также называемая GSM), является наиболее важным параметром, поскольку она влияет на мягкость, прочность, непрозрачность и стоимость. Одноразовые чехлы для унитазов обычно изготавливаются из материала плотностью 20–40 г/м², а некоторые водонепроницаемые варианты имеют ламинированную полиэтиленовую пленку под нетканым материалом. При настройке нового оборудования для производства чехлов для унитазов выбор плотности материала и качества рулона напрямую влияет на качество герметизации и стоимость одного изделия.нетканой промышленностипубликует подробную информацию о том, как производятся эти высокотехнологичные ткани и где они используются.
| Материал | Типичный GSM | Что это значит для обложки |
|---|---|---|
| ПП спанбонд (стандартный) | 20–30 г/м² | Легкие и экономичные; наиболее распространенный выбор среди одноразовых чехлов для сидений. |
| ПП спанбонд + ПЭ пленка | 25–40 г/м² | Обеспечивает водонепроницаемый нижний слой; используется для дорожных и высококачественных чехлов. |
| Ламинированная бумага / нетканый материал | На бумажной основе | Используется на клеевых станках для самоклеящихся покрытий. |
Ознакомьтесь с основными компонентами, прежде чем начать.
Независимо от марки используемого оборудования, устройство станка для изготовления чехлов для унитазов одинаково. Каждый компонент выполняет одну функцию, и если какая-либо деталь смещена, это влияет на качество всех чехлов. Уделите несколько минут, чтобы определить компоненты, перечисленные ниже, прежде чем включать станок — изучение компонентов станка для изготовления чехлов для унитазов до начала первой смены поможет вам избежать большинства распространенных ошибок новичков.
1. Стеллаж для материалов (разматывающее устройство)
Здесь загружаются рулоны с сырьем. Стеллаж поддерживает рулоны и обеспечивает стабильный угол подачи материала, благодаря чему размотка происходит плавно и без складок. На типичных линиях диаметр рулонов может достигать 1000 мм — больший диаметр рулона означает меньшее количество переналадок за смену.
2. Система контроля натяжения
Легкие нетканые материалы и полиэтиленовая пленка легко растягиваются и деформируются. Автоматическая регулировка натяжения с помощью цилиндрического привода поддерживает низкое и постоянное усилие подачи, что предотвращает образование складок, растяжение и потери материала на высоких скоростях.
3. Сервоприводные подающие и тяговые ролики
Эти ролики определяют, насколько далеко продвигается материал за цикл, что напрямую влияет на длину готового покрытия. На современных машинах они синхронизированы с узлами уплотнения и резки с точностью до нескольких миллиметров.
4. Уплотнительный блок
На ультразвуковом станке для изготовления чехлов для унитазов высокочастотная вибрация — обычно около 20–35 кГц — расплавляет и сплавляет волокна, образуя прочный, чистый, герметичный край без нитей или клея. В клеевых станках вместо этого клей распыляется через систему подачи с помощью вакуумного барабана с сервоуправляемым позиционированием.
5. Модуль перфорации и резки
После запайки штамповочный узел формирует контур сиденья, а режущий модуль отделяет каждую крышку от полотна. Режущая матрица изготовлена из инструментальной стали, а точно выверенная линия обеспечивает погрешность размера резки в пределах примерно 3 мм.
6. Система складывания
Для транспортировки и розничной торговли необходимо сжать большой кусок материала в небольшую упаковку. Модуль складывания выполняет продольное складывание, за которым следуют поперечные складывания — обычно три складывания — и в результате получаются аккуратные, компактные квадраты, готовые к упаковке в пакеты.
7. Сенсорная панель ПЛК
«Мозг» линии. Операторы вводят длину покрытия, скорость, энергию запайки или количество клея, а также параметры складывания непосредственно на сенсорном экране. Затем ПЛК координирует работу всех сервомоторов, запаечного блока и пневматических цилиндров, поэтому изменение размера изделия занимает минуты, а не часы.
| Компонент | Основная функция | Что проверять во время эксплуатации |
|---|---|---|
| Стеллаж для материалов | Поддерживает и разматывает рулоны сырья. | Выравнивание валов и соединительные соединения |
| Контроль натяжения | Обеспечивает постоянную подачу корма с низким натяжением. | Путь подачи материала без складок |
| Сервоприводные подающие ролики | Регулировка скорости продвижения и длины покрытия. | Постоянные размеры покрытия |
| Уплотнительный блок | Склеивает или скрепляет края без нити. | Прочность уплотнения и качество обработки кромок. |
| Модуль перфорации/резки | Формирует и разделяет каждую обложку. | Износ пресс-форм и точность резки |
| Система складывания | Компактные чехлы для упаковки | Выравнивание при сгибании и аккуратность при складывании стопки. |
| Сенсорный экран ПЛК | Централизованное управление и ввод параметров | Сообщения об ошибках и сохраненные рецепты |
Как работать на станке для изготовления чехлов для унитазов: пошаговая инструкция
Следуйте этой последовательности действий каждую смену. Она применима как к машинам для ультразвуковой сварки, так и к машинам для склеивания, и это та же последовательность, которую используют заводские операторы, работающие весь день на станке для изготовления чехлов для унитазов.
Шаг 1 — Выполните предпусковую проверку безопасности
Каждая смена на станке для изготовления крышек для унитазов начинается с одной и той же пятиминутной проверки. Перед включением убедитесь, что все защитные ограждения установлены на место, кнопка аварийной остановки работает, а рабочая зона чистая. Проверьте подачу сжатого воздуха — для большинства линий требуется около 0,6–0,8 МПа — и убедитесь, что с предыдущей смены не осталось заторов материала.
Шаг 2 — Загрузка рулонов с сырьем
Установите рулон нетканого материала (а на линиях для водонепроницаемой пленки — рулон полиэтиленовой пленки) на стеллаж для материалов, выровняйте края рулона и закрепите сердечник. На клеевых машинах также загрузите рулон разделительной бумаги, ширина которого обычно составляет 1,5–2,5 см. Соедините конец старого рулона с новым, чтобы не приходилось останавливать линию.
Шаг 3 — Проденьте материал через веревку.
Следуйте меткам на раме, обозначающим траекторию движения материала, пропуская полотно через натяжные ролики, запаечный блок и секцию складывания. Убедитесь, что полотно лежит ровно и без складок, прежде чем закрывать защитные кожухи. На ультразвуковых машинах убедитесь, что пленка и нетканый материал поступают в запаечный блок на одном уровне.
Шаг 4 — Установите параметры на сенсорном экране
На экране ПЛК введите длину, ширину, способ складывания, скорость производства и энергию склеивания (или количество клея на машинах с клеевым соединением). Используйте значения из технической спецификации вашей машины для изготовления чехлов для унитазов в качестве отправной точки и сохраните их в качестве рецепта, чтобы следующий заказ можно было вызвать одним касанием.
Шаг 5 — Запустите пробную партию
Запустите линию на низкой скорости и изготовьте 10–20 пробных образцов. Проверьте каждый из них: края должны быть полностью запечатаны или равномерно склеены, контур, пробитый перфорацией, должен быть чистым, размеры должны соответствовать заданным значениям (погрешность резки в пределах 3 мм), а сгибы должны быть плотными и ровными. При необходимости отрегулируйте параметры, затем запустите еще одну небольшую партию для подтверждения. Этот этап пробного изготовления ни в коем случае нельзя пропускать новичкам, работающим на станке для изготовления чехлов для унитазов.
Шаг 6 — Запуск непрерывного производственного процесса и мониторинг.
После успешного прохождения пробных образцов увеличьте скорость до нормального рабочего диапазона — обычно 80–100 изделий в минуту на автоматических линиях. Проверяйте производительность каждые 15–30 минут: следите за складками, растяжением пленки, скоплением клея на сопле или всасывающем барабане, а также за любыми изменениями размеров покрытия. Стабильная работа оператора — это лучший показатель качества линии.
Шаг 7 — Перейдите на другой размер
Для изготовления чехлов другого размера или способа складывания достаточно ввести новые параметры на сенсорном экране и запустить новую пробную партию. Поскольку современный станок для изготовления чехлов для унитазов не требует механической переналадки, полная переналадка обычно занимает всего несколько минут.
Шаг 8 — Выключите и очистите систему
В конце смены остановите подачу и дайте оставшемуся материалу пройти через станок. Выключите станок главным выключателем, сбросьте давление воздуха, затем очистите уплотнительный узел или клеевое сопло, протрите датчики и удалите отходы из зоны резки. Чистый станок быстрее запустится на следующее утро.
| Фаза | Ключевые действия | Типичное время |
|---|---|---|
| Предстартовая проверка | Охранники, аварийная остановка, давление воздуха, чистота территории. | 5–10 мин |
| Загрузка материала | Установите рулоны, выровняйте края, соедините. | 10–20 мин |
| Настройка параметров | Введите параметры размера, скорости, герметичности или адгезии. | 5–10 мин |
| Пробный пуск | 10–20 штук, визуальный и размерный контроль. | 5–10 мин |
| Непрерывный запуск | Проверяйте качество каждые 15–30 минут. | Всю смену |
| Остановка и уборка | Израсходованный материал, чистый уплотнительный блок и датчики. | 10–15 мин |
Ультразвуковая сварка или склеивание: какой тип сварки вы используете?
Прежде чем начать, определите, какой из двух основных типов конструкций используется в вашей машине для изготовления чехлов для унитазов, поскольку этап герметизации выполняется по-разному. Оба типа конструкций распространены, и выбор подходящей машины для изготовления чехлов для унитазов для завода в основном зависит от целевого рынка готовой продукции. В таблице ниже приведены основные практические различия.
| Особенность | Аппарат ультразвуковой сварки | Клеевая машина |
|---|---|---|
| Сырье | Нетканый полипропиленовый материал + полиэтиленовая пленка | Ламинированная бумага, ламинированный нетканый материал, разделительная бумага |
| Метод герметизации | Ультразвуковая сварка, частота около 20–35 кГц. | Клей-распылитель с вакуумной барабанной установкой |
| Типичный продукт | Мягкие, водонепроницаемые чехлы карманного типа | Чехлы с клейкими полосками для фиксации. |
| Типичный результат | 80–100 шт/мин | 80–100 шт/мин |
| Требования оператора | 1 | 1 |
| Типичная установленная мощность | Примерно 7–10 кВт | Примерно 15 кВт |
Правила техники безопасности, которые должен соблюдать каждый оператор.
Промышленные линии по переработке материалов работают быстро и используют тепло, давление и сжатый воздух, поэтому правила техники безопасности не являются необязательными. Независимо от того, на каком станке для изготовления чехлов для унитазов вы работаете, действуют приведенные ниже правила. В этом разделе обобщены методы, применяемые в соответствии с современными стандартами безопасности оборудования, такими как:международные стандарты безопасности машин— построены вокруг.
Никогда не снимайте и не обходите защитные кожухи, блокировки или световые завесы во время работы машины.
Во время работы держите руки, инструменты и свободную одежду подальше от роликов, уплотнительного блока и режущего модуля.
Знайте, где находятся кнопки аварийной остановки, и проверяйте их в начале каждой смены.
Открывать электрощиток могут только квалифицированные электрики; эти линии обычно работают от трехфазного напряжения 380 В / 50 Гц.
Перед любой чисткой или техническим обслуживанием, требующим доступа внутрь оборудования, необходимо соблюдать процедуру блокировки и маркировки.
Используйте соответствующие средства индивидуальной защиты — средства защиты органов слуха вблизи ультразвуковых установок и перчатки, устойчивые к порезам, при работе с материалами.
Простое ежедневное техническое обслуживание, обеспечивающее бесперебойную работу линии.
Станок для изготовления чехлов для унитазов не требует сложного технического обслуживания, но нуждается в регулярном выполнении работ. Мелкие проблемы — запыленный датчик, изношенное лезвие, заедающая насадка — превращаются в серьезные, если их игнорировать неделями.
| Частота | Задача |
|---|---|
| Ежедневно | Очистите узел запайки или клеевое сопло; протрите датчики; удалите отходы из зоны резки. |
| Еженедельно | Проверьте натяжение и траекторию движения материала на предмет износа; осмотрите лезвия и пресс-формы на предмет износа кромок; проверьте воздушные фильтры и слейте конденсат. |
| Ежемесячно | Смажьте движущиеся части в соответствии с инструкцией; проверьте точность резки; проверьте электрические соединения и аварийные выключатели. |
Устранение распространенных проблем
Даже хорошо работающий станок для изготовления чехлов для унитазов иногда выходит из строя. Большинство проблем имеют простые причины, и в таблице ниже перечислены те, с которыми чаще всего сталкиваются новички.
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Складки на обложках | Неравномерное натяжение между нетканым материалом и пленкой. | Перепроверьте настройки натяжения; убедитесь в правильности выравнивания роликов. |
| Незапечатанные или слабые края | Недостаточная ультразвуковая энергия или изношенный излучатель. | Немного увеличьте энергию; осмотрите рог и наковальню. |
| Размер крышки отклоняется более чем на 3 мм. | Проскальзывание подающего ролика или ослабленная синхронизация сервопривода | Проверьте тяговые ролики; откалибруйте длину подачи. |
| Остатки клея на обложках | Засорение сопла или избыток клея | Очистите сопло; уменьшите количество клея. |
| Машина останавливается посреди работы | Датчик срабатывает при заклинивании или смещении. | Устраните замятие, сбросьте датчик, перезапустите линию. |
Основные технические характеристики для оценки
Независимо от того, учитесь ли вы работать на станке или планируете его приобрести, техническая спецификация — это самый быстрый способ понять, на что способен станок для изготовления чехлов для унитазов. Приведенные ниже значения отражают типичный диапазон для распространенных автоматических линий и служат полезной отправной точкой для сравнения цен.
| Спецификация | Типичное значение / Диапазон |
|---|---|
| Скорость производства | 80–100 шт/мин |
| Квалифицированная ставка | ≥ 99% |
| Установленная мощность | 7–15 кВт в зависимости от модели |
| Источник питания | 380 В / 50 Гц / 3 фазы |
| Давление воздуха | 0,6–0,8 МПа |
| Диаметр рулона сырья | До примерно 1000 мм |
| Размер готовой обложки | Карманный вариант: длина около 700 мм, ширина около 150 мм; вариант с клеевым креплением расширяется до размеров примерно 62 × 65 см. |
Где используются одноразовые чехлы для сидений унитаза
Рынок этих товаров объясняет, почему так много заводов инвестируют в оборудование для производства чехлов для унитазов. Одноразовые чехлы являются стандартным расходным материалом в ряде отраслей промышленности:
Сфера гостеприимства и туризма:отели, аэропорты, авиакомпании, высокоскоростные поезда и круизные суда
Медицинская и акушерская помощь:больницы, родильные отделения и амбулаторные клиники
Общественные туалеты и мероприятия:торговые центры, парки развлечений и крупные общественные мероприятия
Розничная торговля:Упаковки дорожного размера продаются в супермаркетах и магазинах шаговой доступности.
Заключение
Работа на станке для изготовления чехлов для унитазов — это практический навык, который любой заводской рабочий может освоить за короткое время. Последовательность действий остается неизменной: проверка станка, загрузка материала, установка параметров, проведение пробного запуска, контроль производительности и уборка в конце смены. Оборудование выполняет повторяющуюся работу; задача оператора — поддерживать безопасную, чистую и стабильную работу линии.
Для предприятий, поставляющих продукцию в гостиницы, больницы или розничные магазины, хорошо работающая машина для изготовления чехлов для унитазов превращает недорогие рулоны нетканого материала в стабильный поток готовой продукции с предсказуемой себестоимостью за единицу — с низкими трудозатратами, стабильным качеством и минимальным количеством отходов. Если вы оцениваете оборудование для новой производственной линии, приведенная выше таблица технических характеристик станет практичной отправной точкой для сравнения моделей.
Ищете надежного производителя оборудования для изготовления чехлов для сидений унитаза?
Компания JUJIN — это завод-изготовитель с более чем десятилетним опытом работы в сфере производства одноразового гигиенического оборудования. Ее инженеры могут порекомендовать подходящую модель — с ультразвуковой сваркой или клеевым соединением — в зависимости от вашего сырья, размеров изделия и целевого объема производства, а также оказать поддержку в установке и обучении операторов.
Электронная почта: sales5@jujin-machine.com | WhatsApp: +86-13306111722
Часто задаваемые вопросы
Сложно ли освоить работу с устройством для изготовления чехлов для унитазов?
Нет. Современные машины используют сенсорное управление на базе ПЛК, и операторы только вводят параметры, загружают материал и контролируют результат. При надлежащем обучении большинство новичков начинают работать на линии самостоятельно в течение нескольких дней.
Какие сырьевые материалы мне понадобятся?
Нетканый материал из полипропилена (спанбонд) плотностью 20–40 г/м², плюс полиэтиленовая пленка, если вы производите водонепроницаемые чехлы карманного типа. В машинах клеевого типа используется ламинированная бумага или ламинированный нетканый материал вместе с разделительной бумагой (обычно шириной 1,5–2,5 см).
Сколько изделий в минуту оно может производить?
Типичные автоматические линии работают со скоростью 80–100 изделий в минуту, а производительность зависит от размера обложки и способа складывания. При правильной настройке машины процент брака обычно составляет 99% или выше.
Может ли одна машина производить изделия разных размеров?
Да. Операторы меняют длину, ширину, режим складывания и скорость на сенсорном экране, обычно за считанные минуты и без механической переналадки. Сохранение настроек в виде рецептов делает повторные заказы еще быстрее.
Сколько операторов потребуется?
Для автоматической машины по изготовлению чехлов для унитазов обычно требуется один оператор для контроля, соединения материалов и проверки качества. Для крупных заказов с частой сменой рулонов может потребоваться второй человек.
Какое ежедневное техническое обслуживание требуется?
В конце каждой смены очищайте устройство для запайки или клеевое сопло, протирайте датчики и удаляйте отходы из зоны резки. Еженедельная проверка лезвий, пресс-форм и натяжных роликов обеспечивает бесперебойную работу линии.
Можно ли его подключить к упаковочной машине?
Да. Механизм конвейера машины для изготовления чехлов для унитазов предназначен для соединения с упаковочными машинами, формируя полностью автоматизированную производственную линию от сырья до упакованного продукта.


