


Ekstrüzyon Kaplama ve Ekstrüzyon Laminasyon Arasındaki Temel Farklar
Dokuma olmayan kumaş işlemede sürekli karşımıza çıkan iki terim vardır: ekstrüzyon kaplama ve ekstrüzyon laminasyon. Aynı makine ailesini, aynı erimiş polimeri ve aynı soğutulmuş baskı noktasını paylaşsalar da, farklı işler yaparlar. Bu kılavuz, iki işlemi karşılaştırır ve dokuma olmayan kumaş ekstrüzyon laminasyonunun pratik açıdan avantajlarını ve dezavantajlarını inceler. Okuyucular, hangi işlemin hangi ürüne uygun olduğunu, ödünleşmelerin maliyet ve kaliteyi nasıl etkilediğini ve ekipman tedarik ederken nelere dikkat edilmesi gerektiğini öğreneceklerdir.
Her iki işlem de aynı temel makine yapısını kullanır: reçineyi eriten ve homojenleştiren bir ekstrüder, erimiş reçineyi ince bir perde halinde yayan düz bir oluklu kalıp ve su soğutmalı bir soğutma silindiri ve bir basınç silindiri tarafından oluşturulan bir sıkıştırma noktası. Açma standları, gerilim kontrolü, kenar kesimi ve bir sarıcı hattı tamamlar. Kaplama ve laminasyon arasındaki tek yapısal fark, sıkıştırma noktasına beslenen şerit sayısıdır. Sadece kaplama yapılan hatlarda şerit aynı yoldan girer ve çıkar; laminasyon hatlarında ikinci şerit, her ikisinin de sıkıştırma noktasında polimerle buluşacağı şekilde geçirilir.
Önemli Noktalar
Ekstrüzyon kaplama, erimiş polimer tabakasını tek bir alt tabaka üzerine uygular; laminasyon ise polimeri iki alt tabaka arasında bir bağlayıcı tabaka olarak kullanır.
Dokumasız ekstrüzyon laminasyonunun avantajları ve dezavantajları, belirli bir ürün için doğru işlem olup olmadığını belirler: başlıca ödünleşmeler, yapışma mukavemeti ve hız ile ısıya maruz kalma ve kaplama kontrolü arasındadır.
Dokumasız kumaş endüstrisinde laminasyon, tutkal gerektirmemesi, su geçirmezliği, yüksek hızlı yapıştırma özelliği ve elde edilen laminatın yumuşak dokusu nedeniyle değerlidir.
Erime sıcaklığı, baskı basıncı ve soğutma silindiri sıcaklığı gibi işlem parametreleri, laminatın yumuşak, güçlü ve homojen olup olmayacağını belirler.
Kaplama ve Laminasyon Arasındaki Fark Nedir?
Ekstrüzyon kaplama, erimiş termoplastiğin düz bir yarık kalıptan doğrudan kağıt, film, folyo veya dokuma olmayan kumaş gibi tek bir hareketli alt tabaka üzerine ekstrüde edildiği bir işlemdir. Polimer, soğutma silindiri ve basınç silindiri arasındaki sıkıştırma bölgesinde yüzeye iner, soğur ve alt tabakanın üzerinde ince, sürekli bir katman oluşturur. Polimer, eklenen fonksiyonel katmandır: sızdırmazlık, bariyer veya yüzey özellikleri sağlar. Alt tabaka, yüzey enerjisini artırmak ve erimiş polimerin yapışmasını iyileştirmek için korona deşarjı ile ön işlemden geçirilebilir.
Laminasyon, farklı bir amaçla aynı ekipman konseptini kullanır. Erimiş polimer, iki alt tabaka şeridi arasına ekstrüde edilir ve bunları birbirine bağlayan yapıştırıcı tabaka görevi görür. Montaj, presleme işleminden geçtikten ve soğuduktan sonra, sonuç üç katmanlı bir kompozittir: alt tabaka, polimer, alt tabaka. Reçine hem yapıştırıcı hem de bitmiş yapının orta katmanıdır. Kısacası, kaplama bir şeride bir katman eklerken, laminasyon iki şeridi aralarında polimer ile birleştirir.
Tipik işlem aralıkları, iki tekniğin pratikte neden birlikte kullanıldığını göstermektedir. LDPE için erime sıcaklığı genellikle 270–330 °C aralığında tutulur: polimerin akması ve yapışma için hafifçe oksitlenmesi için yeterince yüksek, hafif bir ağın liflerinin bozulmasını önlemek için yeterince düşük. Kaplama ağırlığı, ürünün ince, yumuşak bir yüzeye mi yoksa sert bir bariyere mi ihtiyacı olduğuna bağlı olarak genellikle 10 ile 40 g/m² (yaklaşık 10–40 µm film) arasında değişir. Kalıp ile sıkıştırma noktası arasındaki hava boşluğu, sıkıştırma basıncı ve soğutma silindiri sıcaklığı, operatörlerin bir üründen diğerine geçerken ayarladığı değişkenler kümesini tamamlar.
| Bakış açısı | Ekstrüzyon Kaplama | Ekstrüzyon Laminasyonu |
|---|---|---|
| İlgili alt tabakalar | Bir | İki |
| Polimerin rolü | Fonksiyonel yüzey katmanı | Bağlayıcı katman ve orta katman |
| Tipik çıktı | Kaplamalı tekli ağ | Yapıştırılmış çok katmanlı kompozit |
| Ortak ürünler | Kaplamalı film, kaplamalı kağıt, film yüzeyli dokusuz kumaş | Dokumasız kumaş + film, kağıt + folyo, film + film yapıları |
| Makine kurulumu | Bir rahatlama anı, küçük ısırığı besliyor. | İki çözülme birlikte biberleri besliyor. |
Tedarikçinin hangi iki teknikten bahsettiğini bilmek, kalite kontrolü ve adil karşılaştırma için önemlidir. Gerçekte tek bir sarım ünitesine sahip bir "laminasyon hattı" için verilen fiyat teklifi yalnızca kaplama yapabilir; iki sarım ünitesine sahip bir hat ise hem kaplama hem de laminasyon yapabilir. Kalınlık iddiaları, yapışma gereksinimleri ve ürün garantileri, iki yöntem için farklı şekilde ifade edilir; bu nedenle, farkı anlayan alıcılar, beklentilerin uyuşmamasından kaçınırlar.
Terimlerin kendileri, mühendislik ürünü lifli malzemeler etrafında tanımlanmıştır:ISO 9092, dokuma olmayan malzemeleri tanımlayan uluslararası standarttır.Bunları, dokuma, örme ve kağıt yapımı hariç, fiziksel veya kimyasal yollarla yapısal bütünlük sağlanan, mühendislik ürünü lifli yapılar olarak tanımlar. Endüstri birlikleri gibi kuruluşlar...Dokumasız Kumaşlar Sanayi BirliğiVeEDANA, dokuma olmayan kumaşlar ve ilgili endüstriler birliği.Dönüştürücülerin süreçleri karşılaştırırken kullandığı arka plan verilerini yayınlayın.
Dokumasız Kumaş Dönüştürme İşleminde İki Terim Örtüştüğünde
Günlük fabrika dilinde, iki işlem arasındaki sınır genellikle belirsizdir. Dokuma olmayan bir kumaşı besleyen ve üzerine erimiş PE filmi presleyen hijyenik arka yüzey hattı, teknik olarak ekstrüzyon kaplamadır, çünkü yalnızca tek bir alt tabaka vardır. Birçok dönüştürücü hala buna laminasyon diyor çünkü çıktı lamine edilmiş, film yüzeyli bir kumaştır. Bu karışıklık fabrika katında pek önemli değil, ancak alıcılar özellikleri karşılaştırırken önem kazanıyor.
Pratik gerçek şu ki, çoğu modern hat her iki işlemi de yapabilir. Ekstrüder, oluklu kalıp, soğutma silindiri ve sıkıştırma ünitesi aynıdır; fark, ikinci bir açıcının sıkıştırma ünitesini besleyip beslememesindedir. İki açıcıya ve değiştirilebilir moda sahip bir ekstrüzyon laminasyon makinesi, tek bir şerit üzerinde tek bir çalıştırmada kaplama yapabilir ve bir sonraki çalıştırmada iki şerit üzerinde laminasyon yapabilir. Bu nedenle, makine alıcıları satın almadan önce ihtiyaç duydukları açıcı sayısını, mevcut modları ve alt tabaka genişliğini doğrulamalıdır.
Hijyen ürünleri için tipik bir dokusuz kompozit üretim hattı, bu örtüşmeyi göstermektedir. Kumaş genellikle spunbond veya SMS dokusuz kumaştır ve film LDPE'dir. Kaplama modunda, film dokusuz kumaşın üzerine yerleştirilerek bebek bezlerinde ve hijyenik pedlerde kullanılan sızdırmaz arka tabaka oluşturulur. Laminasyon modunda ise, başka bir dokusuz kumaş veya mendil gibi ikinci bir kumaş aynı kıskaçtan geçirilerek mendiller veya tıbbi ürünler için yapıştırılmış bir kompozit üretilir. Bu nedenle aynı hat her iki ürün ailesine de hizmet eder; bu da ekipman esnekliğinin gerçek bir ticari avantaj olmasının nedenidir.
Bir tesisin tamamı için modlar arasındaki seçim nadiren sabittir. Sabahları bebek bezi arka yüzeyleri üreten bir dönüştürücü, makine her iki iş için de reçeteleri sakladığı sürece, birkaç dakika süren bir geçişle çift şeritli ıslak mendil kompozitine geçebilir. Bu esneklik, dokunmatik ekranlı reçete depolama özelliğine sahip tam servo hatların hijyen sektöründe standart haline gelmesinin nedenlerinden biridir: donanım değişmez, sadece sarımlar ve saklanan parametreler değişir.
Teknik birlikler gibiTAPPI, dönüştürme ve ambalajlama endüstrisi için teknik bir birliktir.Aynı ekipman üzerinde hem kaplama hem de laminasyon modlarını kapsayan kapsamlı ekstrüzyon kaplama bilgisine sahip olmak.
Dokumasız Kumaşlar İçin Ekstrüzyon Laminasyonunun Avantajları ve Dezavantajları
Süreç anlaşıldıktan sonra, karar dengeli bir değerlendirmeye kalır. Her ürün için en iyi tek bir dönüştürme yöntemi yoktur; her biri bir özelliği diğerine karşı feda eder. Aşağıdaki avantajlar ve sınırlamalar, sürecin üretimde gerçek dokunmamış malzemeler üzerinde nasıl davrandığını yansıtır ve alıcıların fiyat tekliflerini karşılaştırırken dikkate aldıkları faktörlerdir.
Artıları
Tutkal gerektirmeyen, mekanik olarak sabitlenmiş bağ.Polimer kumaşla buluştuğunda erimiş halde olduğundan, lif yapısına nüfuz eder ve soğudukça yapışır. Başarısız olabilecek bir yapıştırıcı tabakası, çözücü veya kurutma fırını yoktur. Bağlantı, püskürtme veya kaplama yapıştırıcılarla elde edilmesi zor olan, tüm genişlik boyunca süreklidir.
Tek adımda su geçirmez bariyer.Sürekli polimer film, doğal olarak su geçirmez ve sıvıya dayanıklıdır; bu da bebek bezi arka yüzeyleri, tıbbi örtüler ve ambalaj astarları için tam olarak gereken özelliktir.
Yüksek tek geçiş hızı.Laminasyon işlemi yüksek hat hızında tek geçişte gerçekleştiğinden, hacim arttıkça birim maliyet düşer. Yüksek hızlı modeller 100 m/dak ve üzeri hızlar için derecelendirilmiştir.
Yumuşak dokunuşlu.Kumaş ve film arasında yapıştırıcı tabaka bulunmadığı için laminat esnek ve şekil alabilir özelliğini korur; bu da hijyen ve tıbbi ürünler için önemli bir özelliktir.
Dijital kontrol ile tutarlı kalite.Servo tahrikli gerilim ve dokunmatik ekran parametre girişi, şeridi düz tutar ve kaplamanın homojen olmasını sağlayarak gerilme, kırışma ve kalınlık değişiminden kaynaklanan israfı azaltır.
Maliyet açısından bakıldığında, bu süreç malzeme listesinden tüm maliyet kalemlerini ortadan kaldırır. Yapıştırıcı, çözücü, kaplama istasyonu ve kurutma fırını yoktur; polimer film, peletlerden hat üzerinde üretilir. Yüksek hacimli dönüştürme işlemlerinde, düşük malzeme maliyeti ve tek geçişte hız kombinasyonu genellikle belirleyici faktördür.
Geri dönüştürülebilirlik potansiyeli.PE bazlı bir ağ üzerine PE film gibi tek malzemeli yapılar, yeniden işleme sırasında yabancı bir yapıştırıcının ayrılması gerekmediği için, yapıştırılmış çok katmanlı kompozitlere göre geri dönüştürülmesi daha kolaydır.
| Avantaj | Pratikte Ne Anlama Geliyor? |
|---|---|
| Tutkalsız bağ | Sürekli mekanik bağ, yapıştırıcı veya çözücü maliyeti yok. |
| Su geçirmez bariyer | Aynı aşamada sıvıya dayanıklı yüzey oluşturuldu. |
| Yüksek hız | Tek geçişli üretim, birim maliyetini düşük tutar. |
| Yumuşak dokunuş | Yapıştırıcı tabakası yok, esnek ve dökümlü laminat |
| Tutarlılık | Servo gerilim kontrolü ve dijital kontrol, israfı azaltır. |
| Geri dönüştürülebilirlik | Tek malzemeli yapılar geri dönüştürülmesi daha kolaydır. |
Dezavantajları
Kumaşın ısıya maruz kalması.Polimerin akması ve bağlanması için yeterince sıcak olması gerekir; LDPE için bu sıcaklık genellikle 270–330 °C aralığındadır. Hafif dokusuz kumaşlar, erime sıcaklığı alt tabakaya uygun değilse büzülebilir, sertleşebilir veya lif hasarı görebilir; bu nedenle ince kumaşlar dikkatli parametre kontrolü gerektirir. 30 g/m²'nin altındaki kumaşlar için operatörler genellikle aralığın alt ucunda çalışır ve lifin erime noktasına yakın kalma süresini sınırlamak için hava boşluğunu kısaltır.
Nefes alabilirliği azalmış.Sürekli bir film nem buharını engeller. Nefes alabilirlik daha ince kaplamalar veya modifiye reçinelerle ayarlanabilir, ancak yapışkan nokta bağlamanın açık yapısına ulaşamaz. Nefes alabilen giyim filmleri gibi hava veya nem buharının geçmesi gereken ürünler genellikle delikli filmlere veya farklı bir bağlama yöntemine ihtiyaç duyar.
Kaplama kalınlığı kontrolü.Düzgün kalınlık, kalıp aralığına, ekstrüder çıkışına ve hat hızının dengede kalmasına bağlıdır. Bunu doğru yapmak, süreç deneyimi ve eski makinelerde sürekli operatör dikkati gerektirir. Modern makineler, ekstrüder hızını hat hızına bağlayarak hedef ağırlığı koruyarak döngüyü otomatik olarak tamamlar.
Daha yüksek başlangıç yatırımı.Bir ekstrüder, oluklu kalıp, soğutma silindiri ve gerilim sistemi, basit bir yapıştırıcı laminasyon makinesinden daha pahalıdır. Yatırımın geri dönüşü, daha düşük satın alma fiyatından değil, daha düşük malzeme maliyetinden ve daha yüksek hızdan gelir.
Desen esnekliği sınırlıdır.Bu işlem sürekli bir film oluşturur. Seçici veya desenli yapıştırma gerektiren uygulamalar, yapıştırıcının yalnızca ihtiyaç duyulan yerlere uygulanabildiği yapıştırıcı laminasyonu ile daha iyi sonuç verir.
Süreç uzmanlığı gereklidir.Sıcaklık aralıkları, sıkıştırma basıncı, hava boşluğu ve gerilim birbirleriyle etkileşim halindedir. Parametre kılavuzu ve devreye alma desteği sağlayan bir üretici, öğrenme sürecini önemli ölçüde kısaltır.
| Sınırlama | Üretimi Nasıl Etkiliyor? |
|---|---|
| Isıya maruz kalma | Hafif ağlar, erime sıcaklığı çok yüksekse büzülebilir veya sertleşebilir. |
| Nefes alabilirliğin azalması | Sürekli film buharı engeller; yalnızca kısmen ayarlanabilir. |
| Kalınlık kontrolü | Dengeli kalıp aralığı, çıktı ve hat hızı gerektirir. |
| İlk yatırım | Yapıştırıcı laminasyon makinelerine göre daha yüksek yatırım maliyeti. |
| Desen esnekliği | Sürekli film; seçici veya desenli yapıştırma yok. |
| Süreç uzmanlığı | Birbiriyle etkileşim halinde olan parametreler, eğitimli operatörler gerektirir. |
Bu ödünleşmeler gerçek ürünlere nasıl yansıyor?
Bu karşılaştırma, ürünlere uygulandığında somutlaşır. Bebek bezi arka yüzeyinin sızdırmaz bir filme, yüksek üretim kapasitesine ve yumuşak bir dokuya ihtiyacı vardır; bu da doğrudan sürecin güçlü yönleriyle ilgilidir. Cerrahi örtünün ise sıvı direncine ve resmi olarak derecelendirilmiş bir bariyer seviyesine ihtiyacı vardır;tıbbi önlüklerle ilgili düzenleyici kılavuzBu durum, söz konusu koruyucu malzemelerin karşılaması gereken kabul görmüş bariyer seviyelerini açıklamaktadır. Buna karşılık, nefes alabilen bir ambalaj veya giyim kumaşı, yapışkan nokta bağlama yöntemiyle daha iyi sonuç verebilir, çünkü sürekli bir film, ürünün ihtiyaç duyduğu buhar transferini engelleyecektir.
Aynı mantık sıcaklığa duyarlı malzemeler için de geçerlidir. Eğer alt tabaka erimiş filmin ısısına dayanamıyorsa, yapıştırıcı laminasyon veya film laminasyon daha güvenli bir yöntemdir. Kısacası, ürünün yüksek hacimde güçlü, sürekli ve su geçirmez bir bağa ihtiyacı olduğunda laminasyon daha avantajlıdır; nefes alabilirlik, desen veya ısı hassasiyeti gereksinimlerin baskın olduğu durumlarda ise alternatif yöntemler daha avantajlıdır.
Aynı teknoloji, öncelikleri biraz farklı olan üç sektöre hizmet ediyor. Hijyen ürünlerinde, laminat arka tabakayı oluşturuyor: sızdırmazlığı sağlarken cilde karşı yumuşak bir his vermesi gereken bir yapı; bu da ince, hafif bir kaplamayı tercih ediyor. Tıbbi ürünlerde, örtüler ve önlükler uzun süren işlemler için sıvı bariyerini konforla birleştiriyor; bu nedenle film ağırlığı ve kumaşın temel ağırlığı, örtücülük ve nefes alabilirlik ile dengeleniyor. Ambalajda ise laminat, yumuşaklıktan ziyade nem bariyeri ve mekanik dayanıklılığı nedeniyle seçiliyor; bu nedenle kaplama genellikle daha kalın ve alt tabaka daha ağır oluyor.
| Ürün Senaryosu | Önerilen Süreç | Sebep |
|---|---|---|
| Sızdırmaz hijyenik arka yüzey | Ekstrüzyon kaplama veya laminasyon | Sürekli su geçirmez film, yumuşak dokunuş, yüksek hız |
| Cerrahi örtü veya izolasyon önlüğü | Ekstrüzyon kaplama veya laminasyon | Kademeli koruma seviyesine sahip sürekli sıvı bariyeri |
| Nefes alabilen giysi veya filtre | Yapıştırıcı nokta bağlama | Açık ve nefes alabilen yapıyı korur. |
| Sıcaklığa duyarlı ağ | Film veya yapıştırıcı laminasyon | Ağın erime ısısına maruz kalmasını önler. |
| Seçici veya desenli bağ | Yapıştırıcı laminasyon | Yapıştırıcı sadece gerekli yerlere uygulanmalıdır. |
Yukarıdaki karar kılavuzu yaygın durumları kapsıyor, ancak sıra dışı ürünler daha yakından incelenmeyi gerektiriyor. Yüksek elastikiyetini koruması gereken bir kumaş veya ısıya duyarlı katkı maddeleri içeren bir ağ, erimiş filmden sağ çıkamayabilir. Bu gibi durumlarda, dönüştürücüler ekipmana karar vermeden önce küçük bir deneme yaparlar, çünkü üretim hattında başarısız bir bağ, reddedilen bir numuneden daha pahalıya mal olur.
Ekipmanı Satın Almadan Önce Nelere Dikkat Edilmeli?
Alıcılar öncelikle hedef ürünü tanımlayarak başlamalıdır: web genişliği, kaplama kalınlığı aralığı, gerekli çıktı ve hem kaplama hem de laminasyon modlarına ihtiyaç duyulup duyulmadığı. Bu dört yanıt, ekipman listesini diğer tüm adımlardan daha hızlı bir şekilde daraltır. Sürecin ürünlerine uygun olduğuna karar veren alıcılar için, ekipman seçimi, avantajların ne kadarının gerçekleştirileceğini ve sınırlamaların ne kadarının yönetilebileceğini belirler. Örneğin, birden fazla ürün için reçeteleri saklayan bir makine, sürecin sınırlı desen esnekliğini bir kısıtlama yerine bir planlama avantajına dönüştürür.
| Faktör | Neleri Kontrol Etmeli |
|---|---|
| Kaplama ve laminasyon modu karşılaştırması | Sarma sayısı; hat kaplama, laminasyon veya her ikisini de yapabilir mi? |
| Çalışma genişliği | Ham maddenin genişliğine uygun malzeme seçin; kompakt hatlar genellikle 600 mm'ye kadar malzeme işleyebilir. |
| Üretim hızı | Nominal m/dak değerini kontrol edin; yüksek hızlı modeller 100 m/dak'ya ulaşır. |
| Kalınlık kontrolü | Kalıp aralığı, ekstrüder hızı ve hat hızı ayarlanabilir olmalıdır. |
| Gerilim kontrolü | Servo veya silindir tahrikli sistemler gerilmeyi ve kırışmayı önler. |
| Isı yönetimi | Hafif dokusuz kumaşlar için güvenli erime aralıklarını doğrulayın. |
| Güç kaynağı | Yerel voltajla eşleşsin, örneğin 380 V / 50 Hz. |
| Satış sonrası destek | Garanti, kurulum kılavuzu, yedek parçalar ve eğitim |
Toplu halde ekstrüzyon laminasyon makinesi satın alırken, alıcılar tam teknik özellik sayfasını, işlem parametrelerini ve kendi malzemeleri üzerinde deneme çalışmasını talep etmelidir. Sipariş vermeden önce kaliteyi doğrulamak için, kısa listeye alınan üreticiler arasında kaplama homojenliğini ve soyulma mukavemetini karşılaştırmak pratik bir yöntemdir. Bu noktaların yapılandırılmış bir karşılaştırması, yukarıdaki teknik tabloyla birlikte, herhangi bir satın alma kararından önce eksiksiz bir tablo sunar. Ayrıca, kalınlık değişiminin en çok meydana geldiği başlatma ve kapatma sırasında makinenin nasıl davrandığını da sorun.
Satış sonrası koşullar, donanım kadar önemlidir. Standart bir garanti süresi, belgelenmiş kurulum talimatları, yedek parça bulunabilirliği ve operatör eğitimi, güvenilir bir tedarikçinin pratik göstergeleridir. Birbiriyle etkileşimli parametrelere sahip bir işlem için, alıcının ilk günlerde istikrarlı kaplama ağırlığına ulaşmasına yardımcı olan devreye alma desteği, genellikle deneme atıklarının azalmasıyla kendini amorti eder.
Çözüm
Ekstrüzyon kaplama ve ekstrüzyon laminasyon, farklı yapılara hizmet eden yakın akraba işlemlerdir: kaplama, tek bir kumaşa polimer tabakası eklerken, laminasyon iki kumaşı aralarında polimer olacak şekilde birleştirir. Dokuma olmayan kumaş dönüştürücüler için, dokuma olmayan kumaş ekstrüzyon laminasyonunun avantaj ve dezavantajlarını değerlendirmek, birkaç açık denge noktasına indirgenir: yüksek hızda güçlü, tutkalsız, su geçirmez bir bağ, ısıya maruz kalma, nefes alabilirlik sınırları ve daha yüksek başlangıç yatırımı ile dengelenmelidir. Hacimli üretimde sürekli bariyer performansı gerektiren ürünler bu işlemden en çok fayda görür; nefes alabilirlik veya seçici bağlama gerektiren ürünler için başka yöntemler daha uygun olabilir. Makine alıcıları için pratik sorular basittir: tek veya çift kumaş, hangi kaplama aralığı, hangi hız ve hangi satış sonrası destek. Temsili malzeme ile kısa bir deneme, sermaye yatırmadan önce seçimi doğrulamak için en ucuz yoldur. Doğru makine ve doğru işlem parametreleriyle, laminasyon, dokuma olmayan kumaşı bitmiş, yüksek performanslı bir kompozite dönüştürmenin en güvenilir yollarından biri olmaya devam etmektedir.
Sıkça Sorulan Sorular
Dokumasız kumaşlar için ekstrüzyon laminasyonunun avantajları ve dezavantajları nelerdir?
Başlıca avantajları, yapıştırıcı gerektirmeyen güçlü bağ, su geçirmez bariyer, yüksek hız ve yumuşak dokunuş hissidir. Başlıca dezavantajları ise hafif dokumaların ısıya maruz kalması, nefes alabilirliğin azalması, kalınlık kontrolü gereksinimleri ve daha yüksek başlangıç yatırımıdır.
Ekstrüzyon kaplama ile ekstrüzyon laminasyon arasındaki fark nedir?
Ekstrüzyon kaplama, erimiş bir polimer tabakasının tek bir alt tabaka üzerine uygulanmasıdır. Laminasyonda ise polimer, iki alt tabaka arasına ekstrüde edilir ve burada kompozitin bağlayıcı tabakası ve orta tabakası görevi görür.
Ekstrüzyon laminasyonu, yapıştırıcı laminasyonundan daha mı güçlüdür?
Sürekli, tam genişlikte bağlar için, erimiş polimerin mekanik olarak sabitlenmesi genellikle yapıştırıcı hattından daha güçlü ve daha tutarlıdır. Bununla birlikte, yapıştırıcı laminasyon, işlemin yapamadığı seçici ve desenli bağlamaya olanak tanır.
Bu işlem nefes alabilen dokusuz kumaşlar üretebilir mi?
Evet, bir dereceye kadar. Nefes alabilirlik, film kalınlığı ve reçine seçimiyle ayarlanır, ancak sürekli bir film her zaman yapıştırıcı nokta bağlamasına göre daha fazla buharı engelleyecektir.
Isı, dokusuz kumaşlara zarar verir mi?
Hafif dokusuz kumaşlar, erime sıcaklığı çok yüksekse büzülebilir veya sertleşebilir. Sıcaklığı alt tabakaya uygun hale getirmek, tipik olarak LDPE için 270–330 °C aralığında, riski kontrol altında tutar.
Hangi polimerler kullanılıyor?
LDPE, yumuşak, su geçirmez ve ekonomik olması nedeniyle en yaygın kullanılan malzemedir. LLDPE, PP, EVA ve EMA ise dayanıklılık, ısı direnci veya özel yapışma gerektiğinde kullanılır.
Bir hat ne kadar hıza ulaşabilir?
Üretim hızları makine tasarımına ve malzemeye bağlıdır. Yüksek hızlı ekstrüzyon laminasyon makineleri, hijyen ve tıbbi malzemeler için tam servo kompakt hatlarda tipik olan 100 m/dak hıza sahiptir.
Güvenilir Dokumasız Ekstrüzyon Laminasyon Makinesi Üreticisi mi Arıyorsunuz?
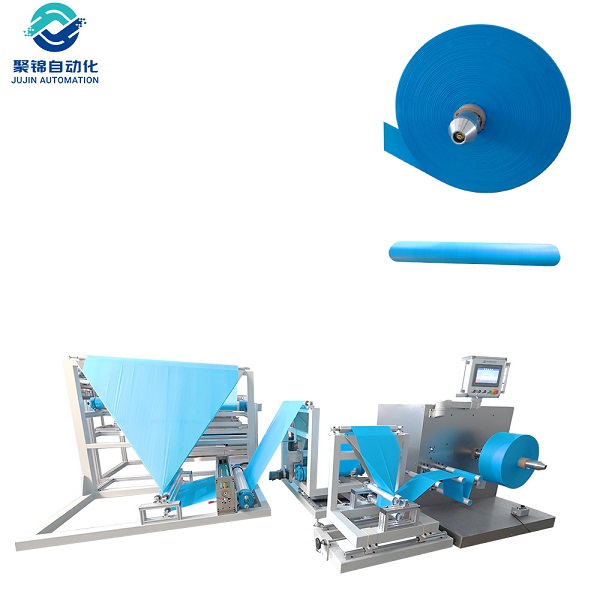
JUJIN Automation, dokuma olmayan kumaş makineleri araştırma ve üretiminde 18 yıllık deneyime sahiptir. Tam servo yüksek hızlı dokuma olmayan kompozit makinesi, kimyasal yapıştırıcı kullanmadan, dakikada 100 metreye varan hızda PE/PP filmi dokuma olmayan kumaşlara lamine eder; dokunmatik ekran kontrolü, 3 tonluk kaynaklı çerçeve ve küresel teslimat desteği sunar. Alıcılar sipariş vermeden önce teknik özellikler, proses parametreleri ve örnek denemeleri talep edebilirler.


