


Dokumasız Ekstrüzyon Laminasyonu: İşlem, Faydaları ve Uygulamalarına Dair Kapsamlı Bir Kılavuz
Her gün milyonlarca hijyen ürünü, tıbbi önlük ve endüstriyel ambalaj malzemesi sessiz bir endüstriyel aşamaya bağlıdır: yumuşak dokusuz kumaş rulosu, ince bir erimiş polimer tabakasıyla buluşur ve saniyenin çok küçük bir bölümünde birbirine preslenir. Bu aşamaya presleme denir.Dokumasız Ekstrüzyon Laminasyonuve arkasındaki ekipman birekstrüzyon laminasyon makinesiBu kılavuz, sürecin nasıl işlediğini, hangi malzemelerin kullanıldığını, üreticilerin neden bu yöntemi tercih ettiğini ve bitmiş laminatların nerelerde kullanıldığını açıklamaktadır. Alıcılar ayrıca laminat satın alma konusunda pratik bilgiler de bulacaklardır.ekstrüzyon laminasyon makinesiüretim hatları için.
Önemli Noktalar
Bu işlemde, dokunmamış bir kumaş, yapıştırıcı kullanılmadan, tek bir sürekli adımda erimiş bir polimer filme bağlanır.
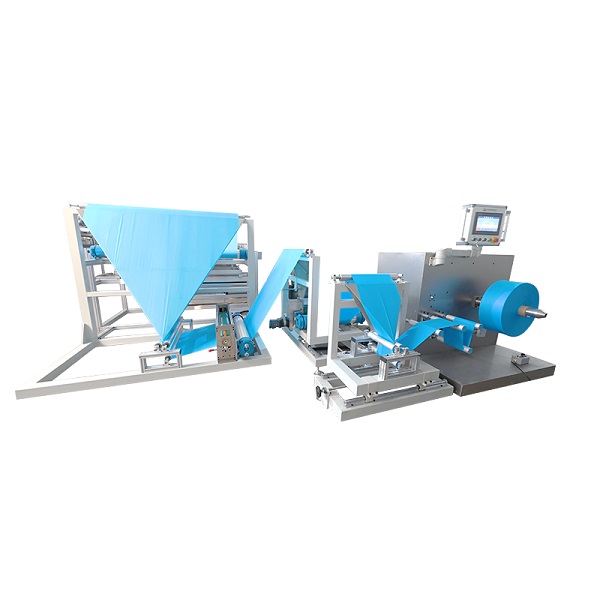
Ana üretim hattı bir açıcı, düz kalıplı bir ekstrüder, soğutmalı bir sıkıştırma ünitesi ve bir sarıcıdan oluşur; gerilim ve sıcaklık kontrolü kaliteyi belirler.
Tutkal kullanılmadan yapılan yapıştırma, yapıştırıcıyla yapılan laminasyona göre daha düşük işletme maliyetiyle güçlü, su geçirmez ve genellikle nefes alabilen laminatlar oluşturur.
Lamine edilmiş dokusuz kompozitlerin en büyük üç uygulama alanı hijyen, tıp ve ambalajlamadır.
Dokumasız Ekstrüzyon Laminasyonu Nedir?
Dokumasız Ekstrüzyon LaminasyonuBu, erimiş polimer tabakasının düz bir yarık kalıptan hareketli dokusuz bir alt tabakaya ekstrüde edildiği bir dönüştürme işlemidir. Polimer perdesi ve kumaş, soğutulmuş bir silindir ve bir basınç silindiri tarafından oluşturulan bir sıkıştırma noktasından birlikte geçer ve burada sıcak film lif yüzeyine bastırılır. Film soğudukça, üründe tutkal, çözücü veya yapıştırıcı olmadan mekanik ankraj yoluyla kumaşa kilitlenir. Sonuç, dokusuz kumaşın yumuşaklığını ve mukavemetini koruyan ve polimer filmin bariyer performansını ekleyen kompozit bir tabakadır.
Dokumasız kumaşlar kendi başlarına şu şekilde tanımlanır:ISO 9092, dokuma olmayan malzemeleri tanımlayan uluslararası standarttır.Dokuma, örme ve kağıt yapımı hariç, fiziksel veya kimyasal yöntemlerle yapısal bütünlük kazandırılmış, mühendislik ürünü lifli yapılar olarak tanımlanır.Dokumasız Kumaşlar Sanayi BirliğiVeEDANA, dokuma olmayan kumaşlar ve ilgili endüstriler birliği.Dokumasız kumaşların nasıl üretildiği ve kullanıldığına dair ayrıntılı bilgiler yayınlamak.ekstrüzyon laminasyon makinesiLaminasyon işlemini tek bir hat üzerinde gerçekleştirir: kumaşı açma, filmi ekstrüde etme, yapıştırma, soğutma ve tekrar sarma.
Süreç Nasıl İşliyor — Adım Adım
Makine yerleşimleri farklılık gösterse de, her laminasyon hattı aynı mantıksal sırayı izler. Aşağıdaki adımlar tipik bir tek taraflı hattı açıklamaktadır.
Rahatlama.Dokumasız alt tabaka bir açma standına monte edilir. Kompakt hatlarda yaklaşık 800 mm çapa kadar rulolar yaygındır, çünkü daha büyük bir rulo daha az geçiş anlamına gelir.
Yüzey işlemi (isteğe bağlı).Korona işlemi, kumaşın yüzey enerjisini artırarak, polipropilen gibi düşük enerjili polimerler üzerinde erimiş filmin yapışmasını iyileştirir.
Polimer ekstrüzyonu.PE veya PP peletleri, ekstrüderin ısıtılmış haznesinde eritilir, kirleticileri gidermek için filtrelenir ve düz bir yarık kalıptan homojen bir erimiş perde halinde pompalanır. Erime sıcaklıkları, LDPE için tipik olarak 270–330 °C aralığındadır; hafif dokusuz kumaşların kaplanmasında ise liflere ısı hasarını önlemek için daha düşük değerler tercih edilir.
Film uygulaması ve sıkıştırma yapıştırma.Erimiş film, suyla soğutulan bir soğutma silindiri ile bir basınç silindiri arasındaki sıkıştırma noktasında hareket eden kumaşla buluşur. Basınç, polimeri lif yüzeyine yerleştirir ve soğutma silindiri, filmi sabitlemek için ısıyı çeker.
Soğutma ve kenar düzeltme.Laminat soğutulur, kenarları çalışma genişliğine göre kesilir ve kesim artıkları iyi tasarlanmış hatlar üzerinde otomatik olarak uzaklaştırılır.
Sarım ve kalite kontrolü.Hazırlanan rulo sabit gerilim altında sarılır. Operatörler, kaplama ağırlığını, film kalınlığını ve yapışma mukavemetini spesifikasyona göre örnek olarak kontrol eder.
Üç proses değişkeni, kalite sorunlarının çoğunu kontrol ettikleri için özel dikkat gerektirir. Erime sıcaklığı, polimerin akması ve yapışma için hafifçe oksitlenmesi için yeterince yüksek, ancak dokusuz elyafların bozulmasını önleyecek kadar düşük olmalıdır. Kalıp ile baskı noktası arasındaki hava boşluğu, filmin ne kadar çekildiğini ve ne kadar oksidasyonun meydana geldiğini etkiler. Baskı noktası basıncı ve soğutma silindiri sıcaklığı, polimerin elyaf yüzeyine ne kadar derinlemesine nüfuz ettiğini ve laminatın ne kadar hızlı sertleştiğini belirler. Modern hatlarda bu değerler dijital olarak girilir ve otomatik olarak saklanır; bu nedenle kompakt bir makine tüm gün boyunca tutarlı rulolar üretebilir.
| Sahne | Ne oluyor | Tuş Kontrolü |
|---|---|---|
| Rahatlama | Dokumasız kumaş, üretim hattına beslenir. | Gerilim ve ağ hizalaması |
| Yüzey işlemi | Korona deşarjı yüzey enerjisini yükseltir. | Tedavi gücü ve hat hızı |
| Ekstrüzyon | Polimer erir ve yarık kalıptan dışarı çıkar. | Namlu ve kalıp sıcaklıkları |
| Meme başı bağlama | Film kumaşa bastırıldı, ardından soğutuldu. | Sıkıştırma basıncı, soğuk silindir sıcaklığı |
| Budama | Kenarlar, son genişliğe göre kesildi. | Kesme pozisyonu ve çıkarılması |
| Kıvrımlı | Rulolar halinde sarılmış laminat | Sarma gerilimi, rulo sertliği |
Teknik birlikler gibiTAPPI, dönüştürme ve ambalajlama endüstrisi için teknik bir birliktir.Ekstrüzyon kaplama konusunda kapsamlı bilgiye sahip olmak ve bu bilgiyi proses mühendislerinin bu parametreleri doğru şekilde ayarlamak için kullanmalarını sağlamak.
Ekstrüzyon Laminasyon Makinesinin Başlıca Bileşenleri
Makine seçeneklerini karşılaştıran alıcılar, her hatta aynı temel bileşenlerle karşılaşacaklardır; farklar hassasiyet, hız ve kontroldedir. Aşağıdaki tablo, her parçayı ve rolünü özetlemektedir.
| Bileşen | Birincil İşlev |
|---|---|
| Rahatlama standı ve web kılavuzu | Dokumasız kumaş rulosunu tutar ve şeridin hizalanmasını sağlar. |
| Gerilim kontrol sistemi | Gerilme ve kırışmayı önlemek için sabit bir gerilim sağlar; tam servo veya silindir tahrikli tipler en tutarlı sonuçları verir. |
| Ekstrüder | Polimeri kontrollü sıcaklıklarda eritir ve homojenleştirir. |
| Ekran değiştirici / erime filtresi | Erimiş maddeden kirleticileri ve jelleri uzaklaştırır. |
| Düz yuva kalıbı | Erimeyi homojen bir film tabakası halinde dağıtır; ayarlanabilir dudak kalınlığı kontrol eder. |
| Korona tedavi cihazı (isteğe bağlı) | Daha güçlü yapışma için alt tabaka yüzey enerjisini artırır. |
| Chill roll ve nip roll | Filmi kumaşa yapıştırın ve laminatın sertleşmesi için soğutun. |
| Kenar kesimi ve atıkların uzaklaştırılması | Temiz kenarlar ve istikrarlı çalışma için kenar çıtalarını kesin ve çıkarın. |
| Winder | Bitmiş laminatı sabit gerilimde sarar. |
| HMI dokunmatik ekran kontrolü | Hız, kaplama kalınlığı ve gerilim parametrelerini ayarlar. |
Modern kontrol sistemleri, bu bileşenlerin birlikte çalışma şeklini değiştirdi. Tam servo sürücüler, açma, ekstrüzyon ve sarma işlemlerini senkronize ederek, yüksek hızlarda bile malzemenin asla gerilmemesini veya kırışmamasını sağlar. Dokunmatik ekran paneli, farklı malzemeler için tarifleri saklar; böylece operatör, donanım değiştirmek yerine parametreleri değiştirerek, spunbond hijyenik laminattan daha sert bir ambalaj laminatına geçiş yapabilir. Bu sınıftaki kompakt yüksek hızlı hatlar, tipik olarak 800 mm çapa ve yaklaşık 600 mm genişliğe kadar ruloları 100 m/dak üretim hızıyla işler; bu da hacimli dönüştürme için birim maliyetini düşük tutar.
Dokumasız Ekstrüzyon Laminasyonunda Kullanılan Malzemeler
Bu süreçte iki malzeme ailesi önemlidir: dokusuz alt tabaka ve polimer film. Yaygın dokusuz alt tabakalar arasında spunbond polipropilen, meltblown, SMS (spunbond–meltblown–spunbond) ve spunlace bulunur. Polimer olarak genellikle düşük yoğunluklu polietilen (LDPE) tercih edilir; düşük maliyeti, kolay işlenmesi ve yumuşak dokusu nedeniyle seçilir. Daha fazla dayanıklılık, ısı direnci veya belirli bir filme yapışma gerektiğinde LLDPE, PP, EVA ve EMA kullanılır.
| Malzeme | Tipik Rol | Neden Kullanılıyor? |
|---|---|---|
| Spunbond PP dokusuz kumaş | Alt tabaka | Hijyen ve tıbbi ürünler için yumuşak, güçlü ve ekonomik bir taban. |
| Erimiş püskürtme | Alt tabaka | İnce lifler filtreleme ve bariyer özellikleri kazandırır. |
| SMS kompoziti | Alt tabaka | Tıbbi örtüler ve önlükler için bariyer ve dayanıklılığı bir arada sunar. |
| Spunlace | Alt tabaka | Üstün kaliteli ıslak mendiller ve giysiler için kumaş benzeri yumuşaklık. |
| LDPE | Film | En yaygın kaplama reçinesi; yumuşak, su geçirmez, düşük maliyetli. |
| LLDPE | Film | Dayanıklılığı ve delinmeye karşı direnci artırır. |
| PP | Film | Daha yüksek ısı direnci ve sertlik |
| EVA / EMA | Film | Zorlu yüzeylere daha iyi yapışma |
Kaplama kalınlığı, kalıp aralığına, ekstrüder çıkışına ve hat hızına bağlıdır. Dokumasız laminasyon için tipik değerler yaklaşık 10 ila 40 mikron arasında değişir; bu da yaklaşık 10-40 g/m² polimere karşılık gelir. Yumuşaklık ve nefes alabilirlik önemli olduğunda daha ince kaplamalar kullanılırken, daha kalın kaplamalar zorlu ambalajlama uygulamaları için daha sert bariyer filmler oluşturur.
Yapışma, yüzey enerjisi tarafından yönetilir. Polipropilen dokusuz kumaşların yüzey enerjisi düşüktür, bu nedenle kumaşı hazırlamak için korona işlemi kullanılır. Polietilen film, işlem görmüş bir yüzeye kolayca yapışır, ancak ağır kaplama ağırlıkları laminatı sertleştirebilir ve nefes alabilirliği azaltabilir, bu nedenle kaplama uygulamaya göre boyutlandırılır. Bağlanma gücü, yumuşaklık ve bariyer performansı arasındaki bu denge, proses mühendislerinin üretimden önce denemeler yapmasının ana nedenidir.
Dokumasız Ekstrüzyon Laminasyonunun Faydaları
Ekstrüzyon laminasyonunun popülaritesi, deneme çalışmasıyla doğrulanabilen ölçülebilir işlem ve ürün avantajlarına dayanmaktadır.
Tutkal gerektirmeyen, mekanik olarak sabitlenmiş bir bağ.Polimer kumaşla buluştuğunda erimiş halde olduğundan, lif yapısına nüfuz eder ve soğudukça yapışır. Bozulma riski olan bir yapıştırıcı tabakası yoktur, yönetilmesi gereken bir çözücü madde bulunmaz ve kumaşın dokusu yumuşak ve esnek kalır.
Dahili bariyer performansı.Sürekli polimer film, doğası gereği su geçirmez ve sıvılara karşı dayanıklıdır; bu da bebek bezi arka yüzeyleri ve cerrahi örtüler için tam olarak gereken özelliktir.
Ayarlanabilir nefes alabilirlik.Üreticiler, film kalınlığını, reçine seçimini ve işlem ayarlarını değiştirerek laminattan geçen nem buharı miktarını kontrol edebilirler.
Hat başına yüksek üretim.Laminasyon tek geçişte gerçekleştiği için, eski süreçlerdeki kaplama, kurutma ve yapıştırma adımları tek bir hat üzerinde gerçekleştirilir. Yüksek hızlı modeller, 100 m/dak ve üzeri üretim hızları için tasarlanmıştır.
Servo kontrolü ile tutarlı kalite.Servo tahrikli gerilim ve dokunmatik ekran parametre girişi, şeridi düz tutar ve kaplamanın homojen olmasını sağlayarak gerilme, kırışma ve kalınlık değişiminden kaynaklanan israfı azaltır.
Maliyet açısından bakıldığında, ekstrüzyon laminasyonu, malzeme listesinden tüm maliyet kalemlerini ortadan kaldırdığı için caziptir. Yapıştırıcı, çözücü, kaplama istasyonu ve kurutma fırını yoktur. Polimer film, peletlerden hat üzerinde üretildiği için stok, reçine ve dokusuz kumaş rulolarıyla sınırlıdır. Yüksek hacimli dönüştürme işlemlerinde, düşük malzeme maliyeti ve tek geçiş hızının birleşimi genellikle belirleyici faktördür.
| Fayda | Pratikte Ne Anlama Geliyor? |
|---|---|
| Yapıştırıcı gerektirmeyen bağ | Tutkal yok, çözücü yok, daha düşük malzeme maliyeti, daha yumuşak ürün. |
| Bariyer performansı | Tek adımda su geçirmez, sıvıya dayanıklı yüzey. |
| Ayarlanabilir nefes alabilirlik | Nem buharı transferi film ve işlemle ayarlanır. |
| Tek geçiş hızı | Tek bir hat, kaplama, kurutma ve yapıştırma adımlarını ortadan kaldırır. |
| Süreç tutarlılığı | Servo gerilim kontrolü ve dijital kontrol, israfı azaltır. |
| Geri dönüştürülebilirlik potansiyeli | Tek malzemeli PE laminatların geri dönüşümü daha kolaydır. |
Lamine Dokumasız Kompozitlerin Uygulamaları
Son işlem görmüş laminatlar, her birinin kendine özgü gereksinim profili olan üç ana sektörde ürünlere dönüştürülür.
| Sektör | Tipik Ürün | Temel Gereksinim |
|---|---|---|
| Hijyen | Bebek bezi arka çarşafları, hijyenik pedler, yetişkin idrar kaçırma pedleri | Sızdırmaz film, yumuşak dokusuz kumaş |
| Tıbbi | Cerrahi örtüler, izolasyon önlükleri, steril yatak çarşafları | Sıvı direnci, temiz yüzey, bariyer seviyesi |
| Ambalajlama | Su geçirmez astarlar, nem çekici ambalajlar, inşaat sargıları | Nem bariyeri, yırtılma dayanımı |
| Endüstriyel | Koruyucu giysiler, yatak örtüleri, filtrasyon kompozitleri | Dayanıklılık ve özel tasarlanmış bariyer |
Hijyen ürünlerinde laminat genellikle arka tabakayı oluşturur: bu yapı, cilde karşı yumuşak bir his verirken sızıntıya karşı da direnç göstermelidir. Tıbbi ürünlerde ise aynı teknoloji, uzun süren işlemler için sıvı bariyeri ve konforu birleştiren örtüler ve önlükler üretir. Ambalajda ise laminat, yumuşaklıktan ziyade nem bariyeri ve mekanik dayanıklılığı nedeniyle seçilir; bu nedenle kaplama genellikle daha kalın ve alt tabaka daha ağırdır.
Tıbbi kullanımda, önlük ve örtülerin sıvıya dayanıklılık performansı resmi olarak derecelendirilir.Tıbbi önlüklerle ilgili düzenleyici kılavuzKoruyucu giysilerin karşılaması gereken kabul görmüş bariyer seviyelerini açıklayan bu metinde, lamine edilmiş dokusuz kumaşların genellikle bu sınıflandırmanın belirli bir seviyesine ulaşacak şekilde tasarlandığı belirtiliyor.
Ekstrüzyon Laminasyon Makinesi Nasıl Seçilir?
Doğru olanı seçmekekstrüzyon laminasyon makinesiFiyat, ürün çeşitliliğine, fabrika düzenine ve hedef üretim miktarına bağlıdır. Alıcılar genellikle fiyat teklifi istemeden önce aşağıdaki faktörleri değerlendirirler.
| Faktör | Neleri Kontrol Etmeli |
|---|---|
| Çalışma genişliği | Ham maddenin genişliğine uygun malzeme seçin; kompakt hatlar genellikle 600 mm'ye kadar malzeme işleyebilir. |
| Üretim hızı | Nominal m/dak değerini kontrol edin; yüksek hızlı modeller 100 m/dak'ya ulaşır. |
| Kaplama kalınlığı kontrolü | Kalıp aralığı, ekstrüder hızı ve hat hızı ayarlanabilir olmalıdır. |
| Gerilim kontrolü | Servo veya silindir tahrikli sistemler gerilmeyi ve kırışmayı önler. |
| Yüzey uyumluluğu | Spunbond, meltblown, SMS ve spunlace'in desteklendiğini doğrulayın. |
| Güç kaynağı | Yerel voltajla eşleşsin, örneğin 380 V / 50 Hz. |
| Ayak izi ve ağırlık | Zemin alanı ve temel gereksinimlerini kontrol edin. |
| Satış sonrası destek | Garanti süresi, kurulum kılavuzu ve yedek parça bulunabilirliği |
Toplu alım yaparken, alıcılar tam teknik özellik sayfasını, işlem parametrelerini ve kendi malzemeleri üzerinde bir deneme çalışmasını talep etmelidir. Sipariş vermeden önce kaliteyi doğrulamak için, kısa listeye alınan üreticiler arasında kaplama homojenliğini ve soyulma mukavemetini karşılaştırmak pratik bir yöntemdir.
Son olarak, alıcılar makinenin kendisinin ötesine bakmalıdır. Garanti süresi, yedek parça bulunabilirliği, kurulum dokümantasyonu ve operatör eğitimi hakkında bilgi edinmelidirler. Ekstrüzyon laminasyon hattı için, işlem bilgisi donanım kadar önemlidir; bu nedenle, parametreleri açıklayan ve devreye alma desteği sunan bir üretici genellikle daha hızlı bir üretim artışı sağlar. Yukarıdaki teknik tabloyla birlikte bu ticari noktaların yapılandırılmış bir karşılaştırması, herhangi bir satın alma kararından önce eksiksiz bir tablo sunar.
Çözüm
Dokumasız Ekstrüzyon Laminasyonuİki basit malzemeyi güvenilir bir kompozite dönüştüren, olgunlaşmış ve ölçülebilir bir dönüştürme teknolojisidir. Dokumasız bir alt tabaka yumuşaklık, mukavemet ve düşük maliyet sağlarken, ince bir erimiş polimer film tek bir tutkalsız geçişte bariyer ve su geçirmezlik özelliği kazandırır. İşlem, erime sıcaklığı, sıkıştırma basıncı, soğutma silindiri soğutması, kaplama kalınlığı ve hat hızı gibi kontrol edilebilir birkaç parametreyle tanımlanır ve modern makineler bunları servo hassasiyeti ve dokunmatik ekran kontrolüyle yönetir. Bebek bezi arka yüzeylerinden cerrahi örtülere kadar, bu teknoloji dokumasız kumaş üretimi ile bitmiş tek kullanımlık ürünler arasında güvenilir bir köprü olmaya devam etmektedir.
Sıkça Sorulan Sorular
Dokumasız Ekstrüzyon Laminasyonu Nedir?
Bu işlemde, PE veya PP gibi bir polimer eritilir, ince bir film halinde ekstrüde edilir ve soğutulmuş bir presleme yöntemiyle dokunmamış bir kumaşa bastırılır. Bağlantı yapıştırıcı kullanılmadan oluşur.
Ekstrüzyon laminasyonu ile yapıştırıcı laminasyonu arasındaki fark nedir?
Ekstrüzyon laminasyonunda erimiş polimerin kendisi yapıştırma katmanı olarak kullanılırken, yapıştırıcı laminasyonunda iki malzeme arasına tutkal uygulanır. Ekstrüzyon laminasyonu tutkal maliyetini ve kuruma aşamalarını ortadan kaldırır ve genellikle daha yumuşak, daha güçlü bir bağ sağlar.
Bu süreçte hangi polimerler kullanılıyor?
LDPE, yumuşak, su geçirmez ve ekonomik olması nedeniyle en yaygın kullanılan malzemedir. LLDPE, PP, EVA ve EMA ise dayanıklılık, ısı direnci veya özel yapışma gerektiğinde kullanılır.
Makine ne kadar kalınlıkta kaplama üretebilir?
Tipik kaplama kalınlığı yaklaşık 10 ila 40 mikron, yani yaklaşık 10-40 g/m² polimerdir. Bu kalınlık, kalıp aralığı, ekstrüder çıkışı ve hat hızı ile kontrol edilir.
Hangi dokusuz kumaşlar lamine edilebilir?
Spunbond polipropilen, meltblown, SMS ve spunlace yaygın olarak lamine edilen kumaşlardır. Temel koşul, kumaş yüzeyinin erimiş filmi kabul etmesidir ve korona işlemi bunu iyileştirebilir.
Lamine ürün su geçirmez ve nefes alabilir mi?
Sürekli polimer film su geçirmez ve sıvıya dayanıklıdır. Nefes alabilirlik, film kalınlığı ve reçine formülasyonu yoluyla ayarlanabilir, böylece iki özellik uygulamaya göre dengelenir.
Dokumasız kumaş laminasyon hattı ne kadar hıza ulaşabilir?
Üretim hızları makine tasarımına ve malzemeye bağlıdır. Yüksek hızlı modeller, hijyen ve tıbbi malzemeler için tam servo kompakt hatlarda tipik olan 100 m/dak hıza sahiptir.
Başlıca uygulama alanları nelerdir?
Bebek bezi arka örtüleri gibi hijyen ürünleri, örtüler ve önlükler gibi tıbbi ürünler ve su geçirmez astarlar ve inşaat sargıları gibi ambalajlar olmak üzere üç ana grubu oluşturmaktadır.
Güvenilir Dokumasız Ekstrüzyon Laminasyon Makinesi Üreticisi mi Arıyorsunuz?
JUJIN Automation, dokuma olmayan kumaş makineleri araştırma ve üretiminde 18 yıllık deneyime sahiptir. Tam servo yüksek hızlı dokuma olmayan kompozit makinesi, kimyasal yapıştırıcı kullanmadan, dakikada 100 metreye varan hızda PE/PP filmi dokuma olmayan kumaşlara lamine eder; dokunmatik ekran kontrolü, 3 tonluk kaynaklı çerçeve ve küresel teslimat desteği sunar. Alıcılar sipariş vermeden önce teknik özellikler ve işlem kılavuzu talep edebilirler.


