


Powłoka ekstruzyjna a laminowanie ekstruzyjne: kluczowe różnice
W procesie przetwarzania włóknin stale pojawiają się dwa terminy: powlekanie metodą ekstruzji i laminowanie metodą ekstruzji. Wykorzystują one tę samą rodzinę maszyn, ten sam stopiony polimer i ten sam chłodzony docisk, a mimo to wykonują różne zadania. Niniejszy poradnik porównuje te dwa procesy i analizuje zalety i wady laminowania metodą ekstruzji włóknin w praktyce. Czytelnicy dowiedzą się, który proces jest odpowiedni dla danego produktu, jak kompromisy wpływają na koszty i jakość oraz na co zwrócić uwagę przy wyborze sprzętu.
Oba procesy wykorzystują tę samą podstawową anatomię maszyny: wytłaczarkę, która topi i homogenizuje żywicę, płaską dyszę szczelinową, która rozprowadza stop w cienką warstwę oraz szczelinę utworzoną przez chłodzony wodą wałek chłodzący i wałek dociskowy. Linię uzupełniają stanowiska odwijania, kontrola naciągu, przycinanie krawędzi i nawijarka. Jedyną różnicą strukturalną między powlekaniem a laminowaniem jest liczba wstęg podawanych do szczeliny. Na liniach wyłącznie powlekających wstęga wchodzi i wychodzi tą samą ścieżką; na liniach laminujących druga wstęga jest nawleczona tak, aby obie stykały się z polimerem w szczelinie.
Najważniejsze wnioski
W procesie powlekania metodą wytłaczania warstwa stopionego polimeru jest nakładana na pojedynczy substrat; w procesie laminowania polimer ten pełni funkcję warstwy wiążącej pomiędzy dwoma substratami.
Zalety i wady laminowania metodą wytłaczania włóknin decydują o tym, czy jest to odpowiedni proces dla danego produktu: głównymi kompromisami są wytrzymałość wiązania i szybkość w porównaniu z ekspozycją na ciepło i kontrolą powłoki.
W przemyśle włókninowym laminowanie jest cenione za brak konieczności stosowania kleju, wodoodporność, dużą szybkość łączenia oraz przyjemną w dotyku fakturę gotowego laminatu.
Parametry procesu, takie jak temperatura topnienia, ciśnienie docisku i temperatura walca chłodzącego, decydują o tym, czy laminat będzie miękki, wytrzymały i jednolity.
Czym różni się powlekanie od laminowania
Powlekanie ekstruzyjne to proces, w którym stopiony termoplast jest wytłaczany przez płaską dyszę szczelinową bezpośrednio na pojedynczy ruchomy substrat, taki jak papier, folia aluminiowa lub włóknina. Polimer osadza się na wstędze w szczelinie między walcem chłodzącym a walcem dociskowym, schładza się i tworzy cienką, ciągłą warstwę na powierzchni substratu. Polimer pełni funkcję warstwy funkcjonalnej: zapewnia uszczelnienie, barierę lub właściwości powierzchniowe. Substrat można poddać wstępnej obróbce wyładowaniami koronowymi, aby zwiększyć jego energię powierzchniową i poprawić przyczepność stopionego polimeru.
Laminowanie wykorzystuje tę samą koncepcję sprzętową, ale ma inny cel. Stopiony polimer jest wytłaczany pomiędzy dwie wstęgi podłoża i działa jako warstwa kleju, która je ze sobą łączy. Po przejściu przez szczelinę i ostygnięciu, powstaje trójwarstwowy kompozyt: podłoże, polimer, podłoże. Żywica jest zarówno klejem, jak i warstwą środkową gotowej konstrukcji. Krótko mówiąc, powlekanie dodaje jedną warstwę do jednej wstęgi, podczas gdy laminowanie łączy dwie wstęgi za pomocą polimeru znajdującego się pomiędzy nimi.
Typowe okna procesowe pokazują, dlaczego w praktyce obie techniki są łączone. W przypadku LDPE temperatura topnienia jest zazwyczaj utrzymywana w zakresie 270–330°C: wystarczająco wysoka, aby polimer mógł płynąć i lekko się utleniać, zapewniając adhezję, a jednocześnie wystarczająco niska, aby uniknąć degradacji włókien lekkiej wstęgi. Gramatura powłoki zazwyczaj mieści się w przedziale 10–40 g/m² (około 10–40 µm folii), w zależności od tego, czy produkt wymaga cienkiej, miękkiej powierzchni, czy sztywnej bariery. Szczelina powietrzna między matrycą a dociskiem, ciśnienie w docisku oraz temperatura wałka chłodzącego uzupełniają zestaw zmiennych, które operatorzy dostosowują podczas przechodzenia z jednego produktu na drugi.
| Aspekt | Powłoka wytłaczana | Laminowanie ekstruzyjne |
|---|---|---|
| Zaangażowane substraty | Jeden | Dwa |
| Rola polimeru | Funkcjonalna warstwa powierzchniowa | Warstwa wiążąca i warstwa środkowa |
| Typowy wynik | Powlekana pojedyncza wstęga | Kompozyt wielowarstwowy łączony |
| Produkty popularne | Folia powlekana, papier powlekany, włóknina z powierzchnią foliową | Włóknina + folia, papier + folia, folia + struktury foliowe |
| Konfiguracja maszyny | Jeden relaks karmiący smyka | Dwie osoby odwijające razem kieliszek |
Wiedza o tym, którą z dwóch technik opisuje dostawca, ma znaczenie dla kontroli jakości i rzetelnego porównania. Oferta na „linię do laminowania”, która w rzeczywistości ma jeden odwijak, umożliwia tylko powlekanie; linia z dwoma odwijakami może wykonywać obie te czynności. Deklaracje dotyczące grubości, wymagania dotyczące łączenia i gwarancje na produkty są formułowane inaczej dla obu trybów, więc kupujący, którzy rozumieją różnicę, unikną rozbieżności w oczekiwaniach.
Same terminy są definiowane w kontekście inżynieryjnych materiałów włóknistych:ISO 9092, międzynarodowa norma definiująca materiały włókninowe, opisuje je jako inżynieryjne zespoły włókniste o integralności strukturalnej uzyskanej metodami fizycznymi lub chemicznymi, z wyłączeniem tkania, dziania i produkcji papieru. Stowarzyszenia branżowe, takie jakStowarzyszenie Przemysłu WłókninIEDANA, stowarzyszenie przemysłu włókninowego i pokrewnych branż, opublikuj dane bazowe, z których korzystają konwertery przy porównywaniu procesów.
Kiedy dwa terminy nakładają się na siebie w procesie przetwarzania włóknin
W potocznym języku fabrycznym granica między tymi dwoma procesami jest często niewyraźna. Linia higienicznej folii spodniej, która podaje włókninę spunbond i dociska do niej stopioną folię polietylenową, technicznie rzecz biorąc, jest powlekaniem ekstruzyjnym, ponieważ występuje tylko jeden substrat. Wiele firm przetwórczych nadal nazywa to laminowaniem, ponieważ produktem końcowym jest laminowana tkanina pokryta folią. To zamieszanie ma niewielkie znaczenie na hali produkcyjnej, ale ma znaczenie, gdy kupujący porównują specyfikacje.
W praktyce większość nowoczesnych linii produkcyjnych umożliwia obie te czynności. Wytłaczarka, głowica szczelinowa, wałek chłodzący i docisk są identyczne; różnica polega na tym, czy drugi odwijak zasila docisk. Maszyna do laminowania metodą wytłaczania z dwoma odwijakami i przełączanym trybem pracy może pokryć jedną wstęgę w jednym cyklu i zalaminować dwie wstęgi w kolejnym. Dlatego nabywcy maszyn powinni przed zakupem sprawdzić liczbę odwijaków, dostępne tryby pracy oraz szerokość podłoża, której faktycznie potrzebują.
Typowa linia kompozytowa włókninowa do produkcji artykułów higienicznych ilustruje to nakładanie się. Wstęga jest zazwyczaj wykonana z włókniny typu spunbond lub SMS, a folia z LDPE. W trybie powlekania folia osadza się na włókninie, tworząc szczelną warstwę spodnią, stosowaną w pieluchach i podpaskach higienicznych. W trybie laminowania, druga wstęga, na przykład inna włóknina lub chusteczka higieniczna, jest podawana do tego samego docisku, tworząc kompozyt klejowy do chusteczek nawilżanych lub produktów medycznych. Ta sama linia obsługuje zatem obie rodziny produktów, dlatego elastyczność sprzętu stanowi realną przewagę konkurencyjną.
Wybór między trybami rzadko jest stały dla całego zakładu. Konwerter produkujący podkłady do pieluszek rano może przełączyć się na dwuwarstwowy kompozyt chusteczek po kilkuminutowej zmianie, pod warunkiem, że maszyna zapisuje receptury dla obu zadań. Ta elastyczność to jeden z powodów, dla których linie z pełnym serwomotorem i ekranem dotykowym do przechowywania receptur stały się standardem w sektorze higieny: sprzęt się nie zmienia, zmienia się jedynie odwijanie i zapisywane parametry.
Stowarzyszenia techniczne takie jakTAPPI, stowarzyszenie techniczne branży przetwórstwa i pakowania, posiadać szeroką wiedzę na temat powlekania metodą wytłaczania, obejmującą zarówno tryby powlekania, jak i laminowania na tym samym sprzęcie.
Zalety i wady laminowania ekstruzyjnego tkanin nietkanych
Po zrozumieniu procesu, decyzja sprowadza się do wyważonej oceny. Żadna metoda konwersji nie jest najlepsza dla każdego produktu; każda z nich opiera się na innej właściwości. Poniższe zalety i ograniczenia odzwierciedlają sposób, w jaki proces ten zachowuje się w przypadku rzeczywistych materiałów włókninowych w produkcji, i są czynnikami, które kupujący biorą pod uwagę, porównując oferty.
Plusy
Połączenie bezklejowe, kotwione mechanicznie.Ponieważ polimer jest stopiony w momencie zetknięcia z tkaniną, wnika w strukturę włókna i blokuje się podczas stygnięcia. Nie ma warstwy kleju, która mogłaby ulec uszkodzeniu, nie ma rozpuszczalnika ani suszarki. Połączenie jest ciągłe na całej szerokości, co jest trudne do osiągnięcia w przypadku klejów natryskowych lub powlekanych.
Wodoodporna bariera w jednym kroku.Ciągła folia polimerowa jest naturalnie wodoodporna i odporna na działanie płynów, a to właśnie są wymagania stawiane podkładom pieluch, osłonom medycznym i wkładkom do opakowań.
Wysoka prędkość pojedynczego przejścia.Laminowanie odbywa się w jednym przejściu przy dużej prędkości linii, więc koszt jednostkowy spada wraz ze wzrostem objętości. Modele o dużej prędkości osiągają prędkość 100 m/min i więcej.
Miękka w dotyku.Brak warstwy kleju pomiędzy tkaniną a folią sprawia, że laminat pozostaje elastyczny i łatwy do układania, co jest szczególnie ważne w przypadku produktów higienicznych i medycznych.
Stała jakość dzięki sterowaniu cyfrowemu.Napędzane serwomechanizmem naprężenie i wprowadzanie parametrów za pomocą ekranu dotykowego utrzymują płaską powierzchnię wstęgi i jednolitą powłokę, redukując straty spowodowane rozciąganiem, marszczeniem i zmianami grubości.
Z perspektywy kosztów, proces ten eliminuje całe centra kosztów z zestawienia materiałów. Nie ma kleju, rozpuszczalnika, stanowiska powlekania ani pieca suszarniczego; folia polimerowa jest produkowana liniowo z granulatu. W przypadku przetwarzania wielkoseryjnego, połączenie niższych kosztów materiałów i szybkości pojedynczego przejścia jest zazwyczaj decydującym czynnikiem.
Potencjał recyklingu.Struktury monomateriałowe, takie jak folia polietylenowa na wstędze polietylenowej, są łatwiejsze do recyklingu niż klejone kompozyty wielowarstwowe, ponieważ podczas ponownego przetwarzania nie ma potrzeby oddzielania obcego kleju.
| Korzyść | Co to oznacza w praktyce |
|---|---|
| Połączenie bez kleju | Ciągłe połączenie mechaniczne, bez kosztów kleju i rozpuszczalnika |
| Bariera wodoodporna | Powierzchnia odporna na płyny utworzona w tym samym kroku |
| Wysoka prędkość | Jednoprzebiegowa produkcja pozwala utrzymać niskie koszty jednostkowe |
| Miękka w dotyku | Bez warstwy kleju, elastyczny i łatwy do układania laminat |
| Konsystencja | Naciąg serwa i sterowanie cyfrowe redukują ilość odpadów |
| Możliwość recyklingu | Struktury monomateriałowe są łatwiejsze do recyklingu |
Wady
Poddanie tkaniny działaniu ciepła.Polimer musi być wystarczająco gorący, aby mógł płynąć i wiązać, zazwyczaj w zakresie 270–330°C w przypadku LDPE. Lekkie włókniny mogą się kurczyć, sztywnieć lub ulegać uszkodzeniu włókien, jeśli temperatura topnienia nie jest dostosowana do podłoża, dlatego cienkie wstęgi wymagają starannej kontroli parametrów. W przypadku wstęg o gramaturze poniżej 30 g/m² operatorzy zazwyczaj pracują w dolnej części okna i skracają szczelinę powietrzną, aby ograniczyć czas przebywania włókna w pobliżu topnienia.
Zmniejszona oddychalność.Ciągła folia blokuje parę wodną. Oddychalność można regulować za pomocą cieńszych powłok lub modyfikowanych żywic, ale nie może ona osiągnąć otwartej struktury kleju punktowego. Produkty, które muszą przepuszczać powietrze lub parę wodną, takie jak oddychające folie odzieżowe, zazwyczaj wymagają folii perforowanych lub innej metody łączenia.
Kontrola grubości powłoki.Jednorodna grubość zależy od odstępu między matrycami, wydajności wytłaczarki i prędkości linii, które pozostają w równowadze. Osiągnięcie tego celu wymaga doświadczenia w procesie, a w przypadku starszych maszyn – stałej uwagi operatora. Nowoczesne maszyny automatycznie zamykają pętlę, utrzymując docelową wagę, łącząc prędkość wytłaczarki z prędkością linii.
Wyższa początkowa inwestycja.Ekstruder, głowica szczelinowa, wałek chłodzący i system napinania kosztują więcej niż prosty laminator klejowy. Zwrot z inwestycji wynika z niższych kosztów materiałów i wyższej prędkości, a nie z niższej ceny zakupu.
Ograniczona elastyczność wzoru.Proces ten wytwarza ciągłą powłokę. W zastosowaniach wymagających selektywnego lub wzorzystego łączenia lepiej sprawdza się laminowanie klejowe, które pozwala na nakładanie kleju tylko tam, gdzie jest to potrzebne.
Wymagana jest znajomość procesu.Okna temperaturowe, ciśnienie w zacisku, szczelina powietrzna i napięcie oddziałują na siebie wzajemnie. Producent, który zapewnia wskazówki dotyczące parametrów i wsparcie przy uruchomieniu, znacznie skraca krzywą uczenia się.
| Ograniczenie | Jak to wpływa na produkcję |
|---|---|
| Narażenie na ciepło | Lekkie tkaniny mogą się kurczyć lub sztywnieć, jeśli temperatura topnienia jest zbyt wysoka |
| Zmniejszona oddychalność | Ciągła folia blokuje parę; można ją tylko częściowo regulować |
| Kontrola grubości | Wymaga zbalansowanej szczeliny matrycy, wydajności i prędkości linii |
| Inwestycja początkowa | Wyższy koszt kapitałowy niż w przypadku laminatorów klejowych |
| Elastyczność wzoru | Folia ciągła; brak selektywnego lub wzorzystego wiązania |
| Ekspertyza procesowa | Interakcja parametrów wymaga przeszkolonych operatorów |
Jak kompromisy przekładają się na rzeczywiste produkty
Porównanie staje się konkretne, gdy odniesiemy je do produktów. Warstwa spodnia pieluchy musi być nieprzepuszczalna, zapewniać wysoką wydajność i być miękka w dotyku, co bezpośrednio wpływa na zalety tego procesu. Obłożenie chirurgiczne wymaga odporności na płyny i formalnie stopniowanego poziomu bariery;wytyczne regulacyjne dotyczące fartuchów medycznychWyjaśnia uznane poziomy barierowości, które muszą spełniać takie materiały ochronne. Natomiast oddychające opakowanie lub tkanina odzieżowa mogą być lepiej zabezpieczone klejem punktowym, ponieważ ciągła folia blokowałaby niezbędny dla produktu transfer pary wodnej.
To samo rozumowanie dotyczy wstęg wrażliwych na temperaturę. Jeśli podłoże nie toleruje ciepła stopionej folii, bezpieczniejszym rozwiązaniem jest laminowanie klejem lub folią. Krótko mówiąc, laminowanie sprawdza się, gdy produkt wymaga mocnego, ciągłego i wodoodpornego połączenia przy dużej objętości; alternatywy sprawdzają się, gdy dominującymi wymaganiami są oddychalność, wzór lub wrażliwość na ciepło.
Ta sama technologia jest wykorzystywana w trzech sektorach o nieco innych priorytetach. W produktach higienicznych laminat tworzy warstwę spodnią: konstrukcję, która musi być odporna na przeciekanie, a jednocześnie miękka w dotyku, co sprzyja cienkiej, lekkiej powłoce. W produktach medycznych, serwety i fartuchy łączą w sobie barierę przed płynami z komfortem podczas długich zabiegów, dlatego gramatura folii i tkaniny jest równoważona z jakością serwety i oddychalnością. W przypadku opakowań laminat jest wybierany ze względu na swoją barierę przed wilgocią i wytrzymałość mechaniczną, a nie miękkość, dlatego powłoka jest często grubsza, a podłoże cięższe.
| Scenariusz produktu | Zalecany proces | Powód |
|---|---|---|
| Szczelna, higieniczna tylna warstwa | Powlekanie ekstruzyjne lub laminowanie | Ciągła wodoodporna folia, miękka w dotyku, duża prędkość |
| Serweta chirurgiczna lub fartuch izolacyjny | Powlekanie ekstruzyjne lub laminowanie | Ciągła bariera dla płynów z regulowanym poziomem ochrony |
| Odzież oddychająca lub filtr | Klejenie punktowe | Utrzymuje otwartą, oddychającą strukturę |
| Sieć wrażliwa na temperaturę | Laminowanie folią lub klejem | Zapobiega narażeniu sieci na działanie ciepła topnienia |
| Wiązanie selektywne lub wzorzyste | Laminowanie klejowe | Klej można nakładać tylko tam, gdzie jest to potrzebne |
Powyższy poradnik decyzyjny obejmuje typowe przypadki, ale nietypowe produkty wymagają dokładniejszej analizy. Tkanina, która musi zachować wysoką elastyczność, lub wstęga zawierająca dodatki wrażliwe na ciepło mogą nie przetrwać kontaktu ze stopioną folią. W takich przypadkach przetwórcy przeprowadzają krótką próbę przed zakupem sprzętu, ponieważ nieudane połączenie na linii produkcyjnej kosztuje więcej niż odrzucona próbka.
Co sprawdzić przed zakupem sprzętu
Kupujący powinni zacząć od zdefiniowania produktu docelowego: szerokości wstęgi, zakresu grubości powłoki, wymaganej wydajności oraz tego, czy potrzebne są zarówno tryby powlekania, jak i laminowania. Te cztery odpowiedzi zawężają listę urządzeń szybciej niż jakikolwiek inny krok. Dla kupujących, którzy uznali, że proces jest odpowiedni dla ich produktu, wybór urządzenia decyduje o tym, ile korzyści zostanie zrealizowanych, a ile ograniczeń będzie można obejść. Na przykład maszyna przechowująca receptury dla kilku produktów sprawia, że ograniczona elastyczność procesu staje się zaletą, a nie ograniczeniem w harmonogramowaniu.
| Czynnik | Co sprawdzić |
|---|---|
| Tryb powlekania a tryb laminowania | Liczba odwinięć; czy można wykonać powłokę liniową, laminat lub oba rodzaje |
| Szerokość robocza | Dopasuj szerokość surowca; kompaktowe linie zazwyczaj obsługują do 600 mm |
| Prędkość produkcji | Sprawdź znamionową prędkość m/min; modele o dużej prędkości osiągają 100 m/min |
| Kontrola grubości | Szczelina matrycy, prędkość wytłaczarki i prędkość linii muszą być regulowane |
| Kontrola napięcia | Systemy napędzane serwomechanizmami lub cylindrami zapobiegają rozciąganiu i marszczeniu |
| Zarządzanie ciepłem | Potwierdź bezpieczne okna topnienia dla lekkich włóknin |
| Zasilacz | Dopasuj napięcie lokalne, np. 380 V / 50 Hz |
| Wsparcie posprzedażowe | Gwarancja, wskazówki dotyczące instalacji, części zamienne i szkolenia |
Kupując maszynę do laminowania metodą wytłaczania w dużych ilościach, klienci powinni poprosić o pełną specyfikację techniczną, parametry procesu oraz o możliwość przeprowadzenia próbnego uruchomienia na własnym materiale. Porównanie jednorodności powłoki i wytrzymałości na odrywanie u wybranych producentów to praktyczny sposób na weryfikację jakości przed złożeniem zamówienia. Ustrukturyzowane porównanie tych punktów, wraz z powyższą tabelą techniczną, daje pełny obraz sytuacji przed podjęciem decyzji o zakupie. Warto również zapytać o zachowanie maszyny podczas uruchamiania i wyłączania, gdzie występują największe wahania grubości.
Warunki posprzedażowe są równie ważne, jak sam sprzęt. Standardowy okres gwarancji, udokumentowane instrukcje instalacji, dostępność części zamiennych i szkolenie operatorów to praktyczne oznaki niezawodności dostawcy. W przypadku procesu z interakcją parametrów, wsparcie w uruchomieniu, które pomaga klientowi osiągnąć stabilną masę powłoki w pierwszych dniach, zazwyczaj zwraca się w postaci mniejszej ilości odpadów próbnych.
Wniosek
Powlekanie ekstruzyjne i laminowanie ekstruzyjne to bliskie sobie metody, które służą różnym strukturom: powlekanie nakłada warstwę polimeru na jedną wstęgę, podczas gdy laminowanie łączy dwie wstęgi z polimerem pomiędzy nimi. Dla przetwórców włóknin, rozważanie zalet i wad laminowania ekstruzyjnego sprowadza się do kilku oczywistych kompromisów: mocnego, bezklejowego, wodoodpornego połączenia przy dużej prędkości, zrównoważonego pod względem ekspozycji na ciepło, ograniczeń oddychalności i wyższych nakładów początkowych. Produkty wymagające ciągłej barierowości przy produkcji masowej odnoszą największe korzyści z tego procesu; produkty wymagające oddychalności lub selektywnego łączenia mogą być lepiej zaspokojone gdzie indziej. Dla nabywców maszyn praktyczne pytania są proste: jedna czy dwie wstęgi, jaki zakres powlekania, jaka prędkość i jakie wsparcie posprzedażowe. Krótki test z reprezentatywnym materiałem pozostaje najtańszym sposobem potwierdzenia wyboru przed zainwestowaniem kapitału. Przy odpowiedniej maszynie i właściwych parametrach procesu, laminowanie pozostaje jedną z najpewniejszych metod przekształcania włókniny w gotowy, wysokowydajny kompozyt.
Często zadawane pytania
Jakie są zalety i wady laminowania ekstruzyjnego materiałów nietkanych?
Główne zalety to mocne wiązanie bez użycia kleju, wodoodporna bariera, wysoka prędkość i miękkość w dotyku. Główne wady to narażenie lekkich wstęg na działanie ciepła, zmniejszona oddychalność, konieczność kontroli grubości oraz wyższy koszt początkowy.
Jaka jest różnica pomiędzy powlekaniem ekstruzyjnym a laminowaniem ekstruzyjnym?
Powłoka ekstruzyjna nakłada warstwę stopionego polimeru na pojedynczy substrat. Podczas laminowania polimer jest wytłaczany pomiędzy dwa substraty, gdzie pełni funkcję warstwy wiążącej i warstwy środkowej kompozytu.
Czy laminowanie metodą wytłaczania jest mocniejsze od laminowania metodą klejenia?
W przypadku ciągłych połączeń na całej szerokości, mechaniczne zakotwiczenie stopionego polimeru jest zazwyczaj silniejsze i bardziej spójne niż w przypadku spoin klejowych. Jednakże laminowanie klejem umożliwia selektywne i wzorzyste łączenie, czego ten proces nie jest w stanie zapewnić.
Czy w wyniku tego procesu można wytwarzać oddychające włókniny?
Tak, do pewnego stopnia. Oddychalność jest regulowana poprzez grubość warstwy i wybór żywicy, ale ciągła warstwa zawsze zablokuje więcej pary wodnej niż klej punktowy.
Czy ciepło niszczy materiały włókninowe?
Lekkie włókniny mogą się kurczyć lub sztywnieć, jeśli temperatura topnienia jest zbyt wysoka. Dopasowanie temperatury do podłoża, zazwyczaj w zakresie 270–330°C w przypadku LDPE, pozwala utrzymać ryzyko pod kontrolą.
Jakie polimery są stosowane?
LDPE jest najpopularniejszym materiałem, ponieważ jest miękki, wodoodporny i ekonomiczny. LLDPE, PP, EVA i EMA są stosowane, gdy wymagana jest wytrzymałość, odporność na ciepło lub specjalna przyczepność.
Jaką prędkość może osiągnąć linia?
Prędkość produkcji zależy od konstrukcji maszyny i materiału. Wysokowydajne maszyny do laminowania metodą wytłaczania osiągają prędkość 100 m/min, co jest typowe dla kompaktowych linii serwo do produkcji materiałów higienicznych i medycznych.
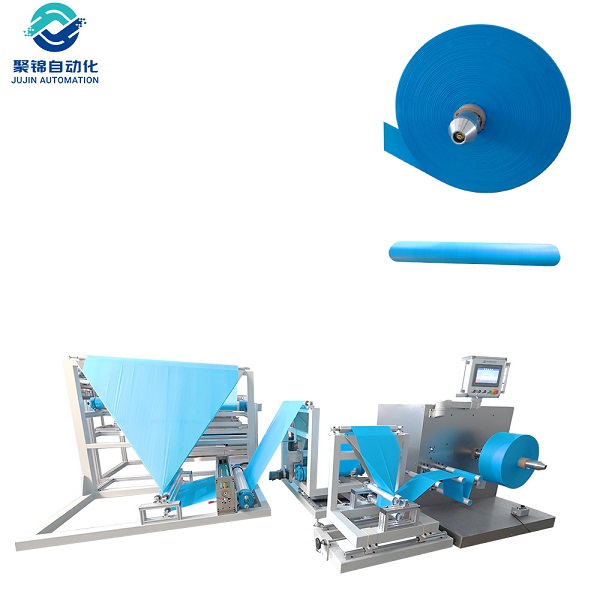
Szukasz niezawodnego producenta maszyn do laminowania i wytłaczania włóknin?
Firma JUJIN Automation posiada 18-letnie doświadczenie w badaniach i produkcji maszyn do produkcji włóknin. Jej w pełni serwo-szybka maszyna do produkcji kompozytów włókninowych laminuje folie PE/PP na włókniny z prędkością do 100 m/min bez użycia klejów chemicznych, z panelem dotykowym, spawaną ramą o udźwigu 3 ton i globalnym wsparciem dostaw. Klienci mogą poprosić o specyfikacje, parametry procesu i próbki przed złożeniem zamówienia.


