


Ekstruzyjne laminowanie włóknin: kompletny przewodnik po procesie, korzyściach i zastosowaniach
Każdego dnia miliony produktów higienicznych, fartuchów medycznych i przemysłowych materiałów opakowaniowych opierają się na cichym, przemysłowym etapie: rolka miękkiej włókniny styka się z cienką warstwą stopionego polimeru i jest ściskana w ułamku sekundy. Ten etap nazywa sięLaminowanie metodą ekstruzji włóknin, a sprzęt za nim jestmaszyna do laminowania metodą wytłaczaniaW tym przewodniku wyjaśniono, jak działa ten proces, jakie materiały są w niego zaangażowane, dlaczego producenci go wybierają i gdzie stosuje się gotowe laminaty. Kupujący znajdą tu również praktyczne wskazówki dotyczące zakupumaszyna do laminowania metodą wytłaczaniadla ich linii produkcyjnej.
Najważniejsze wnioski
Proces ten polega na połączeniu materiału włókninowego z folią stopionego polimeru w jednym, ciągłym kroku, bez użycia kleju.
Główna linia składa się z odwijarki, wytłaczarki z płaską dyszą, chłodzonego zacisku i nawijarki; o jakości decydują kontrola napięcia i temperatury.
Bezklejowe łączenie pozwala na tworzenie wytrzymałych, wodoodpornych i często oddychających laminatów, przy niższych kosztach eksploatacji niż w przypadku laminowania klejem.
Higiena, medycyna i opakowania to trzy największe obszary zastosowań laminowanych materiałów kompozytowych z włókniny.
Czym jest laminowanie metodą wytłaczania włóknin?
Laminowanie metodą ekstruzji włókninto proces przetwarzania, w którym warstwa stopionego polimeru jest wytłaczana przez płaską dyszę szczelinową na ruchome podłoże włókninowe. Kurtyna polimerowa i tkanina przechodzą razem przez szczelinę utworzoną przez chłodzony wałek i wałek dociskowy, gdzie gorąca folia jest dociskana do powierzchni włókna. Po ostygnięciu folia blokuje się na tkaninie poprzez mechaniczne zakotwiczenie, bez obecności kleju, rozpuszczalnika ani substancji wiążących w produkcie. Rezultatem jest arkusz kompozytowy, który zachowuje miękkość i wytrzymałość włókniny, a jednocześnie zwiększa właściwości barierowe folii polimerowej.
Same włókniny są definiowane przezISO 9092, międzynarodowa norma definiująca materiały włókninowe, jako inżynieryjne zespoły włókniste, którym nadano integralność strukturalną za pomocą środków fizycznych lub chemicznych, z wyłączeniem tkania, dziania i produkcji papieru.Stowarzyszenie Przemysłu WłókninIEDANA, stowarzyszenie przemysłu włókninowego i pokrewnych branż, opublikować szczegółowe informacje na temat produkcji i stosowania materiałów włókninowych.maszyna do laminowania metodą wytłaczaniawykonuje etap laminowania w jednej linii: rozwijanie tkaniny, wytłaczanie folii, łączenie, chłodzenie i przewijanie.
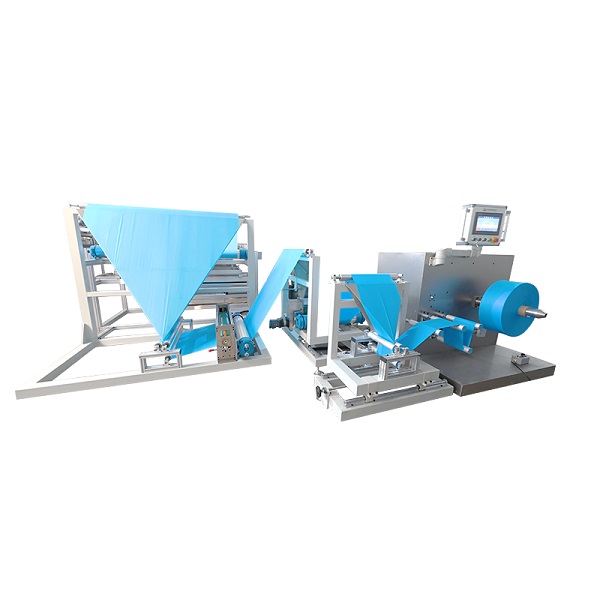
Jak działa proces — krok po kroku
Chociaż układy maszyn różnią się, każda linia laminująca przebiega według tej samej logicznej sekwencji. Poniższe kroki opisują typową linię jednostronną.
Odprężenie.Podłoże włókninowe jest montowane na stojaku odwijającym. Rolki o średnicy do około 800 mm są powszechne na liniach kompaktowych, ponieważ większa rolka oznacza mniej zmian.
Obróbka powierzchni (opcjonalnie).Urządzenie do obróbki koronowej podnosi energię powierzchniową tkaniny, co poprawia przyczepność stopionej folii do polimerów niskoenergetycznych, takich jak polipropylen.
Ekstruzja polimerów.Granulat PE lub PP jest topiony w rozgrzanym cylindrze wytłaczarki, filtrowany w celu usunięcia zanieczyszczeń i przepompowywany przez dyszę z płaskimi szczelinami w postaci jednorodnej, stopionej warstwy. Temperatura topnienia wynosi zazwyczaj 270–330°C dla LDPE, przy czym niższe wartości preferowane są w przypadku powlekania lekkich włóknin, aby uniknąć uszkodzenia włókien pod wpływem ciepła.
Nakładanie folii i łączenie końcówek.Stopiona folia styka się z poruszającą się tkaniną w szczelinie między chłodzonym wodą walcem chłodzącym a walcem dociskowym. Ciśnienie wtapia polimer w powierzchnię włókna, a walec chłodzący odprowadza ciepło, aby utrwalić folię.
Chłodzenie i przycinanie krawędzi.Laminat jest chłodzony, jego krawędzie są przycinane do szerokości roboczej, a resztki materiału są automatycznie usuwane na specjalnie zaprojektowanych liniach.
Nawijanie i kontrola jakości.Gotowa rolka jest nawijana pod stałym naprężeniem. Operatorzy pobierają próbki masy powłoki, grubości folii i wytrzymałości wiązania zgodnie ze specyfikacją.
Trzy zmienne procesowe zasługują na szczególną uwagę, ponieważ kontrolują większość problemów jakościowych. Temperatura stopu musi być wystarczająco wysoka, aby polimer mógł płynąć i lekko się utleniać, zapewniając przyczepność, ale wystarczająco niska, aby uniknąć degradacji włókien włókninowych. Szczelina powietrzna między matrycą a dociskiem wpływa na stopień rozciągnięcia folii i stopień utleniania. Ciśnienie docisku i temperatura walca chłodzącego decydują o tym, jak głęboko polimer wnika w powierzchnię włókna i jak szybko utwardza się laminat. Na nowoczesnych liniach produkcyjnych wartości te są wprowadzane cyfrowo i przechowywane automatycznie, dlatego kompaktowa maszyna może produkować rolki o stałej jakości przez cały dzień.
| Scena | Co się dzieje | Kontrola kluczy |
|---|---|---|
| Rozluźnianie | Włóknina podawana do linii | Naprężenie i wyrównanie sieci |
| Obróbka powierzchni | Wyładowanie koronowe podnosi energię powierzchniową | Moc zabiegu a prędkość linii |
| Wyrzucenie | Polimer topi się i opuszcza matrycę szczelinową | Temperatury lufy i matrycy |
| Łączenie szczypiec | Folia wciśnięta w tkaninę, a następnie schłodzona | Ciśnienie zacisku, temperatura wałka chłodzącego |
| Lamówka | Krawędzie przycięte do szerokości gotowej | Pozycja przycinania i usuwanie |
| Meandrowy | Laminat nawinięty na rolki | Napięcie nawijania, twardość rolki |
Stowarzyszenia techniczne takie jakTAPPI, stowarzyszenie techniczne branży przetwórstwa i pakowania, posiadają rozległą wiedzę na temat powlekania ekstruzyjnego, którą inżynierowie procesowi wykorzystują do prawidłowego ustawiania tych parametrów.
Kluczowe elementy maszyny do laminowania metodą wytłaczania
Kupujący porównujący dostępne opcje maszyn, natkną się na te same kluczowe komponenty na każdej linii; różnice dotyczą precyzji, szybkości i kontroli. Poniższa tabela podsumowuje każdą część i jej rolę.
| Część | Funkcja podstawowa |
|---|---|
| Stoisko Unwind i przewodnik internetowy | Trzyma rolkę włókniny i utrzymuje wstęgę w jednej linii |
| System kontroli naprężenia | Utrzymuje stałe napięcie, zapobiegając rozciąganiu i marszczeniu; najbardziej spójne są typy z pełnym serwomechanizmem lub napędzane cylindrem |
| Wytłaczarka | Topi i homogenizuje polimer w kontrolowanych temperaturach |
| Zmieniacz sit / filtr topliwy | Usuwa zanieczyszczenia i żele z roztopionego materiału |
| Matryca płaska | Rozprowadza stop w postaci jednolitej warstwy; regulowana krawędź kontroluje grubość |
| Corona treater (opcjonalnie) | Podnosi energię powierzchniową podłoża, zapewniając lepszą przyczepność |
| Chill roll i nip roll | Przyklej folię do tkaniny i pozostaw do ostygnięcia, aby laminat stwardniał |
| Przycinanie krawędzi i usuwanie odpadów | Przycinaj i usuwaj elementy wykończeniowe, aby zapewnić czyste krawędzie i stabilną pracę |
| Nawijacz | Nawija gotowy laminat przy stałym naprężeniu |
| Sterowanie za pomocą ekranu dotykowego HMI | Ustawia parametry prędkości, grubości powłoki i napięcia |
Nowoczesne sterowanie zmieniło sposób, w jaki te komponenty ze sobą współpracują. Napędy z pełnym serwonapędem synchronizują rozwijanie, wytłaczanie i nawijanie, dzięki czemu wstęga nigdy się nie rozciąga ani nie marszczy, nawet przy dużej prędkości. Panel dotykowy przechowuje receptury dla różnych materiałów, dzięki czemu operator może zmienić laminat higieniczny spunbond na sztywniejszy laminat opakowaniowy, zmieniając parametry, a nie sprzętowo. Kompaktowe, szybkie linie produkcyjne w tej klasie zazwyczaj przetwarzają rolki o średnicy do 800 mm i szerokości około 600 mm, z prędkością produkcyjną 100 m/min, co pozwala utrzymać niski koszt jednostkowy przy konwersji objętościowej.
Materiały stosowane w laminowaniu metodą wytłaczania włóknin
W tym procesie istotne są dwie rodziny materiałów: podłoże włókninowe i folia polimerowa. Typowe podłoża włókninowe to polipropylen spunbond, meltblown, SMS (spunbond–meltblown–spunbond) i spunlace. Polimerem jest najczęściej polietylen niskiej gęstości (LDPE), wybierany ze względu na niski koszt, łatwość przetwarzania i miękkość w dotyku; LLDPE, PP, EVA i EMA są stosowane, gdy wymagana jest większa wytrzymałość, odporność na ciepło lub przyczepność do konkretnej folii.
| Tworzywo | Typowa rola | Dlaczego jest używany |
|---|---|---|
| Włóknina PP typu spunbond | Podłoże | Miękka, mocna i ekonomiczna baza do produktów higienicznych i medycznych |
| Rozdmuchiwany ze stopu | Warstwa podłoża | Drobne włókna zapewniają właściwości filtrujące i barierowe |
| SMS kompozytowy | Podłoże | Łączy w sobie barierę i wytrzymałość dla prześcieradeł i fartuchów medycznych |
| Spunlace | Podłoże | Miękkość przypominająca tkaninę dla chusteczek i odzieży premium |
| LDPE | Film | Najczęściej stosowana żywica powłokowa; miękka, wodoodporna, tania |
| LLDPE | Film | Zwiększa wytrzymałość i odporność na przebicie |
| PP | Film | Wyższa odporność na ciepło i sztywność |
| EVA / EMA | Film | Lepsza przyczepność do trudnych podłoży |
Grubość powłoki zależy od szczeliny matrycy, wydajności wytłaczarki i prędkości linii. Typowe wartości dla laminowania włóknin wahają się od około 10 do 40 mikronów, co odpowiada około 10–40 g/m² polimeru. Cieńsze powłoki stosuje się tam, gdzie liczy się miękkość i oddychalność, natomiast grubsze powłoki tworzą sztywniejsze folie barierowe do wymagających opakowań.
Adhezja zależy od energii powierzchniowej. Włókniny polipropylenowe charakteryzują się niską energią powierzchniową, dlatego do przygotowania wstęgi stosuje się obróbkę koronową. Folia polietylenowa łatwo wiąże się z obrobionym podłożem, ale duża gramatura powłoki może usztywnić laminat i zmniejszyć oddychalność, dlatego powłoka jest dobierana do konkretnego zastosowania. Ta równowaga między wytrzymałością wiązania, miękkością i właściwościami barierowymi jest głównym powodem, dla którego inżynierowie procesowi przeprowadzają próby przed produkcją.
Korzyści z laminowania metodą wytłaczania włóknin
Popularność laminowania metodą wytłaczania opiera się na mierzalnych zaletach procesu i produktu, które można zweryfikować podczas próbnego uruchomienia.
Połączenie bezklejowe, kotwiczone mechanicznie.Ponieważ polimer jest stopiony w kontakcie z tkaniną, wnika w strukturę włókna i blokuje się podczas stygnięcia. Nie ma warstwy klejącej, która mogłaby ulec uszkodzeniu, ani rozpuszczalnika, z którym trzeba by sobie poradzić, a materiał pozostaje miękki i elastyczny w dotyku.
Wbudowana bariera ochronna.Ciągła folia polimerowa jest z natury wodoodporna i odporna na działanie płynów, co jest dokładnie tym, czego wymagają podkłady do pieluch i prześcieradła chirurgiczne.
Możliwość regulacji oddychalności.Poprzez dostosowanie grubości folii, wyboru żywicy i ustawień procesu producenci mogą kontrolować ilość pary wodnej przechodzącej przez laminat.
Wysoka wydajność na linię.Laminowanie odbywa się w jednym przejściu, więc jedna linia zastępuje etapy powlekania, suszenia i klejenia stosowane w starszych procesach. Modele szybkobieżne charakteryzują się prędkością produkcyjną 100 m/min i wyższą.
Stała jakość dzięki sterowaniu serwo.Napędzane serwomechanizmem naprężenie i wprowadzanie parametrów za pomocą ekranu dotykowego utrzymują płaską powierzchnię wstęgi i jednolitą powłokę, redukując straty spowodowane rozciąganiem, marszczeniem i zmianami grubości.
Z perspektywy kosztów, laminowanie metodą wytłaczania jest atrakcyjne, ponieważ eliminuje całe centra kosztów z zestawienia materiałów. Nie ma kleju, rozpuszczalnika, stanowiska powlekania ani pieca suszarniczego. Folia polimerowa jest produkowana w linii z granulatu, więc zapasy są ograniczone do rolek żywicy i włókniny. W przypadku przetwarzania wielkoseryjnego, połączenie niższych kosztów materiałów i szybkości pojedynczego przejścia jest zazwyczaj decydującym czynnikiem.
| Korzyść | Co to oznacza w praktyce |
|---|---|
| Połączenie bez kleju | Bez kleju, bez rozpuszczalnika, niższy koszt materiału, bardziej miękki produkt |
| Wydajność bariery | Wodoodporna, odporna na płyny powierzchnia w jednym kroku |
| Regulowana oddychalność | Przenoszenie pary wodnej regulowane za pomocą folii i procesu |
| Prędkość pojedynczego przejścia | Jedna linia zastępuje etapy powlekania, suszenia i klejenia |
| Spójność procesu | Naciąg serwa i sterowanie cyfrowe redukują ilość odpadów |
| Potencjał recyklingu | Laminaty PE jednomateriałowe są łatwiejsze do recyklingu |
Zastosowania laminowanych kompozytów włókninowych
Gotowe laminaty są przetwarzane na produkty w trzech głównych sektorach, z których każdy ma swój własny profil wymagań.
| Sektor | Typowy produkt | Kluczowe wymagania |
|---|---|---|
| Higiena | Podkłady do pieluch, podpaski higieniczne, wkładki dla dorosłych na nietrzymanie moczu | Folia szczelna, miękka w dotyku, wykonana z włókniny |
| Medyczny | Serwety chirurgiczne, fartuchy izolacyjne, sterylne prześcieradła | Odporność na płyny, czysta powierzchnia, poziom bariery |
| Opakowanie | Wodoodporne wkładki, opakowania pochłaniające wilgoć, folie budowlane | Bariera wilgoci, wytrzymałość na rozdarcie |
| Przemysłowy | Odzież ochronna, pokrowce na materace, kompozyty filtracyjne | Trwałość i dopasowana bariera |
W produktach higienicznych laminat zazwyczaj tworzy warstwę spodnią: konstrukcję, która musi być odporna na przeciekanie, a jednocześnie miękka w dotyku. W produktach medycznych ta sama technologia pozwala na produkcję obrusów i fartuchów, które łączą barierę przed płynami z komfortem podczas długich zabiegów. W przypadku opakowań laminat jest wybierany ze względu na barierę przed wilgocią i wytrzymałość mechaniczną, a nie miękkość, dlatego powłoka jest często grubsza, a podłoże cięższe.
W zastosowaniach medycznych odporność fartuchów i prześcieradeł na płyny jest formalnie oceniana.Wytyczne regulacyjne dotyczące fartuchów medycznychobjaśnia uznane poziomy barier, jakie musi spełniać odzież ochronna, a laminowane włókniny są rutynowo projektowane tak, aby osiągnąć konkretny poziom tej klasyfikacji.
Jak wybrać maszynę do laminowania metodą wytłaczania
Wybór właściwegomaszyna do laminowania metodą wytłaczaniaZależy to od asortymentu produktów, układu fabryki i docelowej wydajności. Kupujący zazwyczaj biorą pod uwagę poniższe czynniki przed poproszeniem o wycenę.
| Czynnik | Co sprawdzić |
|---|---|
| Szerokość robocza | Dopasuj szerokość surowca; kompaktowe linie zazwyczaj obsługują do 600 mm |
| Prędkość produkcji | Sprawdź znamionową prędkość m/min; modele o dużej prędkości osiągają 100 m/min |
| Kontrola grubości powłoki | Szczelina matrycy, prędkość wytłaczarki i prędkość linii muszą być regulowane |
| Kontrola napięcia | Systemy napędzane serwomechanizmami lub cylindrami zapobiegają rozciąganiu i marszczeniu |
| Zgodność podłoża | Potwierdź, że obsługiwane są spunbond, meltblown, SMS i spunlace |
| Zasilacz | Dopasuj napięcie lokalne, np. 380 V / 50 Hz |
| Ślad i waga | Sprawdź wymagania dotyczące powierzchni podłogi i fundamentów |
| Wsparcie posprzedażowe | Okres gwarancji, wskazówki dotyczące instalacji i dostępność części zamiennych |
Kupując hurtowo, kupujący powinni poprosić o pełną specyfikację, parametry procesu oraz o możliwość przeprowadzenia próby na własnym materiale. Porównanie jednorodności powłoki i wytrzymałości na oddzieranie różnych producentów z listy to praktyczny sposób na weryfikację jakości przed złożeniem zamówienia.
Na koniec, kupujący powinni spojrzeć szerzej niż tylko na samą maszynę. Zapytaj o okres gwarancji, dostępność części zamiennych, dokumentację instalacyjną i szkolenie operatora. W przypadku linii do laminowania metodą wytłaczania, znajomość procesu jest równie ważna, jak znajomość sprzętu, dlatego producent, który wyjaśnia parametry i oferuje wsparcie w uruchomieniu, zazwyczaj zapewnia szybsze wdrożenie. Ustrukturyzowane porównanie tych aspektów handlowych, wraz z powyższą tabelą techniczną, daje pełny obraz sytuacji przed podjęciem decyzji o zakupie.
Wniosek
Laminowanie metodą ekstruzji włókninto dojrzała i mierzalna technologia przetwarzania, która przekształca dwa proste materiały w niezawodny kompozyt. Podłoże włókninowe zapewnia miękkość, wytrzymałość i niski koszt, a cienka, stopiona warstwa polimerowa dodaje barierę i wodoodporność w jednym przejściu bez użycia kleju. Proces jest definiowany przez niewielki zestaw kontrolowanych parametrów – temperaturę topnienia, ciśnienie docisku, chłodzenie wałka chłodzącego, grubość powłoki i prędkość linii – a nowoczesne maszyny obsługują je z precyzją serwo i sterowaniem za pomocą ekranu dotykowego. Od podkładów do pieluch po serwety chirurgiczne, technologia ta nadal stanowi niezawodny pomost między produkcją włóknin a gotowymi produktami jednorazowego użytku.
Często zadawane pytania
Czym jest laminowanie metodą wytłaczania włóknin?
Proces ten polega na stopieniu polimeru, takiego jak PE lub PP, wytłaczaniu go w postaci cienkiej folii i dociskaniu do włókniny w schłodzonym docisku. Wiązanie powstaje bez użycia kleju.
Czym laminowanie ekstruzyjne różni się od laminowania klejowego?
Laminowanie ekstruzyjne wykorzystuje sam stopiony polimer jako warstwę wiążącą, podczas gdy laminowanie klejowe nakłada klej pomiędzy dwa materiały. Laminowanie ekstruzyjne eliminuje koszty kleju i etapy suszenia, a zazwyczaj zapewnia bardziej miękkie i mocniejsze połączenie.
Jakie polimery są używane w tym procesie?
LDPE jest najpopularniejszym materiałem, ponieważ jest miękki, wodoodporny i ekonomiczny. LLDPE, PP, EVA i EMA są stosowane, gdy wymagana jest wytrzymałość, odporność na ciepło lub specjalna przyczepność.
Jaką grubość powłoki może wyprodukować maszyna?
Typowa grubość powłoki wynosi około 10–40 mikronów, czyli około 10–40 g/m² polimeru. Jest ona kontrolowana przez szczelinę matrycy, wydajność wytłaczarki i prędkość linii.
Które materiały włókninowe można laminować?
Polipropylen spunbond, meltblown, SMS i spunlace są powszechnie laminowane. Głównym warunkiem jest to, aby powierzchnia tkaniny przyjęła stopioną folię, co można poprawić poprzez obróbkę koronową.
Czy laminowany produkt jest wodoodporny i oddychający?
Ciągła folia polimerowa jest wodoodporna i odporna na działanie płynów. Oddychalność można regulować poprzez grubość folii i skład żywicy, dzięki czemu obie właściwości są dopasowane do danego zastosowania.
Jaką prędkość może osiągnąć linia do laminowania włóknin?
Prędkości produkcji zależą od konstrukcji maszyny i materiału. Modele wysokoobrotowe osiągają prędkość 100 m/min, co jest typowe dla kompaktowych linii z pełnym serwomotorem do produkcji materiałów higienicznych i medycznych.
Jakie są główne zastosowania?
Produkty higieniczne, takie jak prześcieradła do pieluch, produkty medyczne, takie jak prześcieradła i fartuchy, oraz opakowania, takie jak wodoodporne wkładki i osłony budowlane, stanowią trzy główne grupy.
Szukasz niezawodnego producenta maszyn do laminowania i wytłaczania włóknin?
Firma JUJIN Automation posiada 18-letnie doświadczenie w badaniach i produkcji maszyn do produkcji włóknin. Jej w pełni serwo-szybka maszyna do produkcji kompozytów włókninowych laminuje folie PE/PP na włókniny z prędkością do 100 m/min bez użycia klejów chemicznych, z panelem dotykowym, spawaną ramą o udźwigu 3 ton oraz globalnym wsparciem dostaw. Klienci mogą poprosić o specyfikację i wskazówki dotyczące procesu przed złożeniem zamówienia.


