


Jak działa maszyna do produkcji pokrowców na deski sedesowe: proces krok po kroku
Ta smukła, kieszonkowa nakładka na deskę sedesową obok dozownika w hotelowej łazience lub toalecie na lotnisku nie jest szyta ręcznie. Jest produkowana masowo przez pojedynczy element wyposażenia przemysłowego. W ciągu kilku sekund…maszyna do produkcji pokrowców na deski sedesowePrzekształca rolki włókniny w gotowe, złożone, gotowe do pakowania okładki — podając, klejąc, dziurkując, tnąc i składając w jednym, ciągłym cyklu. W tym artykule wyjaśniono krok po kroku, jak działa to urządzenie, prostym językiem, zrozumiałym dla kupujących, kierowników zakładów i początkujących czytelników.
Najważniejsze wnioski
Amaszyna do produkcji pokrowców na deski sedesowejest zautomatyzowanym systemem przetwarzania, który przetwarza materiał włókninowy — często w połączeniu z folią PE lub warstwą papieru zabezpieczającego — na gotowe, jednorazowe pokrowce na deski sedesowe.
Główna sekwencja czynności jest taka sama we wszystkich projektach: rozwijanie, łączenie lub klejenie, dziurkowanie i cięcie, składanie i wyjście, a każdy etap jest zsynchronizowany przez system sterowania PLC.
Dominują dwie główne technologie: zgrzewanie ultradźwiękowe w przypadku miękkich okładek dwuwarstwowych oraz nakładanie kleju natryskowego w przypadku okładek z podkładem z papieru zabezpieczającego.
Większość maszyn automatycznych pracuje z wydajnością 80–100 elementów na minutę i obsługuje je jeden lub dwóch pracowników.
Precyzyjna kontrola naciągu i synchronizacja serwomechanizmów to dwa czynniki decydujące o tym, czy pokrowce będą gładkie, o właściwym rozmiarze i z wysoką jakością.
Czym jest maszyna do produkcji pokrowców na deski sedesowe?
To urządzenie przetwarzające, które pobiera rolki surowca i automatycznie formuje je w jednorazowe pokrowce na deski sedesowe. Jest również określane jako maszyna do produkcji pokrowców na deski sedesowe, linia produkcyjna pokrowców na deski sedesowe z włókniny lub jednostka centralna zakładu przetwarzającego jednorazowe artykuły higieniczne. Kluczową cechą jest brak konieczności ręcznego cięcia, zgrzewania i pośredniej obsługi między cyklami: maszyna podaje materiał, formuje pokrowiec, zgrzewa go lub skleja, odcina, składa w kompaktową kieszeń i dostarcza do następnej stacji – wszystko w trybie ciągłym.
Te urządzenia są instalowane w fabrykach zaopatrujących hotele, lotniska, centra handlowe, szpitale, miejsca eventowe i sieci handlowe – wszystkie firmy, które potrzebują czystej bariery dla każdego użytkownika toalety. Ponieważ gotowy produkt jest używany jednorazowo i wyrzucany, urządzenia zostały zaprojektowane z myślą o dużej szybkości, niskim nakładzie pracy i stałej jakości przy niskim koszcie jednostkowym.
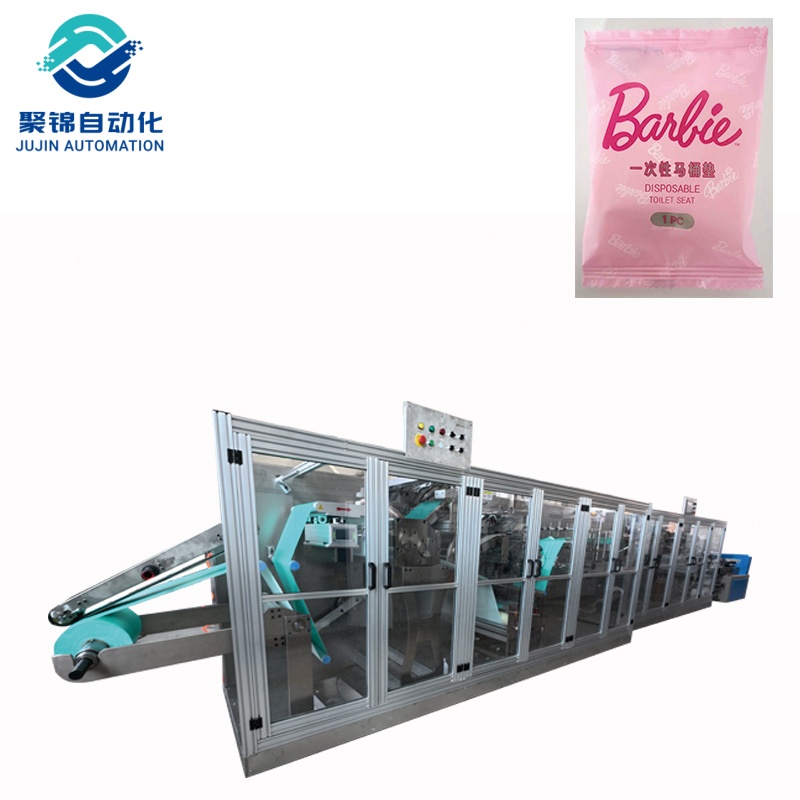
Z czego składa się jednorazowy pokrowiec na deskę sedesową?
Zrozumienie maszyny zaczyna się od zrozumienia materiału. Głównym surowcem jest włóknina – arkusz włókien połączonych ze sobą za pomocą ciepła, ciśnienia lub chemikaliów, a nie tkanych lub dzianych. Większość pokrowców wykonana jest z włókniny polipropylenowej (PP) typu spunbond, cenionej za miękkość, wytrzymałość i niską cenę. Gramatura tkaniny, mierzona w gramach na metr kwadratowy (g/m², zwanej również GSM), jest kluczową specyfikacją, a międzynarodowo uznaną metodą jej pomiaru jest zdefiniowana przezmiędzynarodowe metody badań włóknin; informacje na temat tego, jak powstają i są wykorzystywane te tkaniny inżynieryjne, zostały opublikowane przezstowarzyszenie przemysłu włókninowego.
| Tworzywo | Rola na okładce | Typowa specyfikacja |
|---|---|---|
| Włóknina PP typu spunbond | Miękka, przyjazna dla skóry warstwa wierzchnia | Zwykle 18–30 g/m²; szerokość rolki ok. 800 mm |
| NA filmie | Wodoodporna warstwa barierowa | Cienka folia, typowa grubość 15–30 µm; średnica rolki do około 1000 mm |
| Laminowana włóknina / papier | Warstwa bazowa do okładek klejonych | Rozmiar po rozłożeniu ok. 62 × 65 cm w typowych modelach |
| Papier zabezpieczający (powlekany silikonem) | Chroni warstwę klejącą | Średnica rolki do 40 cm; szerokość 1,5–2,5 cm |
Wybór kombinacji materiałów decyduje o tym, jaką metodę produkcji zastosuje maszyna, jak wyjaśniono poniżej.
Jak działa proces, krok po kroku
Wewnątrz nowoczesnegomaszyna do produkcji pokrowców na deski sedesoweProces przebiega według ustalonej, zsynchronizowanej sekwencji. Każda stacja jest synchronizowana z pozostałymi przez system sterowania, dzięki czemu materiał nigdy nie przestaje się poruszać. Fabryki korzystają głównie z jednej z dwóch tras, w zależności od konstrukcji pokrywy.
Trasa 1: Zgrzewanie ultradźwiękowe (włóknina dwuwarstwowa + folia PE)
Odprężenie.Rolki włókniny i folii PE są zamontowane na regale. Typowe średnice rolek sięgają około 1000 mm, ponieważ większa rolka oznacza mniej zmian na zmianę.
Oprawa krawędziowa.Ultradźwiękowe rogi uszczelniają obie krawędzie wstęgi. Wibracje o wysokiej częstotliwości, zazwyczaj około 20 kHz, topią i łączą włókna, dzięki czemu krawędzie są gładkie, uszczelnione i szczelne – bez nici, kleju i dziurek po igłach.
Laminowanie.Górna warstwa z włókniny oraz dolna folia PE są ze sobą zgrzewane, tworząc pojedynczą kompozytową siatkę, tworząc miękką powierzchnię ze 100% wodoodpornym podkładem.
Tłoczenie.W górnej i dolnej warstwie wytłaczany jest wzór, który poprawia fakturę i pomaga utrzymać pokrowiec na siedzisku.
Formowanie i wykrawanie materiałów kompozytowych.Kształt pokrywy — łącznie z otworem wewnętrznym — jest formowany za pomocą precyzyjnych narzędzi, które są zsynchronizowane z podawaniem materiału.
Cięcie.Każda pojedyncza okładka jest oddzielana od ciągłej wstęgi. Zgrzewanie i cięcie odbywają się w tym samym cyklu, dzięki czemu krawędź cięcia jest już zgrzana i nie strzępi się.
Składanie i wydawanie.Trzy kolejne zagięcia poprzeczne kompresują okładkę do kompaktowego, kieszonkowego kwadratu, gotowego do dostarczenia do maszyny pakującej lub pakującej w folię.
Trasa 2: Aplikacja kleju (laminowana włóknina + papier antyadhezyjny)
Odprężenie.Laminowana włókninowa podstawa i pasek papieru rozdzielczego pokryty silikonem są podawane na linię przy stałej kontroli naprężenia.
Nakładanie kleju pozycjonującego.System natrysku kleju nakłada go tylko tam, gdzie jest potrzebny. Sterowane serwomechanizmem pozycjonowanie i przenoszenie za pomocą bębna ssącego zapewniają precyzyjne rozprowadzanie kleju, dzięki czemu gotowa okładka rozkłada się płasko i mocno przylega podczas użytkowania.
Wykrawanie form.Szybkotnąca rolka formująca ze stali szybkotnącej wycina kształt pokrywy, łącznie z otworem środkowym. Na nowoczesnych liniach błąd wymiaru cięcia mieści się w granicach 3 mm.
Składane w kształcie litery W.Okładka jest złożona w kształt litery W, aby pasowała do kompaktowego formatu opakowania.
Cięcie.Każda okładka jest oddzielana od wstęgi za pomocą zsynchronizowanych narzędzi.
Ciągłe składanie trzykrotne.Dalsze zagięcia kompresują okładkę do ostatecznego rozmiaru detalicznego.
Połączenie opakowań.Gotowe okładki są transportowane do maszyny pakującej, gdzie następuje automatyczne pakowanie. W ten sposób zamykany jest bezdotykowy cykl produkcyjny.
Spawanie ultradźwiękowe a aplikacja kleju
Obie technologie sprawdziły się w skali przemysłowej i żadna z nich nie jest z natury lepsza — właściwy wybór zależy od projektu produktu, rynku docelowego i budżetu przeznaczonego na materiały.
| Czynnik | Spawanie ultradźwiękowe | Aplikacja kleju |
|---|---|---|
| Metoda łączenia | Wibracje o wysokiej częstotliwości topią i łączą ze sobą warstwy | Klej w sprayu nakładany z pozycjonowaniem sterowanym serwo |
| Najlepiej nadaje się do | Miękka, dwuwarstwowa włóknina + folia PE, wodoodporne pokrycia | Okładki z papierem podkładowym, które przyklejają się do siedziska |
| Jakość krawędzi | Gładkie, uszczelnione, bez pozostałości kleju | Zależy od dokładności kleju |
| Typowa prędkość | 80–100 sztuk na minutę | 80–100 sztuk na minutę |
| Kontrola jakości | Trwały spaw, stała wytrzymałość szwu | Kwalifikowany współczynnik 99% lub wyższy na liniach sterowanych serwomechanizmem |
| Główne materiały eksploatacyjne | Tylko prąd | Papier samoprzylepny i antyadhezyjny |
Główne elementy maszyny
Każda maszyna tego typu jest zbudowana wokół tego samego zestawu modułów. Każda część pełni określoną rolę, a niewspółosiowość którejkolwiek z nich może wpłynąć na jakość każdej wyprodukowanej okładki.
| Część | Funkcja podstawowa | Kluczowa funkcja nowoczesnych maszyn |
|---|---|---|
| Stojak na materiały (rozwijanie) | Podtrzymuje i rozwija rolki surowca | Obsługuje rolki włóknin i PE o średnicy do ok. 1000 mm |
| System kontroli naprężenia | Utrzymuje stałe, niskie napięcie podawania wstęgi | Automatyczna kontrola za pomocą cylindra; zapobiega powstawaniu zmarszczek i rozciąganiu przy dużej prędkości |
| Rolki podające serwomechanizm | Kontroluj prędkość przesuwania materiału i rozmiar końcowy | Serwosynchronizacja z uszczelnianiem i cięciem z dokładnością do ułamka milimetra |
| Jednostka uszczelniająca/klejąca | Łączy warstwy (ultradźwiękowo) lub nakłada klej (metoda klejowa) | Spawanie ultradźwiękowe o częstotliwości około 20 kHz lub klej natryskowy z przenoszeniem za pomocą bębna ssącego |
| Moduł dziurkowania i cięcia | Formuje kształt okładki i rozdziela poszczególne elementy | Narzędzia do formowania stali; błąd wymiaru cięcia w granicach 3 mm |
| System składany | Kompaktowa okładka do pakowania | Składanie typu W i trójstronne, w pełni automatyczne |
| Panel dotykowy PLC | Centralne sterowanie i programowanie | Cyfrowe wejście umożliwiające zmianę rozmiaru i prędkości w ciągu kilku minut |
Jak utrzymać jakość przy dużej prędkości
Produkcja 80–100 okładek na minutę nie jest kwestią przypadku. O jakości końcowej decydują trzy czynniki. Po pierwsze, kontrola naprężenia: lekka włóknina i cienka folia PE łatwo się rozciągają, dzięki czemu automatyczny system naprężenia utrzymuje tę samą prędkość podawania obu wstęg – w przeciwnym razie folia marszczy się lub wymiary okładek ulegają zmianie. Po drugie, synchronizacja serwomechanizmów: jednostki podające, zgrzewające, dziurkujące i tnące są połączone elektronicznie, dzięki czemu nowoczesna linia produkcyjna może utrzymać błąd cięcia w granicach 3 mm przy ciągłej pracy. Po trzecie, monitorowanie procesu: gotowe okładki są zliczane i sprawdzane automatycznie, a wskaźniki kwalifikacji na poziomie 99% lub wyższym są standardem w przypadku linii klejowych sterowanych serwomechanizmami.
Bezpieczeństwo ma znaczenie również na hali produkcyjnej. Każda maszyna z ruchomymi częściami powinna być odpowiednio zabezpieczona, a organy bezpieczeństwa pracy publikują szczegółowe wytyczne.wskazówki dotyczące ochrony maszynktórych powinien przestrzegać każdy zakład obsługujący urządzenia przetwórcze. Z punktu widzenia produktu, cel higieniczny tych osłon jest zgodny z ustalonymi normamiwskazówki dotyczące higieny publicznejo czystości w pomieszczeniach wspólnych.
Codzienna obsługa jest prosta. Operator monitoruje ekran dotykowy, ładuje nowe rolki materiału i okresowo sprawdza stan złożenia. Gdy zmienia się rozmiar produktu lub wzór składania, nowe parametry są wprowadzane cyfrowo, a linia dostosowuje się w ciągu kilku minut. Dzięki temu zmiany między partiami kosztują czas, a nie mechaniczne przezbrajanie.
Kluczowe specyfikacje do oceny przed zakupem
Porównując dostawców i ceny, kupujący powinni sprawdzić następujące parametry, aby mieć pewność, że sprzęt odpowiada ich planowi produkcji, warunkom panującym w zakładzie i budżetowi.
| Specyfikacja | Na co zwrócić uwagę | Typowy zakres |
|---|---|---|
| Prędkość produkcji | Musi pokryć zaplanowaną dzienną objętość | 80–100 sztuk na minutę na liniach automatycznych |
| Rozmiar gotowego produktu | Musi obejmować wymiary docelowej okładki | Około 700 × 150 mm po złożeniu; około 62 × 65 cm po rozłożeniu |
| Rolki surowca | Większe rolki oznaczają mniej zmian | Średnica rolki włókniny do 1000 mm; papier rozdzielający do 40 cm |
| Zasilacz | Musi być zgodne z napięciem fabrycznym | 380 V / 50 Hz, 7–15 kW w zależności od modelu |
| Technologia łączenia | Ultradźwiękowe lub klejące, dopasowane do Twojego produktu | Około 20 kHz ultradźwięki; klej w sprayu z pozycjonowaniem serwo |
| Stawka kwalifikowana | Poziom odrzutu wpływa na koszt jednostkowy | 99% lub więcej na liniach sterowanych serwomechanizmem |
| Wymagani operatorzy | Niższe koszty pracy oznaczają niższe koszty eksploatacji | 1–2 operatorów na linię w pełni automatyczną |
Gdzie stosuje się jednorazowe pokrowce na deski sedesowe
Jeden model maszyny może obsługiwać wiele rynków docelowych, ponieważ ten sam podstawowy proces – podawanie włókniny, klejenie, cięcie i składanie – dotyczy większości projektów jednorazowych okładek. Typowe zastosowania obejmują:
Gościnność i podróże:hotele, lotniska, pociągi dużych prędkości i statki wycieczkowe, które wymagają nowej bariery dla każdego gościa.
Opieka medyczna i położnicza:oddziały szpitalne i przychodnie, gdzie pacjenci wymagający szczególnej ochrony potrzebują dodatkowej ochrony.
Toalety publiczne i wydarzenia:centra handlowe, parki rozrywki, stadiony i miejsca dużych zgromadzeń, w których wymagane jest zachowanie wysokich standardów sanitarnych.
Handel detaliczny i e-commerce:przenośne plecaki sprzedawane do osobistego użytku w podróży i w domowych łazienkach.
Szukasz niezawodnego producenta?
Dla kupujących sprzęt to tylko połowa decyzji — równie ważny jest producent, który go stworzył. Niezawodnymaszyna do produkcji pokrowców na deski sedesoweProducent zapewnia weryfikowalne specyfikacje, przejrzyste ceny, jasne warunki dostawy i wsparcie posprzedażowe, od wskazówek dotyczących instalacji, przez części zamienne, po gwarancję. JUJIN jest bezpośrednim producentem obu tych produktów.modele ultradźwiękoweIautomatyczne modele klejone, z 12-miesięczną gwarancją na części mechaniczne i możliwością przysłania inżyniera na miejsce na życzenie. Przed podjęciem decyzji prosimy o przesłanie nam swoich wymagań, aby otrzymać szczegółową wycenę i cenę fabryczną.
Uzyskaj wycenę terazWniosek
Amaszyna do produkcji pokrowców na deski sedesoweto kompaktowy przykład nowoczesnej automatyzacji przemysłowej: niedrogie rolki włókniny trafiają do maszyny, a zgrzane, złożone, gotowe do pakowania wkładki higieniczne wychodzą w stałym tempie, przy minimalnym nakładzie pracy. Materiałoznawstwo włókniny polipropylenowej wyjaśnia, dlaczego produkt może być jednocześnie miękki, wytrzymały i tani, a zgrzewanie ultradźwiękowe lub precyzyjne nakładanie kleju i serwomechanizm kontroli naprężenia wyjaśniają, jak jakość pozostaje spójna przy dużej prędkości. Dla każdej firmy, która potrzebuje jednorazowych nakładek na deski sedesowe w dużych ilościach, ten sprzęt oferuje bezpośrednią ścieżkę od surowca do gotowego produktu przy przewidywalnym koszcie jednostkowym.
Często zadawane pytania
Czym jest maszyna do produkcji pokrowców na deski sedesowe?
Zautomatyzowana maszyna konwertująca, która przetwarza rolki materiału włókninowego — oraz folii PE lub papieru ochronnego — na gotowe, jednorazowe pokrowce na deski sedesowe poprzez rozwijanie, łączenie lub klejenie, dziurkowanie, cięcie i składanie, przy minimalnym nakładzie pracy ręcznej.
Ile okładek jest w stanie wykonać na minutę?
Typowe maszyny automatyczne drukują z prędkością 80–100 sztuk na minutę; wydajność niektórych modeli jest wyższa lub niższa w zależności od rozmiaru i wzoru okładki.
Co jest lepsze: spawanie ultradźwiękowe czy nakładanie kleju?
Żadna z metod nie jest uniwersalnie lepsza. Zgrzewanie ultradźwiękowe sprawdza się w przypadku miękkich, dwuwarstwowych pokrowców z włókniny i folii polietylenowej; nakładanie kleju sprawdza się w przypadku pokrowców z podkładem z papieru antyadhezyjnego, który przylega do siedziska. Wybór zależy od konstrukcji produktu i rynku docelowego.
Czy jedna maszyna może produkować różne rozmiary i style?
Tak. Maszyny sterowane za pomocą PLC pozwalają operatorom zmieniać długość okładki, parametry zgrzewania i ustawienia składania na ekranie dotykowym, zazwyczaj w ciągu kilku minut i bez konieczności przezbrajania mechanicznego.
Jakie surowce są potrzebne?
Włóknina typu spunbond z polipropylenu (PP), folia PE oraz opcjonalnie papier zabezpieczający i klej w sprayu, w zależności od tego, jaką metodę produkcji wykorzystuje maszyna.
Czy można go podłączyć do maszyny pakującej?
Tak. Przenośnik wyjściowy jest zaprojektowany do współpracy z maszynami pakującymi typu flow-pack, tworząc w pełni zautomatyzowaną, bezdotykową linię produkcyjną.
Ilu pracowników jest potrzebnych do jego obsługi?
Do obsługi w pełni automatycznej linii zazwyczaj potrzeba jednego lub dwóch operatorów, głównie do zmiany rolek materiału i rutynowego nadzoru.


