


Jak obsługiwać maszynę do produkcji pokrowców na deski sedesowe: samouczek dla początkujących
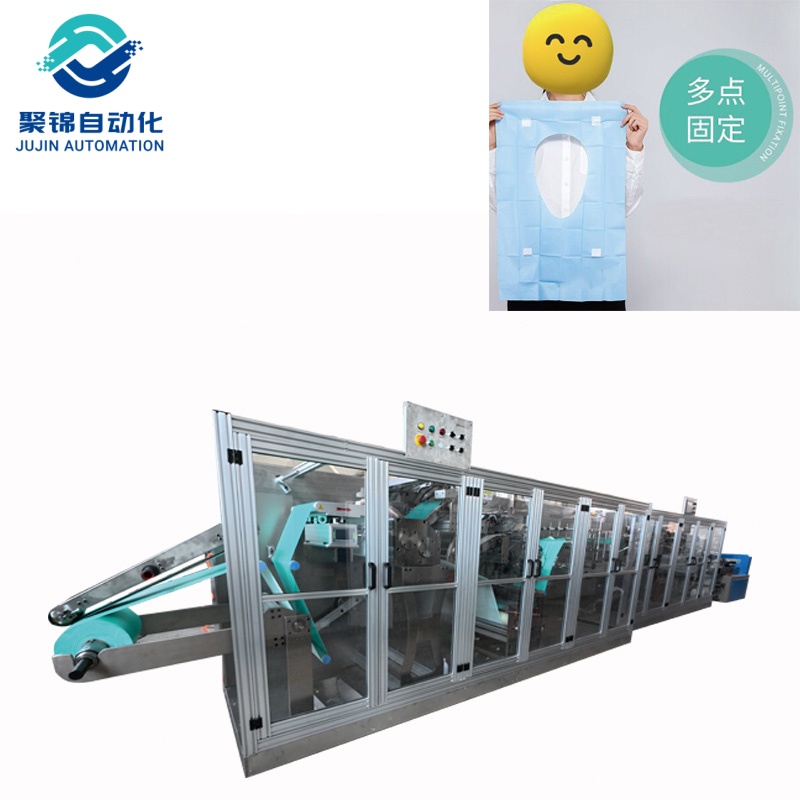
Ten schludny stosik zapieczętowanych, złożonych nakładek na deskę sedesową obok umywalki w publicznej toalecie wygląda prosto, ale każda nakładka zaczyna się od szerokiej rolki włókniny lub laminowanego papieru. Pomiędzy rolką a gotowym produktem stoi…maszyna do produkcji pokrowców na deski sedesowe— zautomatyzowana linia, która rozwija surowiec, uszczelnia lub skleja jego krawędzie, wycina kontur deski sedesowej, odcina każdą nakładkę, składa ją w kieszonkowy kwadrat i dostarcza gotową do zapakowania. Ten samouczek jest przeznaczony dla początkujących. Wyjaśnia on, czym jest to urządzenie, jak działa oraz jak bezpiecznie i stabilnie obsługiwać maszynę do produkcji nakładek na deski sedesowe, krok po kroku, prostym językiem — nie jest wymagane wykształcenie inżynierskie. Po ukończeniu kursu będziesz w stanie z pewnością obsługiwać maszynę do produkcji nakładek na deski sedesowe od zimnego startu do czyszczenia po zakończeniu zmiany.
Najważniejsze wnioski
Maszyna do produkcji nakładek na deski sedesowe przetwarza rolki włókniny PP (czasami laminowanej folią PE) na gotowe, złożone, jednorazowe nakładki na deski sedesowe w jednym ciągłym procesie.
Większość jednorazowych pokrowców wykonana jest z włókniny polipropylenowej (PP) typu spunbond o gramaturze ok. 20–40 g/m²; maszyny klejące zamiast tego podają laminowany papier lub laminowaną włókninę wraz z papierem zabezpieczającym.
Głównymi elementami są regał materiałowy, system kontroli naciągu, serwomechanizmy podające, jednostka uszczelniająca, moduł dziurkujący i tnący, system składania oraz panel dotykowy PLC.
Typowa automatyczna maszyna do produkcji pokrowców na deski sedesowe pracuje z wydajnością 80–100 sztuk na minutę i do normalnego nadzoru potrzebny jest tylko jeden operator.
Początkujący mogą szybko opanować obsługę urządzenia, ponieważ zmiany parametrów — długość okładki, sposób składania i prędkość — wprowadza się na ekranie dotykowym bez konieczności przeróbek mechanicznych.
Czym jest maszyna do produkcji pokrowców na deski sedesowe?
Amaszyna do produkcji pokrowców na deski sedesowe— nazywana również maszyną do produkcji jednorazowych nakładek na deski sedesowe lub linią produkcyjną nakładek na deski sedesowe — to przemysłowe urządzenie przetwarzające, które przetwarza rolki surowca w gotowe, gotowe do użycia jednorazowe nakładki na deski sedesowe, z minimalną obsługą ręczną. Pomiędzy cyklami nie ma konieczności ręcznego cięcia ani składania: maszyna podaje materiał, formuje nakładkę, zgrzewa lub skleja krawędzie, wycina kontur deski, odcina każdy element, składa go i układa w stosy.
Istnieją dwa główne modele. Maszyny zgrzewane ultradźwiękowo spajają włókninę za pomocą wibracji o wysokiej częstotliwości i są powszechnie stosowane do produkcji miękkich, wodoodpornych pokrowców kieszeniowych. Maszyny klejone nakładają niewielką ilość kleju w sprayu i są przeznaczone do pokrowców, które wymagają paska klejącego do zamocowania na desce sedesowej. Oba typy mają ten sam proces roboczy, a niniejszy przewodnik omawia zasady, które mają zastosowanie w przypadku każdej nowoczesnej maszyny do produkcji pokrowców na deski sedesowe.
Dlaczego surowiec ma znaczenie
Zrozumienie materiału ułatwia obsługę urządzenia. Jednorazowy pokrowiec na deskę sedesową nie jest tkany ani dziany jak zwykła tkanina. Jest wykonany z…tkanina włókninowa— arkusz włókien połączonych ze sobą za pomocą ciepła, ciśnienia lub chemikaliów. Najpopularniejszym surowcem jest włóknina polipropylenowa (PP) typu spunbond: stopiony polimer jest wytłaczany w cienkie, ciągłe włókna, układany w sieć i łączony termicznie. W rezultacie powstaje tkanina, która jest miękka, oddychająca, odporna na rozdarcia i na tyle tania, że można ją raz użyć i wyrzucić.
Gramatura materiału, mierzona w gramach na metr kwadratowy (g/m², nazywana również GSM), jest najważniejszym parametrem, ponieważ wpływa na miękkość, wytrzymałość, nieprzezroczystość i koszt. Jednorazowe pokrowce na deski sedesowe są zazwyczaj wykonane z materiału o gramaturze 20–40 g/m², a niektóre wodoodporne wersje są laminowane folią polietylenową pod włókniną. Podczas konfiguracji nowej maszyny do produkcji pokrowców na deski sedesowe, gramatura materiału i jakość rolki, którą wybierzesz, bezpośrednio wpływają na jakość uszczelnienia i koszt jednostkowy.przemysł włókninowypublikuje szczegółowe informacje na temat tego, jak powstają te tkaniny techniczne i gdzie są wykorzystywane.
| Tworzywo | Typowy GSM | Co to oznacza dla okładki |
|---|---|---|
| PP spunbond (standard) | 20–30 g/m² | Lekkie i ekonomiczne; najpopularniejszy wybór jednorazowych pokrowców na siedzenia |
| PP spunbond + folia PE | 25–40 g/m² | Dodaje wodoodporną warstwę spodnią; używaną do pokrowców podróżnych i pokrowców premium |
| Papier laminowany / włóknina | Papierowy | Stosowany w maszynach klejących do okładek samoprzylepnych |
Poznaj główne komponenty przed rozpoczęciem
Niezależnie od marki, którą obsługujesz, budowa maszyny do produkcji nakładek na deski sedesowe jest taka sama. Każdy element ma jedno zadanie, a jeśli którykolwiek z nich jest źle ustawiony, jakość każdej deski sedesowej ucierpi. Poświęć kilka minut na identyfikację poniższych elementów przed uruchomieniem maszyny — poznanie elementów maszyny do produkcji nakładek na deski sedesowe przed pierwszą zmianą uchroni Cię przed najczęstszymi błędami początkujących.
1. Regał materiałowy (jednostka rozwijająca)
To tutaj ładowane są rolki surowca. Regał podtrzymuje rolki i utrzymuje stabilny kąt podawania materiału, dzięki czemu odwijanie przebiega płynnie i bez zagnieceń. Na typowych liniach rolki mogą mieć średnicę do około 1000 mm — większa rolka oznacza mniej zmian na zmianę.
2. System kontroli naprężenia
Lekka włóknina i folia PE łatwo się rozciągają i przesuwają. Automatyczna, sterowana siłownikiem kontrola naciągu utrzymuje niską i stałą siłę podawania, co zapobiega powstawaniu zagnieceń, rozciąganiu i marnotrawstwu materiału przy dużej prędkości.
3. Rolki podające i ciągnące serwomechanizmu
Rolki te decydują o tym, jak daleko materiał przesuwa się w każdym cyklu, co bezpośrednio kontroluje długość gotowej okładki. W nowoczesnych maszynach są one serwonapędowo zsynchronizowane z jednostkami zgrzewającymi i tnącymi z precyzją do kilku milimetrów.
4. Jednostka uszczelniająca
W ultradźwiękowej maszynie do produkcji nakładek na deski sedesowe, wibracje o wysokiej częstotliwości – zazwyczaj około 20–35 kHz – topią i łączą włókna, tworząc mocną, czystą i szczelną krawędź bez użycia nici i kleju. Maszyny klejące zamiast tego nakładają klej natryskowo za pomocą ssąco-bębnowego systemu transferu z serwomechanizmem sterującym pozycjonowaniem.
5. Moduł dziurkowania i cięcia
Po zgrzaniu, jednostka dziurkująca kształtuje kontur gniazda, a moduł tnący oddziela każdą okładkę od wstęgi. Forma tnąca wykonana jest ze stali formierskiej, a dobrze wyregulowana linia utrzymuje błąd wymiaru cięcia w granicach około 3 mm.
6. System składania
Duży kawałek materiału musi zostać skompresowany do małego opakowania na potrzeby transportu i sprzedaży detalicznej. Moduł składający wykonuje zgięcie wzdłużne, a następnie zgięcie poprzeczne – zazwyczaj trzykrotne – i wytwarza schludne, zwarte kwadraty gotowe do zapakowania.
7. Panel dotykowy PLC
Mózg linii. Operatorzy wprowadzają długość okładki, prędkość, energię zgrzewania lub ilość kleju oraz ustawienia składania bezpośrednio na ekranie dotykowym. Sterownik PLC koordynuje następnie wszystkie serwosilniki, jednostkę zgrzewającą i siłowniki pneumatyczne, dzięki czemu zmiana rozmiaru produktu zajmuje minuty, a nie godziny.
| Część | Funkcja podstawowa | Co należy sprawdzić podczas eksploatacji |
|---|---|---|
| Stojak na materiały | Podtrzymuje i rozwija rolki surowca | Wyrównywanie wałków i łączenie połączeń |
| Kontrola napięcia | Utrzymuje stałe, niskie napięcie zasilania | Ścieżka materiału bez zagnieceń |
| Rolki podające serwomechanizm | Kontroluj prędkość posuwu i długość osłony | Spójne wymiary okładki |
| Jednostka uszczelniająca | Łączy lub skleja krawędzie bez nici | Wytrzymałość uszczelnienia i wykończenie krawędzi |
| Moduł dziurkowania/cięcia | Kształtuje i oddziela każdą okładkę | Zużycie formy i dokładność cięcia |
| System składany | Okładki kompaktowe do opakowań | Wyrównanie zagięć i schludność stosu |
| Ekran dotykowy PLC | Centralne sterowanie i wprowadzanie parametrów | Komunikaty o błędach i zapisane przepisy |
Jak obsługiwać maszynę do produkcji pokrowców na deski sedesowe: krok po kroku
Postępuj zgodnie z tą sekwencją na każdej zmianie. Dotyczy ona zarówno maszyn zgrzewających ultradźwiękowo, jak i klejących, i jest tą samą sekwencją, którą stosują operatorzy fabryczni obsługujący maszynę do produkcji nakładek na deski sedesowe przez cały dzień.
Krok 1 — Wykonaj kontrolę bezpieczeństwa przed uruchomieniem
Każda zmiana w maszynie do produkcji nakładek na deski sedesowe rozpoczyna się od tej samej, pięciominutowej kontroli. Przed włączeniem należy upewnić się, że wszystkie zabezpieczenia są na swoim miejscu, przycisk zatrzymania awaryjnego działa, a miejsce pracy jest czyste. Sprawdź dopływ sprężonego powietrza – większość przewodów wymaga około 0,6–0,8 MPa – i upewnij się, że nie ma zacięć materiału z poprzedniej zmiany.
Krok 2 — Załaduj rolki surowca
Zamontuj rolkę włókniny (oraz rolkę folii PE na liniach wodoodpornych) na stojaku na materiał, wyrównaj krawędzie rolki i zamocuj rdzeń. W przypadku maszyn klejonych załaduj również rolkę papieru antyadhezyjnego, która ma zazwyczaj szerokość 1,5–2,5 cm. Połącz koniec starej rolki z nową, aby linia nie musiała się zatrzymywać.
Krok 3 — Przewlecz materiał przez żyłkę
Podążaj za oznaczeniami ścieżki materiału na ramie, przeciągając wstęgę przez rolki napinające, zespół zgrzewający i sekcję składającą. Przed zamknięciem osłon upewnij się, że wstęga leży płasko i nie ma żadnych zagięć. W przypadku maszyn ultradźwiękowych upewnij się, że folia i włóknina wchodzą do zespołu zgrzewającego na tym samym poziomie.
Krok 4 — Ustaw parametry na ekranie dotykowym
Na ekranie sterownika PLC wprowadź długość i szerokość pokrowca, tryb składania, prędkość produkcji oraz energię zgrzewania (lub ilość kleju w przypadku maszyn klejących). Użyj wartości z karty specyfikacji technicznej swojej maszyny do produkcji pokrowców na deskę sedesową jako punktu wyjścia i zapisz je jako recepturę, aby móc przywołać kolejne zamówienie jednym dotknięciem.
Krok 5 — Uruchom partię próbną
Rozpocznij linię produkcyjną na niskich obrotach i wykonaj 10–20 próbnych elementów. Sprawdź każdy z nich: krawędzie powinny być całkowicie uszczelnione lub równomiernie sklejone, wycięty kontur powinien być czysty, wymiary powinny odpowiadać zadanym wartościom (błąd cięcia około 3 mm), a zagięcia powinny być ścisłe i równe. W razie potrzeby dostosuj parametry, a następnie wykonaj kolejną krótką partię, aby potwierdzić. Ten etap próbny to krok, którego początkujący producenci nakładek na deski sedesowe nigdy nie powinni pomijać.
Krok 6 — Uruchom ciągłą produkcję i monitoruj
Po przejściu próbnych elementów, zwiększ prędkość do normalnego zakresu roboczego – zazwyczaj 80–100 sztuk na minutę na liniach automatycznych. Sprawdzaj wydajność co 15–30 minut: zwróć uwagę na zmarszczki, rozciągnięcie folii, nagromadzenie kleju na dyszy lub bębnie ssącym oraz wszelkie zmiany wymiarów okładki. Stabilny operator to najlepszy czujnik jakości na linii.
Krok 7 — Zmień rozmiar
Aby wyprodukować inny rozmiar pokrowca lub styl składania, wystarczy wprowadzić nowe parametry na ekranie dotykowym i uruchomić nową partię próbną. Ponieważ nowoczesna maszyna do produkcji pokrowców na deski sedesowe nie wymaga przezbrajania mechanicznego, całkowita zmiana zazwyczaj zajmuje zaledwie kilka minut.
Krok 8 — Wyłącz i wyczyść
Pod koniec zmiany zatrzymaj podawanie i pozwól, aby pozostały materiał przepłynął. Wyłącz maszynę głównym wyłącznikiem, zwolnij ciśnienie powietrza, a następnie wyczyść zespół uszczelniający lub dyszę klejową, wytrzyj czujniki i usuń resztki z obszaru cięcia. Czysta maszyna uruchomi się szybciej następnego ranka.
| Faza | Kluczowe działania | Typowy czas |
|---|---|---|
| Kontrola przed uruchomieniem | Strażnicy, zatrzymanie awaryjne, ciśnienie powietrza, czystość obszaru | 5–10 minut |
| Załadunek materiału | Zamontuj rolki, wyrównaj krawędzie, połącz | 10–20 minut |
| Ustawianie parametrów | Wprowadź wartości rozmiaru, prędkości, uszczelnienia lub kleju | 5–10 minut |
| Próba biegowa | 10–20 sztuk, kontrola wizualna i wymiarowa | 5–10 minut |
| Bieg ciągły | Monitoruj jakość co 15–30 min | Cała zmiana |
| Wyłączanie i czyszczenie | Wyczerpanie materiału, wyczyszczenie jednostki uszczelniającej i czujników | 10–15 minut |
Spawanie ultradźwiękowe czy klejenie: którą linię wybierasz?
Zanim zaczniesz, zidentyfikuj, który z dwóch głównych modeli jest wykorzystywany w Twojej maszynie do produkcji nakładek na deski sedesowe, ponieważ proces uszczelniania przebiega inaczej. Oba modele są powszechne, a wybór odpowiedniej maszyny do produkcji nakładek na deski sedesowe dla fabryki zależy głównie od docelowego rynku produktu końcowego. Poniższa tabela podsumowuje praktyczne różnice.
| Funkcja | Maszyna spawana ultradźwiękowo | Maszyna klejona |
|---|---|---|
| Surowce | Włóknina PP + folia PE | Papier laminowany, laminowana włóknina, papier rozdzielający |
| Metoda uszczelniania | Spawanie ultradźwiękowe, około 20–35 kHz | Klej natryskowy z transferem ssąco-bębnowym |
| Typowy produkt | Miękkie, wodoodporne pokrowce kieszonkowe | Pokrywy z paskami klejącymi do mocowania |
| Typowy wynik | 80–100 szt./min | 80–100 szt./min |
| Wymagania operatora | 1 | 1 |
| Typowa zainstalowana moc | Około 7–10 kW | Około 15 kW |
Zasady bezpieczeństwa, których musi przestrzegać każdy operator
Przemysłowe linie przetwórcze działają szybko i wykorzystują ciepło, ciśnienie i sprężone powietrze, dlatego zasady bezpieczeństwa nie są opcjonalne. Niezależnie od tego, jaką maszynę do produkcji nakładek na deski sedesowe obsługujesz, poniższe zasady mają zastosowanie. W tej sekcji podsumowano praktyki stosowane w nowoczesnych normach bezpieczeństwa maszyn — takich jak:międzynarodowe normy bezpieczeństwa maszyn— są zbudowane wokół.
Nigdy nie zdejmuj ani nie omijaj osłon bezpieczeństwa, blokad ani kurtyn świetlnych, gdy maszyna pracuje.
Podczas pracy urządzenia należy trzymać ręce, narzędzia i luźne elementy odzieży z dala od rolek, jednostki zgrzewającej i modułu tnącego.
Dowiedz się, gdzie znajdują się przyciski zatrzymania awaryjnego i przetestuj je przed rozpoczęciem każdej zmiany.
Tylko wykwalifikowani elektrycy mogą otwierać szafę elektryczną; linie te są zazwyczaj zasilane prądem trójfazowym o napięciu 380 V / 50 Hz.
Przed jakąkolwiek czynnością czyszczenia lub konserwacji wymagającą sięgnięcia do wnętrza maszyny należy zastosować procedurę blokady i oznakowania.
Należy nosić odpowiedni sprzęt ochrony osobistej — ochronę słuchu w pobliżu urządzeń ultradźwiękowych oraz rękawice odporne na przecięcia przy pracy z materiałami.
Prosta codzienna konserwacja, która zapewnia ciągłość działania linii
Maszyna do produkcji nakładek na deski sedesowe nie wymaga intensywnej konserwacji, ale wymaga regularnej, regularnej pracy. Drobne problemy – zakurzony czujnik, zużyte ostrze, lepka dysza – stają się poważnymi problemami, gdy są ignorowane przez tygodnie.
| Częstotliwość | Zadanie |
|---|---|
| Codziennie | Wyczyść jednostkę uszczelniającą lub dyszę kleju, wytrzyj czujniki, usuń resztki z obszaru cięcia |
| Tygodnik | Sprawdź napięcie i przebieg materiału pod kątem zużycia; sprawdź ostrza i formy pod kątem zużycia krawędzi; sprawdź filtry powietrza i odprowadź kondensat |
| Miesięczny | Nasmaruj ruchome części zgodnie z instrukcją, sprawdź dokładność cięcia, sprawdź połączenia elektryczne i wyłączniki awaryjne |
Rozwiązywanie typowych problemów
Nawet dobrze działająca maszyna do produkcji nakładek na deski sedesowe czasami popełnia błędy. Większość problemów ma proste przyczyny, a poniższa tabela przedstawia te, z którymi początkujący spotykają się najczęściej.
| Objaw | Prawdopodobna przyczyna | Co robić |
|---|---|---|
| Zagniecenia na okładkach | Nierównomierne napięcie między włókniną a folią | Sprawdź ponownie ustawienia naciągu i zweryfikuj wyrównanie rolek |
| Niezabezpieczone lub słabe krawędzie | Niewystarczająca energia ultradźwiękowa lub zużyty klakson | Nieznacznie zwiększ energię; sprawdź róg i kowadło |
| Rozmiar okładki odbiega o więcej niż 3 mm | Poślizg rolki podającej lub luźna synchronizacja serwomechanizmu | Sprawdź rolki trakcyjne i ponownie skalibruj długość podawania |
| Pozostałości kleju na okładkach | Zatkana dysza lub nadmiar kleju | Wyczyść dyszę, zmniejsz ilość kleju |
| Maszyna zatrzymuje się w połowie biegu | Czujnik wyzwolony przez zacięcie lub nieprawidłowe ustawienie | Usuń zacięcie, zresetuj czujnik, uruchom ponownie linię |
Kluczowe specyfikacje techniczne do oceny
Niezależnie od tego, czy dopiero uczysz się obsługiwać maszynę, czy planujesz jej zakup, karta specyfikacji to najszybszy sposób, aby zrozumieć możliwości maszyny do produkcji nakładek na deski sedesowe. Poniższe wartości odzwierciedlają typowy zakres dla popularnych linii automatycznych i stanowią użyteczną podstawę do porównywania ofert.
| Specyfikacja | Typowa wartość / zakres |
|---|---|
| Prędkość produkcji | 80–100 szt./min |
| Stawka kwalifikowana | ≥ 99% |
| Zainstalowana moc | 7–15 kW w zależności od modelu |
| Zasilacz | 380 V / 50 Hz / 3-fazowe |
| Ciśnienie powietrza | 0,6–0,8 MPa |
| Średnica rolki surowca | Do około 1000 mm |
| Rozmiar gotowej okładki | Kieszonkowy o długości ok. 700 mm i szerokości 150 mm; klejony rozszerza się do ok. 62 × 65 cm |
Gdzie stosuje się jednorazowe pokrowce na deski sedesowe
Rynek tych produktów wyjaśnia, dlaczego tak wiele fabryk inwestuje w maszyny do produkcji nakładek na deski sedesowe. Jednorazowe nakładki są standardowym materiałem eksploatacyjnym w wielu branżach:
Gościnność i podróże:hotele, lotniska, linie lotnicze, pociągi dużych prędkości i statki wycieczkowe
Opieka medyczna i położnicza:szpitale, oddziały położnicze i przychodnie ambulatoryjne
Toalety publiczne i wydarzenia:centra handlowe, parki rozrywki i duże imprezy publiczne
Sprzedaż detaliczna:opakowania podróżne sprzedawane w supermarketach i sklepach całodobowych
Wniosek
Obsługa maszyny do produkcji pokrowców na deski sedesowe to praktyczna umiejętność, której każdy pracownik fabryki może nauczyć się w krótkim czasie. Sekwencja czynności pozostaje niezmienna: sprawdzenie maszyny, załadowanie materiału, ustawienie parametrów, przeprowadzenie próby, monitorowanie produkcji i posprzątanie po zakończeniu zmiany. Maszyna wykonuje powtarzalne czynności, a zadaniem operatora jest utrzymanie linii produkcyjnej w czystości, bezpieczeństwie i spójnym stanie.
Dla firm zaopatrujących hotele, szpitale lub sklepy detaliczne, sprawnie działająca maszyna do produkcji nakładek na deski sedesowe przekształca niedrogie rolki włókniny w stały strumień gotowych produktów o przewidywalnym koszcie jednostkowym – przy niskim nakładzie pracy, stałej jakości i bardzo małej ilości odpadów. Jeśli rozważasz maszyny do nowej linii produkcyjnej, powyższa tabela specyfikacji stanowi praktyczny punkt wyjścia do porównania modeli.
Szukasz niezawodnego producenta maszyn do produkcji nakładek na deski sedesowe?
JUJIN to fabryka z ponad dziesięcioletnim doświadczeniem w produkcji jednorazowego sprzętu higienicznego. Nasi inżynierowie mogą polecić odpowiedni model – zgrzewany ultradźwiękowo lub klejony – w zależności od surowca, rozmiaru produktu i docelowej wydajności, a także zapewnić wsparcie instalacyjne i szkolenie operatorów.
E-mail: sales5@jujin-machine.com | WhatsApp: +86-13306111722
Często zadawane pytania
Czy nakładka na deskę sedesową utrudnia naukę obsługi urządzenia?
Nie. Nowoczesne maszyny wykorzystują sterowanie PLC z ekranem dotykowym, a operatorzy jedynie wprowadzają parametry, ładują materiał i monitorują wydajność. Po odpowiednim przeszkoleniu większość początkujących jest w stanie samodzielnie obsługiwać linię w ciągu kilku dni.
Jakich surowców potrzebuję?
Włóknina PP typu spunbond o gramaturze 20–40 g/m², plus folia PE, jeśli produkujesz wodoodporne okładki kieszonkowe. Maszyny klejące wykorzystują laminowany papier lub laminowaną włókninę wraz z papierem antyadhezyjnym (zwykle o szerokości 1,5–2,5 cm).
Ile sztuk na minutę jest w stanie wyprodukować?
Typowe linie automatyczne pracują z prędkością 80–100 sztuk na minutę, a wydajność różni się w zależności od rozmiaru okładki i sposobu składania. Skuteczność kwalifikowana wynosi zazwyczaj 99% lub więcej, gdy maszyna jest prawidłowo ustawiona.
Czy jedna maszyna może produkować różne rozmiary?
Tak. Operatorzy zmieniają długość, szerokość, tryb składania i prędkość okładki na ekranie dotykowym, zazwyczaj w ciągu kilku minut i bez konieczności mechanicznego przezbrajania. Zapisywanie ustawień jako receptur jeszcze bardziej przyspiesza powtarzanie zamówień.
Ilu operatorów jest potrzebnych?
Automatyczna maszyna do produkcji pokrowców na deski sedesowe zazwyczaj wymaga jednego operatora do nadzoru, łączenia materiałów i kontroli jakości. Większe zamówienia z częstą wymianą rolek mogą uzasadniać zatrudnienie drugiej osoby.
Jakie codzienne czynności konserwacyjne są wymagane?
Czyść jednostkę uszczelniającą lub dyszę kleju, wytrzyj czujniki i usuń resztki z obszaru cięcia na koniec każdej zmiany. Cotygodniowa kontrola ostrzy, form i rolek napinających zapewnia spójność linii produkcyjnej.
Czy można go podłączyć do maszyny pakującej?
Tak. Mechanizm transportowy maszyny do produkcji pokrowców na deski sedesowe jest zaprojektowany do współpracy z maszynami pakującymi flow-pack lub workującymi, tworząc w pełni zautomatyzowaną linię produkcyjną od surowca do zapakowanego produktu.


